
PETG

Применение филамента CreatBot PETG
Прототипирование

Оснастка и приспособления
Корпуса
Медицинские устройства
Особенности PETG филамента для 3D-печати



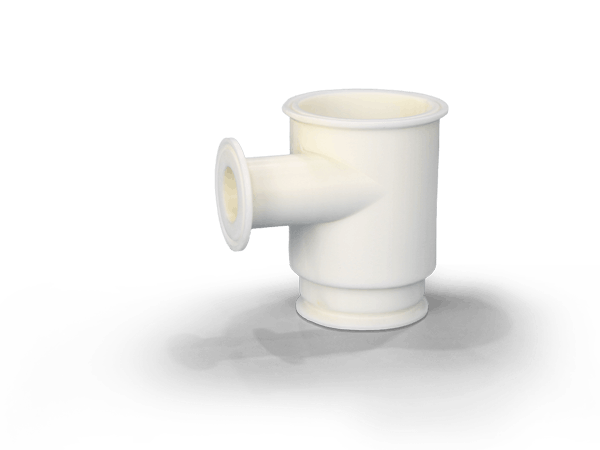
Предпросмотр печати CreatBot PETG
Преимущества печати филаментами CreatBot
Премиальное качество сырья
Отобрана высококачественная смола PETG для обеспечения согласованности и стабильности характеристик материала.
Заводская калибровка, готово к печати
Настройка формулы под характеристики материала PETG со встроенными эксклюзивными параметрами печати в слайсере.
Отличная прозрачность и химическая стойкость
PETG сочетает простоту печати, высокую прозрачность и хорошую вязкость с устойчивостью к маслам и слабым кислотам/щелочам, идеален для функциональных прототипов и упаковки.
Поддерживаемые 3D-принтеры
Промышленные 3D-принтеры CreatBot разработаны для высокопроизводительных материалов. Следующие модели оснащены нагреваемой камерой и высокотемпературными соплами для профессиональных результатов.



Технический паспорт
| Физические свойства | Метод испытаний | Данные |
|---|---|---|
| Плотность | ISO1183 | 1.25g/cm³ |
| Насыщающая влагопоглощение | 25℃,55%RH | 0.45% |
| Показатель текучести | 240℃,2.16 kg | 22.6g/10 min |
| Температура плавления | DSC,10℃/min | / |
| Температура размягчения по Викату | ISO 306,GB/T 1633 | 69℃ |
| Температура деформации под нагрузкой | ISO 75,0.45MPa | 71℃ |
| Механические свойства | Метод испытаний | Данные |
|---|---|---|
| Прочность на разрыв XY | ISO 527, GB/T 1040 | 50 MPa |
| Прочность на разрыв Z | ISO 527, GB/T 1040 | 34 MPa |
| Модуль Юнга XY | ISO 527, GB/T 1040 | 2800 MPa |
| Модуль Юнга Z | ISO 527, GB/T 1040 | 2560 MPa |
| Относительное удлинение при разрыве XY | ISO 527, GB/T 1040 | 9.6% |
| Относительное удлинение при разрыве Z | ISO 527, GB/T 1040 | 5.3% |
| Прочность на изгиб XY | ISO 178, GB/T 9341 | 76 MPa |
| Прочность на изгиб Z | ISO 178, GB/T 9341 | 56 MPa |
| Модуль изгиба XY | ISO 178, GB/T 9341 | 1980 MPa |
| Модуль изгиба Z | ISO 178, GB/T 9341 | 1730 MPa |
| Ударная вязкость XY | ISO 179, GB/T 1043 | 34.2 kJ/m² |
| Ударная вязкость Z | ISO 179, GB/T 1043 | 10.3 kJ/m² |
| Рекомендуемые параметры печати | |
|---|---|
| Условия сушки перед печатью | 70‑80℃,6‑8 H |
| Температура сопла | 230‑260℃ |
| Диаметр сопла | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Обработка поверхности платформы печати | 3D Printing Spray / PVP Glue Stick / Specialized Adhesive |
| Температура платформы печати | 70‑90℃ |
| Температура камеры | / |
| Вентилятор охлаждения | ON |
| Скорость печати | < 200 mm/s |
Часто задаваемые вопросы о PETG
PETG сочетает простоту печати PLA с долговечностью ABS: 1) По сравнению с PLA: PETG обладает лучшей вязкостью, ударопрочностью и теплостойкостью с температурой деформации под нагрузкой 71°C; 2) По сравнению с ABS: PETG проще в печати, не требует термокамеры, имеет низкую усадку и меньше деформируется, а также лучшую прозрачность; 3) Применения: идеален для деталей, требующих вязкости, химической стойкости и прозрачности. Рекомендация: PLA для жёсткости и простоты печати; ABS для теплостойкости и прочности; PETG для вязкости, химической стойкости и прозрачности.
Ключевые параметры печати PETG: 1) Сушка: 70-80°C в течение 6-8 часов перед печатью; 2) Температура сопла: 230-260°C; 3) Скорость печати: рекомендуется <200 мм/с; 4) Ретракция: 2-5 мм со скоростью 25-45 мм/с; 5) Температура стола: 70-90°C с клеем-спреем или PVP-клеевым карандашом; 6) Вентилятор обдува: включите умеренное охлаждение.
PETG имеет светопропускание более 90%, что идеально для прозрачных корпусов, абажуров и демонстрационных изделий. Постобработка: удаление поддержек, поверхностная отделка мелкой наждачной бумагой (400-1000) и полировальной пастой, отжиг при 70-80°C в течение 30-60 минут, и склеивание специальным клеем для PETG или цианоакрилатом.
PETG обладает отличной химической стойкостью к маслам, слабым кислотам, слабым щелочам и спиртам. Тепловые свойства: температура размягчения по Вика 69°C, температура деформации под нагрузкой (0,45 МПа) 71°C, стеклование примерно 80°C. PETG более теплостоек, чем PLA, но менее теплостоек, чем ABS и инженерные пластики.
PETG обладает некоторой влагоёмкостью, степень насыщения около 0,45% (25°C, 55% отн. влажности). Хранить запечатанным в сухом прохладном месте, защищённом от прямых солнечных лучей; вскрытый — в герметичных пакетах или сухих коробках с осушителем; перед печатью сушить при 70-80°C в течение 6-8 часов.
PETG подходит для функциональных прототипов, упаковочных контейнеров с высокой прозрачностью и химической стойкостью, медицинских моделей с хорошей биосовместимостью, прозрачных демонстрационных изделий, промышленных аксессуаров и потребительских товаров, включая чехлы для телефонов, оправы очков и игрушки.
Больше Материалов



Свяжитесь с нами


Сообщение
Области Применения
Быстрые ссылки
