
PETG
تطبيقات خيط CreatBot PETG
النمذجة الأولية
أدوات التشغيل والتثبيتات
الهياكل
الأجهزة الطبية
ميزات خيط PETG للطباعة ثلاثية الأبعاد
معاينة طباعة CreatBot PETG
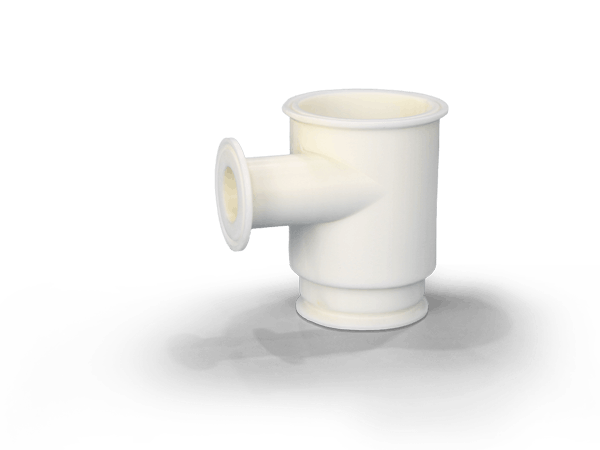
مزايا الطباعة بخيوط CreatBot
جودة مواد خام فاخرة
راتنج PETG عالي الجودة مختار لضمان اتساق وثبات أداء المادة.
معايرة من المصنع، جاهزة للطباعة
ضبط التركيبة وفق خصائص مادة PETG، مع معايير طباعة حصرية مدمجة في برنامج التقطيع.
وضوح ومقاومة كيميائية ممتازة
تجمع PETG بين سهولة الطباعة والشفافية العالية والمتانة الجيدة مع مقاومة للزيوت والأحماض/القلويات الضعيفة، مثالية للنماذج الوظيفية الأولية والتغليف والعارضات الشفافة.
الطابعات ثلاثية الأبعاد المدعومة
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
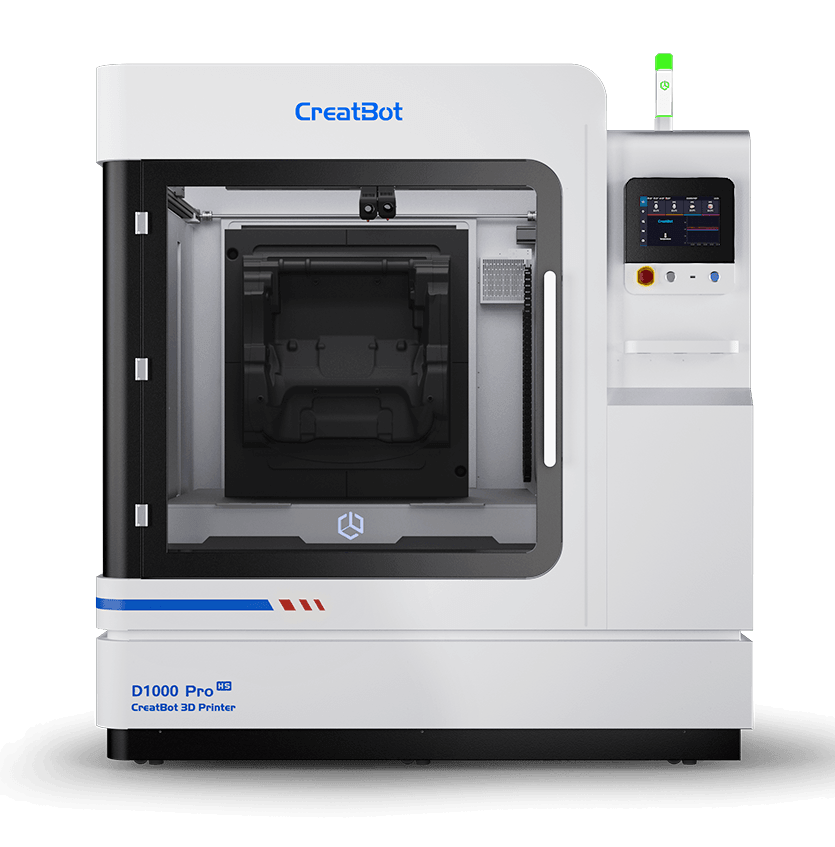
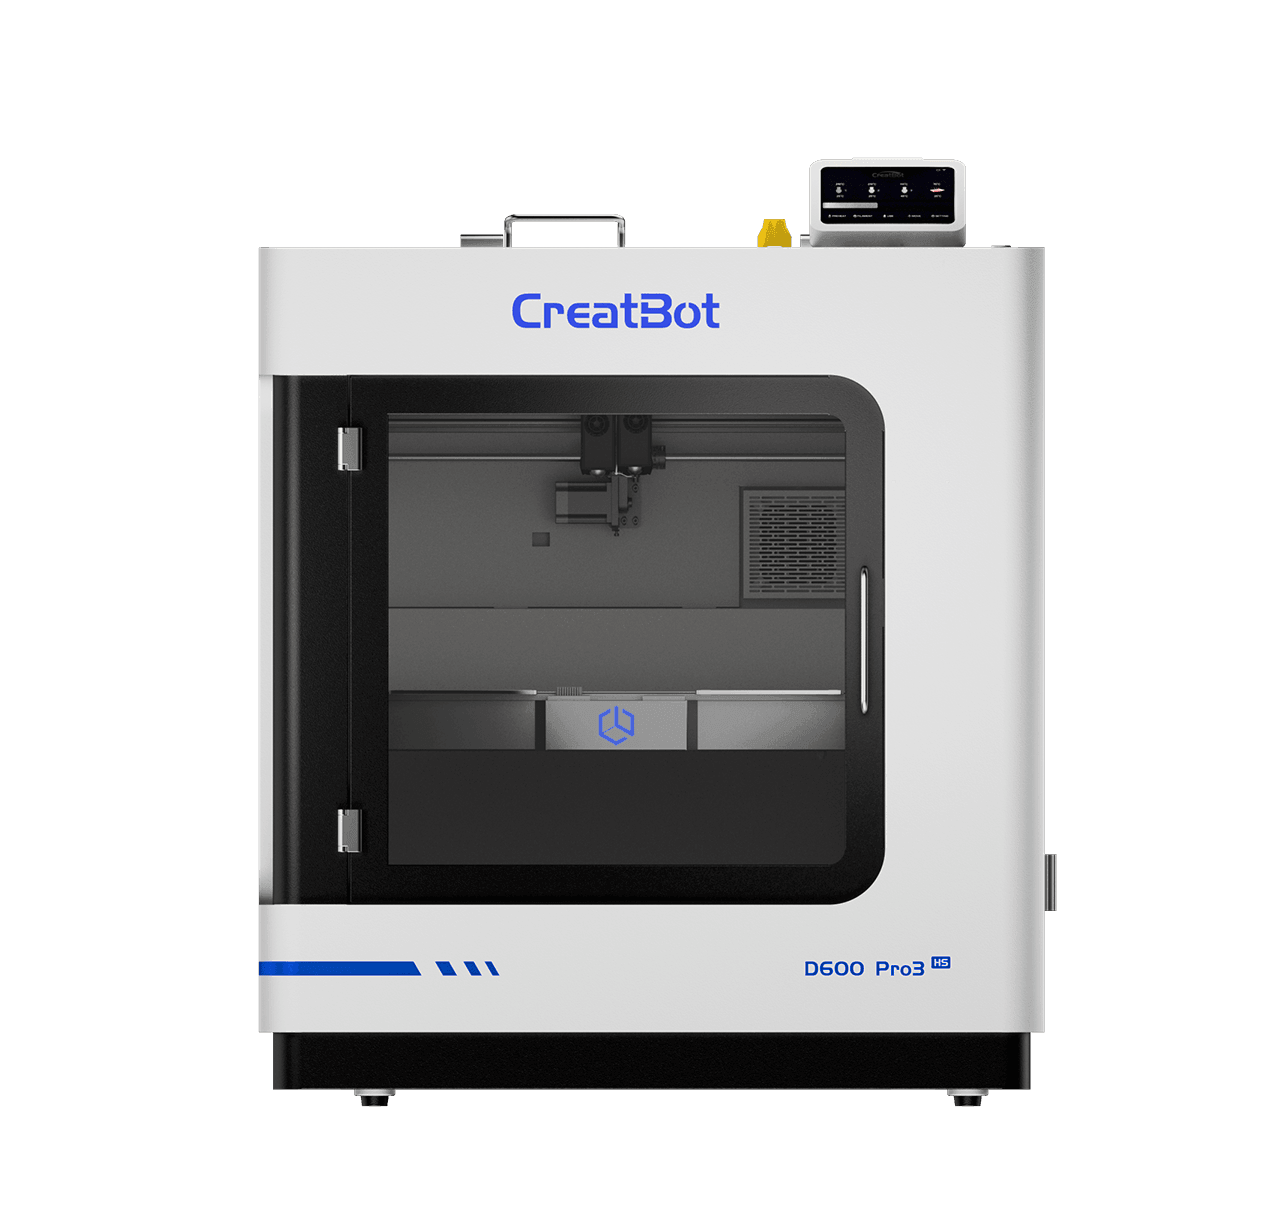
ورقة البيانات التقنية
| الخواص الفيزيائية | طريقة الاختبار | البيانات |
|---|---|---|
| الكثافة | ISO1183 | 1.25g/cm³ |
| امتصاص الماء عند التشبع | 25℃,55%RH | 0.45% |
| مؤشر الانسيابية المنصهرة | 240℃,2.16 kg | 22.6g/10 min |
| درجة حرارة الانصهار | DSC,10℃/min | / |
| درجة حرارة تلين فيكات | ISO 306,GB/T 1633 | 69℃ |
| درجة حرارة الانحراف الحراري | ISO 75,0.45MPa | 71℃ |
| الخواص الميكانيكية | طريقة الاختبار | البيانات |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 50 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | 34 MPa |
| معامل يونغ XY | ISO 527, GB/T 1040 | 2800 MPa |
| معامل يونغ Z | ISO 527, GB/T 1040 | 2560 MPa |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 9.6% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | 5.3% |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 76 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | 56 MPa |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 1980 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | 1730 MPa |
| قوة الصدمات XY | ISO 179, GB/T 1043 | 34.2 kJ/m² |
| قوة الصدمات Z | ISO 179, GB/T 1043 | 10.3 kJ/m² |
| معايير الطباعة الموصى بها | |
|---|---|
| ظروف التجفيف قبل الطباعة | 70‑80℃,6‑8 H |
| درجة حرارة الفوهة | 230‑260℃ |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 mm |
| معالجة سطح منصة الطباعة | 3D Printing Spray / PVP Glue Stick / Specialized Adhesive |
| درجة حرارة منصة الطباعة | 70‑90℃ |
| درجة حرارة الغرفة | / |
| مروحة التبريد | ON |
| سرعة الطباعة | < 200 mm/s |
الأسئلة الشائعة حول خيط PETG
يجمع PETG بين سهولة طباعة PLA ومتانة ABS: 1) مقارنة بـ PLA: يقدم PETG متانة ومقاومة صدمات وحرارة أفضل مع درجة انحراف حراري 71°م؛ 2) مقارنة بـ ABS: طباعة PETG أسهل، ولا يتطلب غرفة ساخنة، بانكماش منخفض واعوجاج أقل، وشفافية أفضل؛ 3) التطبيقات: مثالي للقطع التي تتطلب متانة ومقاومة كيميائية ووضوحاً. نصيحة الاختيار: اختر PLA للصلابة وسهولة الطباعة؛ وABS لمقاومة الحرارة والقوة؛ وPETG للمتانة والمقاومة الكيميائية والشفافية.
المعايير الأساسية لطباعة PETG: 1) التجفيف: 70-80°م لمدة 6-8 ساعات قبل الطباعة لتجنب الفقاعات والتسليك؛ 2) درجة حرارة الفوهة: 230-260°م، فالمنخفضة جداً تسبب التصاقاً طبقياً ضعيفاً والعالية جداً تسبب التحلل؛ 3) سرعة الطباعة: يُوصى بأقل من 200مم/ث؛ 4) السحب: مسافة 2-5مم بسرعة 25-45مم/ث؛ 5) درجة حرارة المنصة: 70-90°م مع بخاخ لاصق أو عصا PVP؛ 6) مروحة التبريد: فعّل تبريداً معتدلاً لتحسين التراكبات وجودة السطح.
تقدم PETG شفافية جيدة بنفاذية ضوء مرئي تتجاوز 90%، ما يجعلها مثالية للهياكل الشفافة وأغطية المصابيح وقطع العرض. خيارات المعالجة اللاحقة: 1) إزالة الدعامات بقاطع قطر أو سكين حرفي؛ 2) تشطيب السطح بورق صنفرة ناعم (400-1000) يليه معجون تلميع؛ 3) التلدين عند 70-80°م لمدة 30-60 دقيقة لتحسين الثبات الأبعادي ومقاومة الحرارة، مع احتمال انخفاض الشفافية؛ 4) اللصق بمادة لاصقة خاصة بـ PETG أو غراء السيانو أكريلات.
تمتلك PETG مقاومة كيميائية ممتازة للزيوت والأحماض الضعيفة والقلويات الضعيفة والكحولات. الخواص الحرارية: 1) درجة حرارة تلين فيكات: 69°م؛ 2) درجة حرارة الانحراف الحراري (0.45MPa): 71°م؛ 3) درجة حرارة الانتقال الزجاجي: نحو 80°م. مقاومة حرارة PETG أعلى من PLA وأقل من ABS واللدائن الهندسية، ومناسبة للقطع الوظيفية والهياكل في بيئات متوسطة الحرارة.
تمتص PETG بعض الرطوبة بمعدل تشبع نحو 0.45% (25°م، رطوبة 55%). توصيات التخزين: 1) غير المفتوح: احفظه في مكان جاف وبارد بعيداً عن أشعة الشمس المباشرة؛ 2) المفتوح: احفظه في أكياس محكمة أو علب جافة مع مجفف؛ 3) قبل الطباعة: جففه عند 70-80°م لمدة 6-8 ساعات لإزالة الرطوبة تماماً ومنع الفقاعات والتسليك والأسطح الخشنة.
تناسب PETG قطعاً وظيفية متنوعة: 1) نماذج وظيفية أولية تجمع بين القوة والمتانة؛ 2) حاويات تغليف بشفافية عالية ومقاومة كيميائية؛ 3) نماذج طبية بتوافق حيوي جيد؛ 4) قطع عرض شفافة كأغطية المصابيح وصناديق العرض؛ 5) ملحقات صناعية كالأغطية الواقية والهياكل والتثبيتات؛ 6) سلع استهلاكية تشمل أغطية الهواتف وإطارات النظارات والألعاب.
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
