
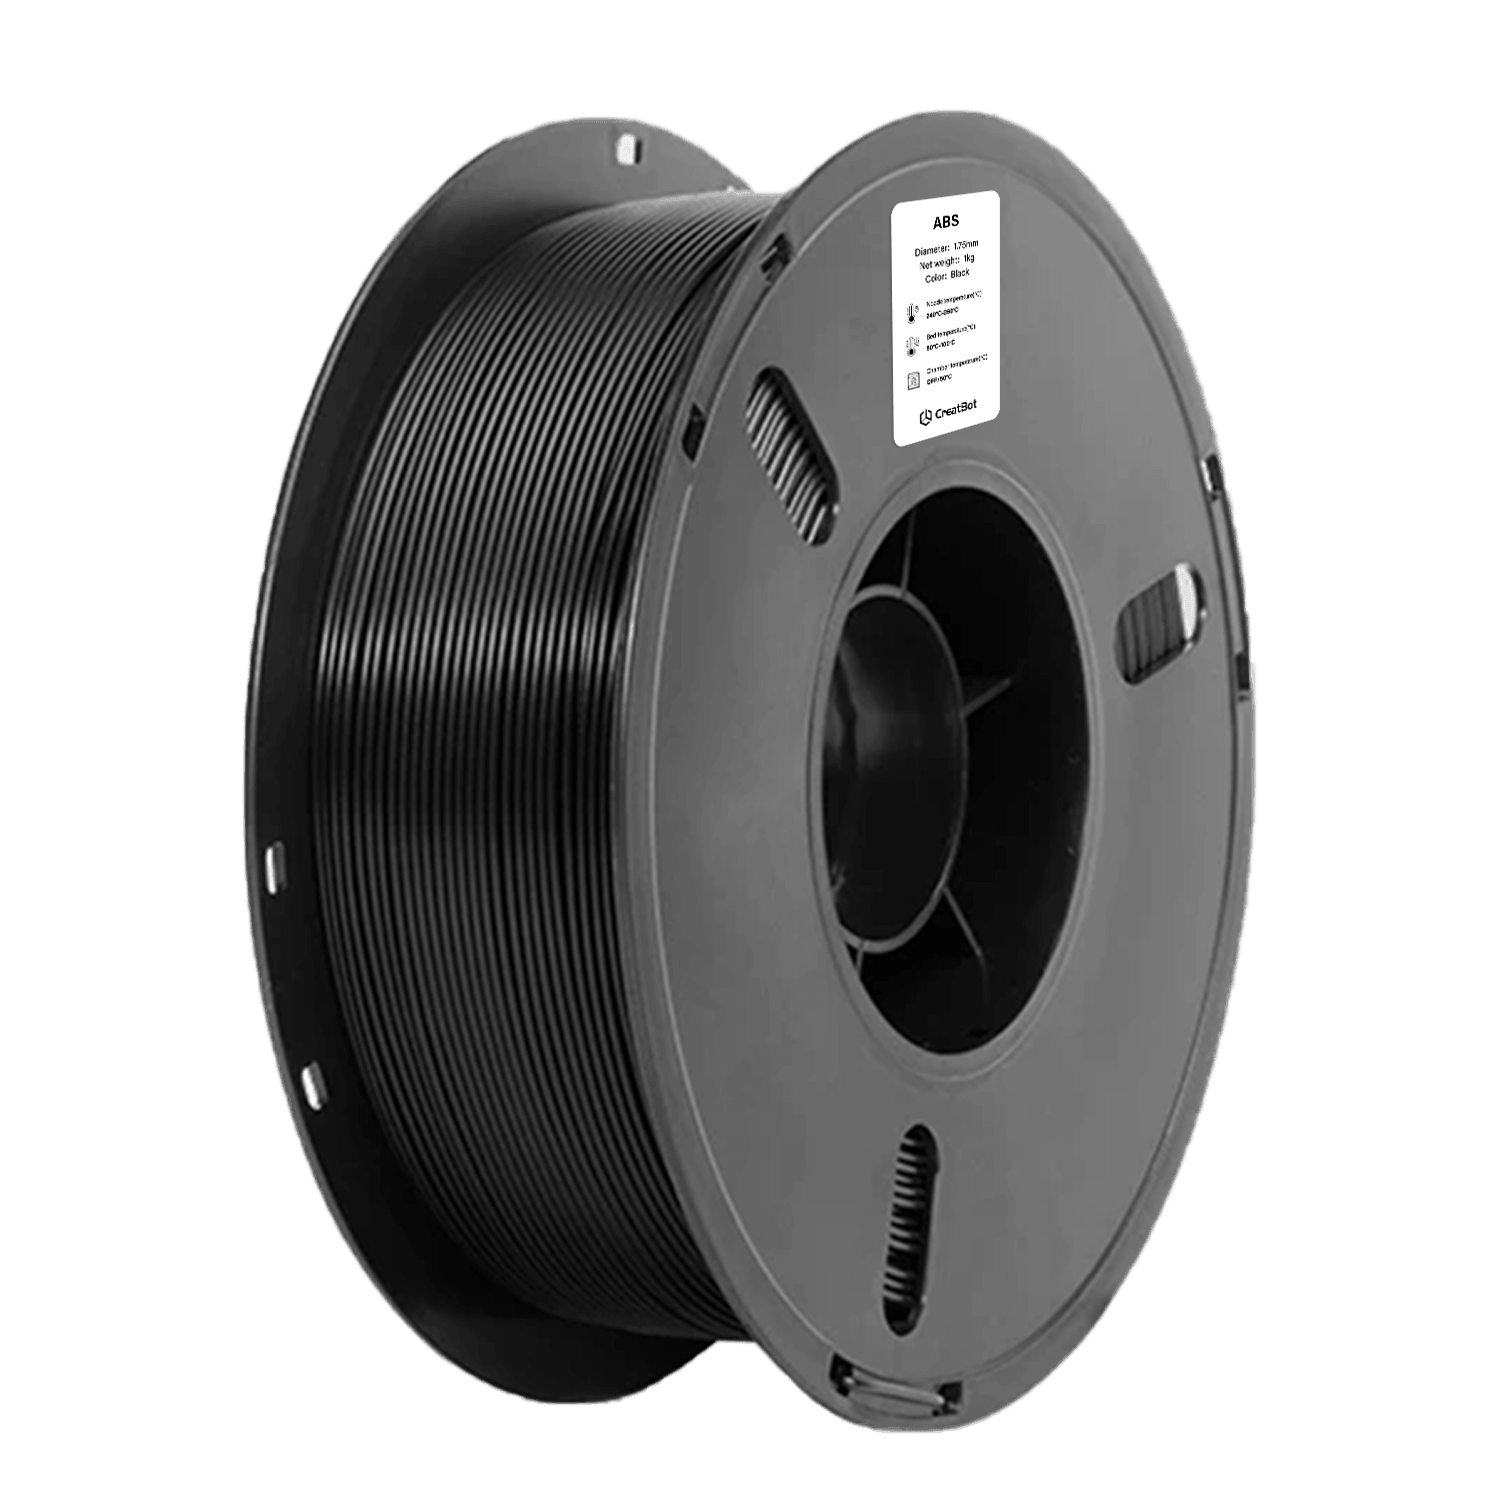
ABS
تصنيع المركبات
الأدوات والتثبيتات
النمذجة الأولية
المعدات والآلات
ميزات خيط ABS للطباعة ثلاثية الأبعاد
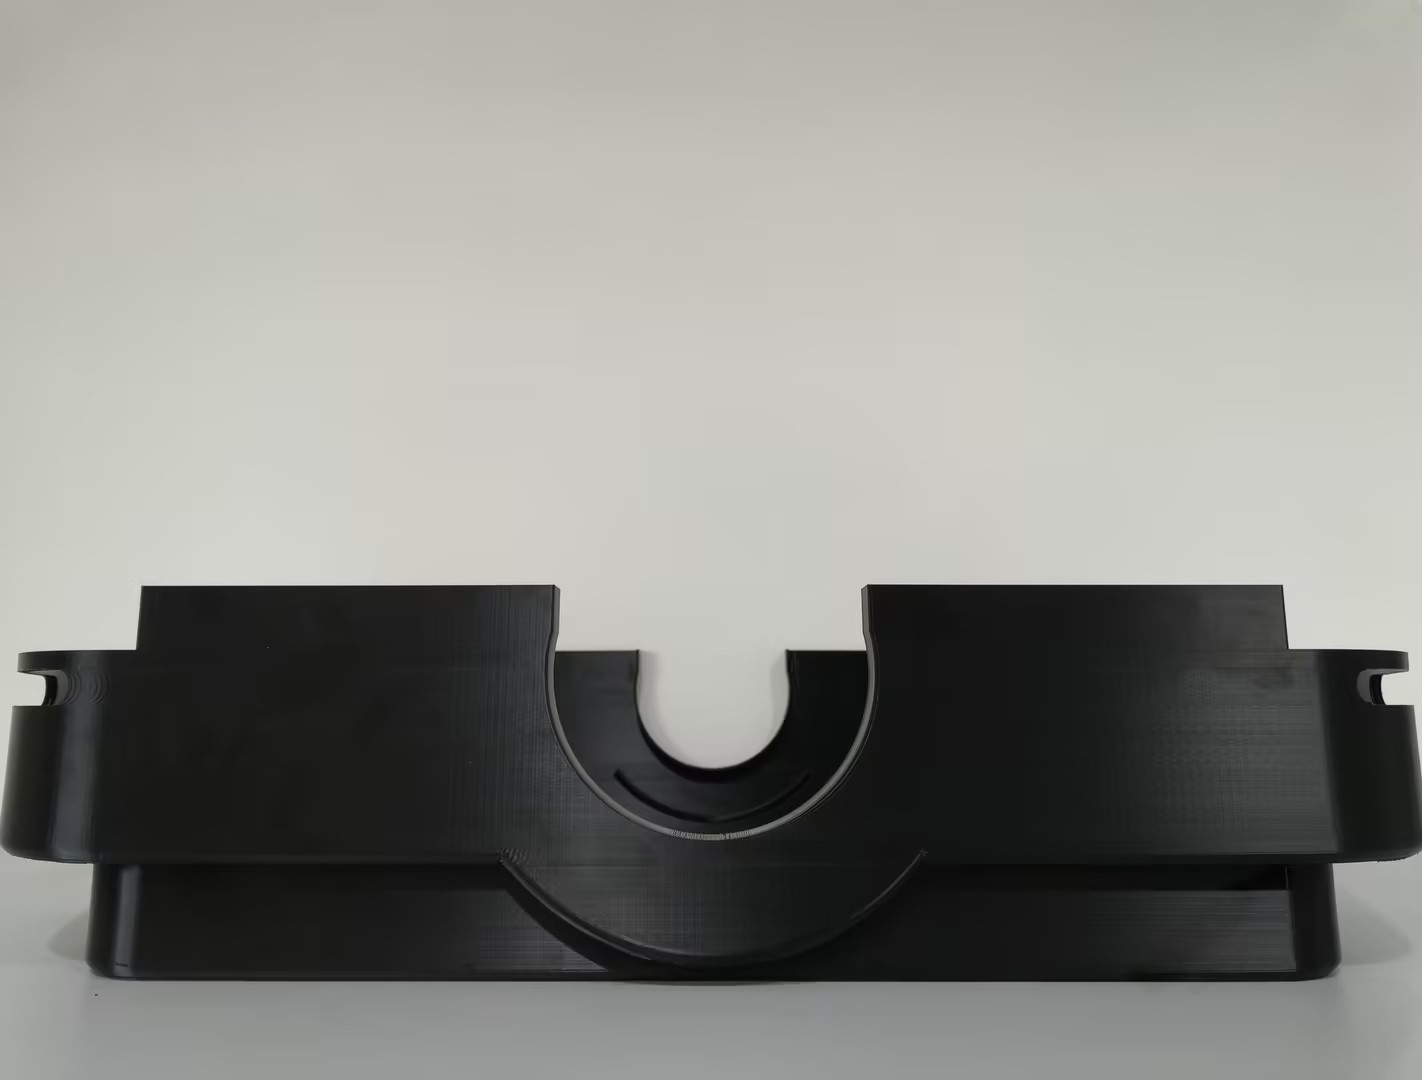
معاينة طباعة CreatBot ABS
مزايا استخدام خيوط CreatBot
جودة مواد خام فاخرة
نختار راتنجات ABS أصلية من كبار شركات الكيمياء مثل BASF وINEOS لضمان نقاء المادة من المصدر. تخضع كل دفعة لفحص كامل لمقاومة الشد والمؤشر المنصهر وسماحية القطر قبل الشحن لضمان أداء مستقر وموثوق.
معايرة من المصنع، جاهزة للطباعة
معايَر تركيبة الخيط وانسيابية الانصهار وسماحية القطر (±0.03مم) لجميع موديلات CreatBot، مع معايير حصرية مدمجة في برنامج التقطيع. لا حاجة للتصحيح المتكرر — افتح العلبة واطبع، وحتى المبتدئون يحققون جودة طباعة مستقرة.
خواص ميكانيكية شاملة ممتازة
يوفر ABS توازناً بين القوة والمتانة ومقاومة الصدمات، ما يجعله مثالياً للنماذج الوظيفية والقطع الهيكلية والهياكل المتينة.
الطابعات ثلاثية الأبعاد المدعومة
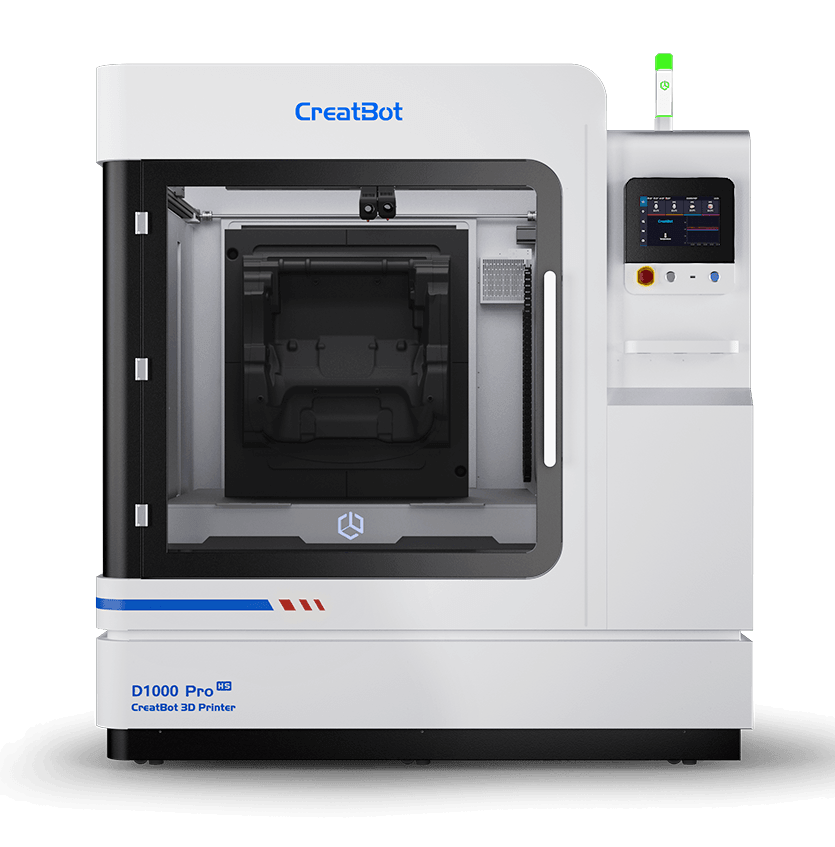
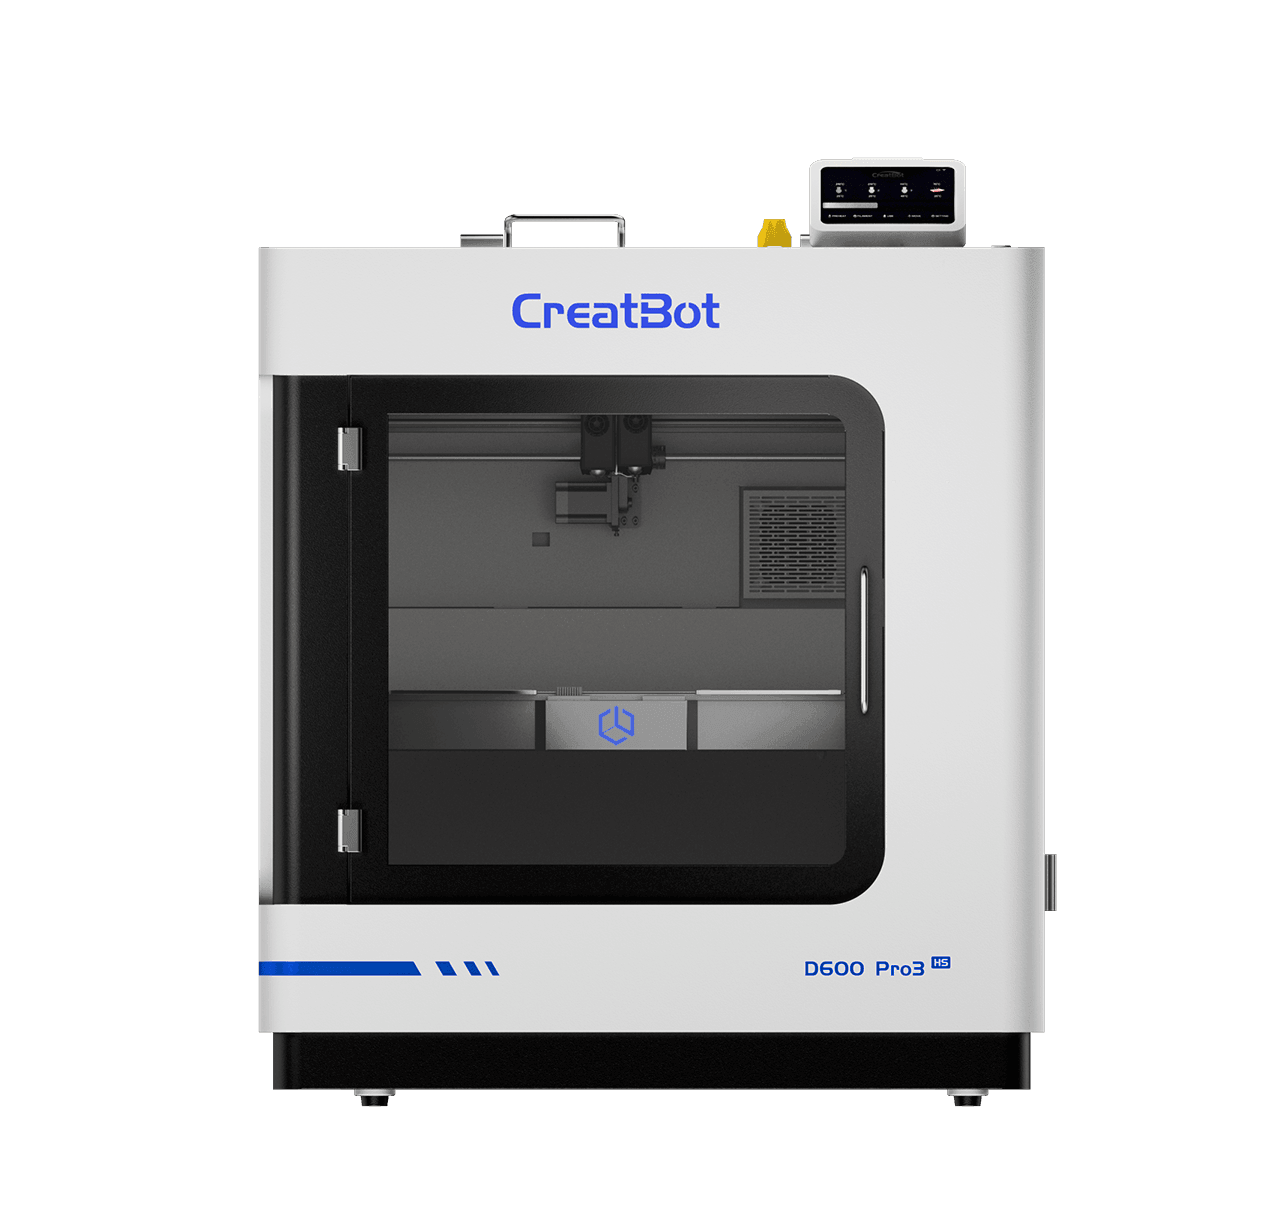
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
ورقة البيانات التقنية
| البند | البيانات |
|---|---|
| ظروف التجفيف قبل الطباعة | 70-80°م، 6-8 ساعات |
| درجة حرارة الفوهة | 240-260°م |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 مم |
| معالجة سطح منصة الطباعة | بخاخ الطباعة ثلاثية الأبعاد / عصا لاصقة PVP / مادة لاصقة متخصصة |
| درجة حرارة منصة الطباعة | 80-100°م |
| درجة حرارة الغرفة | 50°م |
| سرعة مروحة التبريد | 0-80% |
| سرعة الطباعة | < 300 مم/ث |
| الخواص الفيزيائية | طريقة الاختبار | البيانات |
|---|---|---|
| الكثافة | ISO1183 | 1.05g/cm³ |
| معدل امتصاص الماء المشبع | 25°C, 55%RH | 0.65% |
| المؤشر المنصهر | 260°C, 2.16 kg | 34g/10 min |
| درجة حرارة الانصهار | DSC, 10°C/min | 200°C |
| درجة حرارة تلين فيكات | ISO 306, GB/T 1633 | 93°C |
| تحديد درجة الحرارة | ISO 75, 0.45MPa | 85°C |
| الخواص الميكانيكية | طريقة الاختبار | البيانات |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 32 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | 28 MPa |
| معامل يونغ XY | ISO 527, GB/T 1040 | 2180 MPa |
| معامل يونغ Z | ISO 527, GB/T 1040 | 1930 MPa |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 10.2% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | 4.6% |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 60 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | 38 MPa |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 1860 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | 1580 MPa |
| قوة الصدمات XY | ISO 179, GB/T 1043 | 39 kJ/m² |
| قوة الصدمات Z | ISO 179, GB/T 1043 | 7.4 kJ/m² |
الأسئلة الشائعة حول خيط ABS
يستخدم CreatBot ABS خيوطاً قياسية 1.75مم بتحكم صناعي في سماحية القطر ±0.03مم، وهو متوافق مع الغالبية العظمى من طابعات FDM الداعمة لطباعة ABS. يجب أن يكون الجهاز مزوداً بمنصة طباعة ساخنة (80-110°م موصى بها) ونظام بثق قادراً على الوصول المستقر إلى 230-260°م. ينبغي التنبيه إلى أن الطابعات ذات الهيكل المفتوح معرضة للتشقق الطبقي أو الاعوجاج نتيجة تقلبات درجة الحرارة المحيطة عند طباعة قطع ABS الكبيرة، لذا يُوصى باستخدام غرفة مغلقة أو غطاء واقٍ. ورغم اتساع التوافق، للحصول على جودة طباعة وثبات مثاليين، نوصي بقوة باستخدام CreatBot ABS مع طابعات CreatBot الصناعية ثلاثية الأبعاد، التي توفر غرفة تسخين مغلقة ومعايير تقطيع حصرية تتيح الاستفادة الكاملة من مزايا أداء CreatBot ABS.
يتمتع خيط CreatBot ABS بمزايا كبيرة في ثلاثة أبعاد: المواد الخام والعملية وضبط الجودة. من حيث المواد الخام، يستخدم راتنجات ABS أصلية من كبار شركات الكيمياء مثل BASF وINEOS، لا مواد معاد تدويرها أو ممزوجة، لضمان نقاء المادة واتساق اللون. ومن حيث العملية، يعتمد خطوط بثق دقيقة مع نظام قياس ليزري للقطر عبر الإنترنت بتحكم حلقي مغلق في الوقت الحقيقي، لإبقاء السماحية في حدود ±0.03مم (الخيوط العادية عادة ±0.05مم)، ما يقلل فعلياً عدم انتظام البثق الناتج عن تقلبات القطر. ومن حيث ضبط الجودة، تخضع كل دفعة لاختبارات المؤشرات الرئيسية كمقاومة الشد والاستطالة عند الكسر ومؤشر الانسياب المنصهر (MFR) قبل الشحن لضمان اتساق الأداء بين الدفعات. في الطباعة الفعلية، يتمتع CreatBot ABS بمعدل اعوجاج أقل وقوة التصاق طبقي أفضل وبثق أكثر استقراراً، وبنسبة نجاح طباعة أعلى بكثير من ABS العادي، وهو مناسب خصوصاً لتصنيع النماذج الأولية الصناعية والإنتاج الدفعي للقطع الوظيفية.
درجة حرارة الفوهة الموصى بها لـ CreatBot ABS هي 230-260°م، ودرجة حرارة المنصة 80-110°م. ينبغي ضبط الإعدادات الحرارية المحددة حسب حجم النموذج وسماكة الطبقة وسرعة الطباعة وبيئة الجهاز. اقتراحات الضبط: ① للطبقة الأولى، ارفع حرارة الفوهة 5-10°م وقلل سرعة الطباعة إلى 20-30مم/ث لتعزيز التصاق الطبقة الأولى؛ ② للنماذج واسعة المساحة، اضبط حرارة المنصة على 100-110°م وأضف حافة (Brim) حول حواف الطباعة لتقليل الاعوجاج؛ ③ عند استخدام غرفة مغلقة أو صندوق متحكم به حرارياً، حافظ على حرارة الغرفة 40-60°م لتقليل الإجهاد الحراري الطبقي ومخاطر التشقق بشكل ملحوظ؛ ④ للنماذج الصغيرة أو الدقيقة، خفّض حرارة الفوهة إلى 230-240°م لتحسين إظهار التفاصيل، بينما يُوصى بالقطع الهيكلية الكبيرة عند 245-255°م لضمان قوة التصاق الطبقات. يُنصح بطباعة برج حراري أولاً للمعايرة وإيجاد النافذة الحرارية المثلى للبيئة الحالية.
بفضل خواصه الميكانيكية الشاملة الممتازة ومقاومته الحرارية الجيدة (استخدام طويل المدى تحت 80°م) ومقاومته المتميزة للصدمات، يُستخدم ABS في مجالات صناعية متعددة. تشمل التطبيقات النموذجية: ① النماذج الوظيفية الأولية وقطع التحقق التصميمي — لاختبارات التجميع والتحقق الوظيفي ومراجعة المظهر، بدلاً من قطع التشغيل الآلي CNC لتقصير دورات البحث والتطوير بشكل كبير وتقليل تكاليف التطوير؛ ② أدوات التشغيل والتثبيت ومساعدات الإنتاج — حوامل مخصصة وأدوات قياس ومساعدات تحديد مواضع وغيرها، بقوة كافية لتلبية متطلبات الأحمال من الخفيفة إلى المتوسطة على خطوط الإنتاج؛ ③ قطع السيارات — مقاطع الديكور الداخلي وقنوات التهوية وحوامل المستشعرات ومثبتات حزم الأسلاك وغيرها من القطع غير الهيكلية؛ ④ هياكل الأجهزة الإلكترونية — أغلفة الأجهزة ولوحات وحدات التحكم وصناديق البطاريات وغيرها، مقاومة للصدمات اليومية مع عزل كهربائي جيد؛ ⑤ السلع الاستهلاكية والمنتجات الإبداعية — نماذج الألعاب وأغلفة الروبوتات وقطع سينمائية وغيرها، يمكن تلميعها بخار الأسيتون لأسطح ملساء تعزز جودة المظهر.
رغم أن امتصاص ABS للرطوبة أقل من النايلون (PA) وغيرها من المواد، فإن التعرض الطويل للبيئات الرطبة سيجعله يمتص الرطوبة من الهواء، مسبباً فقاعات وتسليكاً وأسطحاً خشنة وانخفاض الخواص الميكانيكية أثناء الطباعة. التخزين الصحيح: ① الخيوط غير المفتوحة تُخزن في مكان بارد جاف (حرارة 15-25°م، رطوبة < 30%) بعيداً عن أشعة الشمس المباشرة؛ ② الخيوط المفتوحة يُوصى بختمها في أكياس مع مجفف (سيليكا جل، الجرعة الموصى بها 5-10غ/لفة)، أو تخزينها في صندوق تجفيف يحافظ على رطوبة نسبية 10-20%؛ ③ عند عدم الاستخدام لفترة قصيرة (أكثر من 3 أيام)، يُوصى بإخراج الخيط من الطابعة وختمه. إذا وجدت رطوبة (أصوات فقاعات واضحة أثناء الطباعة، سطح أبيض على الخيط أو بثق خشن)، يمكن تجفيفه في فرن هواء ساخن عند 65-75°م لمدة 4-6 ساعات (تنبيه: لا تتجاوز الحرارة 80°م لتجنب تشوه الخيط والتصاقه)، ثم وضعه في بيئة جافة ليبرد إلى درجة حرارة الغرفة قبل الاستخدام الطبيعي.
رغم إمكانية طباعة CreatBot ABS نظرياً على طابعات ذات هيكل مفتوح، نوصي بقوة باستخدام غرفة طباعة مغلقة أو نصف مغلقة للحصول على أفضل النتائج. الأسباب كالآتي: يمتلك ABS درجة انتقال زجاجي نحو 105°م ودرجة انحراف حراري نحو 78°م. أثناء الطباعة، يتراكم الإجهاد الانكماشي الحراري من كل طبقة طبقةً فوق طبقة. إذا تقلبت درجة الحرارة المحيطة بشكل كبير (كما في الطابعات المفتوحة المتأثرة بتكييف الهواء والتيارات)، يمكن أن يسبب الإجهاد الحراري الطبقي اعوجاج حواف النموذج أو تشققه أو حتى انفصاله عن منصة الطباعة. تُثبّت الغرفة المغلقة درجة الحرارة المحيطة عند 40-60°م، ما يقلل الإجهاد الانكماشي الحراري بشكل ملحوظ ويرفع نسبة نجاح طباعة النماذج الكبيرة (فوق 15سم) من أقل من 50% إلى أكثر من 90%. للطباعة الصناعية كبيرة الحجم (مثل سلسلة CreatBot /D600 Pro3 HS)، تمثل المعدات ذات الغرفة الساخنة ثابتة الحرارة شرطاً رئيسياً لضمان جودة الطباعة. إذا كان لديك فقط طابعة مفتوحة، يُوصى بتقليل مخاطر الاعوجاج بتركيب أغطية أكريليك واقية حول الطابعة، واستخدام لاصقات مضادة للانكماش أو صفائح فولاذية مرنة PEI، وزيادة عرض الحافة (Brim).
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
