
ABS

自動車製造

治具・固定具
プロトタイピング

産業機械
ABS 3Dプリントフィラメントの特長



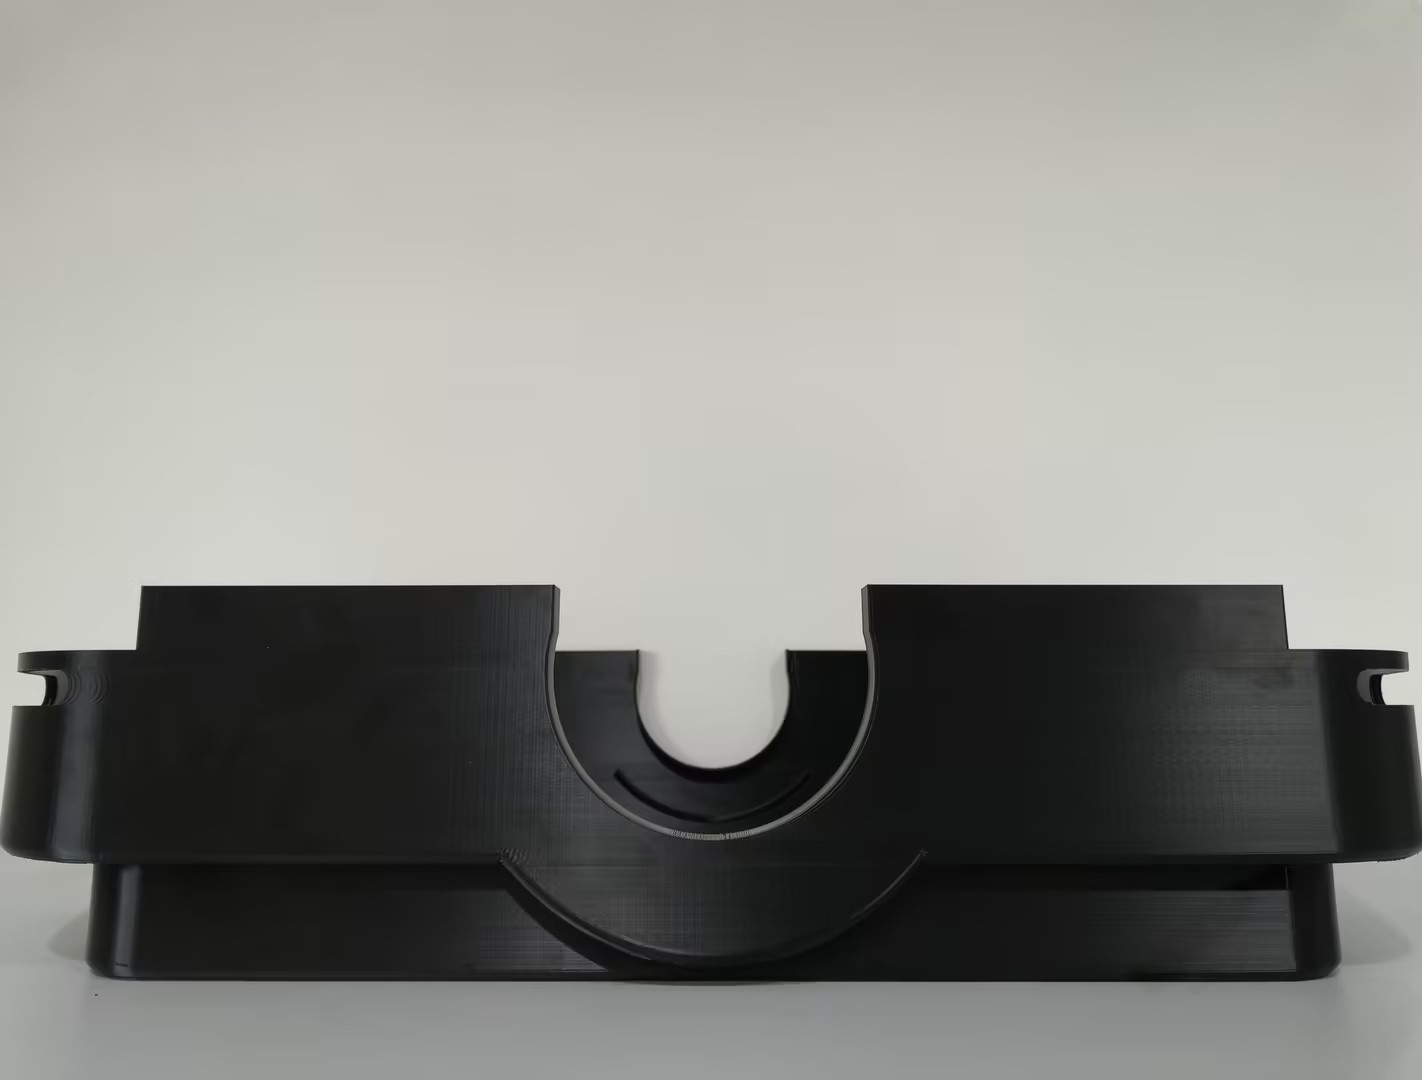
CreatBot ABSプリントプレビュー
CreatBotフィラメントでプリントする利点
高品質な原材料
BASFやINEOSなどのトップ化学企業の新規ABS樹脂を厳選し、素材の純度をソースから確保しています。各ロットは出荷前に引っ張り強さ、溶融指数、直径公差をフル検査し、安定した信頼性の高い性能を保証します。
工場出荷時キャリブレーション済み、すぐにプリント可能
フィラメントの配合、溶融流動性、直径公差(±0.03 mm)はすべてのCreatBotモデル用にキャリブレーションされ、スライシングソフトウェアに専用パラメータが組み込まれています。繰り返しの調整は不要で、開封してすぐプリント。初心者でも安定したプリント品質を得られます。
優れた総合機械特性
ABSは強度、靭性、耐衝撃性をバランス良く備え、機能性プロトタイプ、構造部品、耐久性のある筐体に最適です。
対応3Dプリンター
CreatBot工業用3Dプリンターは高性能材料向けに設計されています。以下の機種は加熱チャンバーと高温ノズルを搭載し、プロ仕様の結果を提供します。



技術データシート
| 項目 | データ |
|---|---|
| 印刷前乾燥条件 | 70-80°C, 6-8 H |
| ノズル温度 | 240-260°C |
| ノズル径 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 印刷ベッド表面処理 | 3D印刷用スプレー / PVP接着剤 / 専用接着剤 |
| 印刷ベッド温度 | 80-100°C |
| チャンバー温度 | 50°C |
| 冷却ファン速度 | 0-80% |
| 印刷速度 | < 300 mm/s |
| 物理的性質 | 試験方法 | データ |
|---|---|---|
| 密度 | ISO1183 | 1.05g/cm³ |
| 飽和吸水率 | 25°C, 55%RH | 0.65% |
| 溶融指数 | 260°C, 2.16 kg | 34g/10 min |
| 融点 | DSC, 10°C/min | 200°C |
| ビカット軟化温度 | ISO 306, GB/T 1633 | 93°C |
| 温度測定 | ISO 75, 0.45MPa | 85°C |
| 機械的性能 | 試験方法 | データ |
|---|---|---|
| 引張強度 XY | ISO 527, GB/T 1040 | 32 MPa |
| 引張強度 Z | ISO 527, GB/T 1040 | 28 MPa |
| ヤング率 XY | ISO 527, GB/T 1040 | 2180 MPa |
| ヤング率 Z | ISO 527, GB/T 1040 | 1930 MPa |
| 破断伸び XY | ISO 527, GB/T 1040 | 10.2% |
| 破断伸び Z | ISO 527, GB/T 1040 | 4.6% |
| 曲げ強度 XY | ISO 178, GB/T 9341 | 60 MPa |
| 曲げ強度 Z | ISO 178, GB/T 9341 | 38 MPa |
| 曲げ弾性率 XY | ISO 178, GB/T 9341 | 1860 MPa |
| 曲げ弾性率 Z | ISO 178, GB/T 9341 | 1580 MPa |
| 衝撃強度 XY | ISO 179, GB/T 1043 | 39 kJ/m² |
| 衝撃強度 Z | ISO 179, GB/T 1043 | 7.4 kJ/m² |
ABSフィラメント FAQ
CreatBot ABSは、工業用グレードの±0.03 mm直径公差管理を施した標準1.75 mmフィラメントを使用しており、ABSプリントに対応するほとんどのFDM 3Dプリンターと互換性があります。機器には加熱ベッド(推奨80~110 ℃)と、230~260 ℃を安定して到達できる押出システムが必要です。なお、大型ABS部品のプリント時には、オープンフレーム型プリンターは周囲温度の変動によりワーピングや層間割れが発生しやすいため、密閉チャンバーや保護カバーの使用を推奨します。互換性は広いものの、最適なプリント品質と安定性を得るには、CreatBot ABSをCreatBot産業用3Dプリンターと組み合わせることを強くお勧めします。密閉加熱チャンバーと専用スライスパラメータにより、CreatBot ABSフィラメントの性能を最大限に引き出せます。
CreatBot ABSフィラメントは、原材料、プロセス、品質管理の3つの観点で大きな優位性を持っています。原材料には、BASFやINEOSなどのトップ化学企業の新規ABS樹脂を使用し、再生材や混合材ではなく、素材の純度と色の一貫性を確保しています。プロセスでは、レーザーオンライン直径測定システムを備えた精密押出ラインを採用し、リアルタイムのクローズドループ制御で公差を±0.03 mm以内に維持(一般的なフィラメントは通常±0.05 mm)、直径変動による押出ムラを効果的に低減します。品質管理では、各ロットが出荷前に引っ張り強さ、破断伸び、溶融流動指数(MFR)などの重要指標を検査し、ロット間の性能の均一性を保証します。実際のプリントでは、CreatBot ABSは一般的なABSフィラメントに比べワーピング率が低く、層間接着強度と押出の安定性に優れ、プリント成功率が大幅に高く、産業用プロトタイプ製造や機能部品の量産に特に適しています。
CreatBot ABSの推奨ノズル温度は230~260 ℃、ベッド温度は80~110 ℃です。具体的な温度設定は、モデルサイズ、層厚、プリント速度、機器環境に応じて調整してください。調整のポイント: ① ファーストレイヤーは、ノズル温度を5~10 ℃高め、プリント速度を20~30 mm/sに落とすことで、初層接着を強化します; ② 大面積モデルでは、ベッド温度を100~110 ℃に設定し、プリント縁にブリム(スカート)を追加してワーピングを低減します; ③ 密閉チャンバーや温度管理ボックスを使用する場合、チャンバー内温度を40~60 ℃に保つことで、層間熱応力と割れリスクを大幅に低減します; ④ 小さく細かいモデルでは、ノズル温度を230~240 ℃に適度に下げてディテール表現を向上させ、大型構造部品では245~255 ℃を推奨し、層間接着強度を確保します。まず温度塔をプリントしてキャリブレーションし、現在の環境に最適な温度帯を見つけることをお勧めします。
優れた総合機械特性、良好な耐熱性(長期使用で80 ℃未満)、優れた耐衝撃性を持つABSは、複数の産業分野で広く使用されています。代表的な用途は: ① 機能プロトタイプとデザイン検証部品:組み立てテスト、機能検証、外観レビューに使用し、CNC加工品を置き換えることで開発サイクルを大幅に短縮し、開発コストを削減します; ② 治具・固定具と生産補助具:カスタマイズされたジグ、検査治具、位置決め補助具など、生産ラインの軽負荷~中負荷に対応する十分な強度を持ちます; ③ 自動車部品:インテリアクリップ、換気ダクト、センサーブラケット、配線固定具などの非構造部品; ④ 電子機器筐体:計器ケース、コントロールパネル、バッテリーボックスなど、日常の衝撃に耐性があり絶縁性にも優れます; ⑤ 消費財とクリエイティブ製品:玩具モデル、ロボット外装、映画小道具など、アセトン蒸気研磨で滑らかな表面を得て外観品質を向上できます。
ABSはナイロン(PA)などに比べ吸湿性は低いですが、長期間湿度の高い環境に放置すると空気中の水分を吸収し、プリント時に気泡、ストリングング、表面の粗さ、機械特性の低下を引き起こします。適切な保管方法: ① 未開封のフィラメントは、涼しく乾燥した場所(温度15~25 ℃、湿度30%未満)に直射日光を避けて保管してください; ② 開封後のフィラメントは、乾燥剤(シリカゲル、推奨量5~10 g/巻)入りの袋に密封するか、相対湿度10~20%を維持するフィラメント乾燥ボックスに保管することを推奨します; ③ 短期間(3日以上)使用しない場合は、プリンターからフィラメントを取り外して密封してください。吸湿が確認された場合(プリント時に明らかな気泡音、フィラメントの白化、粗い押出物)は、熱風オーブンで65~75 ℃で4~6時間乾燥できます(注意:フィラメントの変形・接着を避けるため80 ℃を超えないでください)。その後、乾燥した環境で室温まで冷やしてから通常通り使用してください。
CreatBot ABSは理論上はオープンフレーム型プリンターでもプリント可能ですが、最適な結果を得るには、密閉型または半密閉型のプリントチャンバーの使用を強く推奨します。理由は以下の通りです:ABSのガラス転移温度は約105 ℃、荷重たわみ温度は約78 ℃です。プリント中、各層の熱収縮応力が層ごとに蓄積されます。周囲温度が大きく変動する場合(エアコンや気流の影響を受けるオープンフレーム型プリンターなど)、層間熱応力によりモデルの縁が反ったり、割れたり、最悪の場合はベッドから剥離したりします。密閉チャンバーは周囲温度を40~60 ℃に安定させ、熱収縮応力を大幅に低減し、大型モデル(15 cm以上)のプリント成功率を50%未満から90%以上に高めます。産業用大型プリント(CreatBot D600 Pro3 HSシリーズなど)では、加熱恒温チャンバーを備えた機器がプリント品質を確保する重要な条件です。オープンフレーム型プリンターしかない場合は、アクリル製保護カバーを設置したり、反り防止糊やPEIフレックススチールプレートを使用したり、ブリム幅を広げたりすることで、ワーピングリスクを低減することを推奨します。
その他の材料





