
ABS

Fabricación de vehículos

Utillaje y dispositivos
Prototipado

Equipos industriales
Características del filamento ABS para impresión 3D



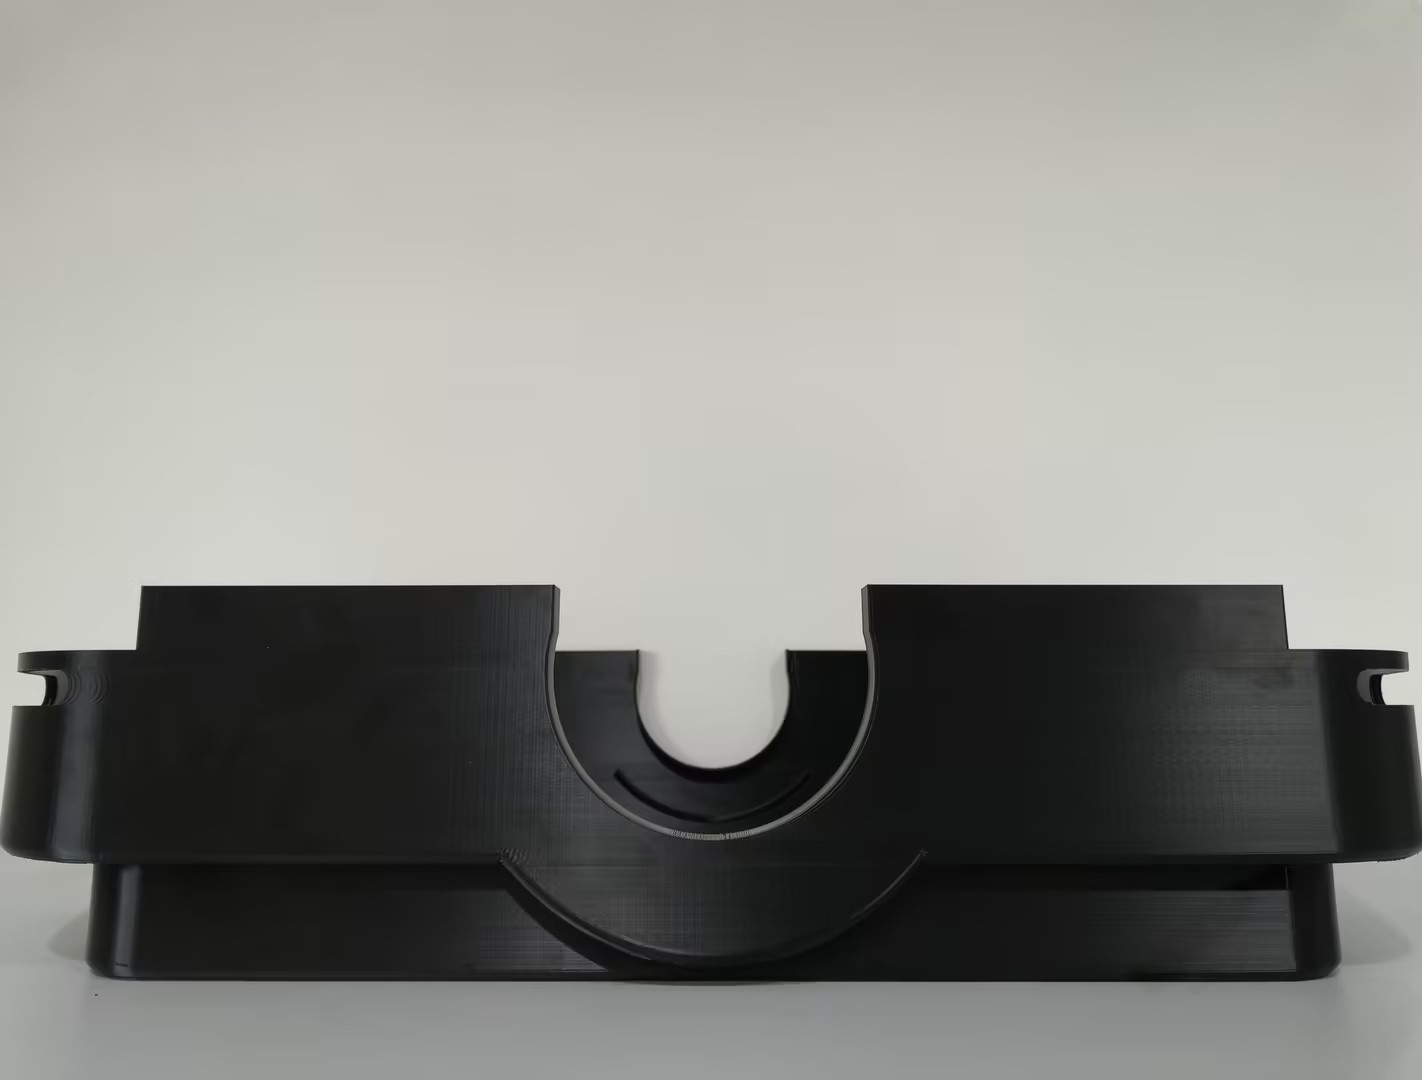
Vista previa de impresión de CreatBot ABS
Ventajas de imprimir con filamentos CreatBot
Calidad premium de materias primas
Resinas ABS vírgenes seleccionadas de gigantes químicos de primer nivel como BASF e INEOS, garantizando la pureza del material desde el origen. Cada lote se somete a inspección completa de resistencia a la tracción, índice de fusión y tolerancia de diámetro antes del envío para garantizar un rendimiento estable y fiable.
Calibrado de fábrica, listo para imprimir
La formulación del filamento, el flujo de fusión y la tolerancia de diámetro (±0,03 mm) están calibrados para todos los modelos CreatBot, con parámetros exclusivos integrados en el software de laminado. No es necesario ajustar repetidamente: desembalar e imprimir; incluso los principiantes pueden lograr una calidad de impresión estable.
Excelentes propiedades mecánicas integrales
El ABS ofrece resistencia, dureza e impacto equilibrados, ideal para prototipos funcionales, piezas estructurales y carcasas duraderas.
Impresoras 3D Compatibles
Las impresoras 3D industriales CreatBot están diseñadas para materiales de alto rendimiento. Los siguientes modelos cuentan con cámara calentada y boquillas de alta temperatura para resultados profesionales.



Hoja de datos técnicos
| Proyecto | Datos |
|---|---|
| Condiciones de secado previas a la impresión | 70-80°C, 6-8 H |
| Temperatura de boquilla | 240-260°C |
| Diámetro de boquilla | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Tratamiento de superficie de la cama | Spray para impresión 3D / Barra de pegamento PVP / Adhesivo especializado |
| Temperatura de cama | 80-100°C |
| Temperatura de cámara | 50°C |
| Velocidad del ventilador de refrigeración | 0-80% |
| Velocidad de impresión | < 300 mm/s |
| Propiedades físicas | Método de prueba | Datos |
|---|---|---|
| Densidad | ISO1183 | 1.05g/cm³ |
| Tasa de absorción de agua saturada | 25°C, 55%RH | 0.65% |
| Índice de fusión | 260°C, 2.16 kg | 34g/10 min |
| Temperatura de fusión | DSC, 10°C/min | 200°C |
| Temperatura de reblandecimiento Vicat | ISO 306, GB/T 1633 | 93°C |
| Determinación de temperatura | ISO 75, 0.45MPa | 85°C |
| Propiedades mecánicas | Método de prueba | Datos |
|---|---|---|
| Resistencia a la tracción XY | ISO 527, GB/T 1040 | 32 MPa |
| Resistencia a la tracción Z | ISO 527, GB/T 1040 | 28 MPa |
| Módulo de Young XY | ISO 527, GB/T 1040 | 2180 MPa |
| Módulo de Young Z | ISO 527, GB/T 1040 | 1930 MPa |
| Elongación a la rotura XY | ISO 527, GB/T 1040 | 10.2% |
| Elongación a la rotura Z | ISO 527, GB/T 1040 | 4.6% |
| Resistencia a la flexión XY | ISO 178, GB/T 9341 | 60 MPa |
| Resistencia a la flexión Z | ISO 178, GB/T 9341 | 38 MPa |
| Módulo de flexión XY | ISO 178, GB/T 9341 | 1860 MPa |
| Módulo de flexión Z | ISO 178, GB/T 9341 | 1580 MPa |
| Resistencia al impacto XY | ISO 179, GB/T 1043 | 39 kJ/m² |
| Resistencia al impacto Z | ISO 179, GB/T 1043 | 7.4 kJ/m² |
Preguntas frecuentes sobre filamento ABS
CreatBot ABS utiliza filamento estándar de 1,75 mm con control industrial de tolerancia de diámetro de ±0,03 mm, compatible con la gran mayoría de impresoras 3D FDM que admiten impresión con ABS. El equipo debe contar con una cama de impresión calentada (recomendado 80–110 ℃) y un sistema de extrusión capaz de alcanzar establemente 230–260 ℃. Cabe señalar que las impresoras de marco abierto son propensas al warping o agrietado intercapa debido a las fluctuaciones de temperatura ambiente al imprimir piezas grandes de ABS, por lo que se recomienda utilizar una cámara cerrada o cubierta protectora. Aunque la compatibilidad es amplia, para obtener la mejor calidad y estabilidad de impresión, recomendamos encarecidamente utilizar CreatBot ABS con impresoras 3D industriales CreatBot, cuya cámara cerrada calentada y parámetros de laminado exclusivos permiten aprovechar plenamente las ventajas de rendimiento del filamento CreatBot ABS.
El filamento CreatBot ABS tiene ventajas significativas en tres dimensiones: materias primas, proceso y control de calidad. En cuanto a materias primas, utiliza resinas ABS vírgenes de gigantes químicos de primer nivel como BASF e INEOS, en lugar de materiales reciclados o mezclados, garantizando la pureza del material y la consistencia del color. En cuanto al proceso, adopta líneas de producción de extrusión de precisión con sistemas de medición láser en línea del diámetro para el control en bucle cerrado en tiempo real, manteniendo la tolerancia dentro de ±0,03 mm (el filamento ordinario suele ser ±0,05 mm), reduciendo eficazmente la irregularidad de extrusión causada por fluctuaciones de diámetro. En cuanto al control de calidad, cada lote se somete antes del envío a pruebas de indicadores clave como resistencia a la tracción, alargamiento en rotura e índice de fluidez del polímero (MFR), para garantizar un rendimiento consistente entre lotes. En la impresión real, CreatBot ABS presenta menor tasa de warping, mejor resistencia de unión intercapa y extrusión más estable, con una tasa de éxito de impresión significativamente superior a la del filamento ABS ordinario, especialmente adecuado para la fabricación industrial de prototipos y la producción en serie de piezas funcionales.
La temperatura de boquilla recomendada para CreatBot ABS es de 230–260 ℃, y la temperatura de la cama es de 80–110 ℃. La configuración específica de temperatura debe ajustarse según el tamaño del modelo, la altura de capa, la velocidad de impresión y el entorno del equipo. Sugerencias de ajuste: ① Para la primera capa, aumentar adecuadamente la temperatura de la boquilla en 5–10 ℃ y reducir la velocidad de impresión a 20–30 mm/s para mejorar la adhesión de la primera capa; ② Para modelos de gran área, fijar la temperatura de la cama en 100–110 ℃ y añadir un brim (faldón) alrededor de los bordes de la pieza para reducir el warping; ③ Al utilizar una cámara cerrada o caja con control de temperatura, mantener la temperatura de la cámara en 40–60 ℃ para reducir significativamente el estrés térmico intercapa y el riesgo de agrietado; ④ Para modelos pequeños o finos, bajar adecuadamente la temperatura de la boquilla a 230–240 ℃ para mejorar el detalle, mientras que para piezas estructurales grandes se recomienda 245–255 ℃ para garantizar la resistencia de unión intercapa. Se recomienda imprimir primero una torre de temperatura para calibrar y encontrar la ventana de temperatura óptima para el entorno actual.
Con sus excelentes propiedades mecánicas integrales, buena resistencia térmica (<80 ℃ para uso prolongado) y destacada resistencia al impacto, el ABS se utiliza ampliamente en múltiples campos industriales. Las aplicaciones típicas incluyen: ① Prototipos funcionales y piezas de verificación de diseño: para pruebas de ensamblaje, verificación funcional y revisión de apariencia, sustituyendo piezas mecanizadas por CNC para acortar significativamente los ciclos de I+D y reducir los costes de desarrollo; ② Utillaje y ayudas de producción: dispositivos de sujeción personalizados, herramientas de inspección, ayudas de posicionamiento, etc., con resistencia suficiente para soportar cargas ligeras a medias en líneas de producción; ③ Piezas automotrices: clips interiores, conductos de ventilación, soportes de sensores, retenedores de mazos de cables y otras piezas no estructurales; ④ Carcasas de dispositivos electrónicos: carcasas de instrumentos, paneles de control, cajas de baterías, etc., resistentes a impactos cotidianos y con buena aislamiento; ⑤ Bienes de consumo y productos creativos: modelos de juguetes, carcasas de robots, atrezzo cinematográfico, etc., que pueden pulirse al vapor con acetona para obtener superficies lisas y mejorar la calidad estética.
Aunque el ABS tiene menor higroscopicidad que el nylon (PA) y otros materiales, la exposición prolongada a entornos húmedos aún absorberá humedad del aire, causando burbujas, stringing, superficies rugosas y propiedades mecánicas reducidas durante la impresión. Almacenamiento adecuado: ① El filamento sin abrir debe almacenarse en un lugar fresco y seco (temperatura 15–25 ℃, humedad < 30 %), lejos de la luz solar directa; ② Se recomienda sellar el filamento abierto en bolsas con desecante (gel de sílice, dosis recomendada 5–10 g/bobina), o guardarlo en una caja seca para filamento manteniendo una humedad relativa del 10–20 %; ③ Cuando no se use durante períodos cortos (más de 3 días), se recomienda retirar el filamento de la impresora y sellarlo. Si se detecta humedad (ruidos de burbujas evidentes durante la impresión, superficie blanquecina del filamento o extruido rugoso), se puede secar en un horno de aire caliente a 65–75 ℃ durante 4–6 horas (nota: la temperatura no debe superar los 80 ℃ para evitar deformación y pegado del filamento), luego dejar enfriar a temperatura ambiente en un entorno seco antes de usarlo normalmente.
Aunque teóricamente se puede imprimir CreatBot ABS en impresoras de marco abierto, recomendamos encarecidamente utilizar una cámara de impresión cerrada o semicerrada para obtener los mejores resultados. Las razones son las siguientes: el ABS tiene una temperatura de transición vítrea de aproximadamente 105 ℃ y una temperatura de deformación térmica de aproximadamente 78 ℃. Durante la impresión, el estrés de contracción térmica de cada capa se acumula capa a capa. Si la temperatura ambiente fluctúa significativamente (como en impresoras de marco abierto afectadas por el aire acondicionado y la corriente de aire), el estrés térmico intercapa puede causar warping en los bordes del modelo, agrietado o incluso desprendimiento de la cama de impresión. Una cámara cerrada puede estabilizar la temperatura ambiente en 40–60 ℃, reducir significativamente el estrés de contracción térmica y aumentar la tasa de éxito de impresión de modelos grandes (más de 15 cm) de menos del 50 % a más del 90 %. Para la impresión industrial de gran formato (como la serie CreatBot D600 Pro3 HS), el equipo con cámara de temperatura constante calentada es una condición clave para garantizar la calidad de impresión. Si solo se dispone de una impresora de marco abierto, se recomienda reducir el riesgo de warping instalando cubiertas protectoras de acrílico alrededor de la impresora, usando pegamento anti-warp o placas de acero flexible PEI, y aumentando el ancho del brim.
Más Materiales



Contáctenos


Mensaje
Campos de Aplicación
Enlaces Rápidos
