
PETG

Anwendungen für CreatBot PETG Filament
Prototypenbau

Vorrichtungen & Werkzeuge
Gehäuse
Medizinische Geräte
Merkmale von PETG 3D-Druckfilamenten



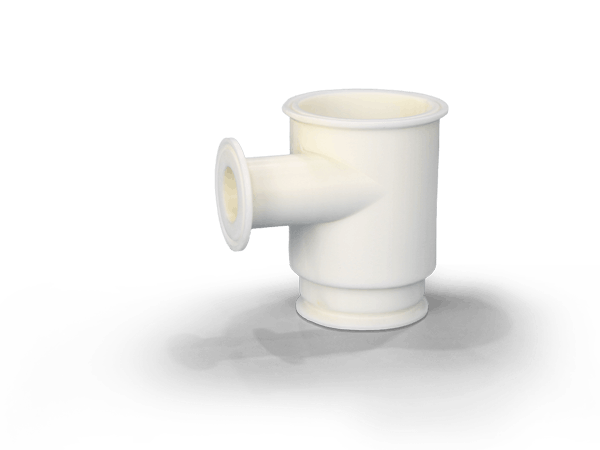
CreatBot PETG Druckvorschau
Vorteile des Druckens mit CreatBot Filamenten
Hochwertige Rohstoffqualität
Ausgewähltes hochwertiges PETG-Harz zur Gewährleistung der Konsistenz und Stabilität der Materialeigenschaften.
Werksseitig kalibriert, sofort druckbereit
Formelabstimmung für die Eigenschaften von PETG-Material mit integrierten exklusiven Druckparametern in der Slicing-Software.
Hervorragende Klarheit und Chemikalienbeständigkeit
PETG vereint einfaches Drucken, hohe Transparenz und gute Zähigkeit mit Beständigkeit gegen Öle und schwache Säuren/Laugen, ideal für funktionale Prototypen und Verpackungen.
Unterstützte 3D-Drucker
CreatBot Industrie-3D-Drucker sind für Hochleistungsmaterialien konzipiert. Die folgenden Modelle verfügen über beheizte Kammern und Hochtemperaturdüsen für professionelle Ergebnisse.



Technisches Datenblatt
| Physikalische Eigenschaften | Testmethode | Daten |
|---|---|---|
| Dichte | ISO1183 | 1.25g/cm³ |
| Sättigungs-Wasserabsorption | 25℃,55%RH | 0.45% |
| Schmelzindex | 240℃,2.16 kg | 22.6g/10 min |
| Schmelztemperatur | DSC,10℃/min | / |
| Vicat-Erweichungstemperatur | ISO 306,GB/T 1633 | 69℃ |
| Wärmeformbeständigkeitstemperatur | ISO 75,0.45MPa | 71℃ |
| Mechanische Eigenschaften | Testmethode | Daten |
|---|---|---|
| Zugfestigkeit XY | ISO 527, GB/T 1040 | 50 MPa |
| Zugfestigkeit Z | ISO 527, GB/T 1040 | 34 MPa |
| Elastizitätsmodul XY | ISO 527, GB/T 1040 | 2800 MPa |
| Elastizitätsmodul Z | ISO 527, GB/T 1040 | 2560 MPa |
| Bruchdehnung XY | ISO 527, GB/T 1040 | 9.6% |
| Bruchdehnung Z | ISO 527, GB/T 1040 | 5.3% |
| Biegefestigkeit XY | ISO 178, GB/T 9341 | 76 MPa |
| Biegefestigkeit Z | ISO 178, GB/T 9341 | 56 MPa |
| Biegemodul XY | ISO 178, GB/T 9341 | 1980 MPa |
| Biegemodul Z | ISO 178, GB/T 9341 | 1730 MPa |
| Schlagzähigkeit XY | ISO 179, GB/T 1043 | 34.2 kJ/m² |
| Schlagzähigkeit Z | ISO 179, GB/T 1043 | 10.3 kJ/m² |
| Empfohlene Druckparameter | |
|---|---|
| Trocknungsbedingungen vor dem Druck | 70‑80℃,6‑8 H |
| Düsentemperatur | 230‑260℃ |
| Düsendurchmesser | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Druckplattengestell-Oberflächenbehandlung | 3D Printing Spray / PVP Glue Stick / Specialized Adhesive |
| Druckplattentemperatur | 70‑90℃ |
| Kammertemperatur | / |
| Kühlungslüfter | ON |
| Druckgeschwindigkeit | < 200 mm/s |
Häufig gestellte Fragen zu PETG Filament
PETG vereint die einfache Verarbeitung von PLA mit der Haltbarkeit von ABS: 1) Gegenüber PLA: PETG bietet bessere Zähigkeit, Schlagfestigkeit und Hitzbeständigkeit mit einer Wärmeformbeständigkeit von 71℃; 2) Gegenüber ABS: PETG ist einfacher zu drucken, benötigt keine beheizte Kammer, hat geringere Schwindung und weniger Verzug sowie bessere Transparenz; 3) Anwendungen: Ideal für Teile, die Zähigkeit, Chemikalienbeständigkeit und Transparenz erfordern. Empfehlung: PLA für Steifigkeit und einfaches Drucken; ABS für Hitzbeständigkeit und Festigkeit; PETG für Zähigkeit, Chemikalienbeständigkeit und Transparenz.
Wichtige Parameter für den PETG-Druck: 1) Trocknung: 70-80℃ für 6-8 Stunden vor dem Druck; 2) Düsentemperatur: 230-260℃; 3) Druckgeschwindigkeit: empfohlen <200mm/s; 4) Retraktion: 2-5mm bei 25-45mm/s; 5) Betttemperatur: 70-90℃ mit Sprühkleber oder PVP-Klebestift; 6) Kühlventilator: mäßige Kühlung für bessere Überhänge und Oberflächenqualität.
PETG bietet eine Lichtdurchlässigkeit von über 90% und eignet sich ideal für transparente Gehäuse, Lampenschirme und Display-Stücke. Nachbearbeitung: 1) Entfernen von Stützstrukturen; 2) Oberflächenfinish mit feinem Schleifpapier (400-1000 Körnung) und Polierpaste; 3) Tempern bei 70-80℃ für 30-60 Minuten zur Verbesserung der Maßhaltigkeit und Hitzbeständigkeit; 4) Kleben mit PETG-spezifischem Kleber oder Cyanoacrylat.
PETG zeichnet sich durch hervorragende Chemikalienbeständigkeit gegen Öle, schwache Säuren, schwache Laugen und Alkohole aus. Thermische Eigenschaften: Vicat-Erweichungstemperatur 69℃, Wärmeformbeständigkeit (0,45MPa) 71℃, Glasübergangstemperatur ca. 80℃. PETG ist hitzebeständiger als PLA, aber weniger hitzebeständig als ABS und technische Kunststoffe.
PETG nimmt etwas Feuchtigkeit auf, die Sättigungsrate beträgt ca. 0,45% (25℃, 55%RF). Lagerungsempfehlungen: Ungeöffnet trocken und kühl lagern, geöffnet in versiegelten Beuteln oder Trockenboxen mit Trockenmittel, vor dem Druck 6-8 Stunden bei 70-80℃ trocknen.
PETG eignet sich für verschiedene funktionale Teile: Funktionale Prototypen, Verpackungsbehälter mit hoher Transparenz und Chemikalienbeständigkeit, medizinische Modelle mit guter Biokompatibilität, transparente Display-Teile, Industriezubehör sowie Konsumgüter wie Handyhüllen, Brillengestelle und Spielzeug.
Weitere Materialien



Kontaktieren Sie uns


Nachricht
Anwendungsbereiche
Schnellzugriff
