
PETG

Applicazioni del filamento CreatBot PETG
Prototipazione

Attrezzature e fixture
Involucri
Dispositivi medici
Caratteristiche del filamento PETG per stampa 3D



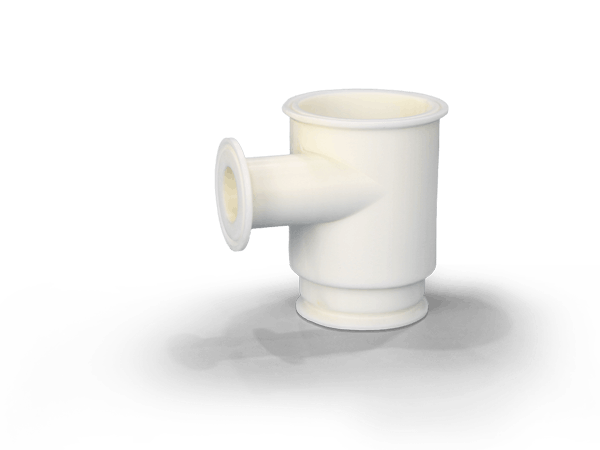
Anteprima stampa CreatBot PETG
Vantaggi della stampa con filamenti CreatBot
Qualità premium delle materie prime
Resina PETG di alta qualità selezionata per garantire coerenza e stabilità delle prestazioni del materiale.
Calibrazione di fabbrica, pronto per la stampa
Taratura della formula per le caratteristiche del materiale PETG, con parametri di stampa esclusivi integrati nel software di slicing.
Eccellente chiarezza e resistenza chimica
Il PETG combina facilità di stampa, alta trasparenza e buona tenacità con resistenza a oli e acidi/alcalini deboli, ideale per prototipi funzionali e imballaggi.
Stampanti 3D Compatibili
Le stampanti 3D industriali CreatBot sono progettate per materiali ad alte prestazioni. I seguenti modelli dispongono di camera riscaldata e ugelli ad alta temperatura per risultati professionali.



Scheda tecnica
| Proprietà fisiche | Metodo di prova | Dati |
|---|---|---|
| Densità | ISO1183 | 1.25g/cm³ |
| Assorbimento d'acqua a saturazione | 25℃,55%RH | 0.45% |
| Indice di fusione | 240℃,2.16 kg | 22.6g/10 min |
| Temperatura di fusione | DSC,10℃/min | / |
| Temperatura di ramollimento Vicat | ISO 306,GB/T 1633 | 69℃ |
| Temperatura di deformazione a caldo | ISO 75,0.45MPa | 71℃ |
| Proprietà meccaniche | Metodo di prova | Dati |
|---|---|---|
| Resistenza a trazione XY | ISO 527, GB/T 1040 | 50 MPa |
| Resistenza a trazione Z | ISO 527, GB/T 1040 | 34 MPa |
| Modulo di Young XY | ISO 527, GB/T 1040 | 2800 MPa |
| Modulo di Young Z | ISO 527, GB/T 1040 | 2560 MPa |
| Allungamento a rottura XY | ISO 527, GB/T 1040 | 9.6% |
| Allungamento a rottura Z | ISO 527, GB/T 1040 | 5.3% |
| Resistenza a flessione XY | ISO 178, GB/T 9341 | 76 MPa |
| Resistenza a flessione Z | ISO 178, GB/T 9341 | 56 MPa |
| Modulo di flessione XY | ISO 178, GB/T 9341 | 1980 MPa |
| Modulo di flessione Z | ISO 178, GB/T 9341 | 1730 MPa |
| Resistenza agli urti XY | ISO 179, GB/T 1043 | 34.2 kJ/m² |
| Resistenza agli urti Z | ISO 179, GB/T 1043 | 10.3 kJ/m² |
| Parametri di stampa consigliati | |
|---|---|
| Condizioni di essiccazione prima della stampa | 70‑80℃,6‑8 H |
| Temperatura dell'ugello | 230‑260℃ |
| Diametro dell'ugello | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Trattamento della superficie della piattaforma di stampa | 3D Printing Spray / PVP Glue Stick / Specialized Adhesive |
| Temperatura della piattaforma di stampa | 70‑90℃ |
| Temperatura della camera | / |
| Ventola di raffreddamento | ON |
| Velocità di stampa | < 200 mm/s |
FAQ sul filamento PETG
Il PETG combina la facilità di stampa del PLA con la durabilità dell'ABS: 1) Rispetto al PLA: il PETG offre migliore tenacità, resistenza agli urti e al calore con HDT di 71℃; 2) Rispetto all'ABS: il PETG è più facile da stampare, non necessita di camera riscaldata, ha basso ritiro e deformazione, oltre a migliore trasparenza; 3) Applicazioni: ideale per parti che richiedono tenacità, resistenza chimica e trasparenza. Consiglio: PLA per rigidità e facilità; ABS per calore e resistenza; PETG per tenacità, resistenza chimica e trasparenza.
Parametri chiave per la stampa PETG: 1) Essiccazione: 70-80℃ per 6-8 ore prima della stampa; 2) Temperatura ugello: 230-260℃; 3) Velocità di stampa: consigliata <200mm/s; 4) Retrazione: 2-5mm a 25-45mm/s; 5) Temperatura piatto: 70-90℃ con adesivo spray o colla PVP; 6) Ventola di raffreddamento: attivare raffreddamento moderato.
Il PETG ha una trasmissione della luce superiore al 90%, ideale per contenitori trasparenti, paralumi e pezzi espositivi. Post-elaborazione: rimozione supporti, finitura superficiale con carta vetrata fine (400-1000 grit) e pasta lucidante, ricottura a 70-80℃ per 30-60 minuti, e incollaggio con colla specifica PETG o cianoacrilato.
Il PETG ha un'eccellente resistenza chimica ad oli, acidi deboli, alcali deboli e alcoli. Proprietà termiche: temperatura di rammollimento Vicat 69℃, temperatura di deformazione termica (0,45MPa) 71℃, temperatura di transizione vetrosa circa 80℃. Più resistente al calore del PLA ma meno dell'ABS e delle plastiche tecniche.
Il PETG assorbe un po' di umidità, con un tasso di saturazione di circa lo 0,45% (25℃, 55%UR). Conservare non aperto in luogo asciutto e fresco, al riparo dalla luce solare diretta; aperto conservare in sacchetti sigillati o scatole asciutte con essicante; prima della stampa essiccare a 70-80℃ per 6-8 ore.
Il PETG è adatto a prototipi funzionali, contenitori per imballaggio con alta trasparenza e resistenza chimica, modelli medici con buona biocompatibilità, pezzi espositivi trasparenti, accessori industriali e beni di consumo come cover per telefoni, montature per occhiali e giocattoli.
Altri Materiali



Contattaci


Messaggio
Campi di Applicazione
Link rapidi
