
PETG

Aplicações do filamento CreatBot PETG
Prototipagem

Ferramentas e dispositivos
Invólucros
Dispositivos médicos
Características do filamento PETG para impressão 3D



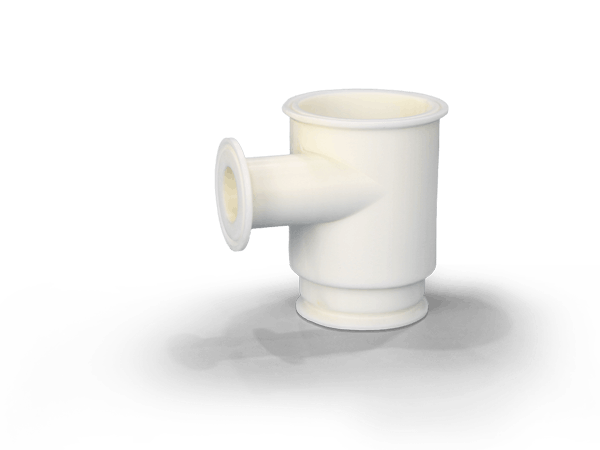
Pré-visualização de impressão CreatBot PETG
Vantagens de imprimir com filamentos CreatBot
Qualidade premium da matéria-prima
Resina PETG de alta qualidade selecionada para garantir a consistência e estabilidade do desempenho do material.
Calibrado de fábrica, pronto para imprimir
Ajuste de fórmula para as características do material PETG, com parâmetros de impressão exclusivos integrados no software de fatiamento.
Excelente clareza e resistência química
O PETG combina facilidade de impressão, alta transparência e boa tenacidade com resistência a óleos e ácidos/álkalis fracos, ideal para protótipos funcionais e embalagens.
Impressoras 3D Compatíveis
As impressoras 3D industriais CreatBot são projetadas para materiais de alto desempenho. Os seguintes modelos possuem câmara aquecida e bicos de alta temperatura para resultados profissionais.



Folha de dados técnicos
| Propriedades físicas | Método de teste | Dados |
|---|---|---|
| Densidade | ISO1183 | 1.25g/cm³ |
| Absorção de água a saturação | 25℃,55%RH | 0.45% |
| Índice de fusão | 240℃,2.16 kg | 22.6g/10 min |
| Temperatura de fusão | DSC,10℃/min | / |
| Temperatura de amolecimento Vicat | ISO 306,GB/T 1633 | 69℃ |
| Temperatura de deformação por calor | ISO 75,0.45MPa | 71℃ |
| Propriedades mecânicas | Método de teste | Dados |
|---|---|---|
| Resistência à tração XY | ISO 527, GB/T 1040 | 50 MPa |
| Resistência à tração Z | ISO 527, GB/T 1040 | 34 MPa |
| Módulo de Young XY | ISO 527, GB/T 1040 | 2800 MPa |
| Módulo de Young Z | ISO 527, GB/T 1040 | 2560 MPa |
| Alongamento na ruptura XY | ISO 527, GB/T 1040 | 9.6% |
| Alongamento na ruptura Z | ISO 527, GB/T 1040 | 5.3% |
| Resistência à flexão XY | ISO 178, GB/T 9341 | 76 MPa |
| Resistência à flexão Z | ISO 178, GB/T 9341 | 56 MPa |
| Módulo de flexão XY | ISO 178, GB/T 9341 | 1980 MPa |
| Módulo de flexão Z | ISO 178, GB/T 9341 | 1730 MPa |
| Resistência ao impacto XY | ISO 179, GB/T 1043 | 34.2 kJ/m² |
| Resistência ao impacto Z | ISO 179, GB/T 1043 | 10.3 kJ/m² |
| Parâmetros de impressão recomendados | |
|---|---|
| Condições de secagem antes da impressão | 70‑80℃,6‑8 H |
| Temperatura do bico | 230‑260℃ |
| Diâmetro do bico | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Tratamento da superfície da plataforma de impressão | 3D Printing Spray / PVP Glue Stick / Specialized Adhesive |
| Temperatura da plataforma de impressão | 70‑90℃ |
| Temperatura da câmara | / |
| Ventilador de resfriamento | ON |
| Velocidade de impressão | < 200 mm/s |
FAQ sobre filamento PETG
O PETG combina a facilidade de impressão do PLA com a durabilidade do ABS: 1) Em relação ao PLA: o PETG oferece melhor tenacidade, resistência ao impacto e ao calor com HDT de 71°C; 2) Em relação ao ABS: o PETG é mais fácil de imprimir, não precisa de câmara aquecida, tem baixa contração e menos empenamento, além de melhor transparência; 3) Aplicações: ideal para peças que exigem tenacidade, resistência química e transparência. Recomendação: PLA para rigidez e facilidade; ABS para calor e resistência; PETG para tenacidade, resistência química e transparência.
Parâmetros-chave para impressão PETG: 1) Secagem: 70-80°C por 6-8 horas antes da impressão; 2) Temperatura do bico: 230-260°C; 3) Velocidade de impressão: recomendada <200mm/s; 4) Retração: 2-5mm a 25-45mm/s; 5) Temperatura da mesa: 70-90°C com adesivo em spray ou bastão de cola PVP; 6) Ventoinha de refrigeração: ative refrigeração moderada.
O PETG possui transmissão de luz superior a 90%, ideal para invólucros transparentes, abajures e peças de exibição. Pós-processamento: remoção de suportes, acabamento superficial com lixa fina (400-1000) e pasta de polir, recozimento a 70-80°C por 30-60 minutos, e colagem com cola específica para PETG ou cianoacrilato.
O PETG tem excelente resistência química a óleos, ácidos fracos, álcalis fracos e álcoois. Propriedades térmicas: temperatura de amolecimento Vicat 69°C, temperatura de deformação térmica (0,45MPa) 71°C, temperatura de transição vítrea aproximadamente 80°C. É mais resistente ao calor que o PLA, mas menos que o ABS e os plásticos de engenharia.
O PETG absorve um pouco de umidade, com taxa de saturação de cerca de 0,45% (25°C, 55%UR). Armazenar fechado em local seco e fresco, longe da luz solar direta; aberto guardar em sacos selados ou caixas secas com dessecante; antes da impressão secar a 70-80°C por 6-8 horas.
O PETG é adequado para protótipos funcionais, recipientes de embalagem com alta transparência e resistência química, modelos médicos com boa biocompatibilidade, peças de exibição transparentes, acessórios industriais e bens de consumo como capas de celular, armações de óculos e brinquedos.
Mais Materiais



Contate-Nos


Mensagem
Campos de Aplicação
Links Rápidos
