
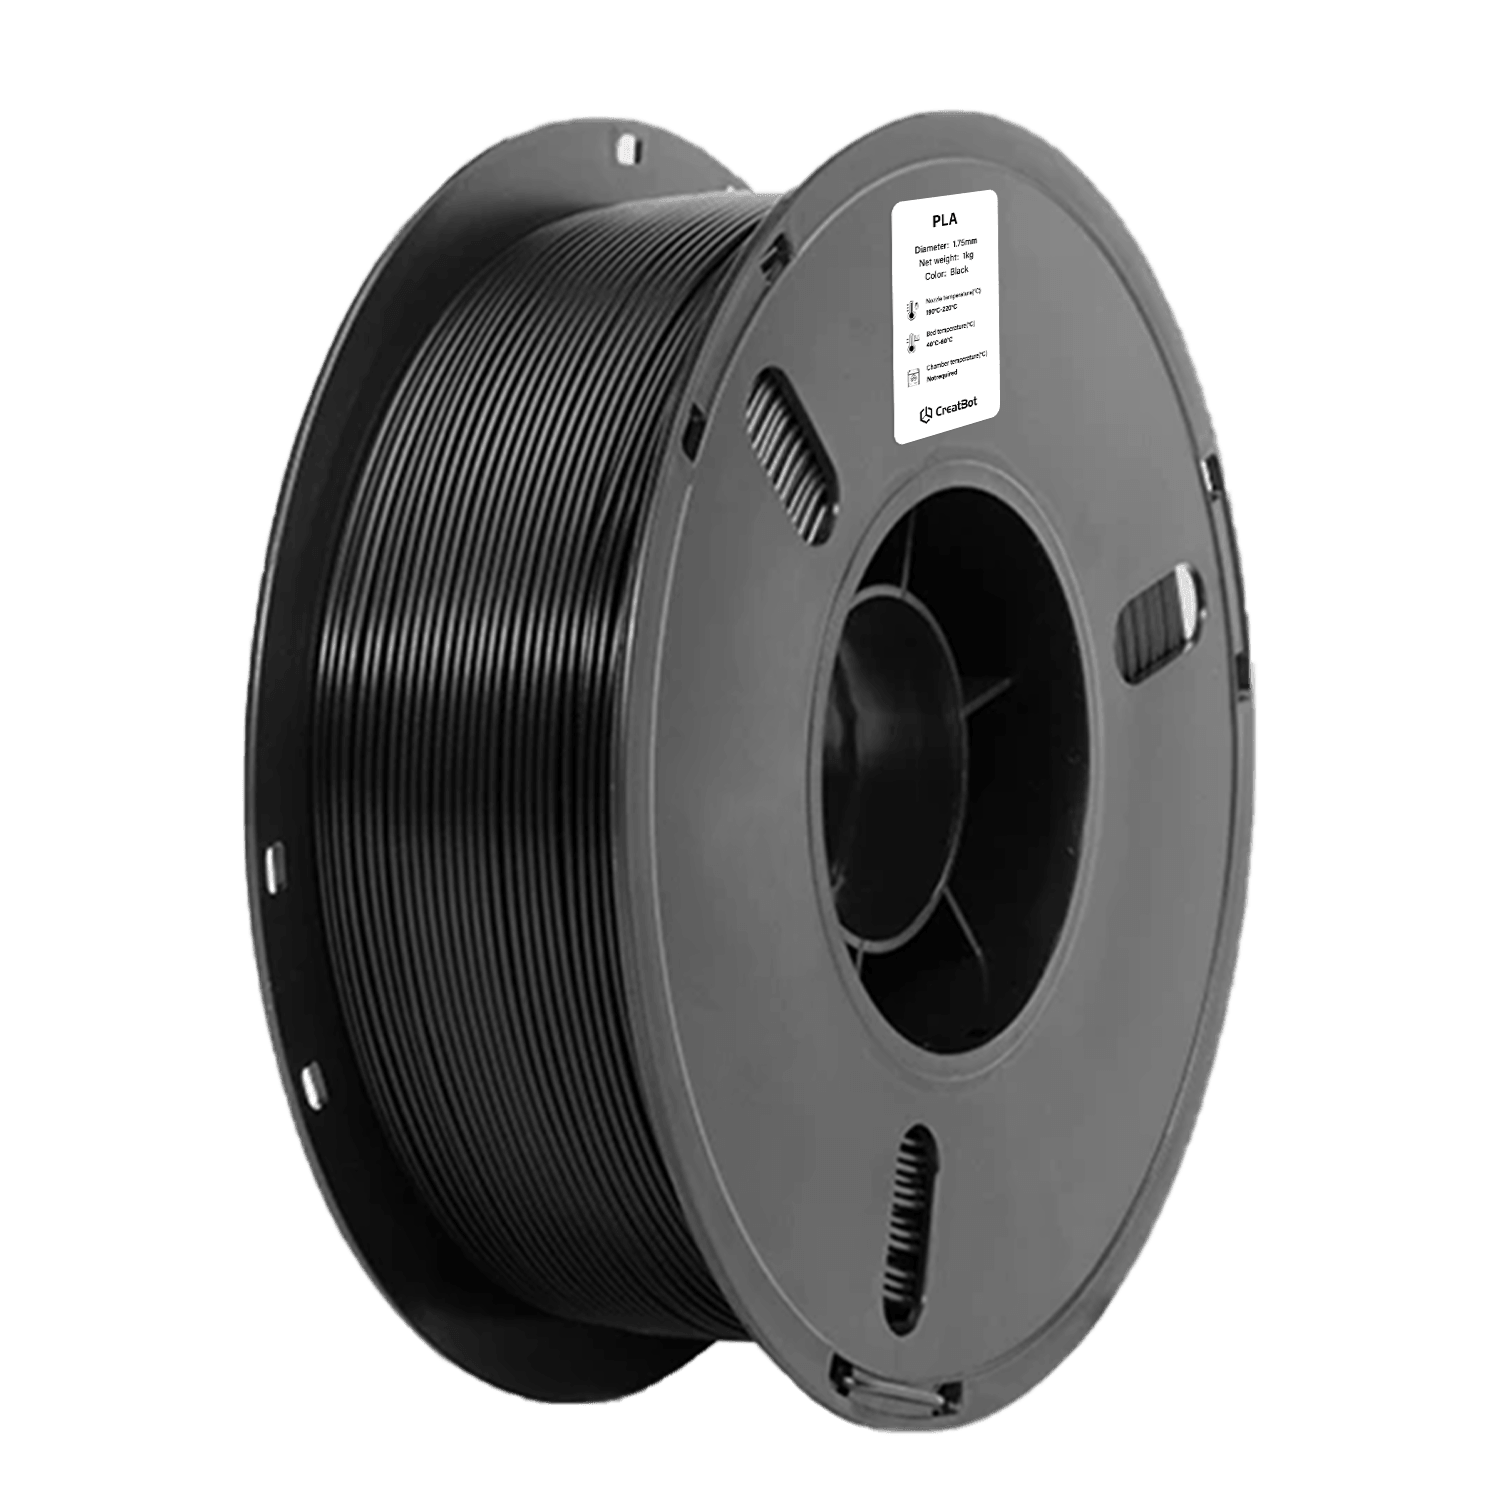
PLA
Bildung
Prototyping

Kunst & Handwerk

Wohndeko
PLA 3D-Druck Filament Eigenschaften



CreatBot PLA Druckvorschau
Vorteile des CreatBot Filaments
Premium-Rohmaterialqualität
Wir wählen PLA-Harz von Top-Lieferanten wie BASF, um Materialreinheit und Farbkonsistenz von der Quelle zu gewährleisten. Jede Charge wird vor dem Verlassen der Fabrik vollständig auf Zugfestigkeit, Schmelzindex und Durchmesser-Toleranz geprüft.
Werksseitig kalibriert, sofort einsatzbereit
Filament-Formulierung, Schmelzfluidität und Durchmesser-Toleranz (±0.03mm) sind für CreatBot-Modelle kalibriert, mit voreingestelten Slicer-Parametern. PLA benötigt kein beheiztes Bett, sofort einsatzbereit, auch Anfänger können perfekte Druckergebnisse erzielen.
Umweltfreundlich
CreatBot PLA verwendet biobasierte, erneuerbare Rohstoffe, verursacht geringen Geruch und geringes Verziehen beim Drucken und kann unter industriellen Kompostierbedingungen abgebaut werden. Eine sichere und umweltfreundliche Wahl für Bildung, Zuhause und künstlerische Kreation.
Unterstützte 3D-Drucker
CreatBot Industrie-3D-Drucker sind für Hochleistungsmaterialien konzipiert. Die folgenden Modelle verfügen über beheizte Kammern und Hochtemperaturdüsen für professionelle Ergebnisse.



Technisches Datenblatt
| Projekt | Daten |
|---|---|
| Trocknungsbedingungen vor dem Druck | 40-50°C, 6-8 H |
| Düsentemperatur | 190-230°C |
| Düsendurchmesser | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| Oberflächenbehandlung des Druckbetts | 3D-Druck-Spray / PVP-Klebestift / Spezialkleber |
| Druckbetttemperatur | 40-60°C |
| Kammertemperatur | AUS |
| Kühlgebläsedrehzahl | AN |
| Druckgeschwindigkeit | < 300 mm/s |
| Physikalische Eigenschaften | Prüfmethode | Daten |
|---|---|---|
| Dichte | ISO1183 | 1.24g/cm³ |
| Sättigungswasseraufnahme | 25°C, 55%RH | 0.41% |
| Schmelzindex | 340°C, 2.16 kg | 23.5g/10 min |
| Schmelztemperatur | DSC, 10°C/min | 160°C |
| Vicat-Erweichungstemperatur | ISO 306, GB/T 1633 | 57°C |
| Temperaturbestimmung | ISO 75, 0.45MPa | 57°C |
| Mechanische Eigenschaften | Prüfmethode | Daten |
|---|---|---|
| Zugfestigkeit XY | ISO 527, GB/T 1040 | 36 MPa |
| Zugfestigkeit Z | ISO 527, GB/T 1040 | 32 MPa |
| Elastizitätsmodul XY | ISO 527, GB/T 1040 | 2600 MPa |
| Elastizitätsmodul Z | ISO 527, GB/T 1040 | 2100 MPa |
| Bruchdehnung XY | ISO 527, GB/T 1040 | 12.3% |
| Bruchdehnung Z | ISO 527, GB/T 1040 | 7.6% |
| Biegefestigkeit XY | ISO 178, GB/T 9341 | 77 MPa |
| Biegefestigkeit Z | ISO 178, GB/T 9341 | 60 MPa |
| Biegemodul XY | ISO 178, GB/T 9341 | 2800 MPa |
| Biegemodul Z | ISO 178, GB/T 9341 | 2400 MPa |
| Schlagfestigkeit XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| Schlagfestigkeit Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
FAQ zum PLA Filament
CreatBot PLA verwendet Standard-1.75mm-Filamentdurchmesser mit industrieller ±0.03mm-Toleranzsteuerung, kompatibel mit den meisten FDM-3D-Druckern, die PLA-Material unterstützen. PLA ist eines der am einfachsten zu druckenden Materialien - es erfordert kein beheiztes Bett (obwohl 50-60°C die Haftung der ersten Schicht verbessert), und Düsentemperaturen von 190-220°C liefern gute Ergebnisse.
CreatBot PLA hat Vorteile in drei Dimensionen: Rohmaterial, Prozess und Qualitätskontrolle. Bei Rohmaterialien verwenden wir jungfräuliches PLA-Harz von Top-Lieferanten wie BASF, kein recyceltes oder gemischtes Material. Bei Prozessen verwenden wir präzise Extrusionsproduktionslinien mit Laser-Online-Durchmessersystemen für Echtzeit-Regelung.
Die empfohlene Düsentemperatur für CreatBot PLA ist 190-220°C, kein beheiztes Bett erforderlich (oder auf 50-60°C eingestellt). Feine Modelle können die Düsentemperatur auf 190-200°C senken, um Details zu verbessern; große Modelle können auf 210-220°C eingestellt werden, um die Zwischenschichthaftung zu verbessern.
PLA hat breite Anwendungen in vielen Bereichen. ① Bildung - 3D-Druckunterricht, Makers-Bildung, STEAM-Kurse. PLA ist sicher, ungiftig und geruchlos, ideal für Bildungseinrichtungen. ② Prototyping - Erscheinungsmodelldesign, Designüberprüfung, Maßstabsmodell.
PLA hat bestimmte Feuchtigkeitsaufnahme-Eigenschaften. Lagern Sie ungeöffnete Filamente an einem kühlen, trockenen Ort (Temperatur 15-25°C, Feuchtigkeit <40%), vermeiden Sie direkte Sonneneinstrahlung. Geöffnete Filament sollten in einem Beutel mit Trockenmittel oder in einem Filament-Trockenschrank bei 20-30% relativer Feuchtigkeit gelagert werden.
① Schleifen - Verwenden Sie Schleifpapier mit verschiedenen Körnungen (empfohlen von 240 bis 2000 Korn). ② Acetondampfpfeichen - Obwohl PLA weniger reaktiv auf Aceton reagiert als ABS, kann ein kurzer Kontakt die Oberflächenglänzung verbessern. ③ Lackieren - PLA-Oberfläche hat gute Haftung.
Weitere Materialien




Kontaktieren Sie uns


Nachricht
Anwendungsbereiche
Schnellzugriff
