
Ultra PA-CF

産業機械部品

治具・工装
ドローン製造
航空宇宙
Ultra PA-CF 3Dプリンター用フィラメントの特長



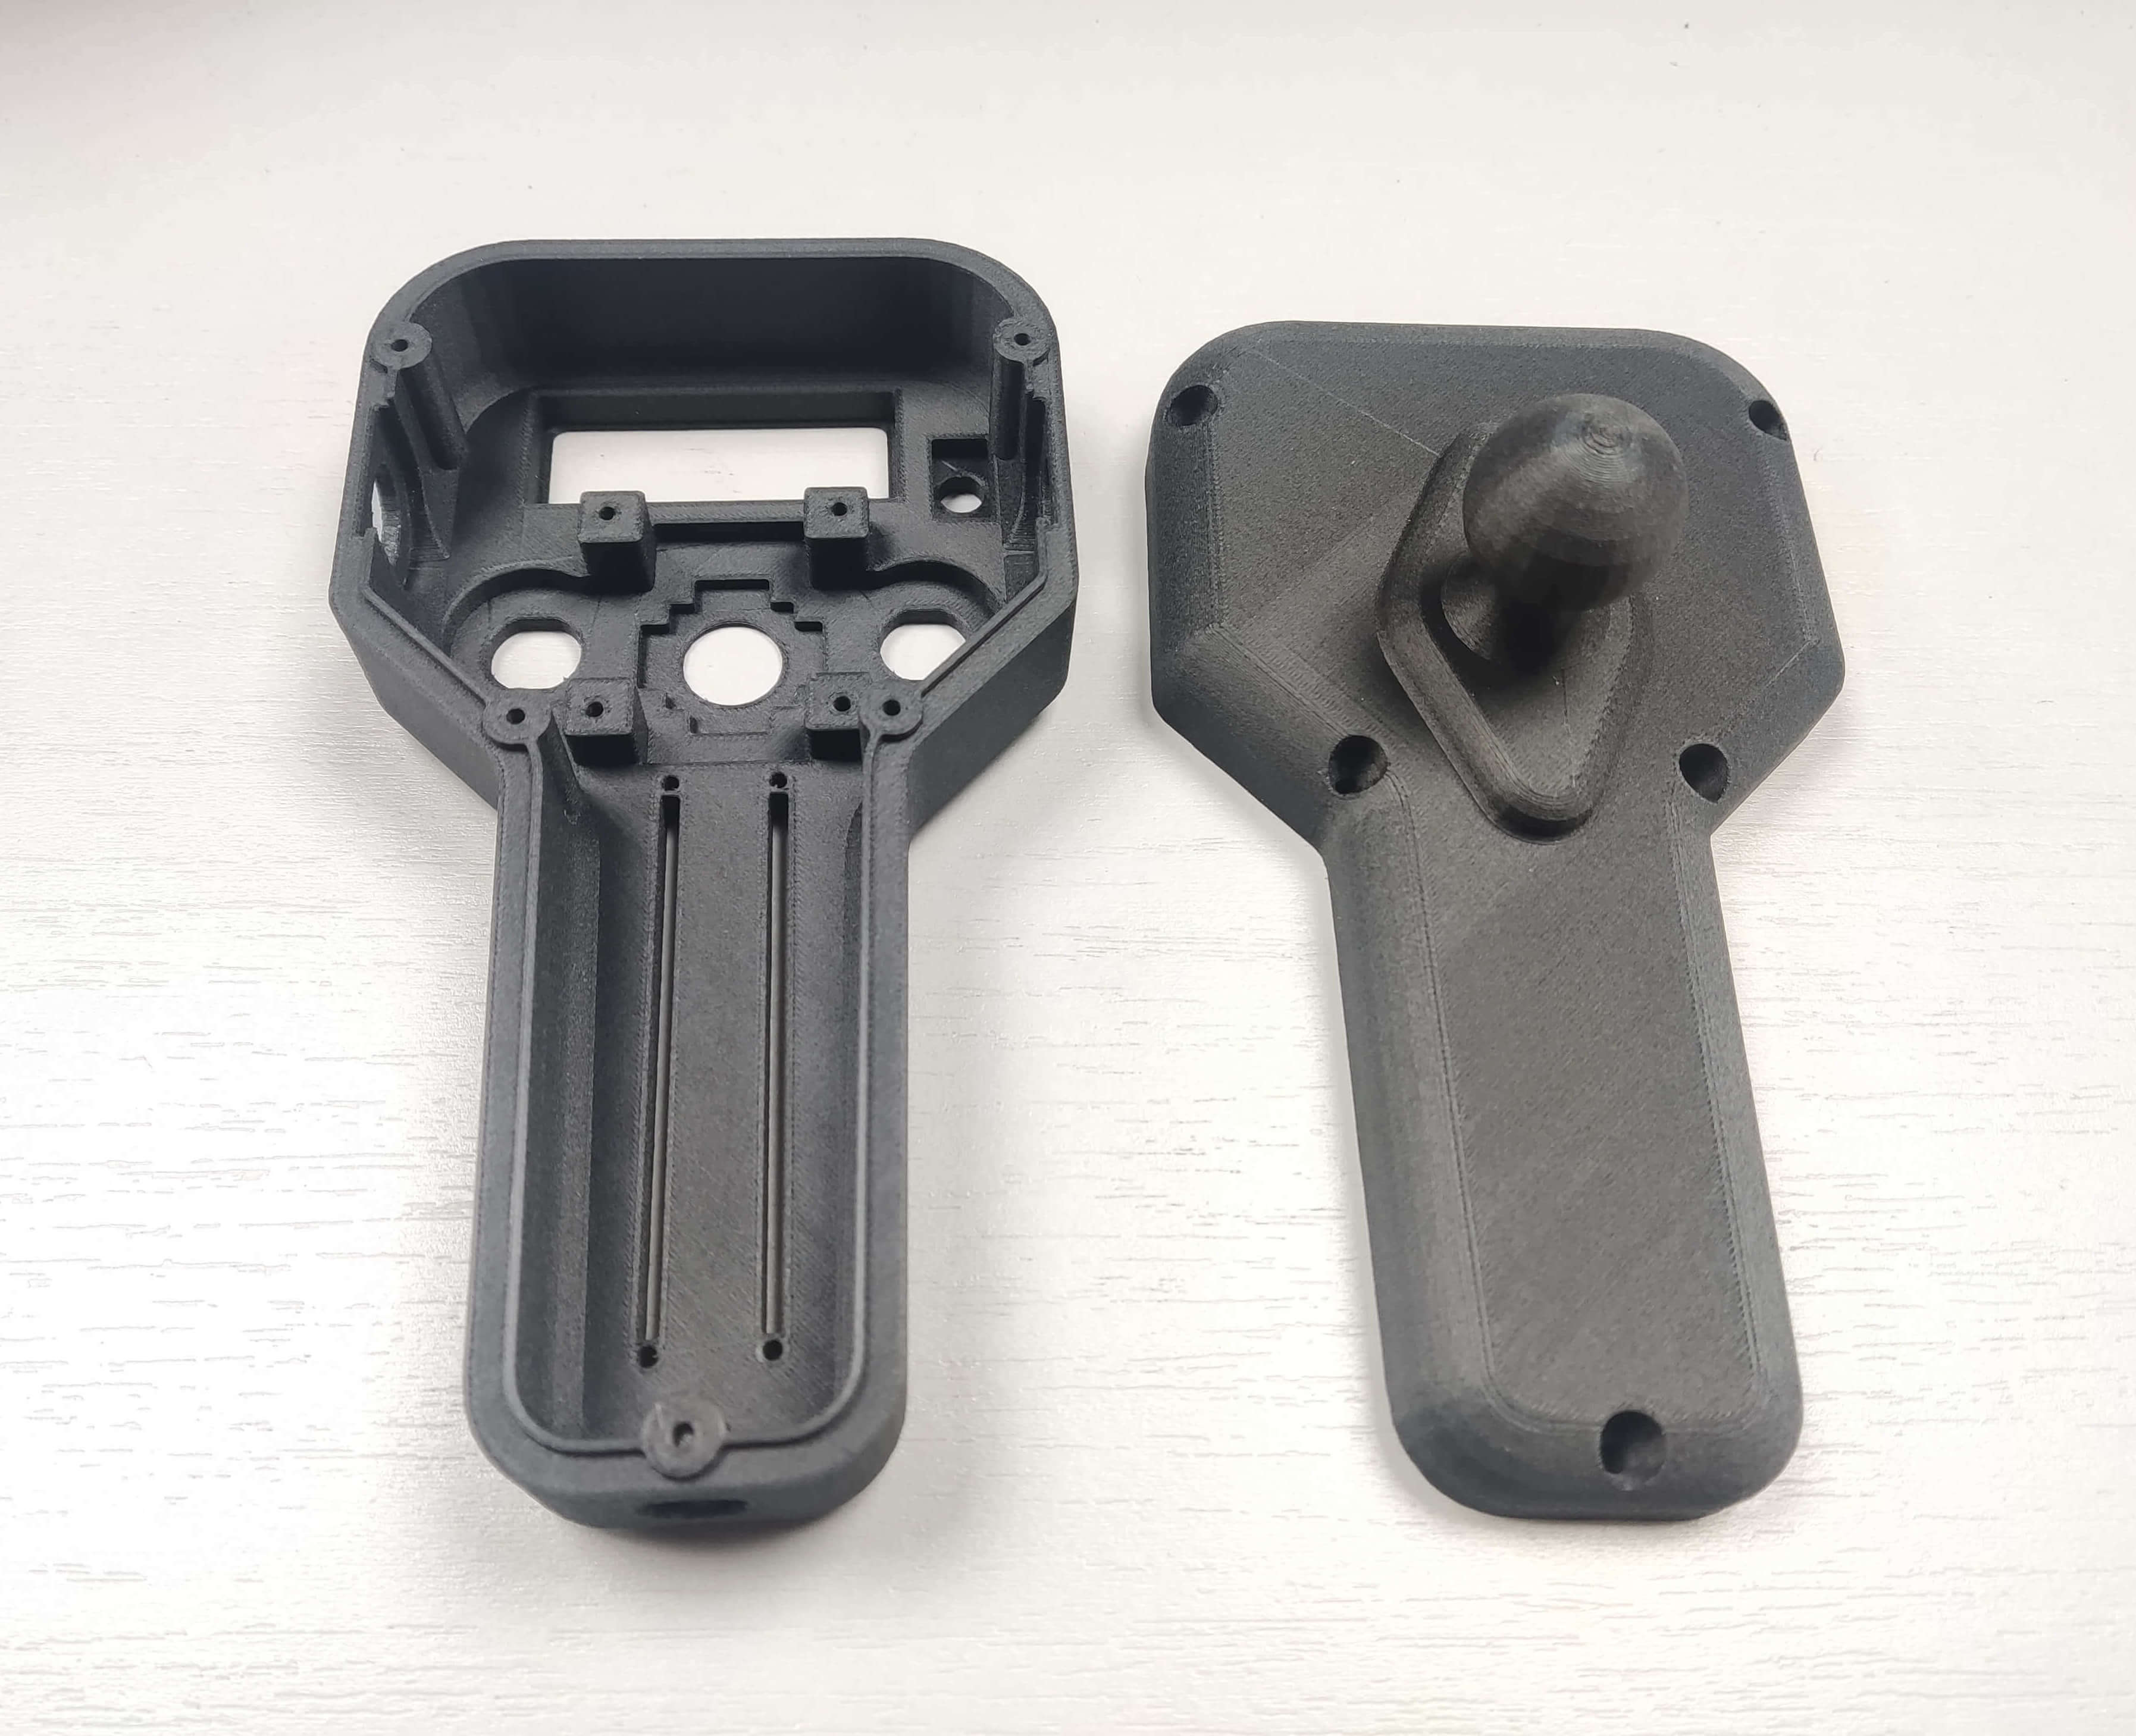
CreatBot Ultra PA-CF プリントプレビュー
CreatBotフィラメントでプリントする利点
優れた原材料品質
トップティア化学企業のバージンポリアミド樹脂と高品質なチョップドカーボンファイバーを厳選し、素材の純度を根源から確保。出荷前に引張強度、メルトインデックス、径公差の全数検査を実施し、安定した性能を保証します。
工場出荷時キャリブレーション済み、すぐにプリント可能
フィラメント配合、溶融流動性、径公差(±0.03mm)を全CreatBotモデルに合わせてキャリブレーションしており、スライスソフトウェアに専用パラメータを組み込んでいます。繰り返し調整不要で、開封後すぐにプリントでき、初心者でも安定した造形品質を得られます。
炭素繊維強化の利点
炭素繊維の添加により、強度・剛性・耐熱性が飛躍的に向上し、収縮や反りを大幅に低減します。造形品には独特の炭素繊維テクスチャが現れ、構造的強度と外観品質を両立し、工業グレードの高強度機能・構造部品に適しています。
対応3Dプリンター
CreatBot工業用3Dプリンターは高性能材料向けに設計されています。以下の機種は加熱チャンバーと高温ノズルを搭載し、プロ仕様の結果を提供します。



技術データシート
| 物理特性 | 試験規格 | 代表値 |
|---|---|---|
| 密度 | ISO1183 | 1.20g/cm³ |
| 吸水率 | 25℃,55%RH | 1.37% |
| 溶融流動指数 | 300℃,2.16 kg | 3.4g/10 min |
| 融点 | IOS 11357 | 237℃ |
| 機械的特性 | 試験規格 | 代表値 |
|---|---|---|
| 引張強度 XY | ISO527 | 93MPa |
| 引張強度 Z | ISO527 | 51MPa |
| 引張弾性率 XY | ISO527 | 7492MPa |
| 引張弾性率 Z | ISO527 | 3869MPa |
| 破断伸び XY | ISO527 | 1.92% |
| 破断伸び Z | ISO527 | 1.56% |
| 曲げ強度 XY | ISO178 | 144MPa |
| 曲げ強度 Z | ISO178 | / |
| 曲げ弾性率 XY | ISO178 | 6727MPa |
| 曲げ弾性率 Z | ISO178 | / |
| 衝撃強度 XY | ISO179 | 10.37kJ/m² |
| 衝撃強度 Z | ISO179 | / |
| 熱的特性 | 試験規格 | 代表値 |
|---|---|---|
| ビカット軟化温度 | ISO 306 | / |
| 熱変形温度 (0.45MPa時) | ISO75 | 192℃ |
| 試験片プリント条件 | |
|---|---|
| 乾燥条件 | 80-100℃,6-8H |
| ノズル温度 | 300-320℃ |
| ノズル径 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 造形ベッド表面処理 | 3D印刷スプレー/ PVP固形糊/ 専用接着剤 |
| ベッド温度 | 70-90℃ |
| チャンバー温度 | / |
| 冷却ファン | OFF |
| プリント速度 | 30-120 mm/s |
Ultra PA-CF フィラメント FAQ
CreatBot Ultra PA-CFは標準的な1.75mmフィラメントを使用し、工業グレードの±0.03mm径公差制御により、PA(ナイロン)プリントに対応したほとんどのFDM 3Dプリンターと互換性があります。ただし、炭素繊維の研磨性により、硬質鋼ノズルまたはルビーノズルを使用する必要があります(標準の真鍮ノズルは急速に摩耗し、公差が失われます)。装置には加熱ベッド(推奨80-100℃)と270-300℃を安定して達成できるオールメタルホットエンドが必要です。反りを低減するため、密閉型プリントチャンバーの使用を推奨します。互換性は広いですが、最適なプリント品質と安定性を得るため、CreatBot Ultra PA-CFはCreatBotの産業用3Dプリンターで使用することを強く推奨します。
Ultra PA-CFは、Ultra PAをベースに炭素繊維で補強した高性能複合材料です。主な違いは以下の通りです:①機械的特性—炭素繊維により引張強度が69.2 MPaから110 MPaに、曲げ弾性率が3202 MPaから5500 MPaに向上し、剛性が約70%向上します;②熱的特性—熱変形温度が79℃から165℃に上昇し、高温下での寸法安定性が大幅に向上します;③収縮率—炭素繊維により熱収縮と反りが大幅に低減され、大型造形の成功率が向上します;④プリント要件—炭素繊維は研磨性があるため、硬質鋼またはルビーノズルが必要で、ノズル径は0.5mm以上を推奨します。Ultra PA-CFは高強度・高剛性の構造・機能部品に適しており、極端な剛性が必要ない場合はUltra PAの方がコストパフォーマンスに優れ、ノズル摩耗も少なくなります。
CreatBot Ultra PA-CFの推奨ノズル温度は270-300℃、ベッド温度は80-100℃です。具体的な温度設定は、モデルサイズ、レイヤー高さ、プリント速度、設備環境に応じて調整してください。調整アドバイス:①ファーストレイヤーでは、ノズル温度を5-10℃高め、プリント速度を20-30mm/sに低下させ、初期層の接着性を高めます;②大面積モデルの場合、ベッド温度を90-100℃に設定し、PVA接着剤またはナイロン専用接着剤をベッドに塗布します;③密閉チャンバーまたは温度制御ボックスを使用する場合、チャンバー温度を40-60℃に維持し、層間の熱応力を大幅に低減します;④オールメタルホットエンドと硬質鋼/ルビーノズルを使用する必要があります—標準の真鍮ノズルは炭素繊維により急速に摩耗します;⑤ノズル径は0.5mm以上を推奨し、詰まりリスクを低減します;⑥適切にプリント速度を40-60mm/sに低下させ、層間接着強度を確保します。まず温度タワーをプリントしてキャリブレーションすることを推奨します。
炭素繊維補強後の優れた機械的強度、剛性、耐熱性、寸法安定性により、Ultra PA-CFは高強度構造用途に広く使用されています。代表的な用途は以下の通りです:①構造ブラケットと耐荷重フレーム—ロボットアームブラケット、ドローンフレーム、ロボットシャーシなど、高剛性により荷重下での変形を最小限に抑えます;②治具・工装—カスタマイズされた生産ライン治具、位置決めピン、検査治具、組立補助具など、繰り返しの衝撃と摩耗に耐えます;③自動車機能部品—インテークマニホールドブラケット、配線クリップ、エンジンルーム内機能部品など、耐油・耐熱性に優れます;④航空宇宙部品—ドローン機体、衛星ブラケット、軽量構造部品など、高比強度・高比剛性;⑤電気電子—モーターブラケット、放熱構造部品、筐体フレームなど、耐熱性と寸法安定性に優れます;⑥スポーツ用品—自転車部品、スケートボード部品、プロテクターなど、高強度と耐衝撃性。
ナイロン(PA)は典型的な高吸湿性材料であり、Ultra PA-CFも例外ではありません。吸湿後、プリント中に気泡、糸引き、粗い表面、層間接着力の低下、機械的特性の著しい低下が発生します。適切な保管方法:①未開封のフィラメントは涼しく乾燥した場所(温度15-25℃、湿度20%未満)に保管し、直射日光を避けます;②開封後のフィラメントは十分な乾燥剤(シリカゲル乾燥剤、推奨用量10-15g/巻)と共に密封袋に入れるか、相対湿度10%未満を維持するフィラメントドライボックスに保管します;③短期間(1日以上)使用しない場合は、速やかにプリンターからフィラメントを取り外し密封することを推奨します。吸湿が確認された場合(プリント中に明らかなパチパチ音、フィラメント表面の白化、または泡状の粗い押出物)、熱風乾燥機で70-80℃で6-8時間乾燥する必要があります(注意:温度は85℃を超えないようにし、フィラメントの変形や付着を避けます)。その後、乾燥した環境で室温まで冷やしてから正常使用してください。
Ultra PA-CFのような炭素繊維強化フィラメントを使用する際は、特に以下に注意してください:①ノズル選択—炭素繊維は非常に研磨性が高いため、硬質鋼ノズル、ルビーノズル、または超硬合金ノズルを使用する必要があります;標準の真鍮ノズルは数時間以内に摩耗し、径が大きくなり公差が失われます;②ノズル径—0.5mm以上のノズルを推奨し、炭素繊維粒子の詰まりリスクを低減し、スムーズな通過を確保します;③プリント速度—適切にプリント速度を低下させます(40-60mm/s)。速度が速すぎるとノズル摩耗が加速し、層間接着に影響します;④リトラクション設定—リトラクション距離と速度を適切に低下させます。炭素繊維フィラメントの流動性は低く、過度のリトラクションは詰まりを引き起こします;⑤換気—炭素繊維自体は無害ですが、高温プリントから微量の有害ガスが発生する可能性があります。換気の良い環境で作業することを推奨します;⑥フィラメント経路—炭素繊維フィラメントは比較的硬いため、給料経路の曲率半径が小さくなりすぎないようにし、フィラメントの折れや破断を避けます。
その他の材料






