
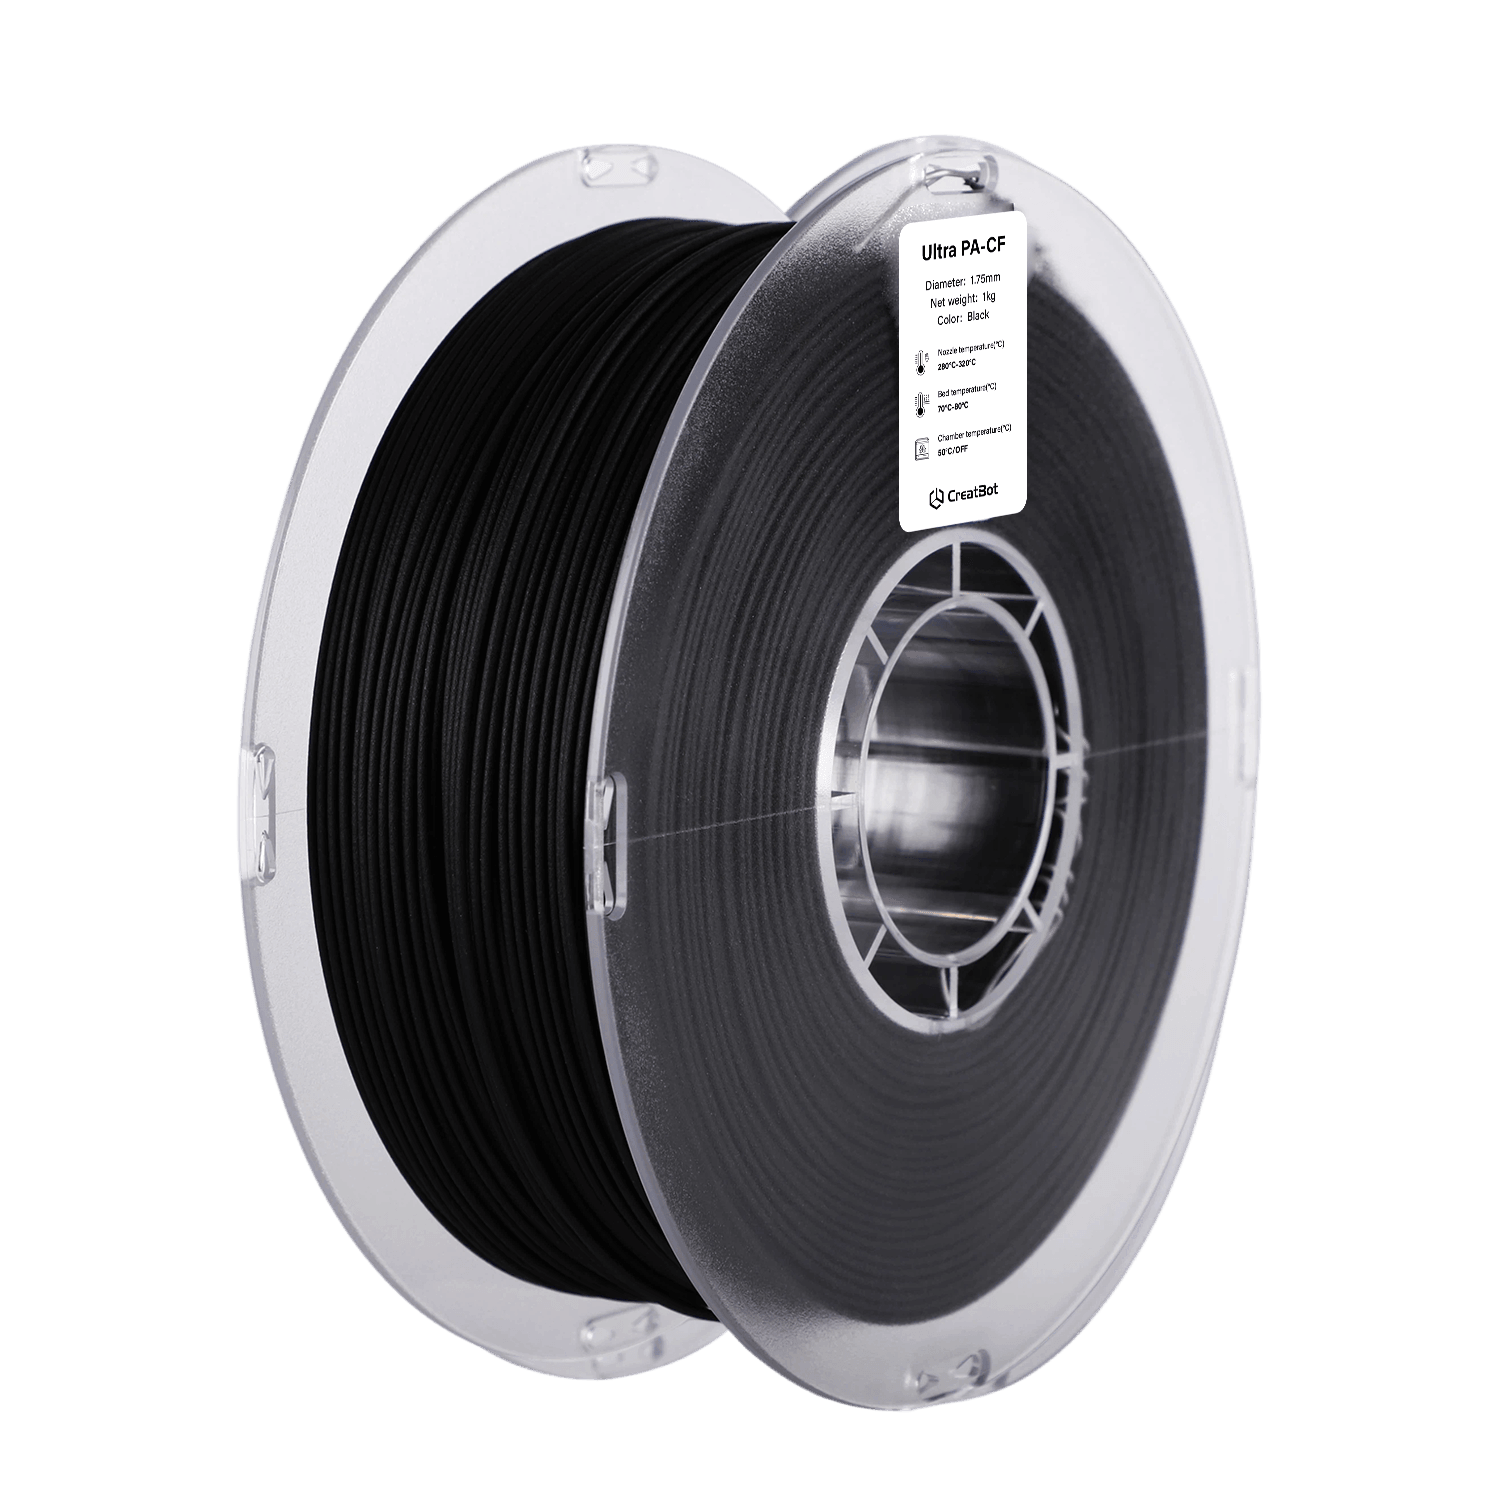
Ultra PA-CF

Industrieteile

Vorrichtungen und Werkzeuge
Drohnenherstellung
Luft- und Raumfahrt
Eigenschaften von Ultra PA-CF 3D-Druckfilament



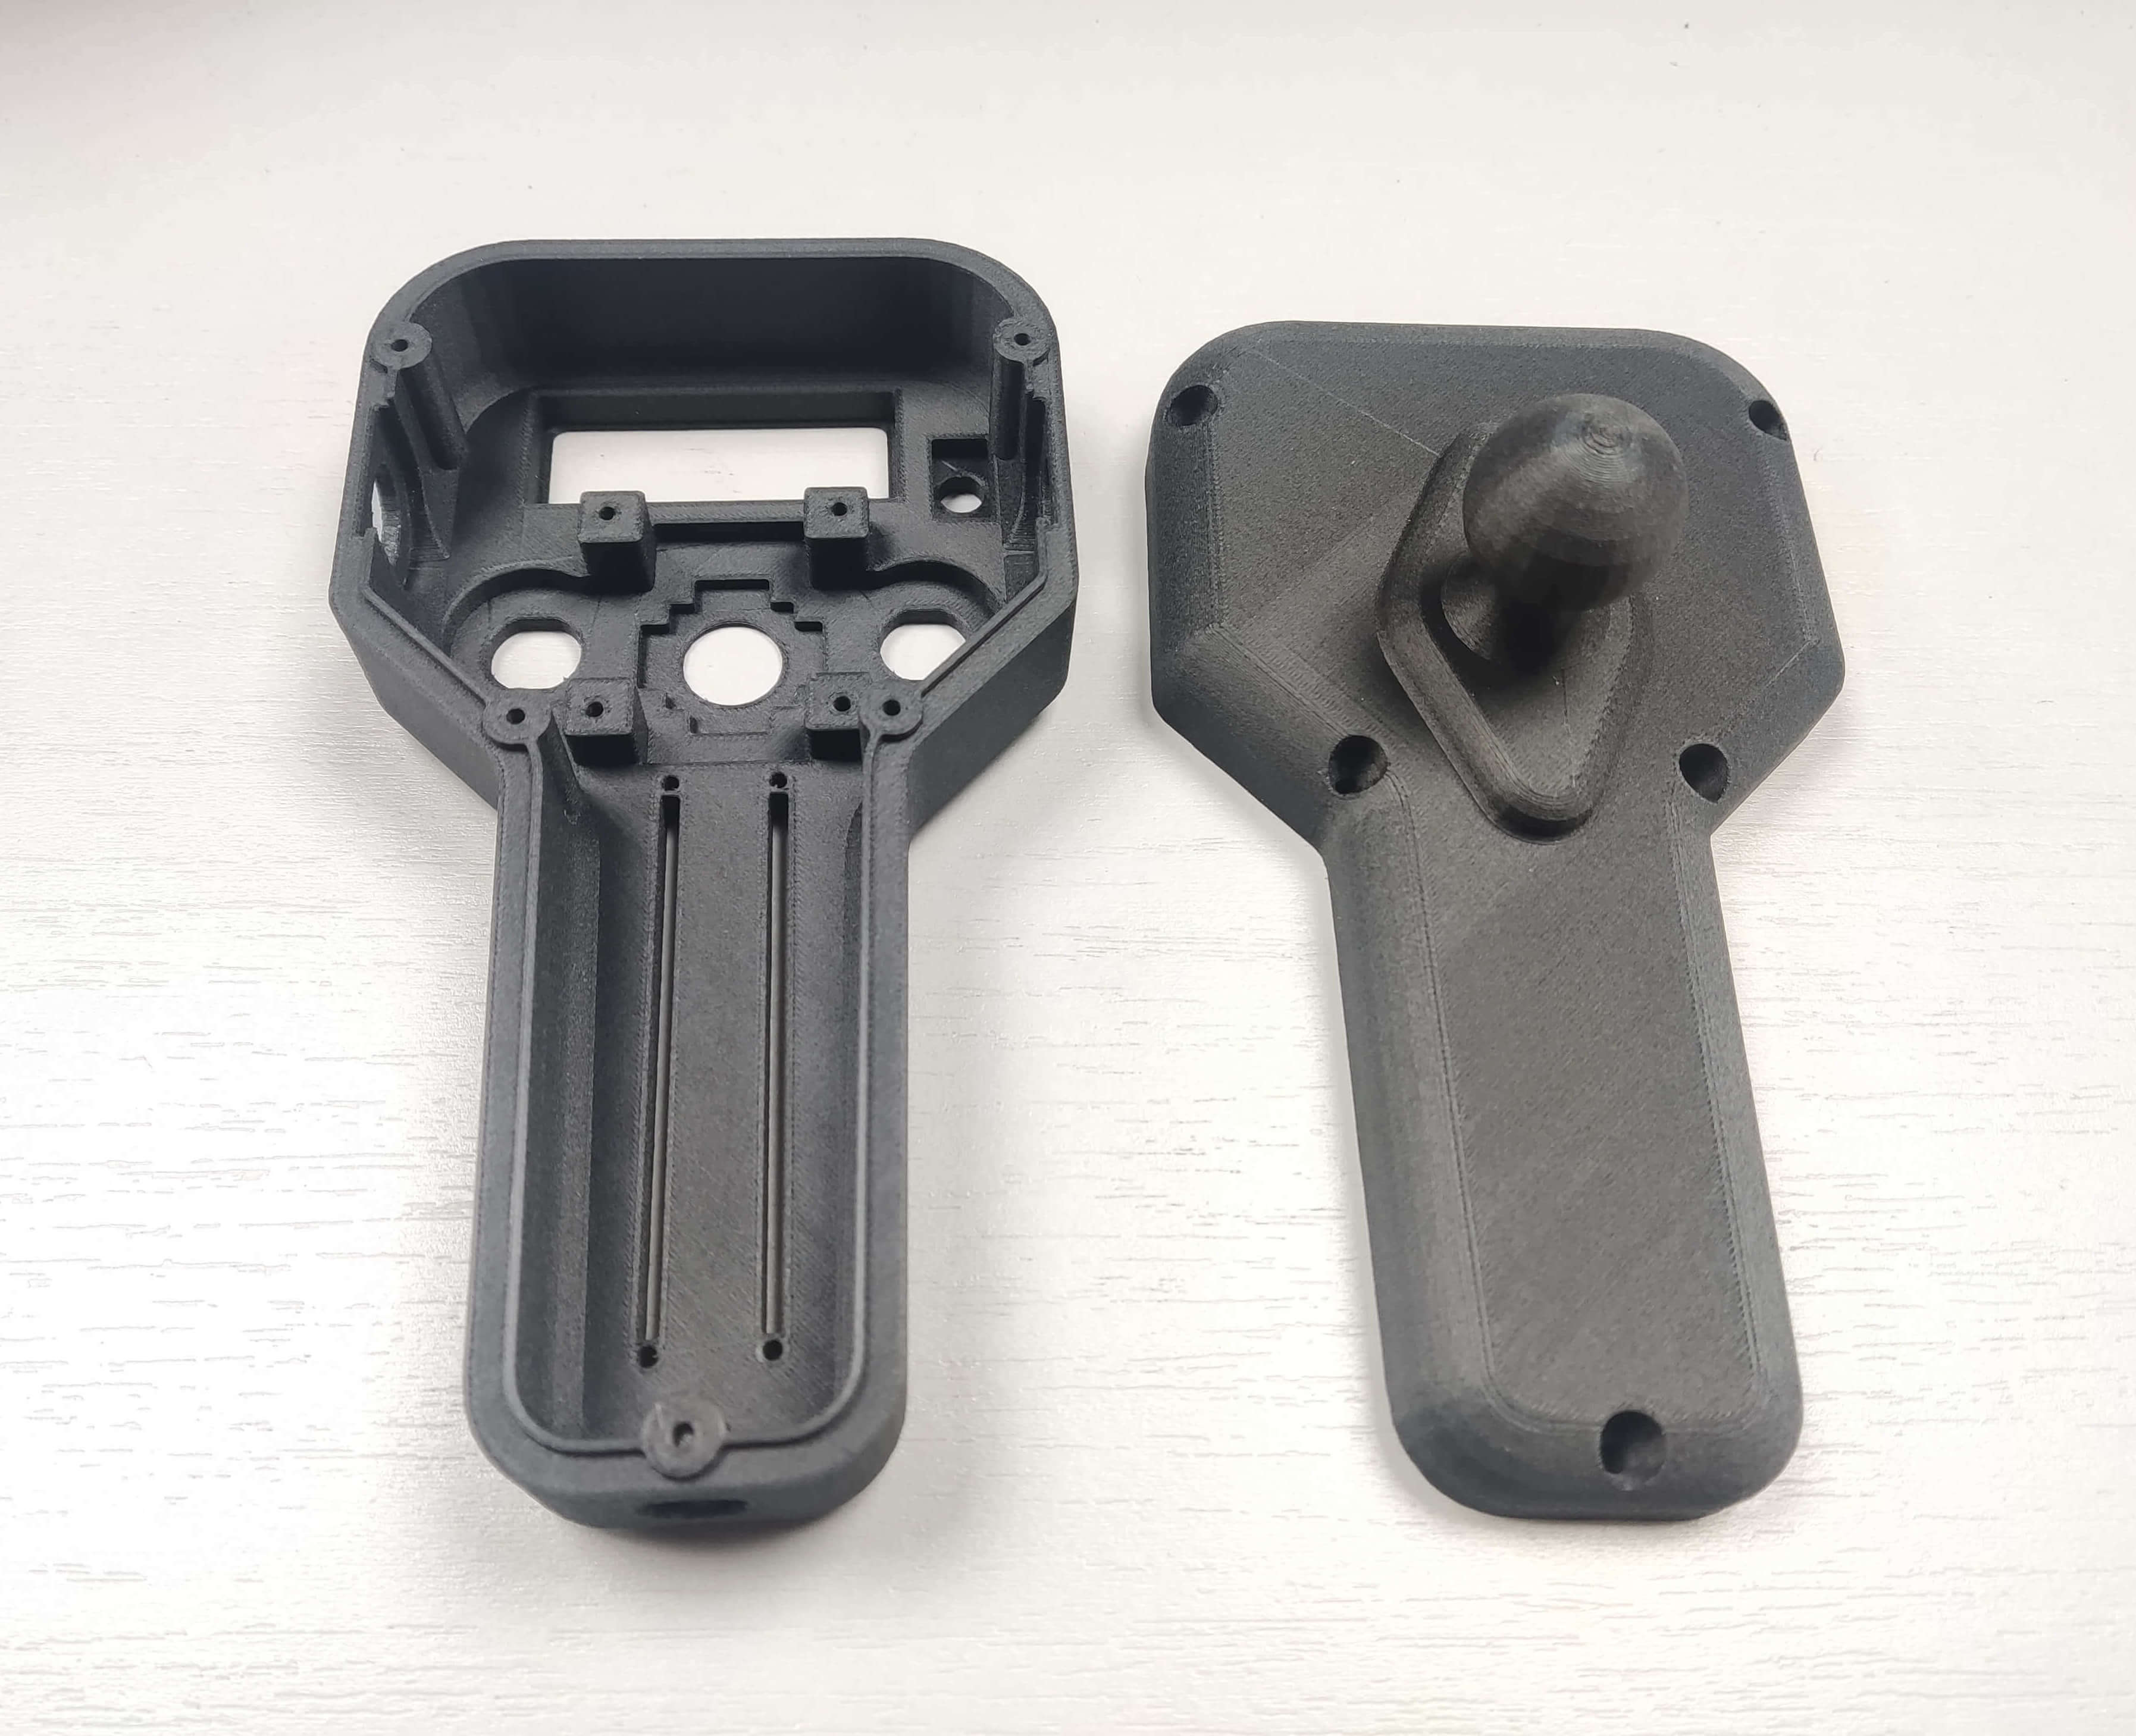
CreatBot Ultra PA-CF Druckvorschau
Vorteile des Druckens mit CreatBot Filamenten
Hochwertige Rohstoffqualität
Ausgewählte native Polyamidharze und hochwertige kurze Kohlefasern führender Chemiekonzerne garantieren Materialreinheit von der Quelle. Jede Charge wird vor dem Versand vollständig auf Zugfestigkeit, Schmelzindex und Durchmassertoleranz geprüft, um stabile und zuverlässige Leistung zu gewährleisten.
Werkskalibriert, sofort druckbereit
Filamentformulierung, Schmelzfluss und Durchmassertoleranz (±0,03 mm) sind auf alle CreatBot Modelle abgestimmt, mit exklusiven Parametern in der Slicing-Software. Kein wiederholtes Einstellen nötig – auspacken und drucken, auch Anfänger erreichen stabile Druckqualität.
Vorteil der Kohlefaser-Verstärkung
Der Zusatz von Kohlefaser ermöglicht einen Quantensprung bei Festigkeit, Steifigkeit und Wärmebeständigkeit bei deutlich reduzierter Schwindung und Verzug. Gedruckte Bauteile zeigen eine einzigartige Kohlefasertextur und vereinen strukturelle Stärke mit ästhetischer Qualität, geeignet für industrielle hochfeste funktionale und strukturelle Bauteile.
Unterstützte 3D-Drucker
CreatBot Industrie-3D-Drucker sind für Hochleistungsmaterialien konzipiert. Die folgenden Modelle verfügen über beheizte Kammern und Hochtemperaturdüsen für professionelle Ergebnisse.



TECHNISCHES DATENBLATT
| Physikalische Eigenschaften | Teststandard | Typischer Wert |
|---|---|---|
| Dichte | ISO1183 | 1.20g/cm³ |
| Wasseraufnahme | 25℃,55%RH | 1.37% |
| Schmelzflussindex | 300℃,2.16 kg | 3.4g/10 min |
| Schmelztemperatur | IOS 11357 | 237℃ |
| Mechanische Eigenschaften | Teststandard | Typischer Wert |
|---|---|---|
| Zugfestigkeit XY | ISO527 | 93MPa |
| Zugfestigkeit Z | ISO527 | 51MPa |
| Zugmodul XY | ISO527 | 7492MPa |
| Zugmodul Z | ISO527 | 3869MPa |
| Bruchdehnung XY | ISO527 | 1.92% |
| Bruchdehnung Z | ISO527 | 1.56% |
| Biegefestigkeit XY | ISO178 | 144MPa |
| Biegefestigkeit Z | ISO178 | / |
| Biegemodul XY | ISO178 | 6727MPa |
| Biegemodul Z | ISO178 | / |
| Schlagfestigkeit XY | ISO179 | 10.37kJ/m² |
| Schlagfestigkeit Z | ISO179 | / |
| Thermische Eigenschaften | Teststandard | Typischer Wert |
|---|---|---|
| Vicat-Erweichungstemperatur | ISO 306 | / |
| Wärmeformbeständigkeit (bei 0,45 MPa) | ISO75 | 192℃ |
| Druckparameter für Testkörper | |
|---|---|
| Trocknungsbedingungen | 80-100℃,6-8H |
| Düsentemperatur | 300-320℃ |
| Düsendurchmesser | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Oberflächenbehandlung des Druckbetts | 3D-Druck-Spray/ PVP-Festkleber/ Spezialkleber |
| Betttemperatur | 70-90℃ |
| Kammertemperatur | / |
| Kühlgebläse | OFF |
| Druckgeschwindigkeit | 30-120 mm/s |
FAQ zum Ultra PA-CF Filament
CreatBot Ultra PA-CF verwendet Standard-1,75-mm-Filament mit industrieller ±0,03-mm-Durchmassertoleranz und ist mit den meisten FDM-3D-Druckern kompatibel, die PA (Nylon)-Druck unterstützen. Aufgrund der Abrasivität von Kohlefaser muss jedoch eine gehärtete Stahldüse oder Rubindüse verwendet werden (Standardmessingdüsen verschleißen schnell und verlieren an Toleranz). Das Gerät benötigt ein beheiztes Druckbett (empfohlen 80-100℃) und ein All-Metal-Hotend, das stabil 270-300℃ erreicht. Eine geschlossene Druckkammer wird zur Reduzierung von Verzug empfohlen. Obwohl die Kompatibilität groß ist, empfehlen wir für optimale Druckqualität und Stabilität den Einsatz von CreatBot Ultra PA-CF mit CreatBot Industrie-3D-Druckern.
Ultra PA-CF ist ein Hochleistungs-Verbundwerkstoff auf Basis von Ultra PA mit Kohlefaserverstärkung. Die Hauptunterschiede sind: ① Mechanische Eigenschaften – Kohlefaser erhöht die Zugfestigkeit von 69,2 MPa auf 110 MPa und den Biegemodul von 3202 MPa auf 5500 MPa, ca. 70 % mehr Steifigkeit; ② Thermische Eigenschaften – die Wärmeformbeständigkeit steigt von 79℃ auf 165℃, was die Maßhaltigkeit bei hohen Temperaturen deutlich verbessert; ③ Schwindung – Kohlefaser reduziert Wärmeschrumpfung und Verzug erheblich und verbessert die Erfolgsrate bei großen Drucken; ④ Druckanforderungen – Kohlefaser ist abrasiv und erfordert gehärtete Stahl- oder Rubindüsen, wobei ein Düsendurchmesser von 0,5 mm oder größer empfohlen wird. Ultra PA-CF eignet sich für hochfeste, hochsteife Struktur- und Funktionsbauteile; wenn extreme Steifigkeit nicht erforderlich ist, bietet Ultra PA ein besseres Preis-Leistungs-Verhältnis und geringeren Düsenverschleiß.
Die empfohlene Düsentemperatur für CreatBot Ultra PA-CF beträgt 270-300℃, die Betttemperatur 80-100℃. Spezifische Temperatureinstellungen sollten je nach Modellgröße, Schichthöhe, Druckgeschwindigkeit und Geräteumgebung angepasst werden. Abstimmungsempfehlungen: ① Erhöhen Sie für die erste Schicht die Düsentemperatur um 5-10℃ und reduzieren Sie die Druckgeschwindigkeit auf 20-30 mm/s, um die erste Schichthaftung zu verbessern; ② Stellen Sie für großflächige Modelle die Betttemperatur auf 90-100℃ ein und tragen Sie PVA-Kleber oder speziellen Nylonkleber auf das Bett auf; ③ Halten Sie in einer geschlossenen Kammer oder Temperierbox eine Kammerntemperatur von 40-60℃, um die Schicht thermische Spannungen deutlich zu reduzieren; ④ Es muss ein All-Metal-Hotend sowie eine gehärtete Stahl- oder Rubindüse verwendet werden – Standardmessingdüsen werden von der Kohlefaser schnell abgenutzt; ⑤ Ein Düsendurchmesser von 0,5 mm oder größer wird empfohlen, um Verstopfungsrisiken zu minimieren; ⑥ Reduzieren Sie die Druckgeschwindigkeit auf 40-60 mm/s, um eine ausreichende Schichtbindung zu gewährleisten. Es wird empfohlen, vorab einen Temperaturturm zu drucken, um die optimale Temperatur zu kalibrieren.
Dank seiner hervorragenden mechanischen Festigkeit, Steifigkeit, Wärmebeständigkeit und Maßhaltigkeit nach der Kohlefaserverstärkung wird Ultra PA-CF häufig in hochfesten Strukturanwendungen eingesetzt. Typische Anwendungen umfassen: ① Strukturträger und lastabtragende Rahmen – Roboterarmhalterungen, Drohnenrahmen, Robotergehäuse usw., wobei die hohe Steifigkeit minimale Verformung unter Last gewährleistet; ② Vorrichtungen und Werkzeuge – individuelle Produktionsvorrichtungen, Positionierstifte, Prüflehren, Montagehilfen usw., die wiederholten Stoß und Verschleiß aushalten; ③ Funktionale Automobilbauteile – Ansaugkrümmerhalterungen, Kabelbaumclips, Bauteile im Motorraum usw., öl- und hitzebeständig; ④ Luft- und Raumfahrtkomponenten – Drohnenrümpfe, Satellitenhalterungen, leichte Strukturbauteile usw., mit hoher spezifischer Festigkeit und Steifigkeit; ⑤ Elektronik und Elektrotechnik – Motorhalterungen, Kühlkörperstrukturen, Gehäuserahmen usw., hitzebeständig und maßstabil; ⑥ Sportausrüstung – Fahrradteile, Skateboardkomponenten, Schutzausrüstung usw., hochfest und schlagfest.
Nylon (PA) ist ein typisches stark hygroskopisches Material, und Ultra PA-CF bildet da keine Ausnahme. Aufgenommene Feuchtigkeit verursacht während des Drucks Blasenbildung, Fädenbildung, raue Oberflächen, verminderte Schichtbindung und deutlich reduzierte mechanische Eigenschaften. Richtige Lagerung: ① Ungeöffnetes Filament sollte an einem kühlen, trockenen Ort (Temperatur 15-25℃, Luftfeuchtigkeit < 20 %) und vor direkter Sonneneinstrahlung gelagert werden; ② Geöffnetes Filament muss in Beuteln mit ausreichend Trockenmittel (Silikagel, empfohlene Dosierung 10-15 g/Rolle) versiegelt oder in einer Filament-Trockenbox mit relativer Luftfeuchtigkeit unter 10 % gelagert werden; ③ Wird das Filament kurzfristig nicht verwendet (länger als 1 Tag), sollte es sofort aus dem Drucker entfernt und verschlossen werden. Bei erkennbarer Feuchtigkeit (deutliche Knackgeräusche beim Drucken, weiße Oberfläche am Filament oder schaumige, raue Extrusion) muss es in einem Umluftofen bei 70-80℃ für 6-8 Stunden getrocknet werden (Achtung: Temperatur sollte 85℃ nicht überschreiten, um Filamentverformung und Anbacken zu vermeiden) und vor normalem Gebrauch in trockener Umgebung auf Raumtemperatur abkühlen.
Beim Einsatz kohlefaserverstärkter Filamente wie Ultra PA-CF sollten folgende Punkte besonders beachtet werden: ① Düsenauswahl – Kohlefaser ist hoch abrasiv; es müssen gehärtete Stahldüsen, Rubindüsen oder Wolframkarbiddüsen verwendet werden; Standardmessingdüsen verschleißen innerhalb weniger Stunden, was zu Durchmesserzunahme und Toleranzverlust führt; ② Düsendurchmesser – Düsen von 0,5 mm oder größer werden empfohlen, um Verstopfungsrisiken zu reduzieren und einen reibungslosen Durchfluss der Kohlefaserteilchen zu gewährleisten; ③ Druckgeschwindigkeit – reduzieren Sie die Druckgeschwindigkeit (40-60 mm/s), da zu hohe Geschwindigkeit den Düsenverschleiß beschleunigt und die Schichtbindung beeinträchtigt; ④ Retraction-Einstellungen – reduzieren Sie Retraction-Strecke und -Geschwindigkeit, da Kohlefaserrfilament schlechte Fließfähigkeit hat und übermäßige Retraction Verstopfungen verursachen kann; ⑤ Belüftung – Kohlefaser selbst ist unbedenklich, aber das Hochtemperaturdrucken kann Spuren schädlicher Gase freisetzen; es wird empfohlen, in gut belüfteter Umgebung zu arbeiten; ⑥ Filamentführung – Kohlefaserrfilament ist relativ steif; achten Sie darauf, dass der Biegeradius im Förderweg nicht zu klein ist, um Knicken und Brechen des Filaments zu vermeiden.
Weitere Materialien




Kontaktieren Sie uns


Nachricht
Anwendungsbereiche
Schnellzugriff
