
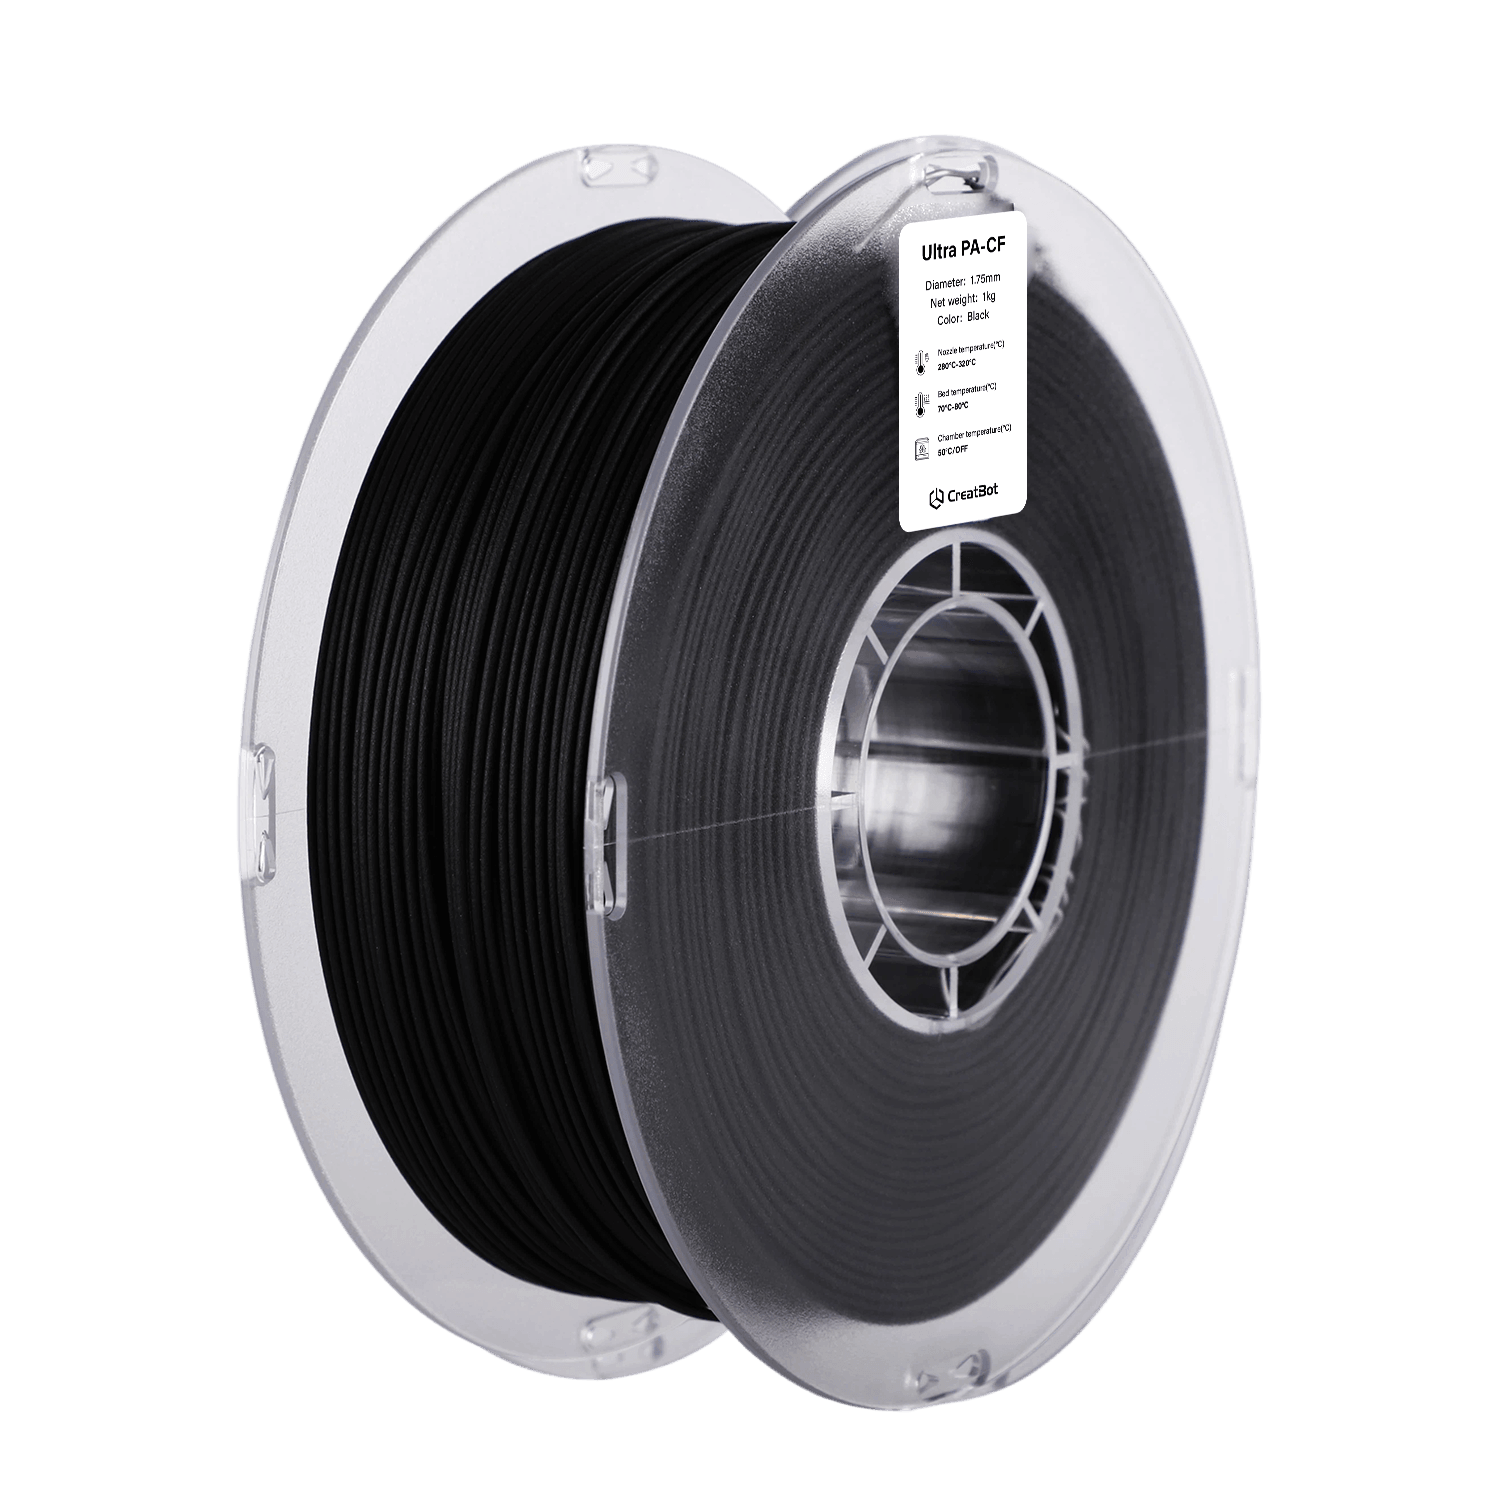
Ultra PA-CF

Промышленные механические детали

Оснастка и приспособления
Производство беспилотников
Аэрокосмическая отрасль
Характеристики пластика для 3D-печати Ultra PA-CF



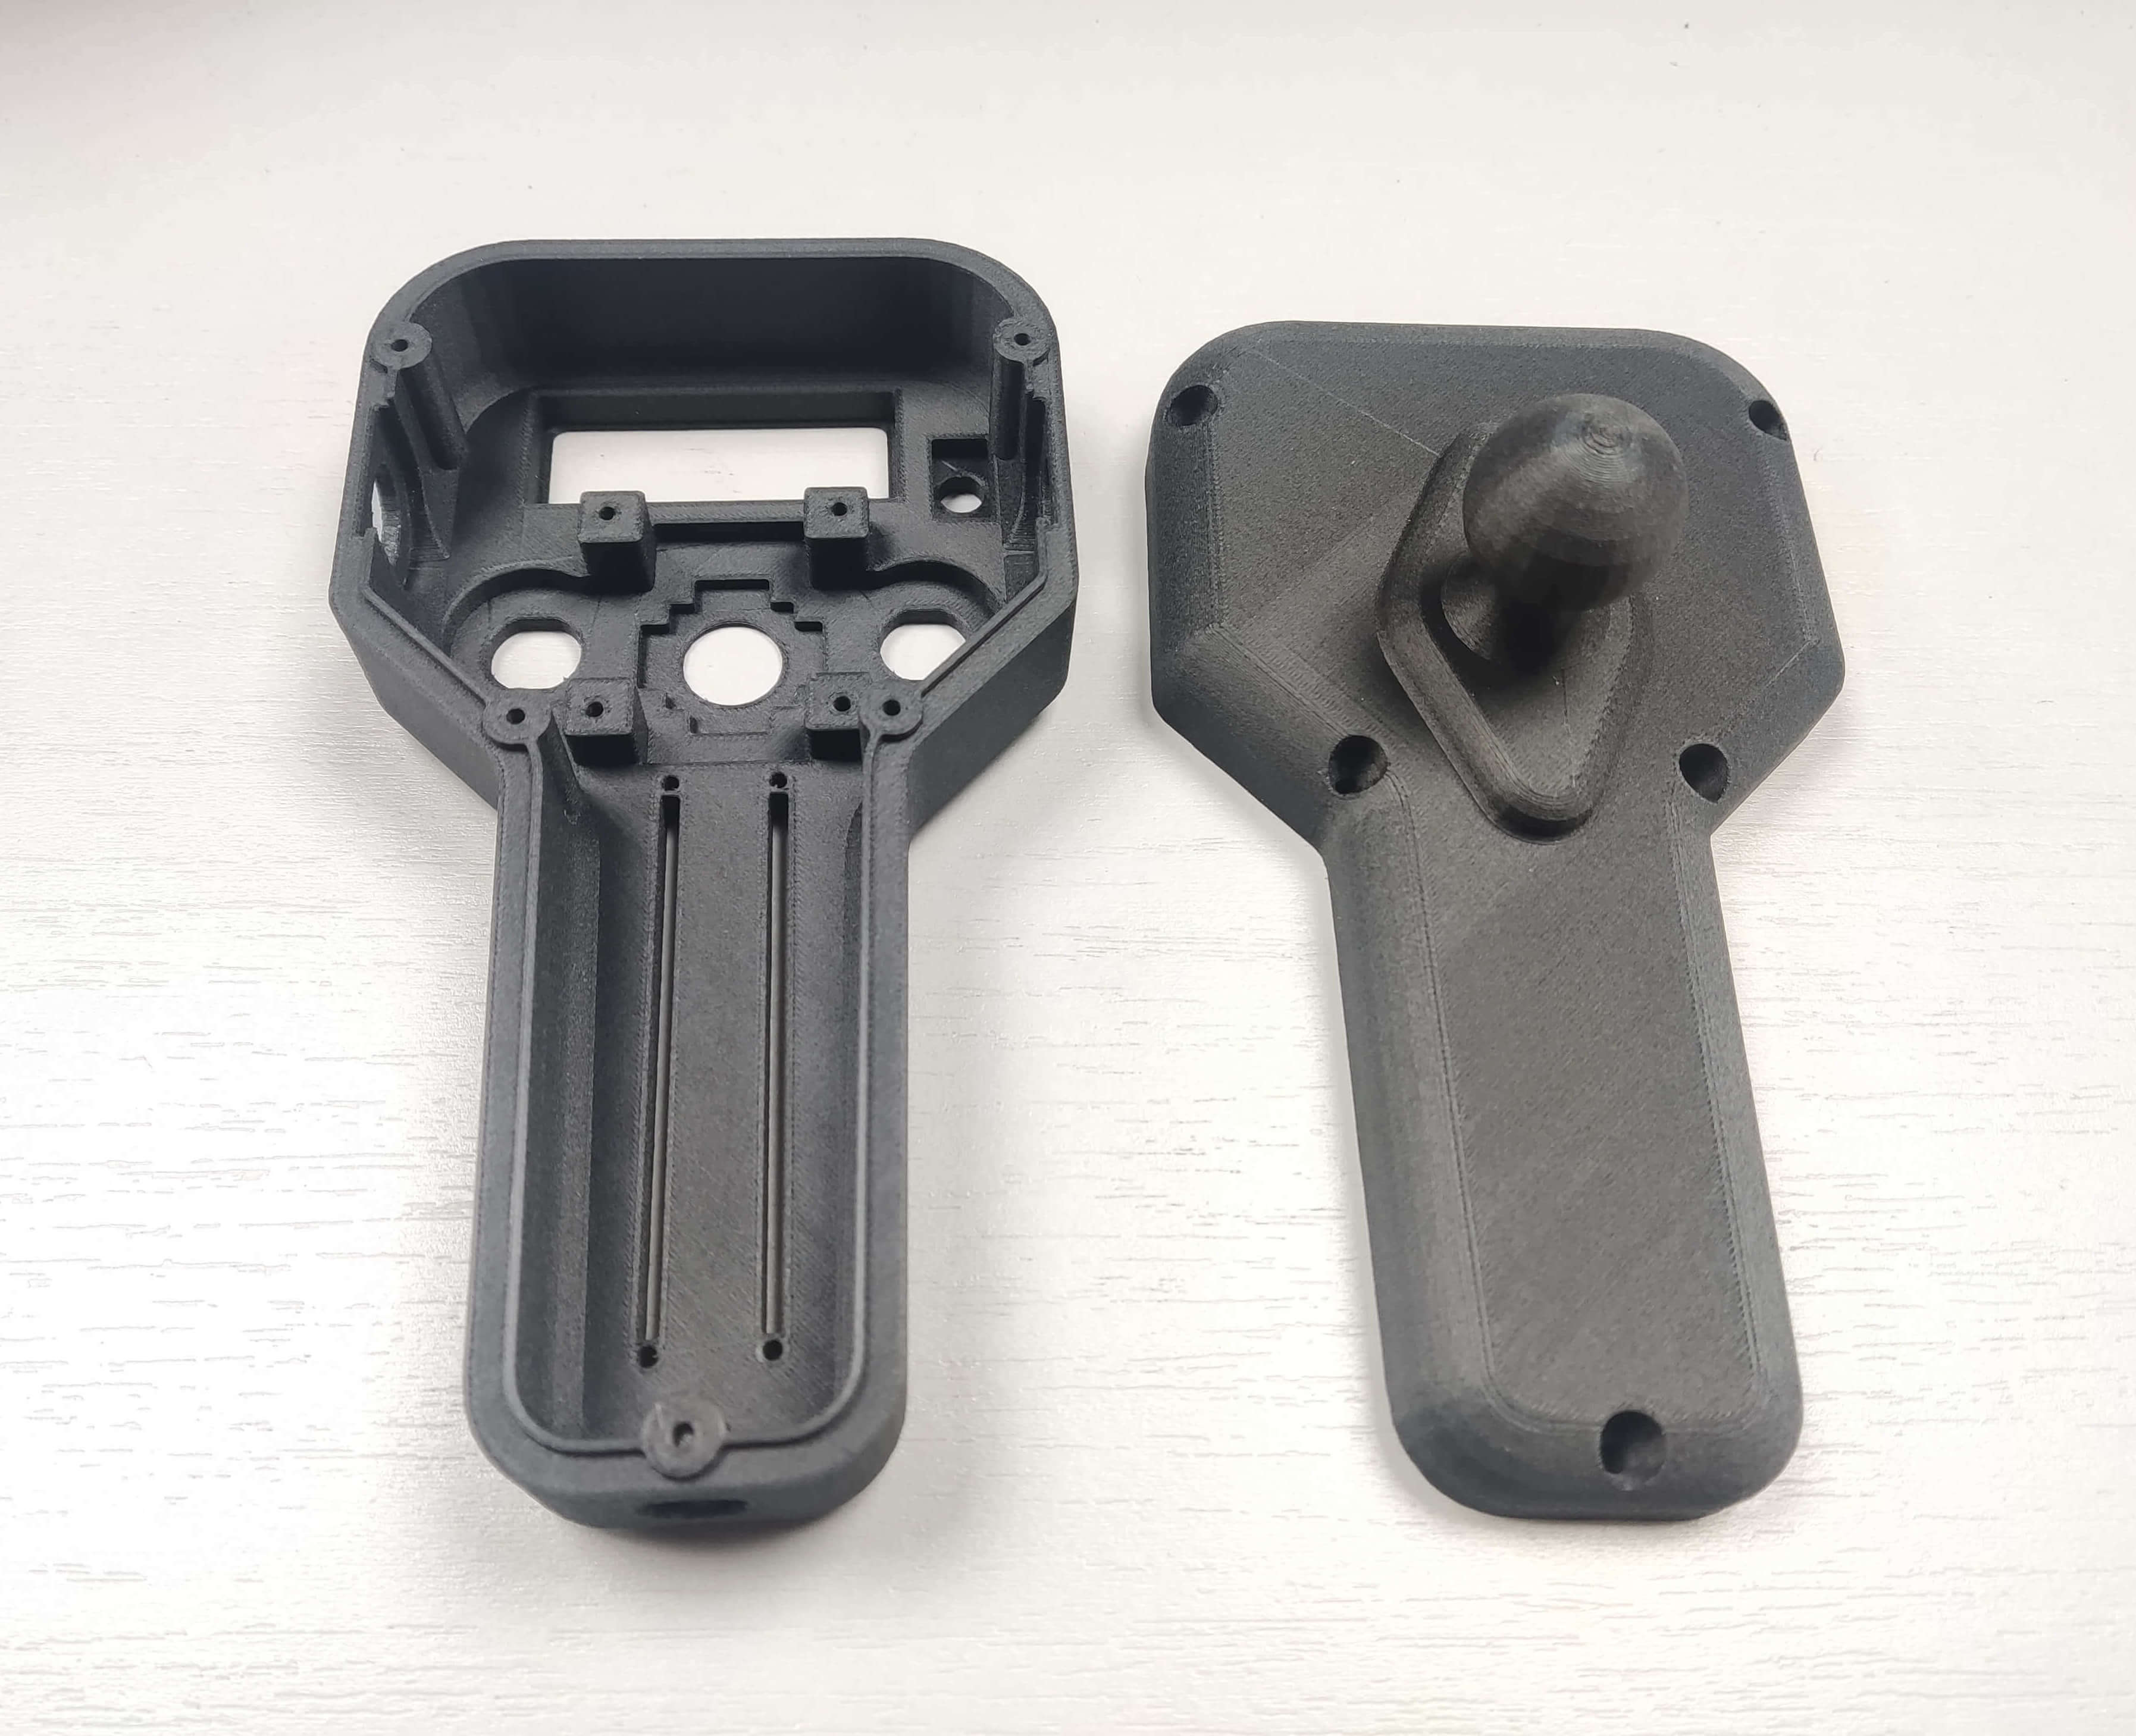
Предпросмотр печати CreatBot Ultra PA-CF
Преимущества печати пластиками CreatBot
Премиальное качество сырья
Отобранные девственные полиамидные смолы и высококачественное рубленое углеродное волокно от ведущих мировых химических гигантов, гарантирующие чистоту материала изначально. Каждая партия перед отгрузкой проходит полный контроль прочности при растяжении, индекса текучести расплава и допуска по диаметру, обеспечивая стабильные и надежные характеристики.
Заводская калибровка, готово к печати
Формула пластика, текучесть расплава и допуск по диаметру (±0,03 мм) откалиброваны для всех моделей CreatBot с эксклюзивными параметрами, встроенными в слайсер. Нет необходимости в повторной настройке — распакуйте и печатайте, даже новички могут добиться стабильного качества печати.
Преимущество армирования углеродным волокном
Добавление углеродного волокна обеспечивает качественный скачок прочности, жесткости и термостойкости при значительном снижении усадки и коробления. Напечатанные детали имеют уникальную текстуру углеродного волокна, сочетая структурную прочность и эстетическое качество, подходят для промышленных высокопрочных функциональных и структурных деталей.
Поддерживаемые 3D-принтеры
Промышленные 3D-принтеры CreatBot разработаны для высокопроизводительных материалов. Следующие модели оснащены нагреваемой камерой и высокотемпературными соплами для профессиональных результатов.



ТЕХНИЧЕСКИЙ ПАСПОРТ
| Физические свойства | Стандарт испытаний | Типичное значение |
|---|---|---|
| Плотность | ISO1183 | 1.20g/cm³ |
| Влагопоглощение | 25℃,55%RH | 1.37% |
| Индекс текучести расплава | 300℃,2.16 kg | 3.4g/10 min |
| Температура плавления | IOS 11357 | 237℃ |
| Механические свойства | Стандарт испытаний | Типичное значение |
|---|---|---|
| Прочность при растяжении XY | ISO527 | 93MPa |
| Прочность при растяжении Z | ISO527 | 51MPa |
| Модуль упругости при растяжении XY | ISO527 | 7492MPa |
| Модуль упругости при растяжении Z | ISO527 | 3869MPa |
| Относительное удлинение при разрыве XY | ISO527 | 1.92% |
| Относительное удлинение при разрыве Z | ISO527 | 1.56% |
| Прочность при изгибе XY | ISO178 | 144MPa |
| Прочность при изгибе Z | ISO178 | / |
| Модуль изгиба XY | ISO178 | 6727MPa |
| Модуль изгиба Z | ISO178 | / |
| Ударная вязкость XY | ISO179 | 10.37kJ/m² |
| Ударная вязкость Z | ISO179 | / |
| Тепловые свойства | Стандарт испытаний | Типичное значение |
|---|---|---|
| Температура размягчения по Вика | ISO 306 | / |
| Температура тепловой деформации (при 0,45 MPa) | ISO75 | 192℃ |
| Параметры печати образцов | |
|---|---|
| Условия сушки | 80-100℃,6-8H |
| Температура сопла | 300-320℃ |
| Диаметр сопла | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Обработка поверхности стола | Спрей для 3D-печати/ Твердый клей PVP/ Специальный клей |
| Температура стола | 70-90℃ |
| Температура камеры | / |
| Вентилятор обдува | OFF |
| Скорость печати | 30-120 mm/s |
Часто задаваемые вопросы о пластике Ultra PA-CF
CreatBot Ultra PA-CF использует стандартный пластик диаметром 1,75 мм с промышленным контролем допуска диаметра ±0,03 мм и совместим с подавляющим большинством FDM 3D-принтеров, поддерживающих печать PA (нейлоном). Однако из-за абразивности углеродного волокна необходимо использовать закаленное стальное или рубиновое сопло (стандартные латунные сопла быстро изнашиваются, теряя допуск). Оборудование должно иметь нагреваемый стол (рекомендуется 80-100℃) и полностью металлический хотенд, способный стабильно достигать 270-300℃. Рекомендуется закрытая камера печати для снижения коробления. Хотя совместимость широкая, для оптимального качества и стабильности печати мы настоятельно рекомендуем использовать CreatBot Ultra PA-CF с промышленными 3D-принтерами CreatBot.
Ultra PA-CF — это высокопроизводительный композитный материал на основе Ultra PA с армирующим углеродным волокном. Основные отличия: ① Механические свойства — углеродное волокно повышает прочность при растяжении с 69,2 MPa до 110 MPa и модуль изгиба с 3202 MPa до 5500 MPa, примерно на 70% увеличивая жесткость; ② Тепловые свойства — температура тепловой деформации повышается с 79℃ до 165℃, значительно улучшая размерную стабильность при высоких температурах; ③ Усадка — углеродное волокно значительно снижает термическую усадку и коробление, повышая успешность печати крупных моделей; ④ Требования к печати — углеродное волокно абразивно, требуется закаленное стальное или рубиновое сопло, рекомендуемый диаметр сопла 0,5 мм и более. Ultra PA-CF подходит для высокопрочных и жестких структурных и функциональных деталей; если экстремальная жесткость не требуется, Ultra PA предлагает лучшее соотношение цены и качества и меньший износ сопла.
Рекомендуемая температура сопла для CreatBot Ultra PA-CF составляет 270-300℃, температура стола — 80-100℃. Конкретные температурные настройки следует корректировать в зависимости от размера модели, высоты слоя, скорости печати и окружающей среды оборудования. Рекомендации по настройке: ① Для первого слоя увеличьте температуру сопла на 5-10℃ и снизьте скорость печати до 20-30 мм/с для улучшения адгезии первого слоя; ② Для моделей с большой площадью установите температуру стола 90-100℃ и нанесите на стол клей ПВА или специальный клей для нейлона; ③ При использовании закрытой камеры или термобокса поддерживайте температуру камеры 40-60℃, чтобы значительно снизить межслойные тепловые напряжения; ④ Необходимо использовать полностью металлический хотенд и закаленное стальное или рубиновое сопло — стандартные латунные сопла быстро изнашиваются углеродным волокном; ⑤ Рекомендуемый диаметр сопла 0,5 мм и более для снижения риска засорения; ⑥ Снизьте скорость печати до 40-60 мм/с для обеспечения прочности межслойного сцепления. Рекомендуется предварительно напечатать температурную башню для калибровки.
Благодаря отличной механической прочности, жесткости, термостойкости и размерной стабильности после армирования углеродным волокном Ultra PA-CF широко используется в высокопрочных структурных применениях. Типичные применения включают: ① Структурные кронштейны и несущие рамы — кронштейны роботизированных манипуляторов, рамы дронов, шасси роботов и т. д., где высокая жесткость обеспечивает минимальную деформацию под нагрузкой; ② Оснастка и приспособления — индивидуальные производственные приспособления, позиционные штифты, контрольные калибры, монтажные приспособления и т. д., выдерживающие повторные удары и износ; ③ Функциональные автомобильные детали — кронштейны впускного коллектора, клипсы кабельных жгутов, функциональные детали под капотом и т. д., масло- и термостойкие; ④ Аэрокосмические компоненты — корпуса дронов, кронштейны спутников, легкие структурные детали и т. д., с высокой удельной прочностью и жесткостью; ⑤ Электроника и электротехника — кронштейны двигателей, теплоотводящие структурные детали, рамы корпусов и т. д., термостойкие и размерно стабильные; ⑥ Спортивное оборудование — велосипедные детали, компоненты скейтбордов, защитное снаряжение и т. д., высокопрочные и ударостойкие.
Нейлон (PA) — типичный сильно гигроскопичный материал, и Ultra PA-CF не является исключением. После поглощения влаги во время печати возникают пузыри, нитевидность, шероховатая поверхность, снижение межслойного сцепления и значительное снижение механических свойств. Правильное хранение: ① Невскрытая катушка должна храниться в прохладном сухом месте (температура 15-25℃, влажность < 20%), вдали от прямых солнечных лучей; ② Вскрытая катушка должна быть запечатана в пакеты с достаточным количеством осушителя (силикагель, рекомендуемая дозировка 10-15 г/катушку) или храниться в сухом боксе для пластика с относительной влажностью ниже 10%; ③ При коротких перерывах в использовании (более 1 дня) рекомендуется немедленно извлекать пластик из принтера и запечатывать. При обнаружении влаги (явное потрескивание во время печати, белый налет на пластике или пористая шероховатая экструзия) необходимо просушить его в конвекционной печи при 70-80℃ в течение 6-8 часов (внимание: температура не должна превышать 85℃, чтобы избежать деформации и слипания пластика), затем остудить до комнатной температуры в сухой среде перед нормальным использованием.
При использовании армируемых углеродным волокном пластиков, таких как Ultra PA-CF, следует особо обращать внимание на: ① Выбор сопла — углеродное волокно высокоабразивно; необходимо использовать закаленные стальные, рубиновые или вольфрам-карбидные сопла; стандартные латунные сопла изнашиваются за несколько часов, что приводит к увеличению диаметра и потере допуска; ② Диаметр сопла — рекомендуются сопла 0,5 мм и более для снижения риска засорения и обеспечения плавного прохождения частиц углеродного волокна; ③ Скорость печати — целесообразно снизить скорость печати (40-60 мм/с), поскольку чрезмерная скорость ускорит износ сопла и повлияет на межслойное сцепление; ④ Настройки ретракта — уменьшите дистанцию и скорость ретракта, так как пластик с углеродным волокном обладает низкой текучестью, а чрезмерный ретракт может вызвать засоры; ⑤ Вентиляция — хотя углеродное волокно само по себе безвредно, печать при высокой температуре может выделять небольшое количество вредных газов; рекомендуется работать в хорошо проветриваемом помещении; ⑥ Направляющая пластика — пластик с углеродным волокном относительно жесткий; убедитесь, что радиус изгиба в пути подачи не слишком мал, чтобы пластик не перегибался и не ломался.
Больше Материалов




Свяжитесь с нами


Сообщение
Области Применения
Быстрые ссылки
