
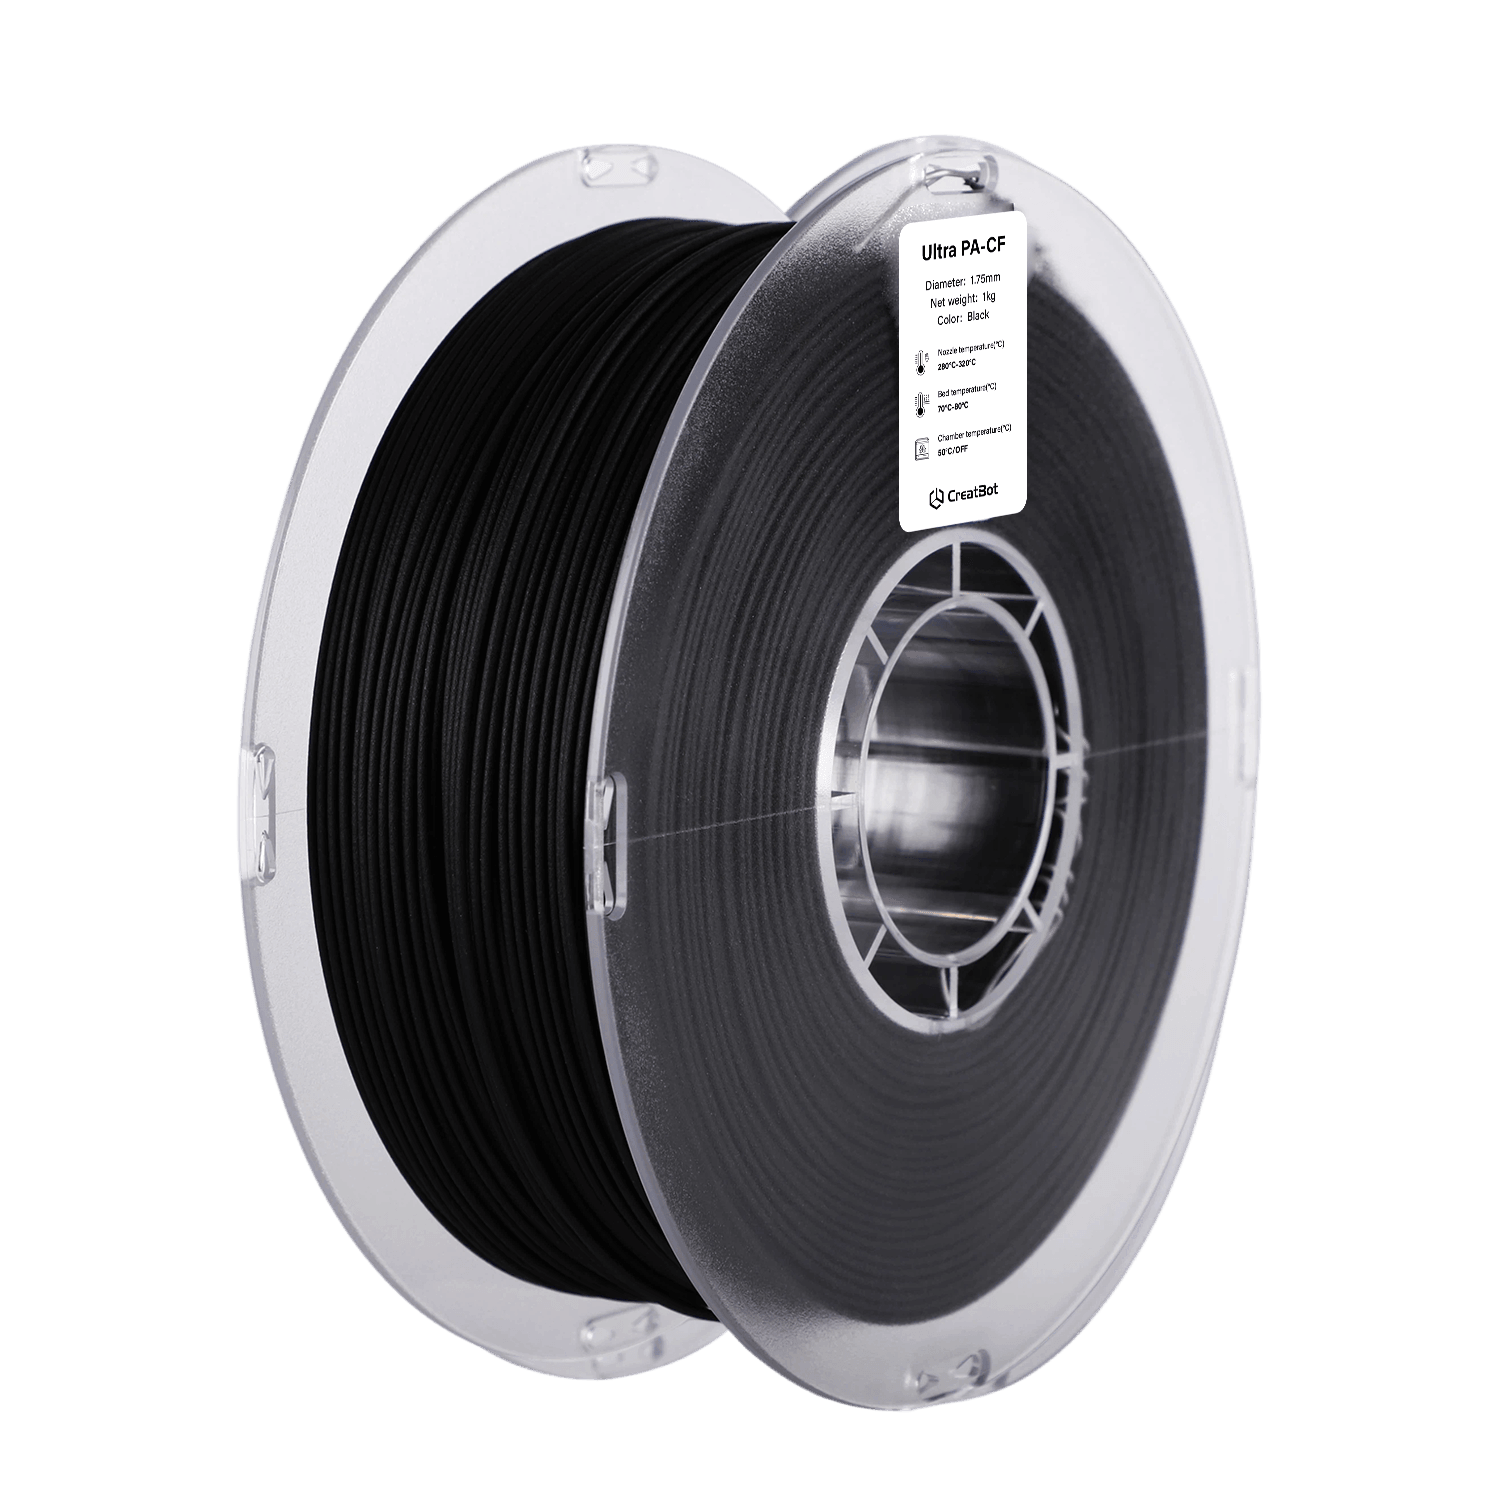
Ultra PA-CF

Piezas de maquinaria industrial

Utillajes y accesorios
Fabricación de drones
Aeroespacial
Características del filamento de impresión 3D Ultra PA-CF



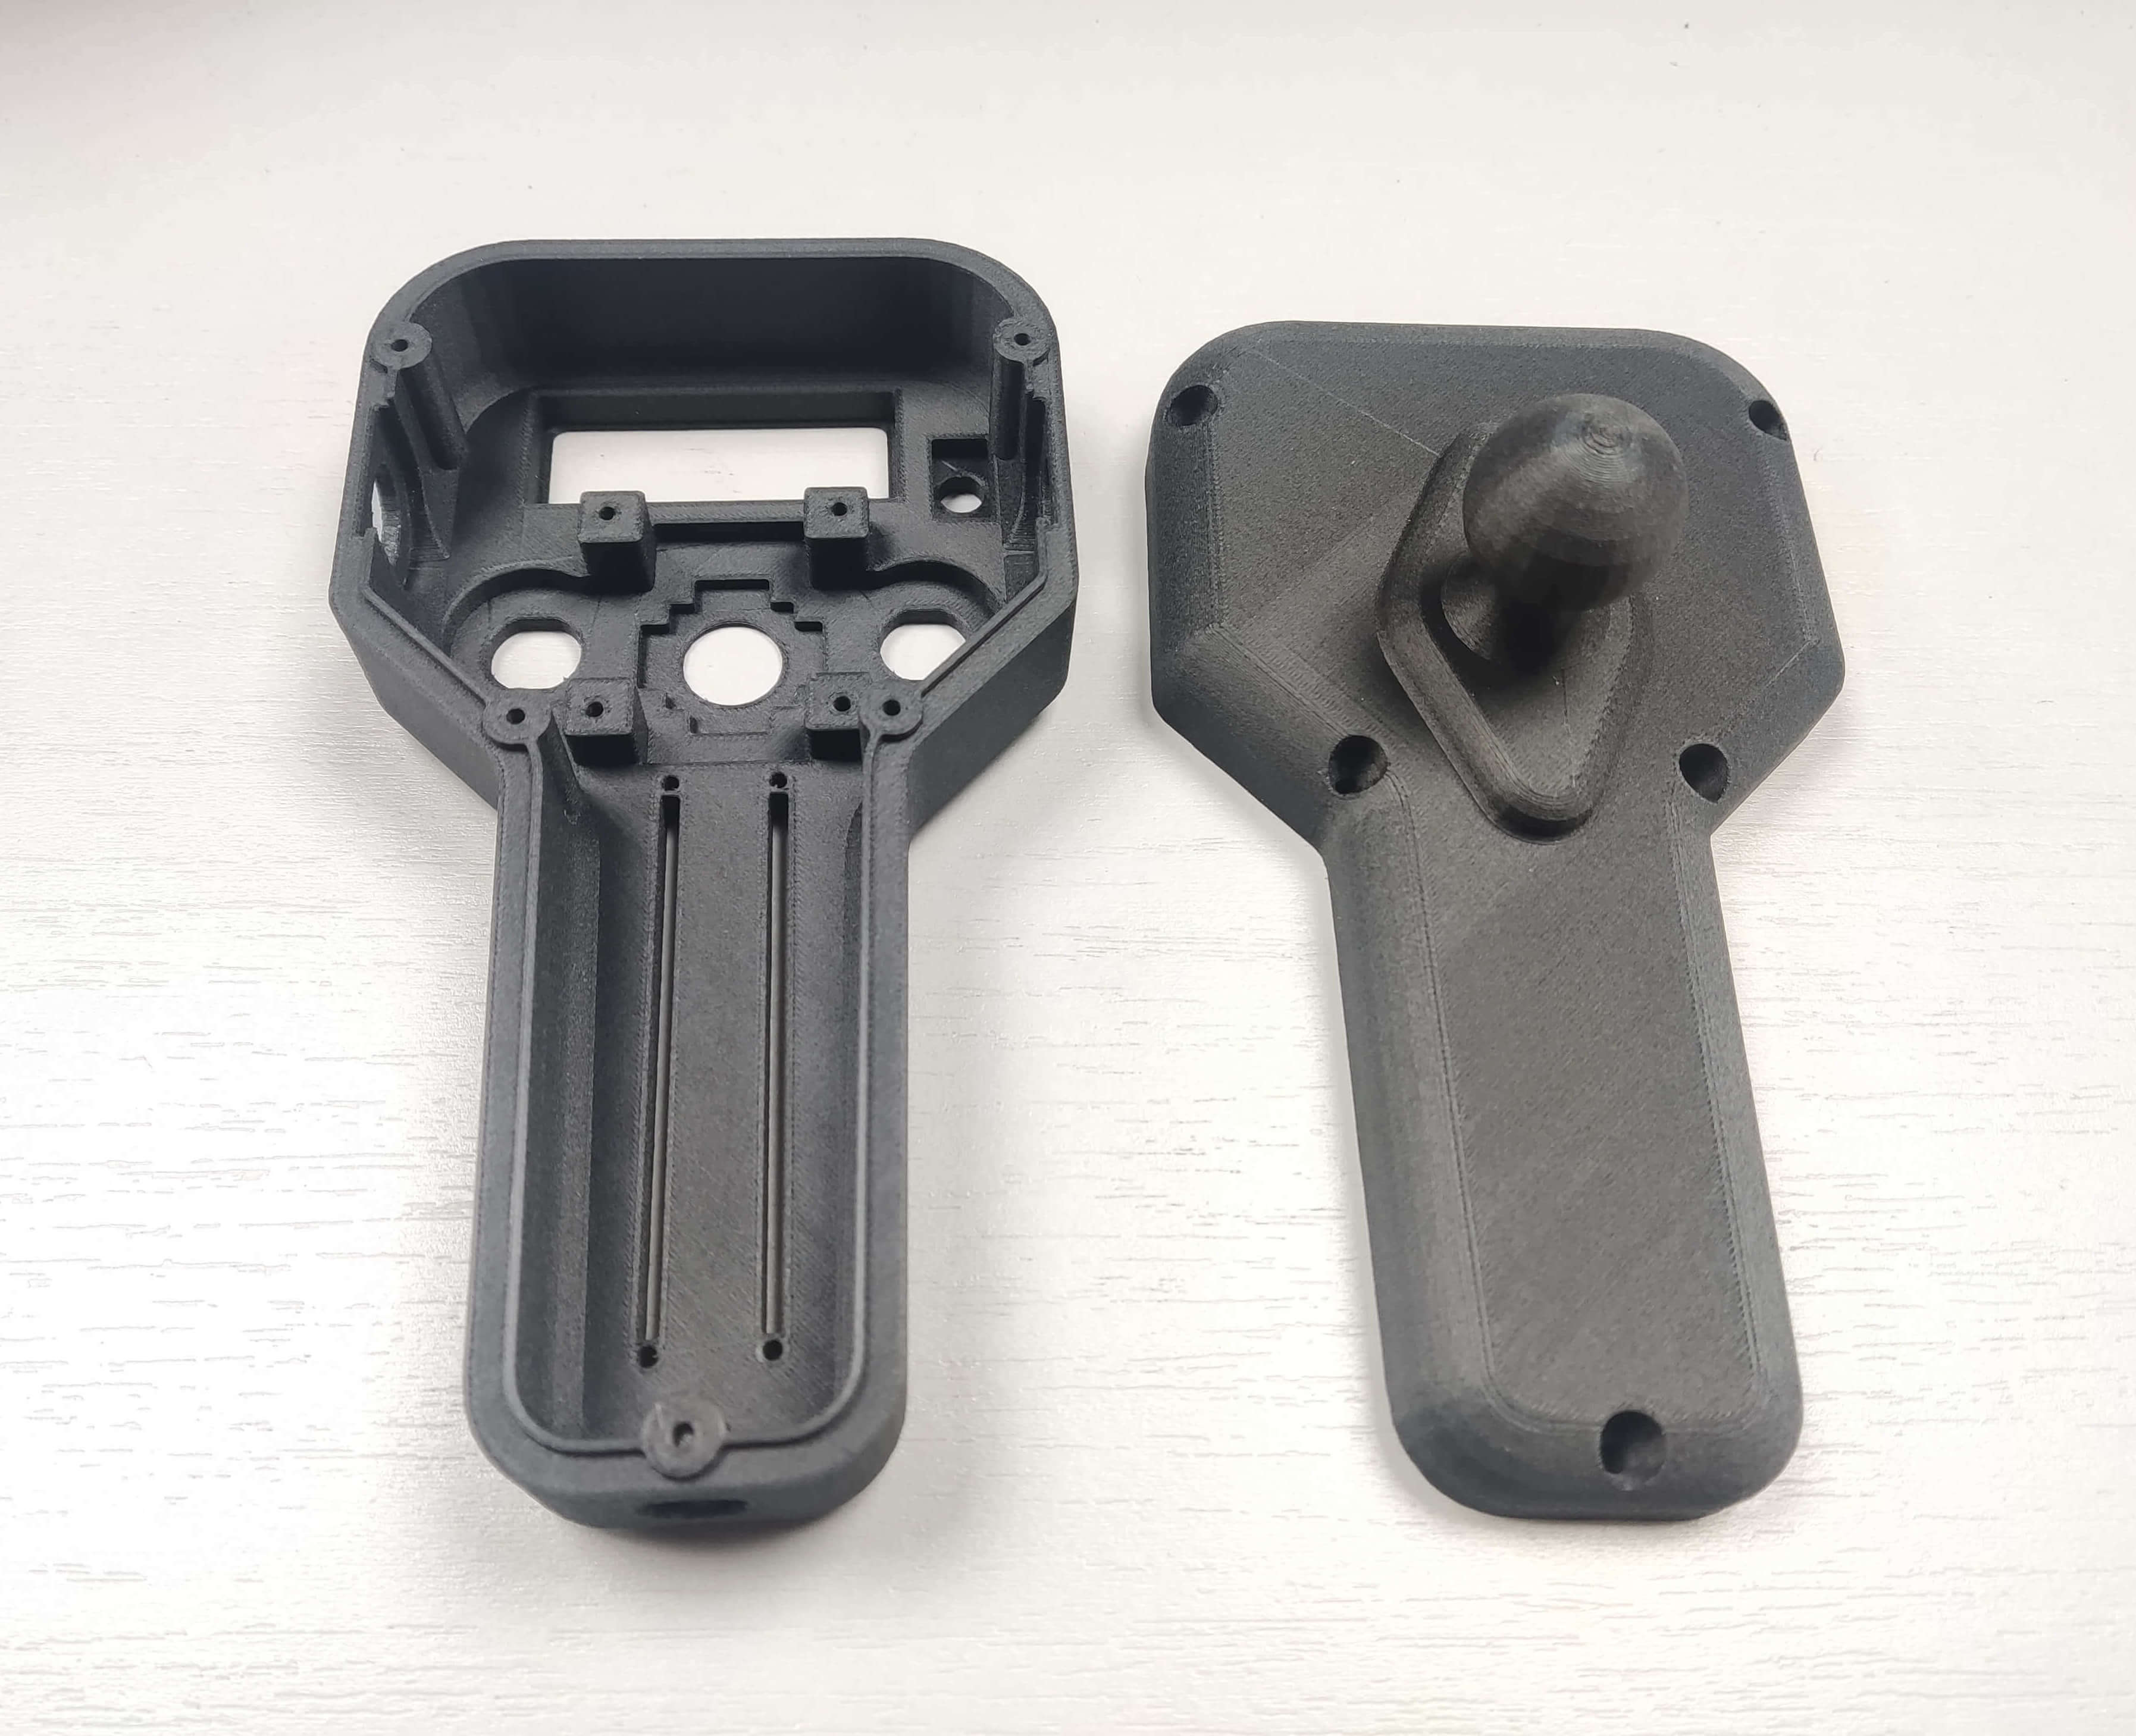
Vista previa de impresión CreatBot Ultra PA-CF
Ventajas de imprimir con filamentos CreatBot
Calidad premium de materias primas
Resinas de poliamida vírgenes seleccionadas y fibra de carbono cortada de alta calidad de gigantes químicos de primer nivel, garantizando la pureza del material desde el origen. Cada lote se somete a inspección completa de resistencia a la tracción, índice de fusión y tolerancia de diámetro antes del envío para garantizar un rendimiento estable y confiable.
Calibrado de fábrica, listo para imprimir
La formulación del filamento, el flujo de fusión y la tolerancia de diámetro (±0,03 mm) están calibrados para todos los modelos CreatBot, con parámetros exclusivos integrados en el software de laminado. No es necesario depurar repetidamente: desempaquete e imprima, incluso los principiantes pueden lograr una calidad de impresión estable.
Ventaja del refuerzo de fibra de carbono
La adición de fibra de carbono proporciona un salto cuántico en resistencia, rigidez y resistencia térmica, reduciendo significativamente el encogimiento y la deformación. Las piezas impresas presentan una textura única de fibra de carbono, combinando resistencia estructural y calidad estética, adecuadas para piezas funcionales y estructurales industriales de alta resistencia.
Impresoras 3D Compatibles
Las impresoras 3D industriales CreatBot están diseñadas para materiales de alto rendimiento. Los siguientes modelos cuentan con cámara calentada y boquillas de alta temperatura para resultados profesionales.



FICHA TÉCNICA
| Propiedades físicas | Norma de ensayo | Valor típico |
|---|---|---|
| Densidad | ISO1183 | 1.20g/cm³ |
| Absorción de agua | 25℃,55%RH | 1.37% |
| Índice de fluidez | 300℃,2.16 kg | 3.4g/10 min |
| Temperatura de fusión | IOS 11357 | 237℃ |
| Propiedades mecánicas | Norma de ensayo | Valor típico |
|---|---|---|
| Resistencia a la tracción XY | ISO527 | 93MPa |
| Resistencia a la tracción Z | ISO527 | 51MPa |
| Módulo de tracción XY | ISO527 | 7492MPa |
| Módulo de tracción Z | ISO527 | 3869MPa |
| Elongación a la rotura XY | ISO527 | 1.92% |
| Elongación a la rotura Z | ISO527 | 1.56% |
| Resistencia a la flexión XY | ISO178 | 144MPa |
| Resistencia a la flexión Z | ISO178 | / |
| Módulo de flexión XY | ISO178 | 6727MPa |
| Módulo de flexión Z | ISO178 | / |
| Resistencia al impacto XY | ISO179 | 10.37kJ/m² |
| Resistencia al impacto Z | ISO179 | / |
| Propiedades térmicas | Norma de ensayo | Valor típico |
|---|---|---|
| Temperatura de ablandamiento Vicat | ISO 306 | / |
| Temperatura de deformación térmica (a 0,45 MPa) | ISO75 | 192℃ |
| Parámetros de impresión de probetas | |
|---|---|
| Condiciones de secado | 80-100℃,6-8H |
| Temperatura de la boquilla | 300-320℃ |
| Diámetro de la boquilla | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Tratamiento superficial de la cama | Spray de impresión 3D/ Pegamento en barra PVP/ Adhesivo especializado |
| Temperatura de la cama | 70-90℃ |
| Temperatura de la cámara | / |
| Ventilador de refrigeración | OFF |
| Velocidad de impresión | 30-120 mm/s |
Preguntas frecuentes sobre el filamento Ultra PA-CF
CreatBot Ultra PA-CF utiliza filamento estándar de 1,75 mm con un control industrial de tolerancia de diámetro de ±0,03 mm, compatible con la gran mayoría de impresoras 3D FDM que admiten la impresión de PA (nailon). Sin embargo, debido a la abrasividad de la fibra de carbono, se debe utilizar una boquilla de acero endurecido o de rubí (las boquillas de latón estándar se desgastan rápidamente y pierden tolerancia). El equipo debe disponer de una cama de impresión caliente (recomendado 80-100℃) y un hotend de metal completo capaz de alcanzar establemente 270-300℃. Se recomienda una cámara de impresión cerrada para reducir la deformación. Aunque la compatibilidad es amplia, para una calidad y estabilidad óptimas recomendamos encarecidamente utilizar CreatBot Ultra PA-CF con impresoras 3D industriales CreatBot.
Ultra PA-CF es un material compuesto de alto rendimiento basado en Ultra PA con refuerzo de fibra de carbono. Las principales diferencias son: ① Propiedades mecánicas: la fibra de carbono aumenta la resistencia a la tracción de 69,2 MPa a 110 MPa y el módulo de flexión de 3202 MPa a 5500 MPa, aproximadamente un 70 % más de rigidez; ② Propiedades térmicas: la temperatura de deformación térmica aumenta de 79℃ a 165℃, mejorando significativamente la estabilidad dimensional a altas temperaturas; ③ Tasa de encogimiento: la fibra de carbono reduce notablemente el encogimiento térmico y la deformación, mejorando la tasa de éxito en impresiones grandes; ④ Requisitos de impresión: la fibra de carbono es abrasiva y requiere boquillas de acero endurecido o de rubí, recomendándose un diámetro de boquilla de 0,5 mm o superior. Ultra PA-CF es adecuado para piezas estructurales y funcionales de alta resistencia y rigidez; si no se requiere rigidez extrema, Ultra PA ofrece una mejor relación calidad-precio y menor desgaste de boquilla.
La temperatura de boquilla recomendada para CreatBot Ultra PA-CF es de 270-300℃, y la temperatura de la cama es de 80-100℃. La configuración específica de temperatura debe ajustarse según el tamaño del modelo, la altura de capa, la velocidad de impresión y el entorno del equipo. Sugerencias de ajuste: ① Para la primera capa, aumente adecuadamente la temperatura de la boquilla en 5-10℃ y reduzca la velocidad de impresión a 20-30 mm/s para mejorar la adherencia de la primera capa; ② Para modelos de gran área, configure la temperatura de la cama en 90-100℃ y aplique pegamento PVA o adhesivo especializado para nailon en la cama; ③ Al utilizar una cámara cerrada o caja de temperatura controlada, mantenga la temperatura de la cámara entre 40-60℃ para reducir significativamente el estrés térmico entre capas; ④ Se debe utilizar un hotend de metal completo y una boquilla de acero endurecido o de rubí: las boquillas de latón estándar se desgastarán rápidamente por la fibra de carbono; ⑤ Se recomienda un diámetro de boquilla de 0,5 mm o superior para reducir el riesgo de obstrucción; ⑥ Reduzca adecuadamente la velocidad de impresión a 40-60 mm/s para garantizar la resistencia de unión entre capas. Se recomienda imprimir primero una torre de temperatura para calibrar.
Con su excelente resistencia mecánica, rigidez, resistencia térmica y estabilidad dimensional tras el refuerzo de fibra de carbono, Ultra PA-CF se utiliza ampliamente en aplicaciones estructurales de alta resistencia. Las aplicaciones típicas incluyen: ① Soportes estructurales y marcos portadores: soportes de brazos robóticos, marcos de drones, chasis de robots, etc., donde la alta rigidez garantiza una deformación mínima bajo carga; ② Utillajes y dispositivos: fijaciones de línea de producción personalizadas, pasadores de posicionamiento, calibres de inspección, ayudas de montaje, etc., que soportan impactos repetidos y desgaste; ③ Piezas funcionales automotrices: soportes de múltiples de admisión, clips de arneses de cableado, piezas funcionales bajo el capó, etc., resistentes al aceite y al calor; ④ Componentes aeroespaciales: cuerpos de drones, soportes de satélites, piezas estructurales ligeras, etc., con alta resistencia y rigidez específicas; ⑤ Electrónica y electricidad: soportes de motores, piezas estructurales de disipación de calor, marcos de carcasas, etc., resistentes al calor y dimensionalmente estables; ⑥ Equipamiento deportivo: piezas de bicicleta, componentes de skateboard, equipos de protección, etc., de alta resistencia e impacto.
El nailon (PA) es un material típicamente muy higroscópico, y Ultra PA-CF no es una excepción. Después de absorber humedad, causa burbujas, hilos, superficies rugosas, menor unión entre capas y propiedades mecánicas significativamente reducidas durante la impresión. Almacenamiento adecuado: ① El filamento sin abrir debe almacenarse en un lugar fresco y seco (temperatura 15-25℃, humedad < 20 %), lejos de la luz solar directa; ② El filamento abierto debe sellarse en bolsas con desecante suficiente (gel de sílice, dosis recomendada 10-15 g/carrete) o almacenarse en una caja seca para filamento que mantenga la humedad relativa por debajo del 10 %; ③ Cuando no se use durante períodos cortos (más de 1 día), se recomienda retirar inmediatamente el filamento de la impresora y sellarlo. Si se detecta humedad (ruidos de crepitación evidentes durante la impresión, superficie blanca en el filamento o extrusión espumosa y rugosa), debe secarse en un horno de aire caliente a 70-80℃ durante 6-8 horas (nota: la temperatura no debe superar los 85℃ para evitar deformación y adherencia del filamento), y luego enfriarse a temperatura ambiente en un entorno seco antes de usar normalmente.
Al utilizar filamentos reforzados con fibra de carbono como Ultra PA-CF, se debe prestar especial atención a: ① Selección de boquilla: la fibra de carbono es muy abrasiva; deben utilizarse boquillas de acero endurecido, de rubí o de carburo de tungsteno; las boquillas de latón estándar se desgastan en cuestión de horas, causando aumento de diámetro y pérdida de tolerancia; ② Diámetro de boquilla: se recomiendan boquillas de 0,5 mm o superior para reducir el riesgo de obstrucción y garantizar el paso suave de las partículas de fibra de carbono; ③ Velocidad de impresión: reduzca adecuadamente la velocidad de impresión (40-60 mm/s), ya que una velocidad excesiva acelerará el desgaste de la boquilla y afectará la unión entre capas; ④ Configuración de retracción: reduzca adecuadamente la distancia y velocidad de retracción, ya que el filamento de fibra de carbono tiene baja fluidez y una retracción excesiva puede causar obstrucciones; ⑤ Ventilación: aunque la fibra de carbono en sí es inofensiva, la impresión a alta temperatura puede liberar pequeñas cantidades de gases nocivos; se recomienda operar en un entorno bien ventilado; ⑥ Guía del filamento: el filamento de fibra de carbono es relativamente rígido; asegúrese de que el radio de curvatura de la trayectoria de alimentación no sea demasiado pequeño para evitar que el filamento se doble o rompa.
Más Materiales




Contáctenos


Mensaje
Campos de Aplicación
Enlaces Rápidos
