
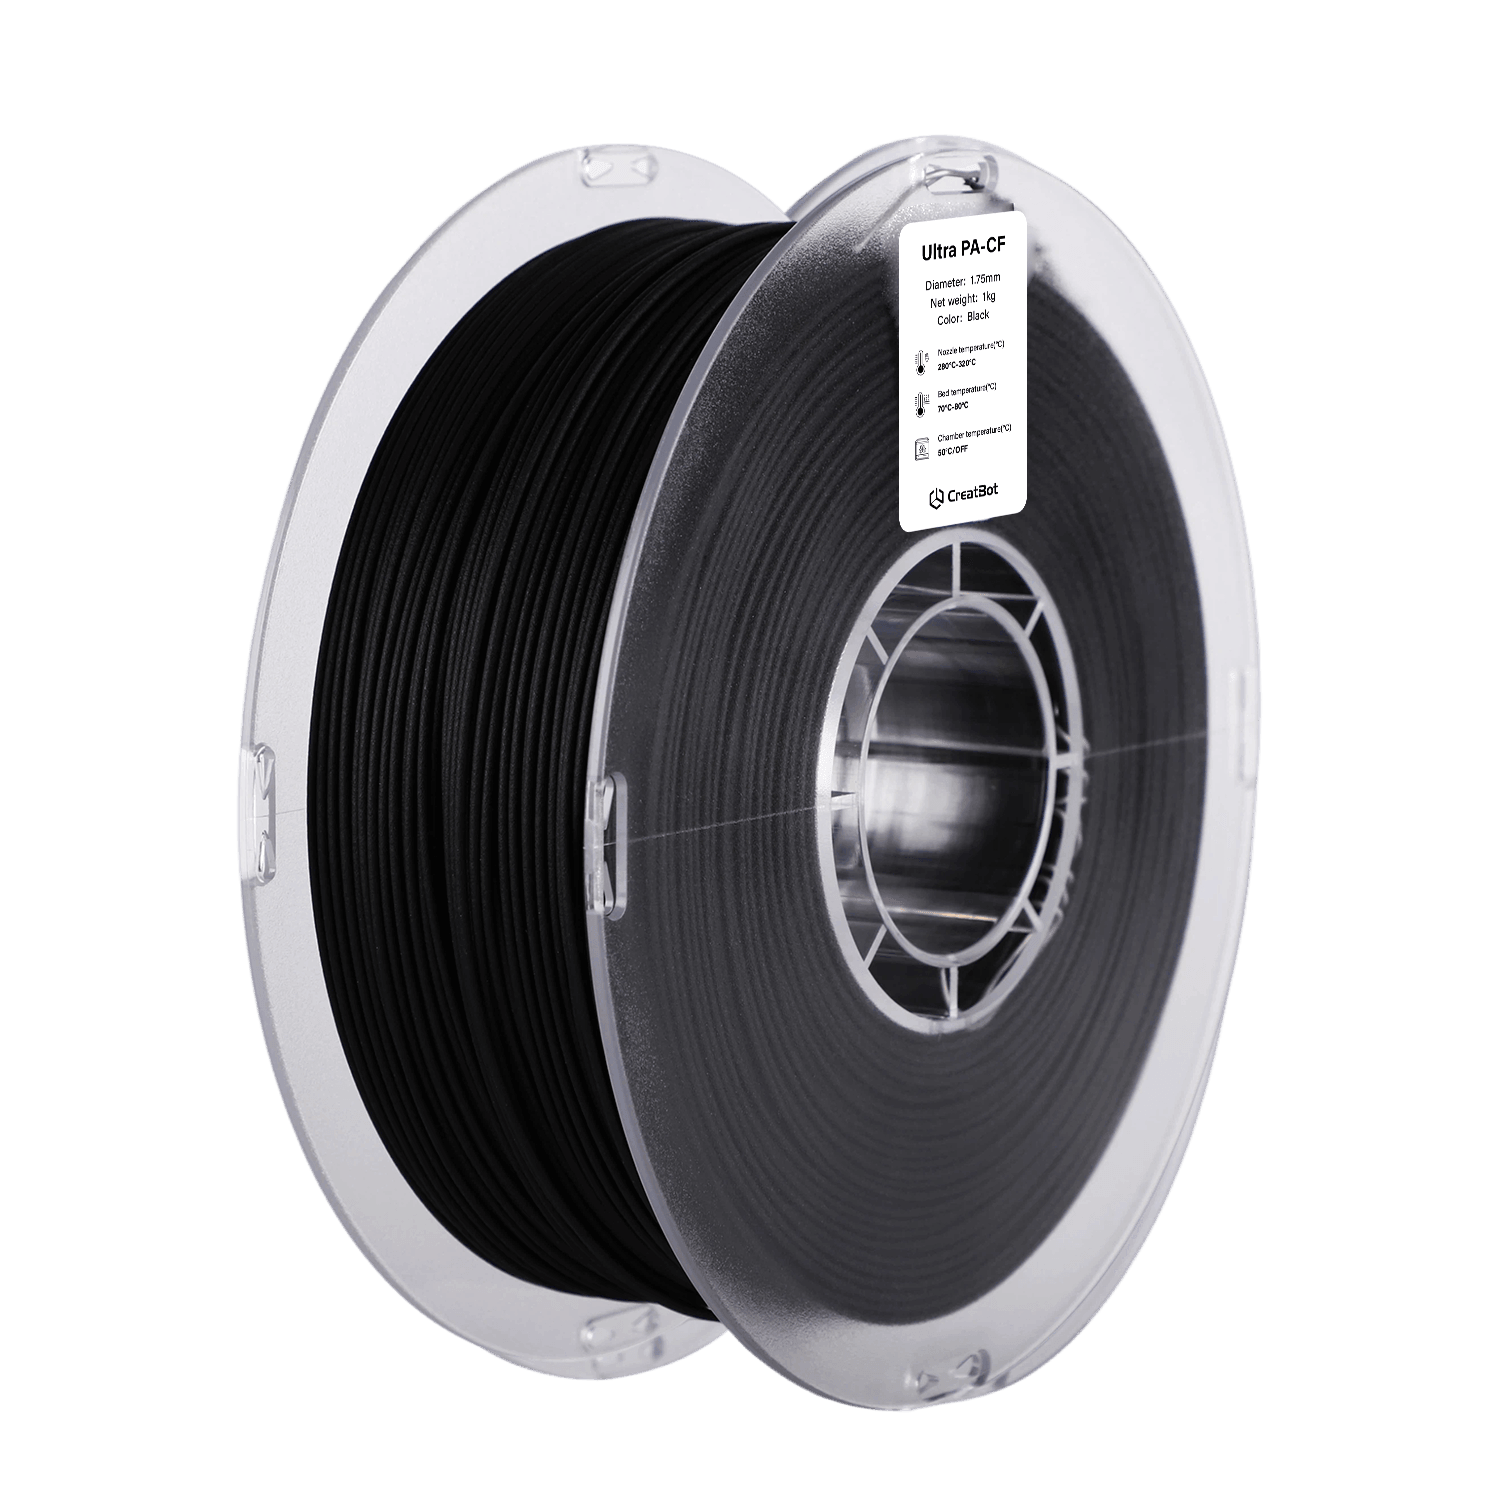
Ultra PA-CF

Parti per macchinari industriali

Attrezzature e utensili
Produzione di droni
Aerospaziale
Caratteristiche del filamento per stampa 3D Ultra PA-CF



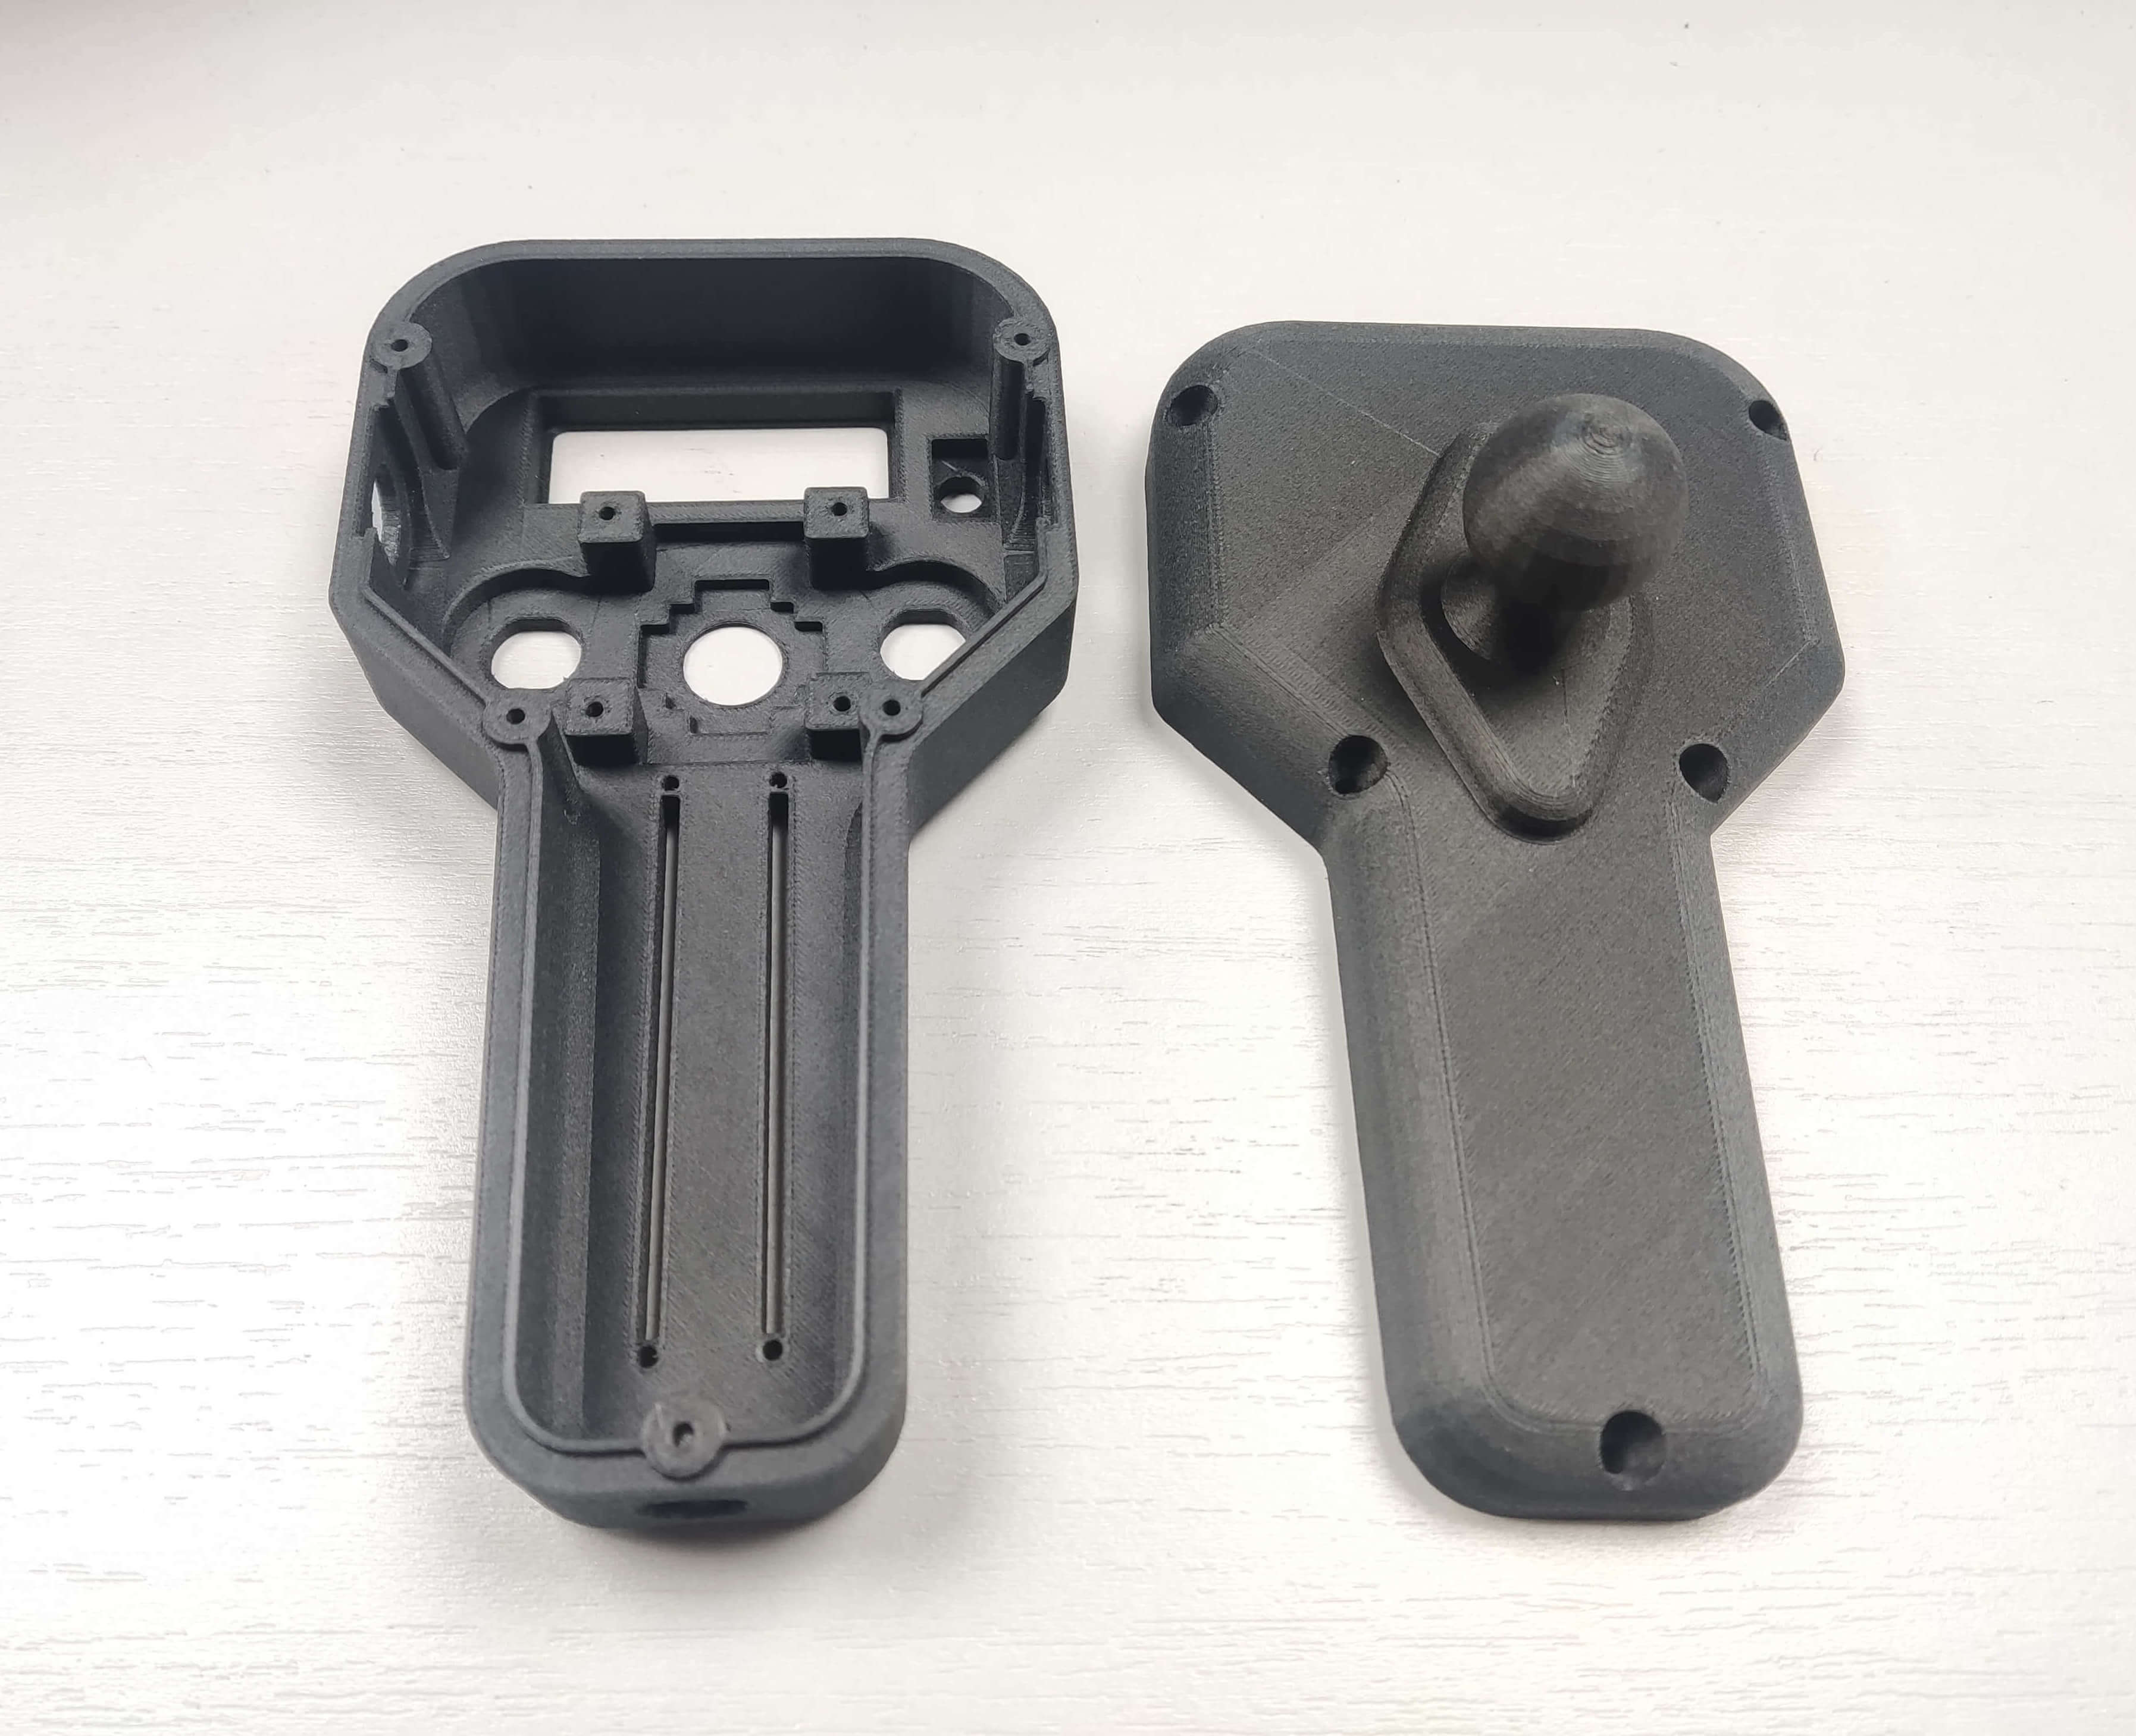
Anteprima di stampa CreatBot Ultra PA-CF
Vantaggi della stampa con filamenti CreatBot
Qualità premium delle materie prime
Resine di poliammide vergini selezionate e fibre di carbonio trinciate di alta qualità provenienti da giganti chimici di primo livello, garantendo la purezza del materiale dalla fonte. Ogni lotto è sottoposto a ispezione completa di resistenza a trazione, indice di fusione e tolleranza del diametro prima della spedizione per garantire prestazioni stabili e affidabili.
Calibrazione di fabbrica, pronto per la stampa
La formulazione del filamento, il flusso di fusione e la tolleranza del diametro (±0,03 mm) sono calibrati per tutti i modelli CreatBot, con parametri esclusivi integrati nel software di slicing. Non è necessaria una messa a punto ripetuta: sballare e stampare, anche i principianti possono ottenere una qualità di stampa stabile.
Vantaggio del rinforzo in fibra di carbonio
L'aggiunta di fibra di carbonio offre un salto quantico in resistenza, rigidezza e resistenza termica riducendo significativamente ritiro e deformazione. Le parti stampate presentano una texture unica in fibra di carbonio, combinando robustezza strutturale e qualità estetica, adatte a parti funzionali e strutturali industriali ad alta resistenza.
Stampanti 3D Compatibili
Le stampanti 3D industriali CreatBot sono progettate per materiali ad alte prestazioni. I seguenti modelli dispongono di camera riscaldata e ugelli ad alta temperatura per risultati professionali.



SCHEDA TECNICA
| Proprietà fisiche | Norma di prova | Valore tipico |
|---|---|---|
| Densità | ISO1183 | 1.20g/cm³ |
| Assorbimento d'acqua | 25℃,55%RH | 1.37% |
| Indice di fluidità | 300℃,2.16 kg | 3.4g/10 min |
| Temperatura di fusione | IOS 11357 | 237℃ |
| Proprietà meccaniche | Norma di prova | Valore tipico |
|---|---|---|
| Resistenza a trazione XY | ISO527 | 93MPa |
| Resistenza a trazione Z | ISO527 | 51MPa |
| Modulo a trazione XY | ISO527 | 7492MPa |
| Modulo a trazione Z | ISO527 | 3869MPa |
| Allungamento a rottura XY | ISO527 | 1.92% |
| Allungamento a rottura Z | ISO527 | 1.56% |
| Resistenza a flessione XY | ISO178 | 144MPa |
| Resistenza a flessione Z | ISO178 | / |
| Modulo a flessione XY | ISO178 | 6727MPa |
| Modulo a flessione Z | ISO178 | / |
| Resistenza agli urti XY | ISO179 | 10.37kJ/m² |
| Resistenza agli urti Z | ISO179 | / |
| Proprietà termiche | Norma di prova | Valore tipico |
|---|---|---|
| Temperatura di rammollimento Vicat | ISO 306 | / |
| Temperatura di deformazione termica (a 0,45 MPa) | ISO75 | 192℃ |
| Parametri di stampa dei provini | |
|---|---|
| Condizioni di essiccazione | 80-100℃,6-8H |
| Temperatura dell'ugello | 300-320℃ |
| Diametro dell'ugello | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Trattamento superficiale del piano | Spray per stampa 3D/ Colla solida PVP/ Adesivo specializzato |
| Temperatura del piano | 70-90℃ |
| Temperatura della camera | / |
| Ventola di raffreddamento | OFF |
| Velocità di stampa | 30-120 mm/s |
FAQ sul filamento Ultra PA-CF
CreatBot Ultra PA-CF utilizza filamento standard da 1,75 mm con un controllo industriale della tolleranza del diametro di ±0,03 mm, compatibile con la grande maggioranza delle stampanti 3D FDM che supportano la stampa di PA (nylon). Tuttavia, a causa dell'abrasività della fibra di carbonio, è necessario utilizzare un ugello in acciaio temprato o rubino (gli ugelli in ottone standard si usurano rapidamente perdendo tolleranza). L'equipaggiamento deve disporre di un piano di stampa riscaldato (consigliato 80-100℃) e di un hotend full metal in grado di raggiungere stabilmente 270-300℃. Si consiglia una camera di stampa chiusa per ridurre la deformazione. Sebbene la compatibilità sia ampia, per una qualità e stabilità di stampa ottimali consigliamo vivamente di utilizzare CreatBot Ultra PA-CF con le stampanti 3D industriali CreatBot.
Ultra PA-CF è un materiale composito ad alte prestazioni basato su Ultra PA con rinforzo in fibra di carbonio. Le principali differenze sono: ① Proprietà meccaniche: la fibra di carbonio aumenta la resistenza a trazione da 69,2 MPa a 110 MPa e il modulo flessionale da 3202 MPa a 5500 MPa, circa il 70% in più di rigidezza; ② Proprietà termiche: la temperatura di deformazione termica aumenta da 79℃ a 165℃, migliorando notevolmente la stabilità dimensionale ad alte temperature; ③ Tasso di ritiro: la fibra di carbonio riduce significativamente il ritiro termico e la deformazione, migliorando il tasso di successo delle grandi stampe; ④ Requisiti di stampa: la fibra di carbonio è abrasiva e richiede ugelli in acciaio temprato o rubino, con un diametro dell'ugello consigliato di 0,5 mm o superiore. Ultra PA-CF è adatto a parti strutturali e funzionali ad alta resistenza e rigidezza; se non è richiesta rigidità estrema, Ultra PA offre un miglior rapporto qualità-prezzo e minore usura dell'ugello.
La temperatura dell'ugello consigliata per CreatBot Ultra PA-CF è 270-300℃, mentre quella del piano è 80-100℃. Le impostazioni specifiche della temperatura devono essere adattate in base alle dimensioni del modello, all'altezza dello strato, alla velocità di stampa e all'ambiente dell'equipaggiamento. Suggerimenti di regolazione: ① Per il primo strato, aumentare leggermente la temperatura dell'ugello di 5-10℃ e ridurre la velocità di stampa a 20-30 mm/s per migliorare l'adesione del primo strato; ② Per modelli di grande superficie, impostare la temperatura del piano a 90-100℃ e applicare colla PVA o adesivo specializzato per nylon sul piano; ③ Utilizzando una camera chiusa o una scatola a temperatura controllata, mantenere la temperatura della camera tra 40-60℃ per ridurre significativamente le sollecitazioni termiche interstrato; ④ È necessario utilizzare un hotend full metal e un ugello in acciaio temprato o rubino: gli ugelli in ottone standard si consumeranno rapidamente a causa della fibra di carbonio; ⑤ Si consiglia un diametro dell'ugello di 0,5 mm o superiore per ridurre il rischio di intasamento; ⑥ Ridurre leggermente la velocità di stampa a 40-60 mm/s per garantire la resistenza di adesione interstrato. Si consiglia di stampare prima una torre delle temperature per la calibrazione.
Grazie all'eccellente resistenza meccanica, rigidezza, resistenza termica e stabilità dimensionale dopo il rinforzo con fibra di carbonio, Ultra PA-CF è ampiamente utilizzato in applicazioni strutturali ad alta resistenza. Le applicazioni tipiche includono: ① Supporti strutturali e telai portanti: staffe per bracci robotici, telai per droni, telai per robot, ecc., dove l'alta rigidezza garantisce una deformazione minima sotto carico; ② Attrezzature e dispositivi: fissaggi personalizzati per linee di produzione, perni di posizionamento, calibri di ispezione, ausili per il montaggio, ecc., che sopportano impatti ripetuti e usura; ③ Componenti funzionali automobilistici: staffe per collettori di aspirazione, clip per cablaggi, componenti funzionali sotto il cofano, ecc., resistenti all'olio e al calore; ④ Componenti aerospaziali: fusoliere di droni, staffe per satelliti, parti strutturali leggere, ecc., con elevata resistenza e rigidezza specifica; ⑤ Elettronica ed elettrica: staffe per motori, parti strutturali per dissipazione del calore, telai per custodie, ecc., resistenti al calore e dimensionalmente stabili; ⑥ Attrezzatura sportiva: componenti per biciclette, componenti per skateboard, equipaggiamento protettivo, ecc., ad alta resistenza e resistenza agli urti.
Il nylon (PA) è un materiale tipicamente molto igroscopico, e Ultra PA-CF non fa eccezione. Dopo aver assorbito umidità, causa bolle, stringing, superfici ruvide, minore adesione interstrato e proprietà meccaniche significativamente ridotte durante la stampa. Conservazione corretta: ① Il filamento non aperto deve essere conservato in un luogo fresco e asciutto (temperatura 15-25℃, umidità < 20%), al riparo dalla luce solare diretta; ② Il filamento aperto deve essere sigillato in sacchetti con sufficiente essicante (gel di silice, dosaggio consigliato 10-15 g/rocchetto) o conservato in una scatola asciutta per filamento che mantenga un'umidità relativa inferiore al 10%; ③ Quando non utilizzato per brevi periodi (più di 1 giorno), si consiglia di rimuovere immediatamente il filamento dalla stampante e sigillarlo. Se viene rilevata umidità (rumori di crepitio evidenti durante la stampa, superficie bianca sul filamento o estrusione schiumosa e ruvida), deve essere essiccato in un forno ad aria calda a 70-80℃ per 6-8 ore (nota: la temperatura non deve superare gli 85℃ per evitare deformazione e incollaggio del filamento), quindi raffreddato a temperatura ambiente in un ambiente asciutto prima dell'uso normale.
Quando si utilizzano filamenti rinforzati con fibra di carbonio come Ultra PA-CF, bisogna prestare particolare attenzione a: ① Scelta dell'ugello: la fibra di carbonio è molto abrasiva; è necessario utilizzare ugelli in acciaio temprato, rubino o carburo di tungsteno; gli ugelli in ottone standard si usurano in poche ore causando aumento del diametro e perdita di tolleranza; ② Diametro dell'ugello: si consigliano ugelli da 0,5 mm o superiori per ridurre il rischio di intasamento e garantire il passaggio fluido delle particelle di fibra di carbonio; ③ Velocità di stampa: ridurre leggermente la velocità di stampa (40-60 mm/s), poiché una velocità eccessiva accelererà l'usura dell'ugello e influenzerà l'adesione interstrato; ④ Impostazioni di retrazione: ridurre leggermente distanza e velocità di retrazione, poiché il filamento in fibra di carbonio ha scarsa fluidità e una retrazione eccessiva può causare intasamenti; ⑤ Ventilazione: sebbene la fibra di carbonio sia innocua, la stampa ad alta temperatura può rilasciare piccole quantità di gas nocivi; si consiglia di operare in un ambiente ben ventilato; ⑥ Guida del filamento: il filamento in fibra di carbonio è relativamente rigido; assicurarsi che il raggio di curvatura del percorso di alimentazione non sia troppo piccolo per evitare che il filamento si pieghi o si rompa.
Altri Materiali




Contattaci


Messaggio
Campi di Applicazione
Link rapidi
