
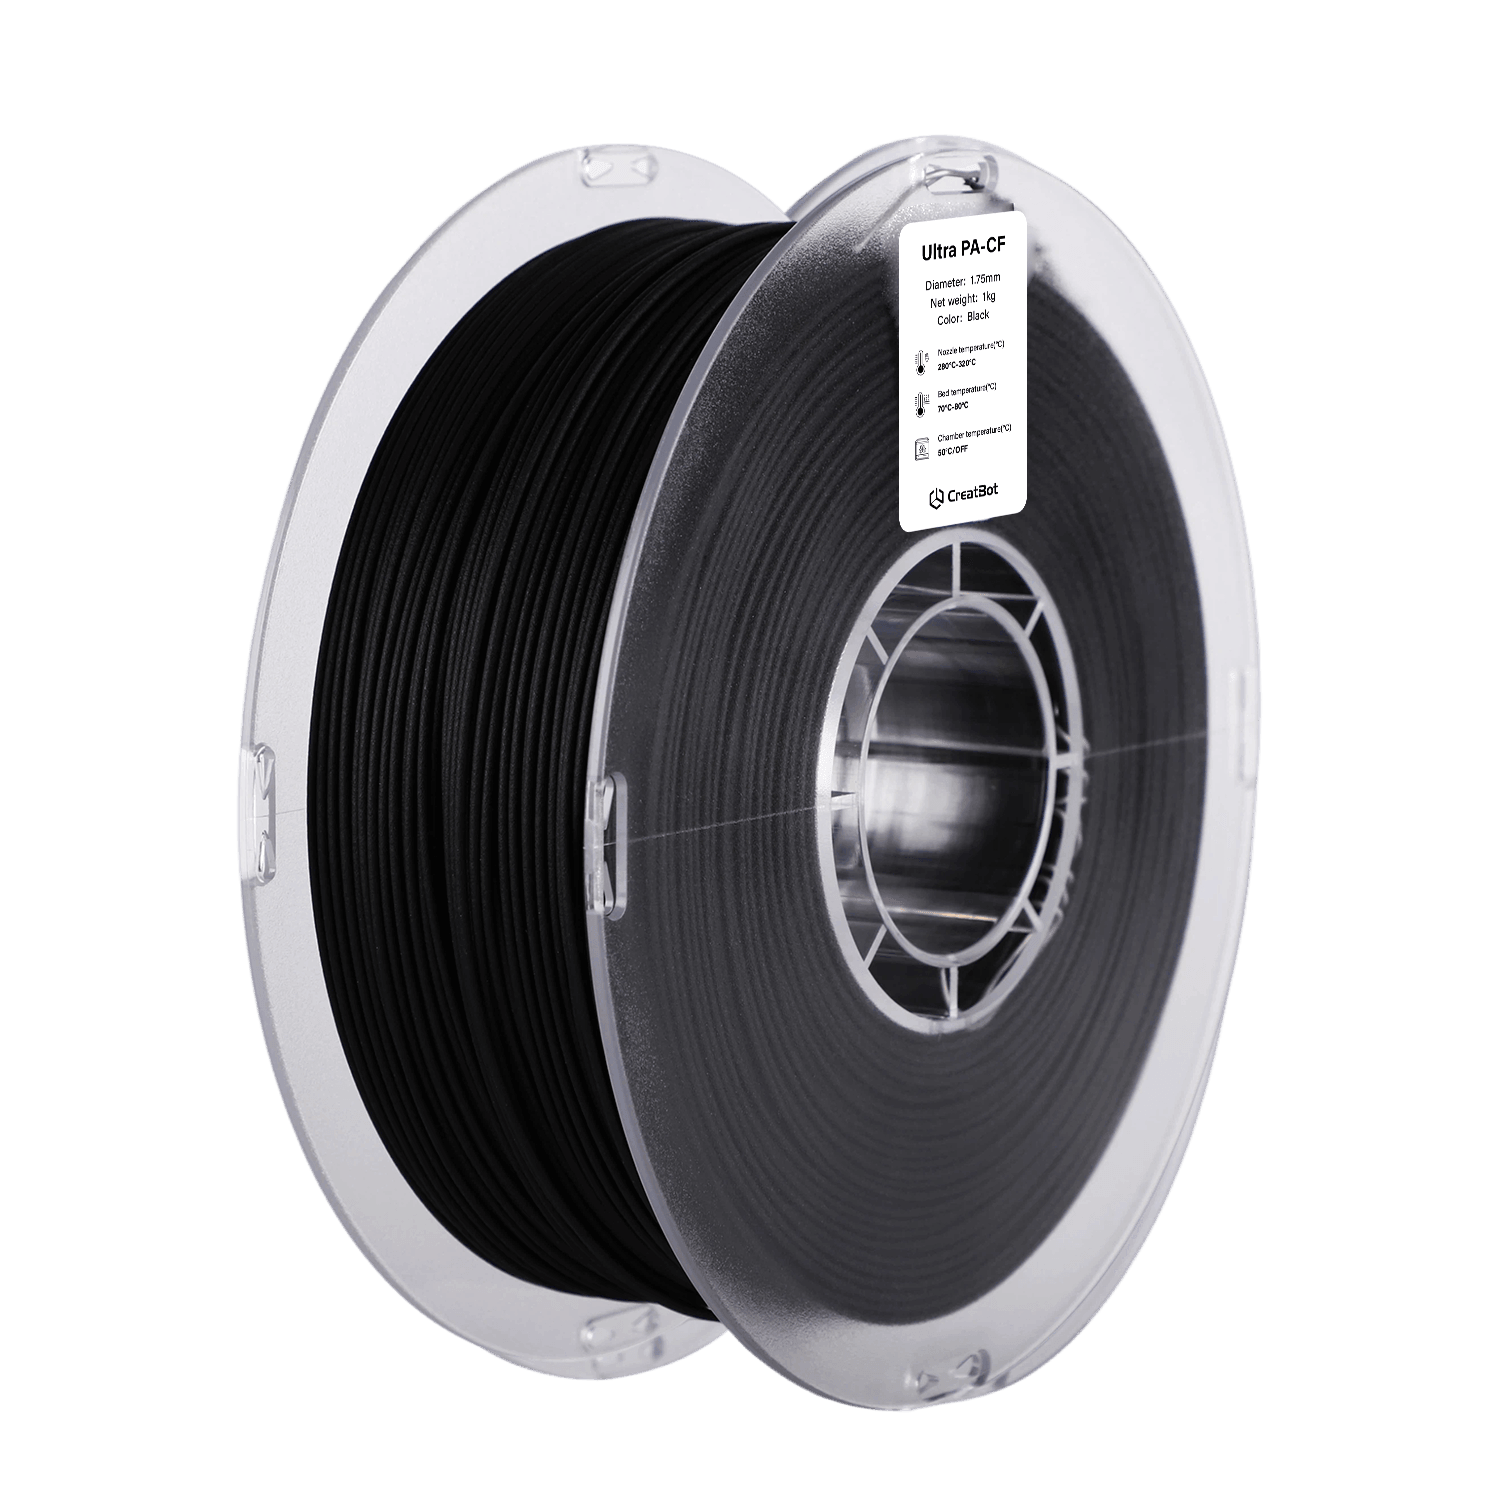
Ultra PA-CF

Pièces de machines industrielles

Outillage et montages
Fabrication de drones
Aérospatiale
Caractéristiques du filament d'impression 3D Ultra PA-CF



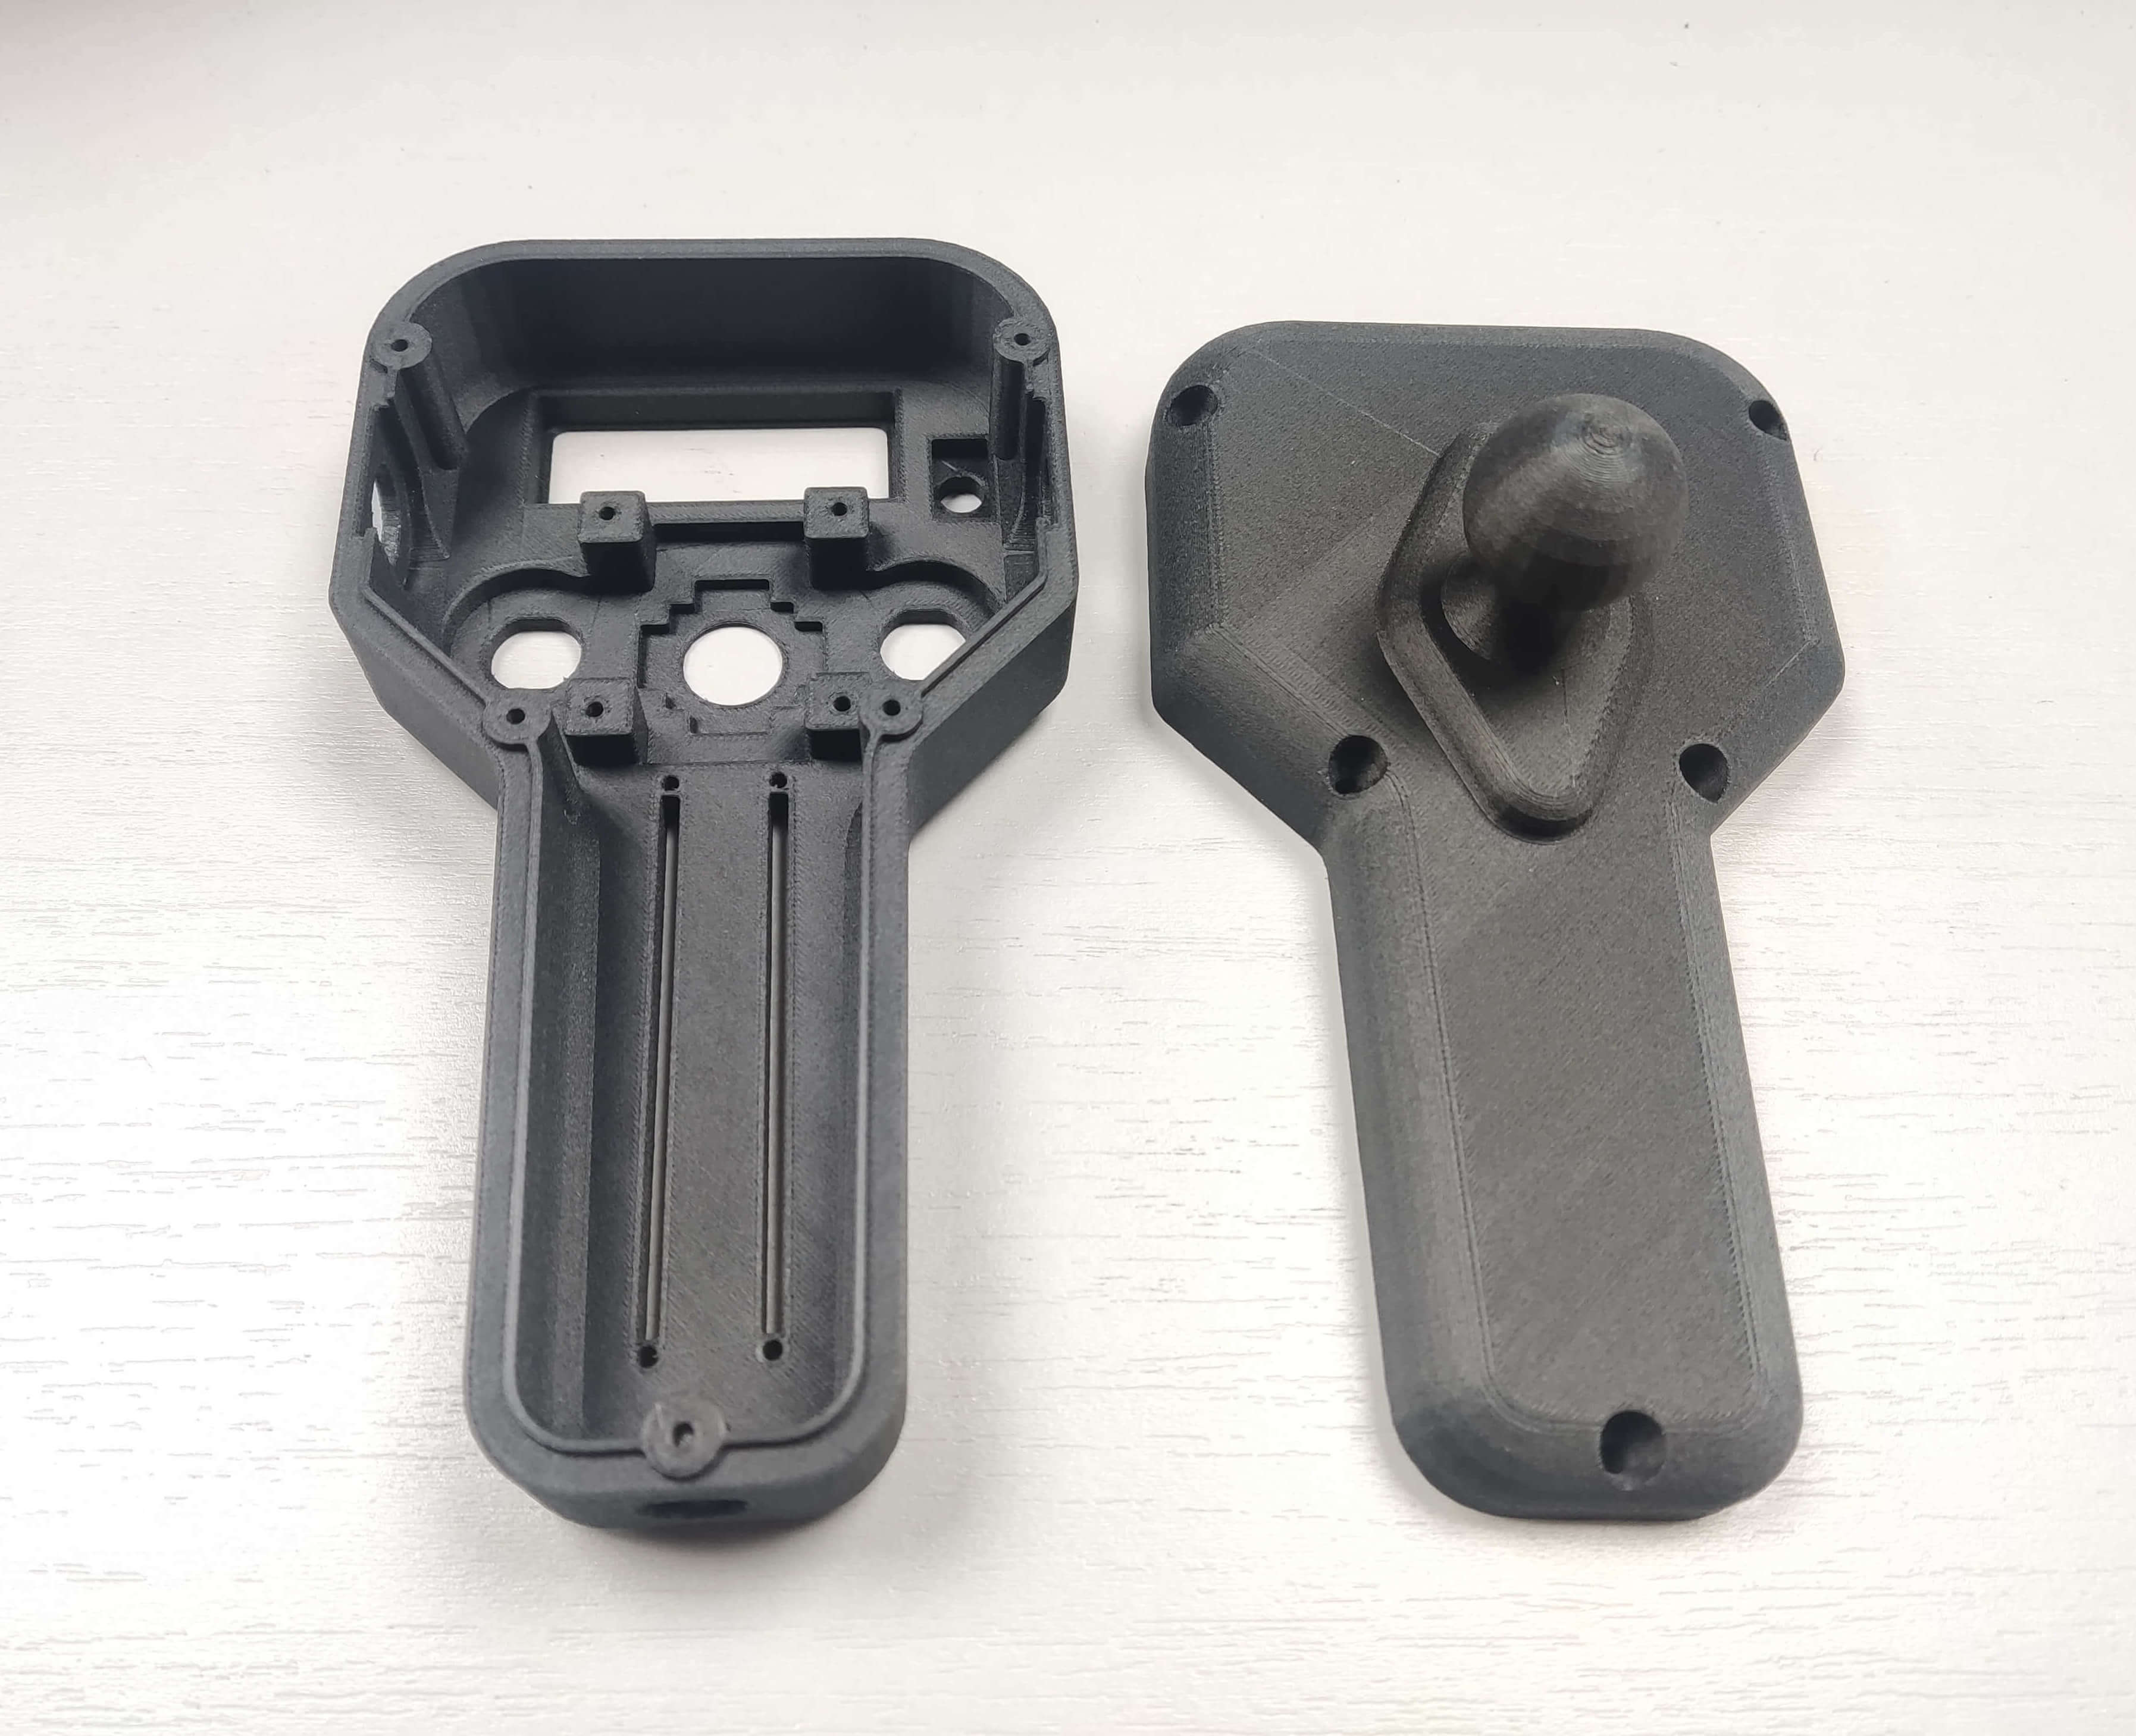
Aperçu d'impression CreatBot Ultra PA-CF
Avantages de l'impression avec les filaments CreatBot
Qualité premium des matières premières
Résines de polyamide vierge sélectionnées et fibres de carbone hachées de haute qualité provenant de géants chimiques de premier plan, garantissant la pureté du matériau dès la source. Chaque lot fait l'objet d'une inspection complète de la résistance à la traction, de l'indice de fusion et de la tolérance de diamètre avant expédition pour garantir des performances stables et fiables.
Calibré en usine, prêt à imprimer
La formulation du filament, le flux de fusion et la tolérance de diamètre (±0,03 mm) sont calibrés pour tous les modèles CreatBot, avec des paramètres exclusifs intégrés dans le logiciel de découpage. Pas besoin de réglages répétés : déballez et imprimez, même les débutants peuvent obtenir une qualité d'impression stable.
Avantage du renfort en fibre de carbone
L'ajout de fibres de carbone offre un bond quantique en résistance, rigidité et résistance thermique tout en réduisant considérablement le retrait et le gauchissement. Les pièces imprimées présentent une texture unique de fibre de carbone, alliant robustesse structurelle et qualité esthétique, adaptées aux pièces fonctionnelles et structurelles industrielles haute résistance.
Imprimantes 3D Compatibles
Les imprimantes 3D industrielles CreatBot sont conçues pour les matériaux haute performance. Les modèles suivants disposent d'une chambre chauffée et de buses haute température pour des résultats professionnels.



FICHE TECHNIQUE
| Propriétés physiques | Norme d'essai | Valeur typique |
|---|---|---|
| Densité | ISO1183 | 1.20g/cm³ |
| Absorption d'eau | 25℃,55%RH | 1.37% |
| Indice de fluidité | 300℃,2.16 kg | 3.4g/10 min |
| Température de fusion | IOS 11357 | 237℃ |
| Propriétés mécaniques | Norme d'essai | Valeur typique |
|---|---|---|
| Résistance à la traction XY | ISO527 | 93MPa |
| Résistance à la traction Z | ISO527 | 51MPa |
| Module de traction XY | ISO527 | 7492MPa |
| Module de traction Z | ISO527 | 3869MPa |
| Allongement à la rupture XY | ISO527 | 1.92% |
| Allongement à la rupture Z | ISO527 | 1.56% |
| Résistance à la flexion XY | ISO178 | 144MPa |
| Résistance à la flexion Z | ISO178 | / |
| Module de flexion XY | ISO178 | 6727MPa |
| Module de flexion Z | ISO178 | / |
| Résistance aux chocs XY | ISO179 | 10.37kJ/m² |
| Résistance aux chocs Z | ISO179 | / |
| Propriétés thermiques | Norme d'essai | Valeur typique |
|---|---|---|
| Température de ramollissement Vicat | ISO 306 | / |
| Température de déformation thermique (à 0,45 MPa) | ISO75 | 192℃ |
| Paramètres d'impression des éprouvettes | |
|---|---|
| Conditions de séchage | 80-100℃,6-8H |
| Température de la buse | 300-320℃ |
| Diamètre de la buse | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Traitement de surface du plateau | Spray d'impression 3D/ Colle en bâton PVP/ Adhésif spécialisé |
| Température du plateau | 70-90℃ |
| Température de la chambre | / |
| Ventilateur de refroidissement | OFF |
| Vitesse d'impression | 30-120 mm/s |
FAQ sur le filament Ultra PA-CF
CreatBot Ultra PA-CF utilise un filament standard de 1,75 mm avec un contrôle industriel de tolérance de diamètre de ±0,03 mm, compatible avec la grande majorité des imprimantes 3D FDM prenant en charge l'impression de PA (nylon). Cependant, en raison de l'abrasivité des fibres de carbone, une buse en acier trempé ou en rubis doit être utilisée (les buses en laiton standard s'usent rapidement et perdent en tolérance). L'équipement doit disposer d'un plateau chauffant (recommandé 80-100℃) et d'un hotend tout métal capable d'atteindre stablement 270-300℃. Une chambre d'impression fermée est recommandée pour réduire le gauchissement. Bien que la compatibilité soit large, pour une qualité et une stabilité d'impression optimales, nous recommandons fortement d'utiliser CreatBot Ultra PA-CF avec les imprimantes 3D industrielles CreatBot.
Ultra PA-CF est un matériau composite haute performance basé sur Ultra PA avec renfort de fibres de carbone. Les principales différences sont : ① Propriétés mécaniques : la fibre de carbone augmente la résistance à la traction de 69,2 MPa à 110 MPa et le module de flexion de 3202 MPa à 5500 MPa, soit environ 70 % de rigidité en plus ; ② Propriétés thermiques : la température de déformation thermique passe de 79℃ à 165℃, améliorant considérablement la stabilité dimensionnelle à haute température ; ③ Taux de retrait : la fibre de carbone réduit considérablement le retrait thermique et le gauchissement, améliorant le taux de réussite des grandes impressions ; ④ Exigences d'impression : la fibre de carbone est abrasive et nécessite des buses en acier trempé ou en rubis, avec un diamètre de buse recommandé de 0,5 mm ou plus. Ultra PA-CF convient aux pièces structurelles et fonctionnelles haute résistance et haute rigidité ; si une rigidité extrême n'est pas requise, Ultra PA offre un meilleur rapport qualité-prix et une usure de buse moindre.
La température de buse recommandée pour CreatBot Ultra PA-CF est de 270-300℃, et la température du plateau est de 80-100℃. Les réglages de température spécifiques doivent être ajustés en fonction de la taille du modèle, de la hauteur de couche, de la vitesse d'impression et de l'environnement de l'équipement. Suggestions de réglage : ① Pour la première couche, augmentez légèrement la température de la buse de 5-10℃ et réduisez la vitesse d'impression à 20-30 mm/s pour améliorer l'adhérence de la première couche ; ② Pour les modèles de grande surface, réglez la température du plateau à 90-100℃ et appliquez de la colle PVA ou un adhésif spécialisé pour nylon sur le plateau ; ③ En utilisant une chambre fermée ou une enceinte à température contrôlée, maintenez la température de la chambre entre 40-60℃ pour réduire considérablement les contraintes thermiques intercouches ; ④ Un hotend tout métal et une buse en acier trempé ou en rubis doivent être utilisés : les buses en laiton standard s'useront rapidement à cause des fibres de carbone ; ⑤ Un diamètre de buse de 0,5 mm ou plus est recommandé pour réduire le risque de colmatage ; ⑥ Réduisez légèrement la vitesse d'impression à 40-60 mm/s pour garantir la résistance de liaison intercouche. Il est recommandé d'imprimer d'abord une tour de température pour étalonner.
Grâce à son excellente résistance mécanique, rigidité, résistance thermique et stabilité dimensionnelle après renfort de fibres de carbone, Ultra PA-CF est largement utilisé dans les applications structurelles haute résistance. Les applications typiques incluent : ① Supports structurels et cadres porteurs : supports de bras robotiques, châssis de drones, châssis de robots, etc., où la haute rigidité garantit une déformation minimale sous charge ; ② Outillages et dispositifs : fixations de ligne de production personnalisées, broches de positionnement, gabarits de contrôle, aides au montage, etc., supportant les impacts répétés et l'usure ; ③ Pièces fonctionnelles automobiles : supports de collecteur d'admission, clips de faisceaux de câbles, pièces fonctionnelles sous capot, etc., résistants à l'huile et à la chaleur ; ④ Composants aérospatiaux : corps de drones, supports de satellites, pièces structurelles légères, etc., avec une résistance et une rigidité spécifiques élevées ; ⑤ Électronique et électricité : supports de moteurs, pièces structurelles de dissipation thermique, cadres de boîtiers, etc., résistants à la chaleur et dimensionnellement stables ; ⑥ Équipements sportifs : pièces de vélo, composants de skateboard, équipements de protection, etc., haute résistance et résistance aux chocs.
Le nylon (PA) est un matériau typiquement très hygroscopique, et Ultra PA-CF ne fait pas exception. Après absorption d'humidité, il provoque des bulles, du stringing, des surfaces rugueuses, une diminution de la liaison intercouche et des propriétés mécaniques considérablement réduites pendant l'impression. Stockage approprié : ① Le filament non ouvert doit être stocké dans un endroit frais et sec (température 15-25℃, humidité < 20 %), à l'abri de la lumière directe du soleil ; ② Le filament ouvert doit être scellé dans des sacs avec suffisamment de déshydratant (gel de silice, dosage recommandé 10-15 g/bobine) ou stocké dans une boîte sèche pour filament maintenant une humidité relative inférieure à 10 % ; ③ Lorsqu'il n'est pas utilisé pendant de courtes périodes (plus d'1 jour), il est recommandé de retirer immédiatement le filament de l'imprimante et de le sceller. Si de l'humidité est détectée (bruits de crépitement évidents pendant l'impression, surface blanche sur le filament ou extrusion mousseuse et rugueuse), il doit être séché dans un four à air chaud à 70-80℃ pendant 6-8 heures (note : la température ne doit pas dépasser 85℃ pour éviter la déformation et le collage du filament), puis refroidi à température ambiante dans un environnement sec avant utilisation normale.
Lors de l'utilisation de filaments renforcés de fibres de carbone comme Ultra PA-CF, une attention particulière doit être portée à : ① Choix de la buse : la fibre de carbone est très abrasive ; des buses en acier trempé, en rubis ou en carbure de tungstène doivent être utilisées ; les buses en laiton standard s'usent en quelques heures, provoquant une augmentation du diamètre et une perte de tolérance ; ② Diamètre de la buse : des buses de 0,5 mm ou plus sont recommandées pour réduire le risque de colmatage et assurer le passage fluide des particules de fibre de carbone ; ③ Vitesse d'impression : réduisez légèrement la vitesse d'impression (40-60 mm/s), car une vitesse excessive accélérera l'usure de la buse et affectera la liaison intercouche ; ④ Réglages de rétraction : réduisez légèrement la distance et la vitesse de rétraction, car le filament de fibre de carbone a une faible fluidité et une rétraction excessive peut provoquer des colmatages ; ⑤ Ventilation : bien que la fibre de carbone soit inoffensive, l'impression à haute température peut libérer de faibles quantités de gaz nocifs ; il est recommandé d'opérer dans un environnement bien ventilé ; ⑥ Guide du filament : le filament de fibre de carbone est relativement rigide ; assurez-vous que le rayon de courbure du trajet d'alimentation n'est pas trop petit pour éviter que le filament ne se plie ou se casse.
Plus de Matériaux




Contactez-nous


Message
Domaines d'Application
Liens rapides
