
Ultra PA-CF

Peças de máquinas industriais

Ferramental e dispositivos
Fabricação de drones
Aeroespacial
Características do filamento de impressão 3D Ultra PA-CF



Pré-visualização de impressão CreatBot Ultra PA-CF
Vantagens de imprimir com filamentos CreatBot
Qualidade premium das matérias-primas
Resinas de poliamida virgem selecionadas e fibra de carbono picada de alta qualidade de gigantes químicos de primeira linha, garantindo pureza do material desde a origem. Cada lote passa por inspeção completa de resistência à tração, índice de fusão e tolerância de diâmetro antes do envio para garantir desempenho estável e confiável.
Calibrado de fábrica, pronto para imprimir
A formulação do filamento, o fluxo de fusão e a tolerância de diâmetro (±0,03 mm) são calibrados para todos os modelos CreatBot, com parâmetros exclusivos integrados no software de fatiamento. Não é necessário ajustar repetidamente: desembale e imprima, até iniciantes podem obter qualidade de impressão estável.
Vantagem do reforço de fibra de carbono
A adição de fibra de carbono proporciona um salto quântico em resistência, rigidez e resistência térmica, reduzindo significativamente a retração e a deformação. As peças impressas apresentam uma textura única de fibra de carbono, combinando resistência estrutural e qualidade estética, adequadas para peças funcionais e estruturais industriais de alta resistência.
Impressoras 3D Compatíveis
As impressoras 3D industriais CreatBot são projetadas para materiais de alto desempenho. Os seguintes modelos possuem câmara aquecida e bicos de alta temperatura para resultados profissionais.



FICHA TÉCNICA
| Propriedades físicas | Norma de ensaio | Valor típico |
|---|---|---|
| Densidade | ISO1183 | 1.20g/cm³ |
| Absorção de água | 25℃,55%RH | 1.37% |
| Índice de fluidez | 300℃,2.16 kg | 3.4g/10 min |
| Temperatura de fusão | IOS 11357 | 237℃ |
| Propriedades mecânicas | Norma de ensaio | Valor típico |
|---|---|---|
| Resistência à tração XY | ISO527 | 93MPa |
| Resistência à tração Z | ISO527 | 51MPa |
| Módulo de tração XY | ISO527 | 7492MPa |
| Módulo de tração Z | ISO527 | 3869MPa |
| Alongamento à ruptura XY | ISO527 | 1.92% |
| Alongamento à ruptura Z | ISO527 | 1.56% |
| Resistência à flexão XY | ISO178 | 144MPa |
| Resistência à flexão Z | ISO178 | / |
| Módulo de flexão XY | ISO178 | 6727MPa |
| Módulo de flexão Z | ISO178 | / |
| Resistência ao impacto XY | ISO179 | 10.37kJ/m² |
| Resistência ao impacto Z | ISO179 | / |
| Propriedades térmicas | Norma de ensaio | Valor típico |
|---|---|---|
| Temperatura de amolecimento Vicat | ISO 306 | / |
| Temperatura de deformação térmica (a 0,45 MPa) | ISO75 | 192℃ |
| Parâmetros de impressão dos corpos de prova | |
|---|---|
| Condições de secagem | 80-100℃,6-8H |
| Temperatura do bico | 300-320℃ |
| Diâmetro do bico | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Tratamento superficial da mesa | Spray de impressão 3D/ Cola em bastão PVP/ Adesivo especializado |
| Temperatura da mesa | 70-90℃ |
| Temperatura da câmara | / |
| Ventoinha de refrigeração | OFF |
| Velocidade de impressão | 30-120 mm/s |
Perguntas frequentes sobre o filamento Ultra PA-CF
CreatBot Ultra PA-CF utiliza filamento padrão de 1,75 mm com controle industrial de tolerância de diâmetro de ±0,03 mm, compatível com a grande maioria das impressoras 3D FDM que suportam impressão de PA (nylon). No entanto, devido à abrasividade da fibra de carbono, deve-se usar um bico de aço endurecido ou rubi (bicos de latão padrão se desgastam rapidamente e perdem tolerância). O equipamento deve ter uma mesa de impressão aquecida (recomendado 80-100℃) e um hotend full metal capaz de atingir estável 270-300℃. Recomenda-se uma câmara de impressão fechada para reduzir a deformação. Embora a compatibilidade seja ampla, para qualidade e estabilidade ideais de impressão, recomendamos fortemente o uso do CreatBot Ultra PA-CF com as impressoras 3D industriais CreatBot.
Ultra PA-CF é um material compósito de alto desempenho baseado no Ultra PA com reforço de fibra de carbono. As principais diferenças são: ① Propriedades mecânicas: a fibra de carbono aumenta a resistência à tração de 69,2 MPa para 110 MPa e o módulo de flexão de 3202 MPa para 5500 MPa, aproximadamente 70% a mais de rigidez; ② Propriedades térmicas: a temperatura de deformação térmica aumenta de 79℃ para 165℃, melhorando significativamente a estabilidade dimensional em altas temperaturas; ③ Taxa de retração: a fibra de carbono reduz significativamente a retração térmica e a deformação, melhorando a taxa de sucesso em impressões grandes; ④ Requisitos de impressão: a fibra de carbono é abrasiva e requer bicos de aço endurecido ou rubi, sendo recomendado diâmetro de bico de 0,5 mm ou maior. Ultra PA-CF é adequado para peças estruturais e funcionais de alta resistência e rigidez; se rigidez extrema não for necessária, o Ultra PA oferece melhor custo-benefício e menor desgaste do bico.
A temperatura do bico recomendada para CreatBot Ultra PA-CF é de 270-300℃, e a temperatura da mesa é de 80-100℃. As configurações específicas de temperatura devem ser ajustadas de acordo com o tamanho do modelo, altura de camada, velocidade de impressão e ambiente do equipamento. Sugestões de ajuste: ① Para a primeira camada, aumente a temperatura do bico em 5-10℃ e reduza a velocidade de impressão para 20-30 mm/s para melhorar a adesão da primeira camada; ② Para modelos de grande área, defina a temperatura da mesa em 90-100℃ e aplique cola PVA ou adesivo especializado para nylon na mesa; ③ Ao usar câmara fechada ou caixa de temperatura controlada, mantenha a temperatura da câmara entre 40-60℃ para reduzir significativamente o estresse térmico entre camadas; ④ Deve-se usar um hotend full metal e um bico de aço endurecido ou rubi: bicos de latão padrão se desgastarão rapidamente pela fibra de carbono; ⑤ Recomenda-se diâmetro de bico de 0,5 mm ou maior para reduzir o risco de entupimento; ⑥ Reduza a velocidade de impressão para 40-60 mm/s para garantir a resistência de união entre camadas. Recomenda-se imprimir primeiro uma torre de temperatura para calibração.
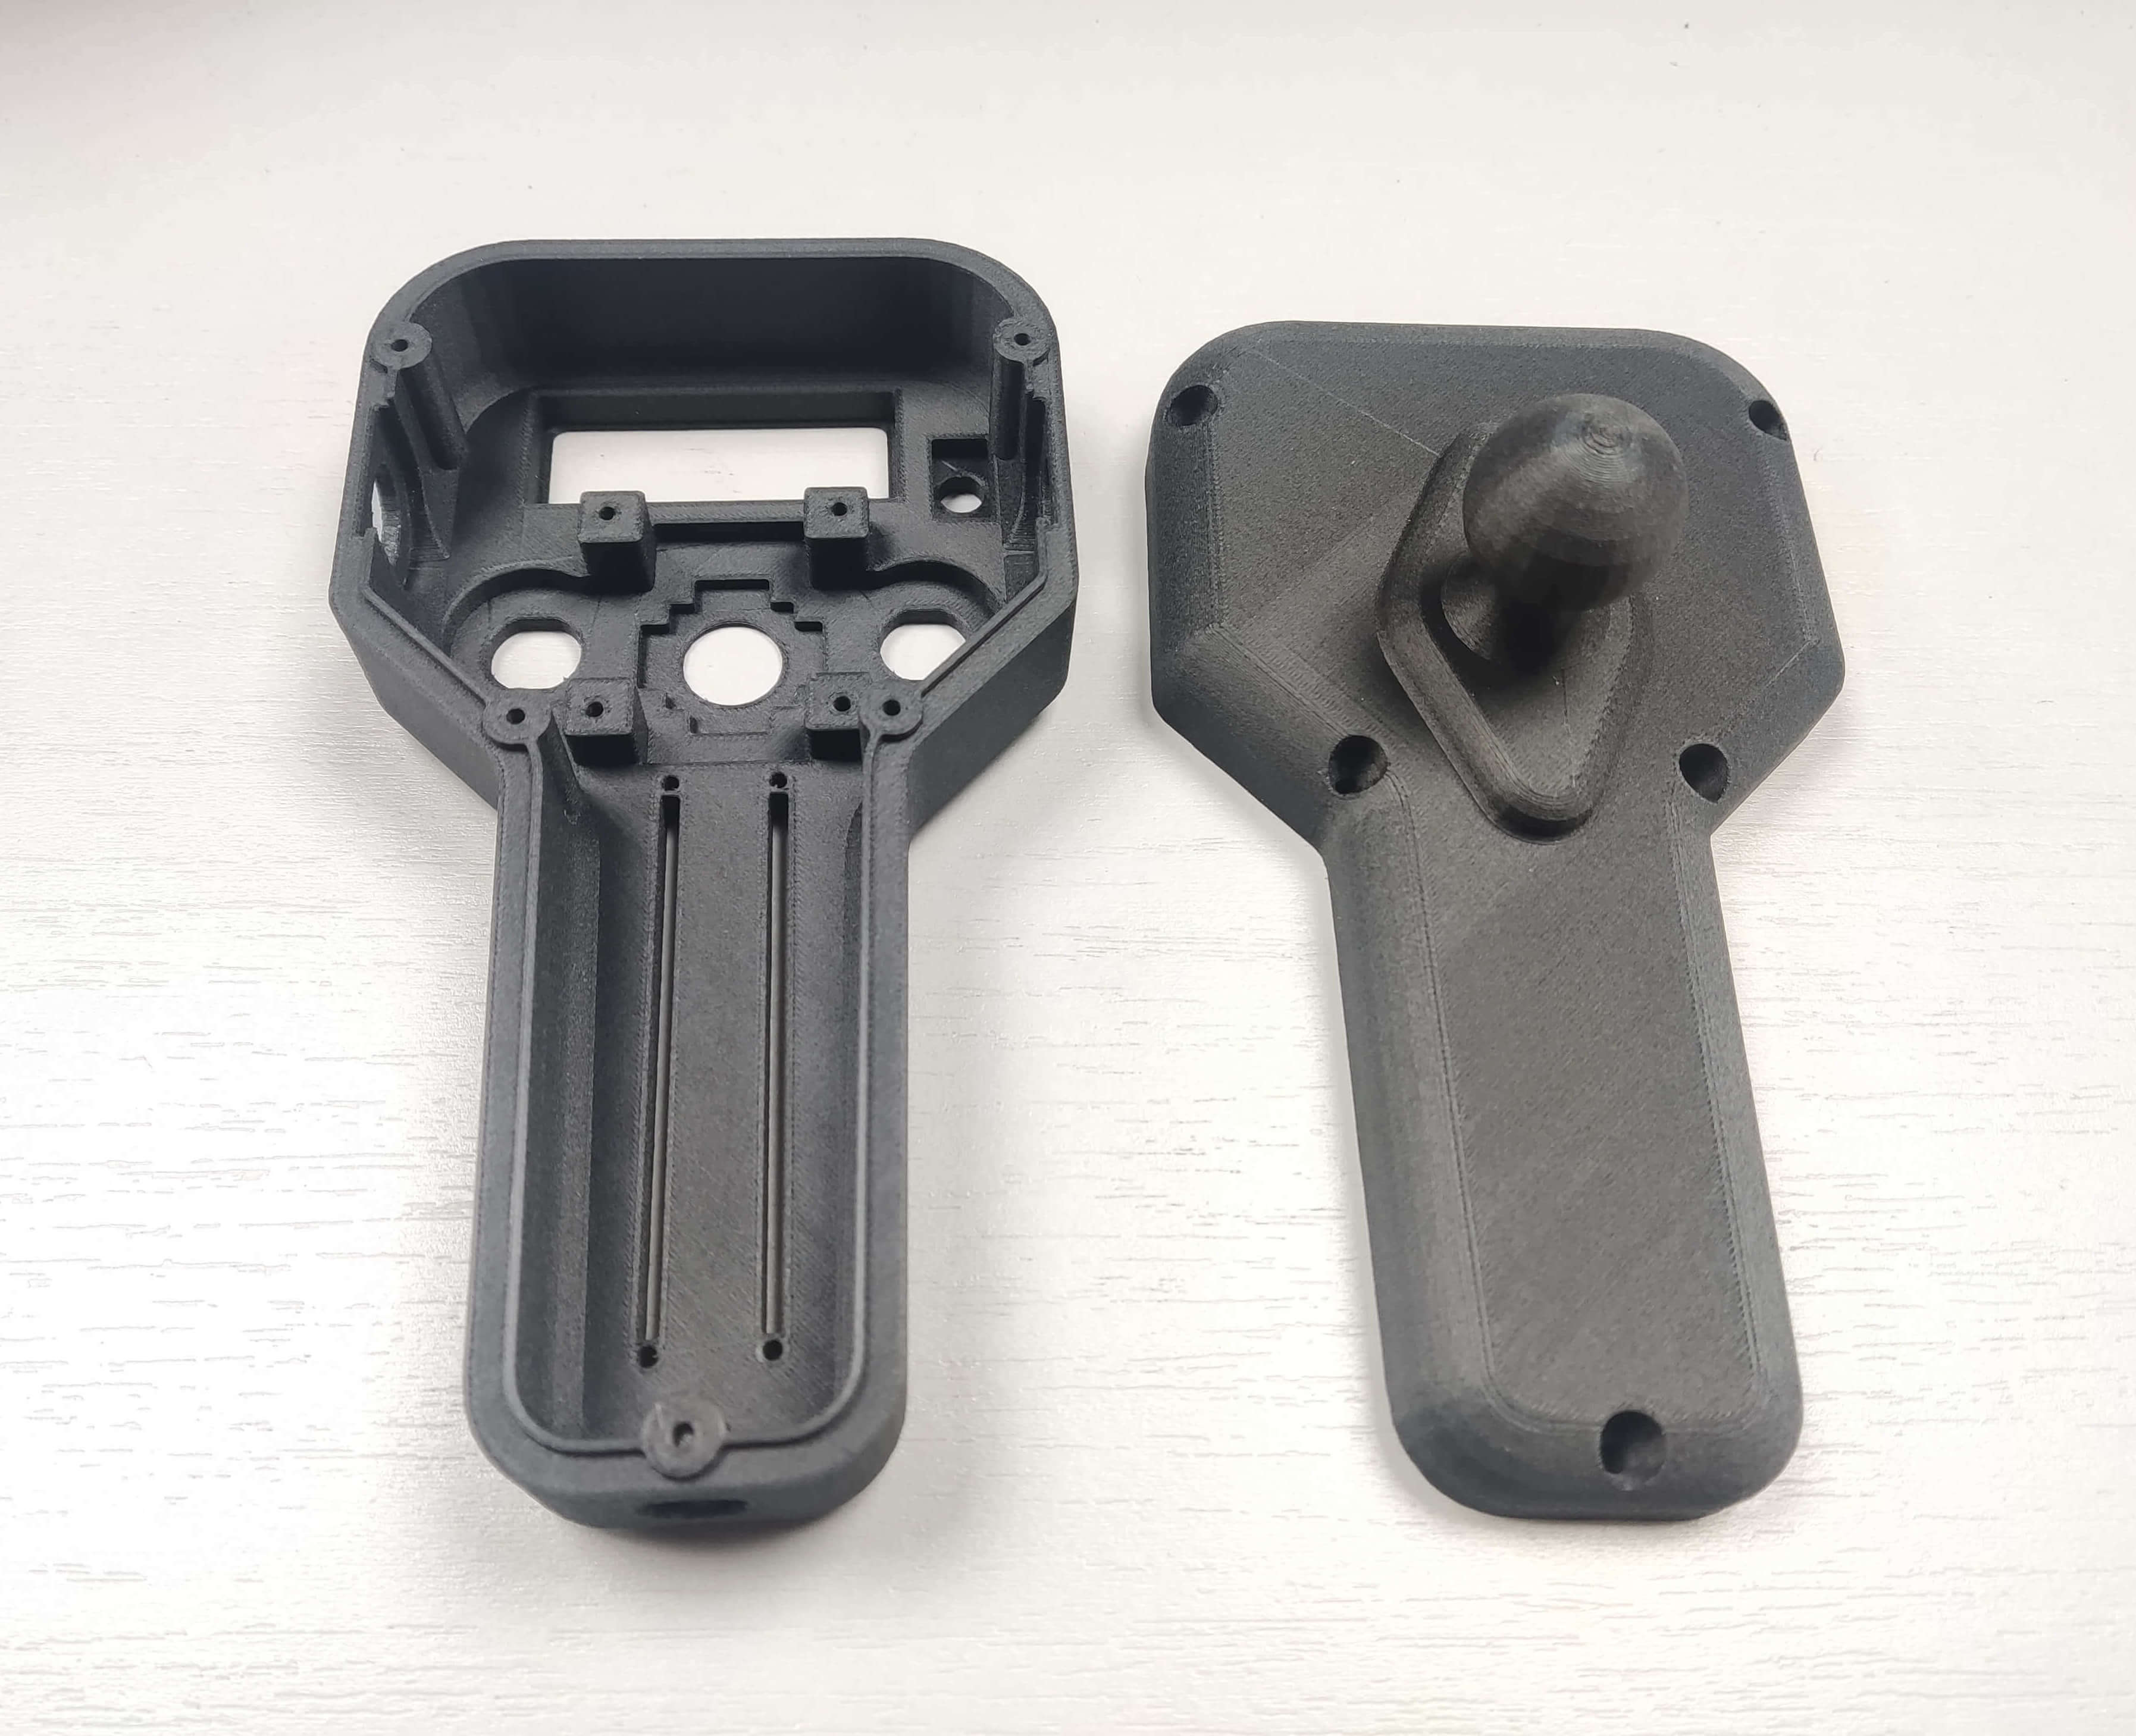
Com sua excelente resistência mecânica, rigidez, resistência térmica e estabilidade dimensional após o reforço com fibra de carbono, o Ultra PA-CF é amplamente utilizado em aplicações estruturais de alta resistência. As aplicações típicas incluem: ① Suportes estruturais e quadros de carga: suportes de braços robóticos, quadros de drones, chassis de robôs, etc., onde a alta rigidez garante deformação mínima sob carga; ② Ferramental e dispositivos: fixações personalizadas de linha de produção, pinos de posicionamento, calibres de inspeção, auxiliares de montagem, etc., que suportam impactos repetidos e desgaste; ③ Peças funcionais automotivas: suportes de coletor de admissão, clipes de chicotes elétricos, peças funcionais sob o capô, etc., resistentes a óleo e calor; ④ Componentes aeroespaciais: fuselagens de drones, suportes de satélites, peças estruturais leves, etc., com alta resistência e rigidez específicas; ⑤ Eletrônica e elétrica: suportes de motores, peças estruturais de dissipação de calor, quadros de invólucros, etc., resistentes ao calor e dimensionalmente estáveis; ⑥ Equipamentos esportivos: peças de bicicleta, componentes de skate, equipamentos de proteção, etc., de alta resistência e resistência ao impacto.
O nylon (PA) é um material tipicamente muito higroscópico, e o Ultra PA-CF não é exceção. Após absorver umidade, causa bolhas, stringing, superfícies ásperas, menor união entre camadas e propriedades mecânicas significativamente reduzidas durante a impressão. Armazenamento adequado: ① O filamento fechado deve ser armazenado em local fresco e seco (temperatura 15-25℃, umidade < 20%), longe da luz solar direta; ② O filamento aberto deve ser selado em sacos com dessecante suficiente (sílica gel, dosagem recomendada 10-15 g/carretel) ou armazenado em uma caixa seca para filamento mantendo a umidade relativa abaixo de 10%; ③ Quando não estiver em uso por curtos períodos (mais de 1 dia), recomenda-se retirar imediatamente o filamento da impressora e selá-lo. Se umidade for detectada (ruídos de estalo evidentes durante a impressão, superfície branca no filamento ou extrusão espumosa e áspera), deve-se secar em forno de ar quente a 70-80℃ por 6-8 horas (nota: a temperatura não deve ultrapassar 85℃ para evitar deformação e colagem do filamento), depois esfriar a temperatura ambiente em ambiente seco antes do uso normal.
Ao utilizar filamentos reforçados com fibra de carbono como o Ultra PA-CF, deve-se prestar atenção especial a: ① Escolha do bico: a fibra de carbono é altamente abrasiva; devem ser usados bicos de aço endurecido, rubi ou carboneto de tungstênio; bicos de latão padrão se desgastam em poucas horas causando aumento do diâmetro e perda de tolerância; ② Diâmetro do bico: recomendam-se bicos de 0,5 mm ou maiores para reduzir o risco de entupimento e garantir a passagem suave das partículas de fibra de carbono; ③ Velocidade de impressão: reduza a velocidade de impressão (40-60 mm/s), pois velocidade excessiva acelerará o desgaste do bico e afetará a união entre camadas; ④ Configurações de retração: reduza a distância e velocidade de retração, pois o filamento de fibra de carbono tem baixa fluidez e retração excessiva pode causar entupimentos; ⑤ Ventilação: embora a fibra de carbono em si seja inofensiva, a impressão em alta temperatura pode liberar pequenas quantidades de gases nocivos; recomenda-se operar em ambiente bem ventilado; ⑥ Guia do filamento: o filamento de fibra de carbono é relativamente rígido; certifique-se de que o raio de curvatura do caminho de alimentação não seja muito pequeno para evitar que o filamento dobre ou quebre.
Mais Materiais




Contate-Nos


Mensagem
Campos de Aplicação
Links Rápidos
