
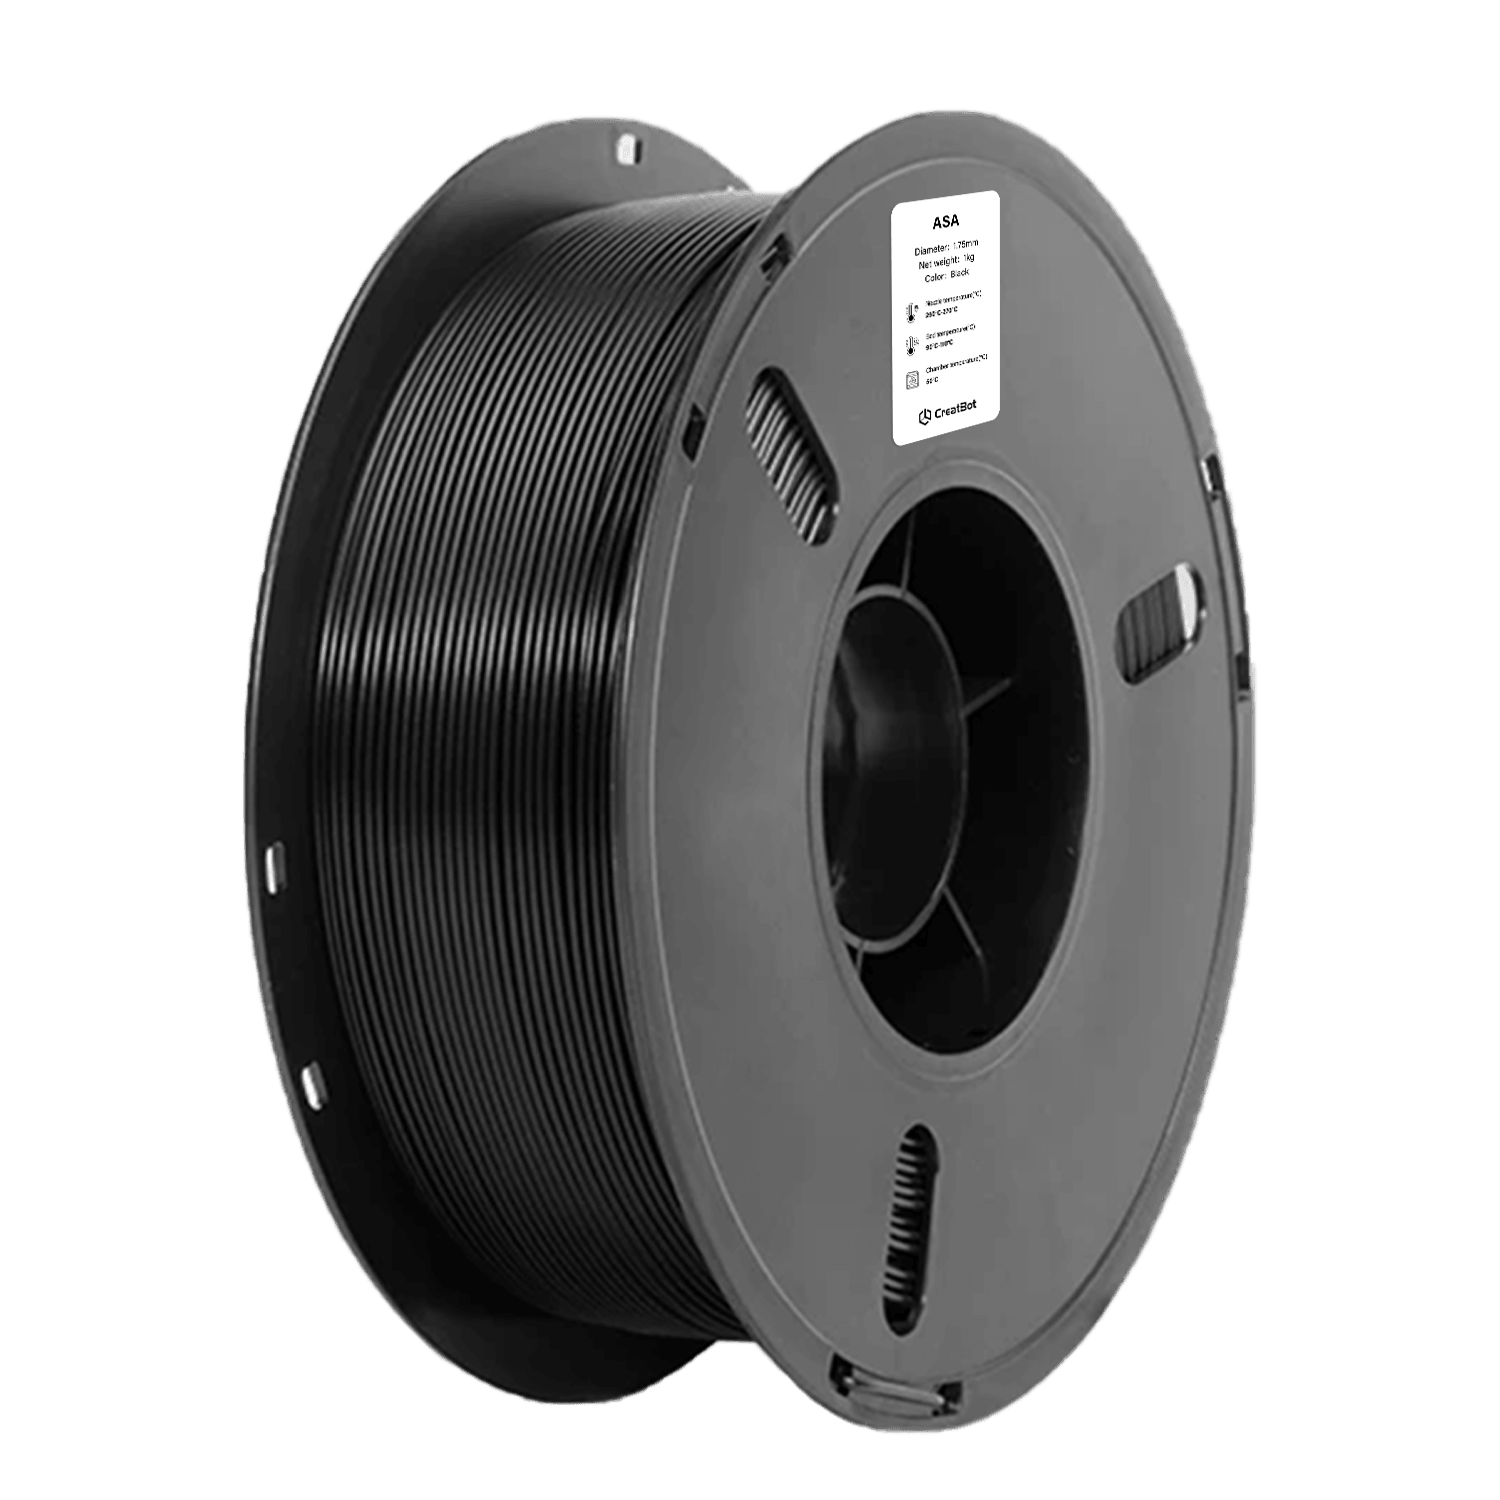
ASA

Наружное оборудование
Автомобильный экстерьер
Садовые инструменты
Вывески
Особенности нити ASA для 3D-печати



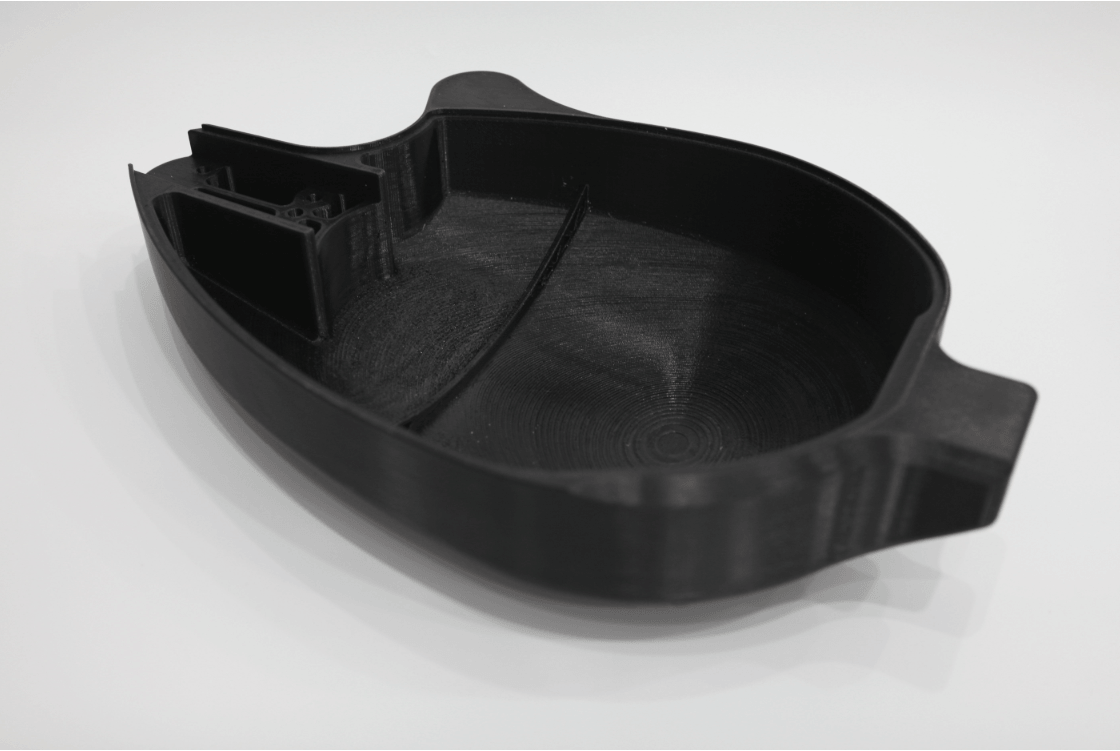
Предварительный просмотр печати CreatBot ASA
Преимущества печати нитями CreatBot
Премиальное качество сырья
Отобраны девственные ASA-смолы от ведущих химических гигантов, обеспечивающие чистоту материала изначально. Каждая партия проходит полную проверку прочности на растяжение, индекса текучести и допуска диаметра перед отгрузкой для обеспечения стабильной и надежной производительности.
Откалибровано на заводе, готово к печати
Состав нити, текучесть расплава и допуск диаметра (±0.03mm) откалиброваны для всех моделей CreatBot, с эксклюзивными параметрами, встроенными в слайсер. Нет необходимости в повторной настройке — распакуйте и печатайте, даже новички могут добиться стабильного качества печати.
Выдающаяся наружная долговечность
Оптимизировано для наружного применения с выдающейся устойчивостью к УФ-излучению, старению и пожелтению. Напечатанные детали сохраняют насыщенные цвета и механические свойства при длительном наружном использовании, подходят для автомобильных элементов экстерьера, корпусов наружного оборудования, садовых инструментов и других сценариев с высокой долговечностью.
Поддерживаемые 3D-принтеры
Промышленные 3D-принтеры CreatBot разработаны для высокопроизводительных материалов. Следующие модели оснащены нагреваемой камерой и высокотемпературными соплами для профессиональных результатов.



ТЕХНИЧЕСКИЙ ПАСПОРТ
| Показатель | Данные |
|---|---|
| Условия сушки перед печатью | 70-80℃, 6-8 ч (Сушильный шкаф с конвекцией) |
| Температура сопла | 240-260℃ |
| Диаметр сопла | 0,4 / 0,6 / 0,8 / 1,0 мм |
| Обработка поверхности печатного стола | 3D-спрей для печати / клей PVP / специальный клей |
| Температура стола | 100-110℃ |
| Температура камеры | 60-80℃ |
| Вентилятор охлаждения | 0-30% |
| Скорость печати | 30-120 мм/с |
| Физические свойства | Метод испытания | Данные |
|---|---|---|
| Плотность | ISO1183 | 1.07g/cm³ |
| Водопоглощение при насыщении | 25°C, 55%RH | / |
| Индекс текучести расплава | 250°C, 2.16 kg | 5.6g/10 min |
| Температура плавления | ISO 11357 | 98°C |
| Температура размягчения по Викату | ISO 306, GB/T 1633 | 101°C |
| Температура тепловой деформации | ISO 75, 0.45MPa | 90°C |
| Механические свойства | Метод испытания | Данные |
|---|---|---|
| Прочность на растяжение XY | ISO 527, GB/T 1040 | 38 MPa |
| Прочность на растяжение Z | ISO 527, GB/T 1040 | / |
| Модуль Юнга XY | ISO 527, GB/T 1040 | 2350 MPa |
| Модуль Юнга Z | ISO 527, GB/T 1040 | / |
| Относительное удлинение при разрыве XY | ISO 527, GB/T 1040 | 5.2% |
| Относительное удлинение при разрыве Z | ISO 527, GB/T 1040 | / |
| Прочность на изгиб XY | ISO 178, GB/T 9341 | 65 MPa |
| Прочность на изгиб Z | ISO 178, GB/T 9341 | / |
| Модуль упругости при изгибе XY | ISO 178, GB/T 9341 | 2399 MPa |
| Модуль упругости при изгибе Z | ISO 178, GB/T 9341 | / |
| Ударная вязкость XY | ISO 179, GB/T 1043 | 12.9 kJ/m² |
| Ударная вязкость Z | ISO 179, GB/T 1043 | / |
Часто задаваемые вопросы о нити ASA
CreatBot ASA использует стандартную нить диаметром 1.75mm с промышленным контролем допуска диаметра ±0.03mm, совместимую с подавляющим большинством FDM 3D-принтеров, поддерживающих печать ASA. Оборудование должно иметь нагреваемый печатный стол (рекомендуется 90-110℃) и экструдер, способный стабильно достигать 240-260℃. Следует отметить, что ASA склонна к деформации или межслойному растрескиванию из-за колебаний температуры окружающей среды во время печати, поэтому рекомендуется использовать закрытую печатную камеру или защитную крышку. Хотя совместимость широка, для оптимального качества и стабильности печати мы настоятельно рекомендуем использовать CreatBot ASA вместе с промышленными 3D-принтерами CreatBot, чья закрытая нагреваемая камера и эксклюзивные параметры слайсинга позволяют полностью раскрыть преимущества нити CreatBot ASA.
И ASA, и ABS относятся к семейству стирольных инженерных пластмасс со схожими механическими свойствами, но ASA имеет подавляющее преимущество в погодостойкости. Различия: ① Погодостойкость — ASA использует акрилатный каучук вместо бутадиенового каучукового компонента в ABS, с возможностями УФ-защиты, противожелтения и противомелирования, значительно превосходящими ABS. Она сохраняет производительность после 3-5 лет наружной эксплуатации, в то время как ABS заметно желтеет и становится хрупким после 1-2 лет на открытом воздухе; ② Теплостойкость — оба имеют схожее Tg (около 100-105℃), а HDT ASA (около 90℃) немного выше, чем у ABS (около 78℃); ③ Механические свойства — оба имеют схожие прочности на растяжение, изгиб и удар, при этом ASA немного вязче; ④ Печатаемость — ASA имеет схожее усадочное поведение с ABS и также требует закрытой камеры и нагреваемого стола. ASA подходит для корпусов наружного оборудования, элементов автомобильного экстерьера, садовых инструментов, вывесок, наружных электрических корпусов и других сценариев, требующих долгосрочной погодостойкости; если используется только для внутренних функциональных деталей, ABS более экономичен.
Рекомендуемая температура сопла для CreatBot ASA составляет 240-260℃, а температура стола — 90-110℃. Конкретные температурные настройки следует корректировать в зависимости от размера модели, высоты слоя, скорости печати и окружающей среды оборудования. Рекомендации по настройке: ① Для первого слоя увеличьте температуру сопла на 5-10℃ и снизьте скорость печати до 20-30mm/s, чтобы улучшить адгезию первого слоя; ② Для моделей с большой площадью установите температуру стола на 100-110℃ и добавьте брим (юбку) вокруг краев печати, чтобы уменьшить коробление; ③ При использовании закрытой камеры или термобокса поддерживайте температуру камеры на уровне 40-60℃, чтобы значительно снизить межслойное тепловое напряжение и риск трещин; ④ Для мелких или детализированных моделей снизьте температуру сопла до 240-245℃ для улучшения детализации, в то время как для крупных конструкционных деталей рекомендуется 250-255℃ для обеспечения прочности межслойного сцепления. Рекомендуется сначала напечатать температурную башню для калибровки и поиска оптимального температурного окна для текущей среды.
Благодаря отличной погодостойкости, хорошим механическим свойствам и термостойкости ASA широко используется в нескольких областях. Типичные применения включают: ① Корпуса наружного оборудования — корпуса датчиков, оборудование для наружного мониторинга, корпуса метеостанций и т.д., устойчивые к пожелтению и хрупкости при длительном воздействии солнца и дождя; ② Элементы автомобильного экстерьера — корпуса боковых зеркал, решетки воздухозаборника, основания эмблем, крылья и другие неконструкционные детали, с УФ-защитой, отвечающей требованиям срока службы автомобиля на открытом воздухе; ③ Садовые инструменты и оборудование — горшки, ручки леек, садовые кронштейны и т.д., устойчивые к влаге и УФ; ④ Вывески — наружные рекламные щиты, дорожные знаки, таблички на дверях, указатели направления и т.д., сохраняющие насыщенные цвета в течение длительного времени; ⑤ Наружные электрические корпуса — садовые светильники, наружные розеточные коробки, корпуса солнечного оборудования и т.д.; ⑥ Детали морского и океанического оборудования — устойчивые к соляному туману и УФ, подходящие для прибрежных условий.
ASA менее гигроскопична, чем нейлон (PA), но более гигроскопична, чем ABS. Длительное воздействие влажной среды все равно приведет к поглощению влаги из воздуха, что вызовет пузыри, нити, шероховатую поверхность и снижение механических свойств во время печати. Правильное хранение: ① Нераспечатанная нить должна храниться в прохладном сухом месте (температура 15-25℃, влажность < 30%) вдали от прямых солнечных лучей; ② Открытую нить рекомендуется хранить в запечатанных пакетах с осушителем (силикагелевый осушитель, рекомендуемая доза 5-10 г/катушка) или в сухом боксе для нити с относительной влажностью 10-20%; ③ При неиспользовании в течение коротких периодов (более 3 дней) рекомендуется вынимать нить из принтера и запечатывать. Если обнаружена влага (очевидные звуки пузырей во время печати, белая поверхность на нити или шероховатый экструдат), ее можно высушить в горячем воздухе при 70-80℃ в течение 4-6 часов (примечание: температура не должна превышать 85℃, чтобы избежать деформации и прилипания нити), затем оставить остывать до комнатной температуры в сухой среде перед нормальным использованием.
Хотя CreatBot ASA теоретически можно печатать на открытых принтерах, для достижения оптимальных результатов мы настоятельно рекомендуем использовать закрытую или полузакрытую печатную камеру. Причины следующие: ASA имеет температуру стеклования около 102℃ и температуру тепловой деформации около 90℃. Во время печати тепловое напряжение усадки каждого слоя накапливается слой за слоем. Если температура окружающей среды значительно колеблется (например, на открытых принтерах под воздействием кондиционирования и воздушных потоков), межслойное тепловое напряжение может привести к короблению краев, растрескиванию или даже отслоению от печатного стола. Закрытая камера может стабилизировать температуру окружающей среды на уровне 40-60℃, значительно снизить тепловое напряжение усадки и повысить успешность печати крупных моделей (более 15cm) с менее 50% до более 90%. Для промышленной печати крупного формата (такой как серия CreatBot /D600 Pro3 HS) оборудование с нагреваемой камерой постоянной температуры является ключевым условием обеспечения качества печати. Если доступен только открытый принтер, рекомендуется снизить риск коробления, установив акриловые защитные крышки вокруг принтера, используя клей против коробления или гибкие стальные пластины PEI, и увеличивая ширину брима.
Больше Материалов




Свяжитесь с нами


Сообщение
Области Применения
Быстрые ссылки
