
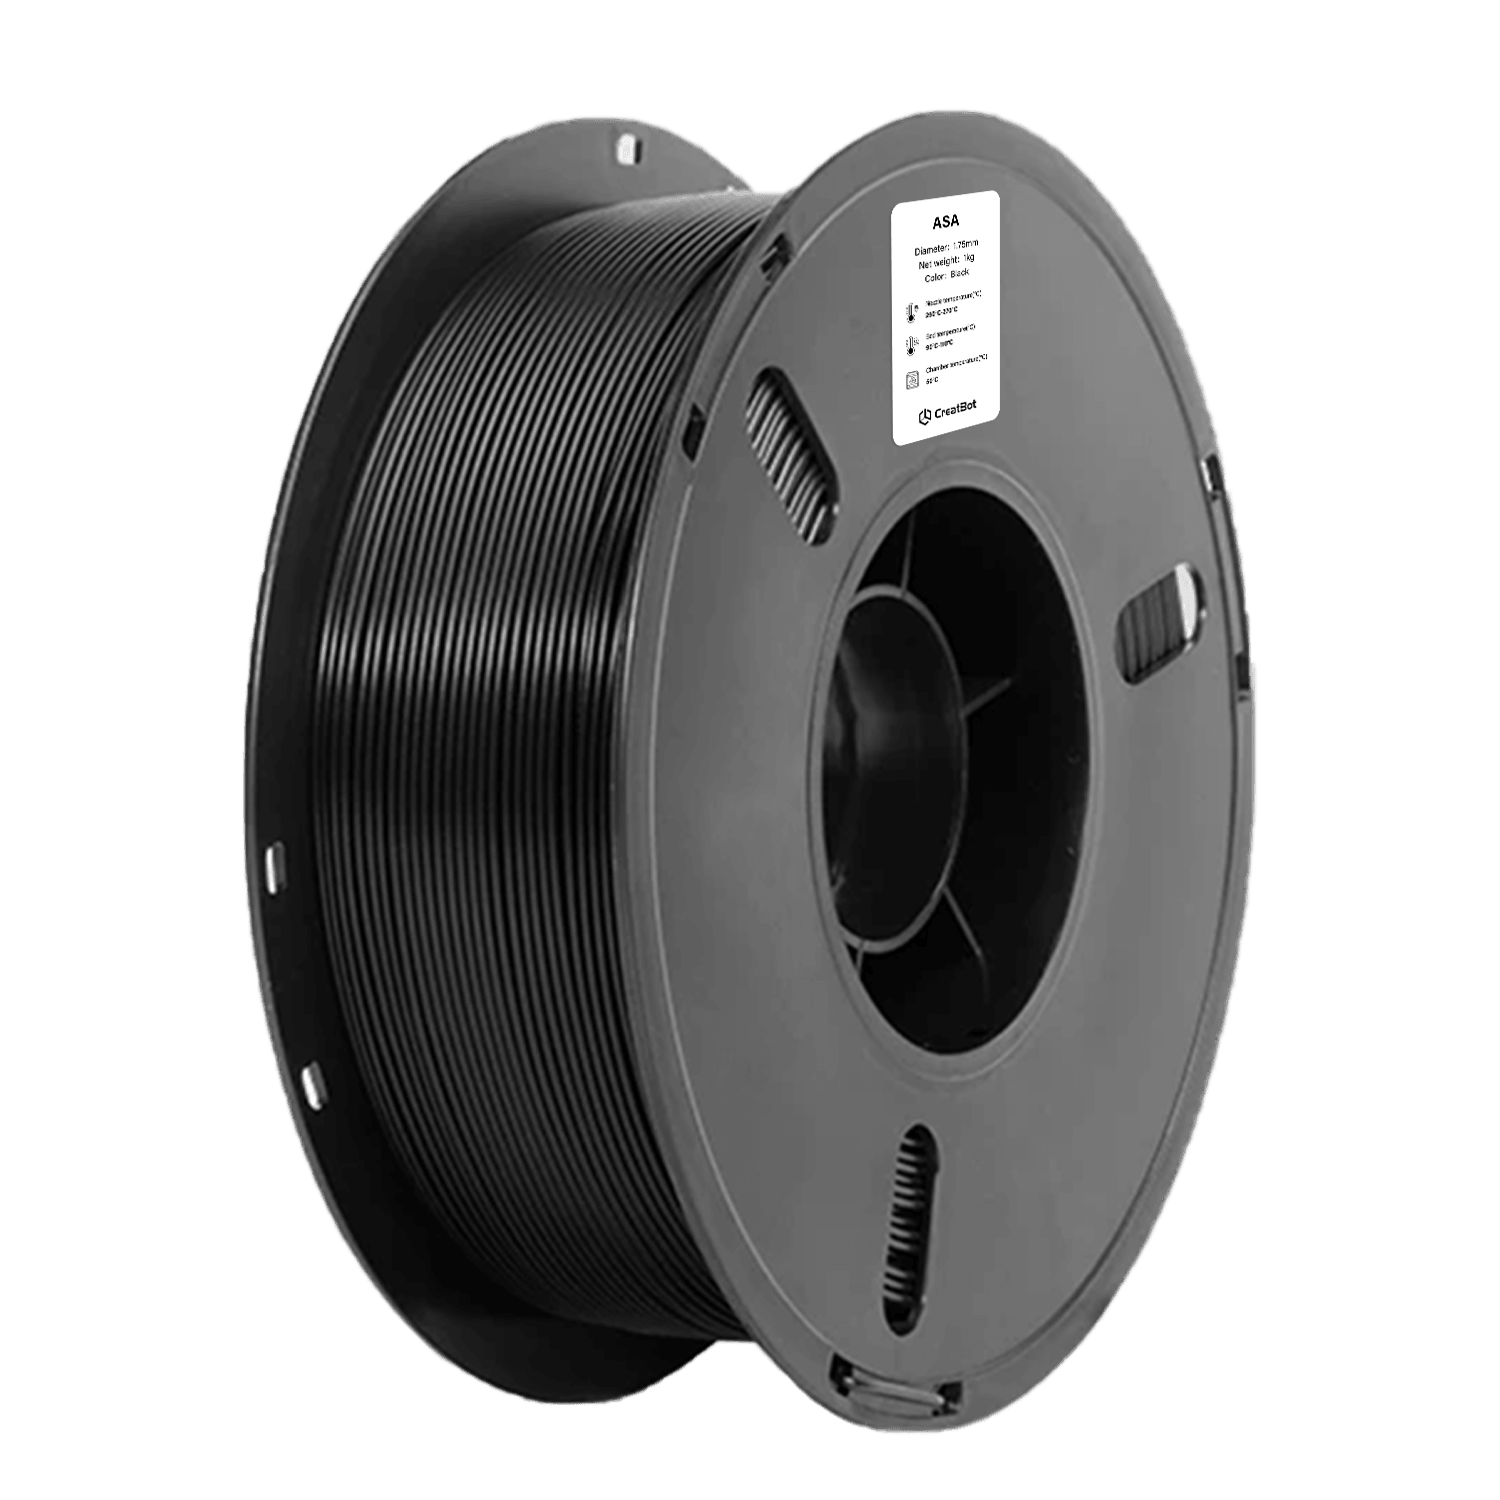
ASA

Outdoor-Ausrüstung
Kraftfahrzeug-Außenbereich
Gartengeräte
Beschilderung
Eigenschaften von ASA 3D-Druckfilament



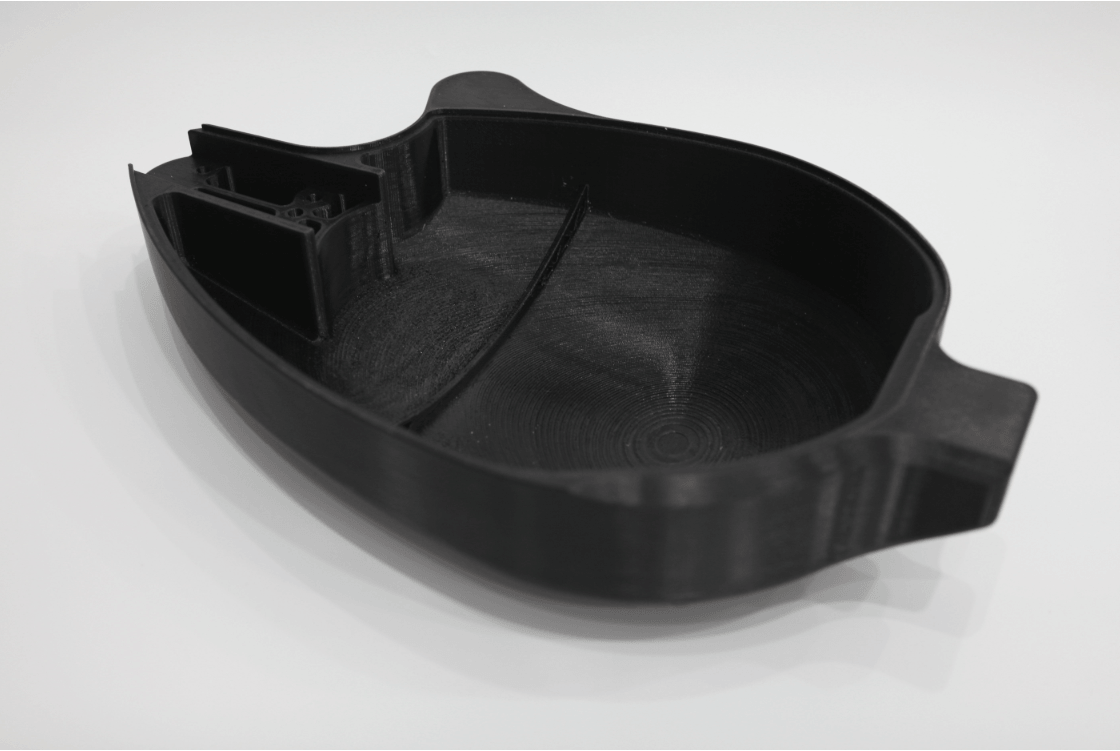
CreatBot ASA Druckvorschau
Vorteile des Druckens mit CreatBot Filamenten
Hochwertige Rohstoffqualität
Ausgewählte native ASA-Harze von führenden Chemieunternehmen, die die Materialreinheit von der Quelle her sicherstellen. Jede Charge wird vor dem Versand vollständig auf Zugfestigkeit, Schmelzindex und Durchmassertoleranz geprüft, um eine stabile und zuverlässige Leistung zu gewährleisten.
Werkseitig kalibriert, druckbereit
Filamentformulierung, Schmelzfluss und Durchmassertoleranz (±0.03mm) sind für alle CreatBot Modelle kalibriert, mit exklusiven Parametern in der Slicing-Software integriert. Kein wiederholtes Debugging nötig – auspacken und drucken, sogar Anfänger können stabile Druckqualität erzielen.
Herausragende Outdoor-Dauerhaftigkeit
Optimiert für Outdoor-Anwendungen mit hervorragender UV-Beständigkeit, Alterungsbeständigkeit und Anti-Vergilbungsleistung. Gedruckte Teile behalten bei langfristigem Outdoor-Einsatz lebendige Farben und mechanische Eigenschaften bei, geeignet für Kraftfahrzeug-Außenbereiche, Outdoor-Ausrüstungsgehäuse, Gartengeräte und andere Hochhaltbarkeitsszenarien.
Unterstützte 3D-Drucker
CreatBot Industrie-3D-Drucker sind für Hochleistungsmaterialien konzipiert. Die folgenden Modelle verfügen über beheizte Kammern und Hochtemperaturdüsen für professionelle Ergebnisse.



TECHNISCHE DATEN
| Projekt | Wert |
|---|---|
| Trocknungsbedingungen vor dem Druck | 70-80℃, 6-8 H (Umlufttrockenschrank) |
| Düsentemperatur | 240-260℃ |
| Düsendurchmesser | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Druckbettoberflächenbehandlung | 3D-Druckspray / PVP-Festkleber / Spezialkleber |
| Betttemperatur | 100-110℃ |
| Kammertemperatur | 60-80℃ |
| Kühlventilator | 0-30% |
| Druckgeschwindigkeit | 30-120 mm/s |
| Physikalische Eigenschaften | Prüfmethode | Wert |
|---|---|---|
| Dichte | ISO1183 | 1.07g/cm³ |
| Sättigungswasseraufnahme | 25°C, 55%RH | / |
| Schmelzindex | 250°C, 2.16 kg | 5.6g/10 min |
| Schmelztemperatur | ISO 11357 | 98°C |
| Vicat-Erweichungstemperatur | ISO 306, GB/T 1633 | 101°C |
| Wärmeformbeständigkeit | ISO 75, 0.45MPa | 90°C |
| Mechanische Eigenschaften | Prüfmethode | Wert |
|---|---|---|
| Zugfestigkeit XY | ISO 527, GB/T 1040 | 38 MPa |
| Zugfestigkeit Z | ISO 527, GB/T 1040 | / |
| Elastizitätsmodul XY | ISO 527, GB/T 1040 | 2350 MPa |
| Elastizitätsmodul Z | ISO 527, GB/T 1040 | / |
| Bruchdehnung XY | ISO 527, GB/T 1040 | 5.2% |
| Bruchdehnung Z | ISO 527, GB/T 1040 | / |
| Biegefestigkeit XY | ISO 178, GB/T 9341 | 65 MPa |
| Biegefestigkeit Z | ISO 178, GB/T 9341 | / |
| Biegemodul XY | ISO 178, GB/T 9341 | 2399 MPa |
| Biegemodul Z | ISO 178, GB/T 9341 | / |
| Schlagfestigkeit XY | ISO 179, GB/T 1043 | 12.9 kJ/m² |
| Schlagfestigkeit Z | ISO 179, GB/T 1043 | / |
Häufige Fragen zu ASA Filament
CreatBot ASA verwendet Standard-1.75mm-Filament mit industrieller ±0.03mm-Durchmassertoleranzkontrolle und ist mit der großen Mehrheit der FDM 3D-Drucker kompatibel, die ASA-Druck unterstützen. Das Gerät muss über ein beheiztes Druckbett (empfohlen 90-110℃) und ein Extrusionssystem verfügen, das stabil 240-260℃ erreichen kann. Es sollte beachtet werden, dass ASA aufgrund von Temperaturschwankungen während des Drucks zu Verzug oder Rissbildung zwischen den Schichten neigt, daher wird die Verwendung einer geschlossenen Druckkammer oder Schutzabdeckung empfohlen. Obwohl die Kompatibilität groß ist, empfehlen wir ausdrücklich die Verwendung von CreatBot ASA zusammen mit CreatBot Industrie-3D-Druckern, deren geschlossene beheizte Kammer und exklusive Slicing-Parameter die Leistungsvorteile von CreatBot ASA Filament voll ausschöpfen können.
ASA und ABS gehören beide zur Styrolfamilie der Ingenieurkunststoffe mit ähnlichen mechanischen Eigenschaften, aber ASA hat einen überwältigenden Vorteil bei der Wetterbeständigkeit. Die Unterschiede sind: ① Wetterbeständigkeit – ASA verwendet Acrylatkautschuk anstelle der Butadienkautschukphase in ABS, mit deutlich überlegener UV-Beständigkeit, Anti-Vergilbung und Anti-Kreidung. Es behält seine Leistung nach 3-5 Jahren Außenexposition bei, während ABS nach 1-2 Jahren im Freien deutlich vergilbt und spröde wird; ② Hitzewiderstand – beide haben ähnliche Tg (ca. 100-105℃), und die HDT von ASA (ca. 90℃) ist etwas höher als bei ABS (ca. 78℃); ③ Mechanische Eigenschaften – beide haben ähnliche Zug-, Biege- und Schlagfestigkeiten, wobei ASA etwas zäher ist; ④ Druckbarkeit – ASA hat eine ähnliche Schrumpfung wie ABS und erfordert ebenfalls eine geschlossene Kammer und ein beheiztes Bett. ASA ist geeignet für Outdoor-Ausrüstungsgehäuse, Kraftfahrzeug-Außenteile, Gartengeräte, Beschilderung, Outdoor-Elektrogehäuse und andere Szenarien, die langfristige Wetterbeständigkeit erfordern; wenn es nur für innenliegende Funktionsteile verwendet wird, ist ABS kostengünstiger.
Die empfohlene Düsentemperatur für CreatBot ASA beträgt 240-260℃, und die Betttemperatur liegt bei 90-110℃. Spezifische Temperatureinstellungen sollten je nach Modellgröße, Schichthöhe, Druckgeschwindigkeit und Geräteumgebung angepasst werden. Abstimmempfehlungen: ① Für die erste Schicht die Düsentemperatur um 5-10℃ erhöhen und die Druckgeschwindigkeit auf 20-30mm/s reduzieren, um die Haftung der ersten Schicht zu verbessern; ② Bei großflächigen Modellen die Betttemperatur auf 100-110℃ einstellen und einen Brim (Skirt) um die Druckkanten legen, um Verzug zu reduzieren; ③ Bei Verwendung einer geschlossenen Kammer oder temperaturgeregelten Box die Kammertemperatur bei 40-60℃ halten, um die thermische Schichtspannung und Rissgefahr deutlich zu reduzieren; ④ Für kleine oder filigrane Modelle die Düsentemperatur auf 240-245℃ senken, um die Detailwiedergabe zu verbessern, während große Bauteile bei 250-255℃ empfohlen werden, um die Schichtbindungsfestigkeit zu gewährleisten. Es wird empfohlen, zunächst einen Temperaturturm zu drucken, um das optimale Temperaturfenster für die aktuelle Umgebung zu finden.
Dank seiner hervorragenden Wetterbeständigkeit, guten mechanischen Eigenschaften und Hochtemperaturbeständigkeit wird ASA in mehreren Bereichen eingesetzt. Typische Anwendungen umfassen: ① Outdoor-Ausrüstungsgehäuse – Sensorgehäuse, Outdoor-Überwachungsgeräte, Wetterstationsgehäuse usw., resistent gegen Vergilbung und Sprödigkeit bei langzeitiger Sonnen- und Regeneinwirkung; ② Kraftfahrzeug-Außenteile – Rückspiegelgehäuse, Lufteinlassgitter, Emblemhalterungen, Kotflügel und andere nichttragende Teile, mit UV-Beständigkeit, die den Fahrzeug-Outdoor-Lebensdaueranforderungen entspricht; ③ Gartengeräte und -ausrüstung – Blumentöpfe, Gießkannengriffe, Gartenhalterungen usw., resistent gegen Feuchtigkeit und UV; ④ Beschilderung – Outdoor-Werbetafeln, Straßenschilder, Türschilder, Wegweiser usw., die langfristig lebendige Farben beibehalten; ⑤ Outdoor-Elektrogehäuse – Gartenleuchten, Outdoor-Steckdosenboxen, Solargerätegehäuse usw.; ⑥ Marine- und Ozeanausrüstungsteile – resistent gegen Salzsprühnebel und UV, geeignet für Küstenumgebungen.
ASA ist weniger hygroskopisch als Nylon (PA), aber hygroskopischer als ABS. Langzeitige Exposition gegenüber feuchten Umgebungen führt dennoch zur Feuchtigkeitsaufnahme aus der Luft, was während des Drucks zu Blasenbildung, Fädenbildung, rauen Oberflächen und verminderter mechanischer Eigenschaften führt. Richtige Lagerung: ① Ungeöffnetes Filament sollte an einem kühlen, trockenen Ort gelagert werden (Temperatur 15-25℃, Luftfeuchtigkeit < 30%), vor direktem Sonnenlicht geschützt; ② Geöffnetes Filament wird empfohlen, in Beuteln mit Trockenmittel zu versiegeln (Silikagel-Trockenmittel, empfohlene Dosierung 5-10g/Rolle) oder in einer Filament-Trockenbox bei 10-20% relativer Luftfeuchtigkeit zu lagern; ③ Bei kurzfristiger Nichtnutzung (mehr als 3 Tage) wird empfohlen, das Filament aus dem Drucker zu entfernen und zu versiegeln. Wenn Feuchtigkeit festgestellt wird (deutliche Blasengeräusche beim Drucken, weiße Oberfläche am Filament oder rauer Extrudat), kann es in einem Heißluftofen bei 70-80℃ für 4-6 Stunden getrocknet werden (Hinweis: Temperatur sollte 85℃ nicht überschreiten, um Filamentverformung und Verkleben zu vermeiden), dann in einer trockenen Umgebung auf Raumtemperatur abkühlen lassen, bevor es normal verwendet wird.
Obwohl CreatBot ASA theoretisch auf offenen Druckern gedruckt werden kann, empfehlen wir ausdrücklich die Verwendung einer geschlossenen oder halbgeschlossenen Druckkammer für optimale Ergebnisse. Die Gründe sind wie folgt: ASA hat eine Glasübergangstemperatur von ca. 102℃ und eine Wärmeformbeständigkeit von ca. 90℃. Während des Drucks summiert sich die thermische Schrumpfspannung aus jeder Schicht Schicht für Schicht. Bei starken Temperaturschwankungen der Umgebung (wie bei offenen Druckern durch Klimaanlage und Luftstrom) kann die thermische Schichtspannung zu Kantenverzug, Rissbildung oder sogar zum Lösen vom Druckbett führen. Eine geschlossene Kammer kann die Umgebungstemperatur bei 40-60℃ stabilisieren, die thermische Schrumpfspannung deutlich reduzieren und die Druckerfolgsrate bei großen Modellen (über 15cm) von weniger als 50% auf über 90% erhöhen. Für industriellen Großformatdruck (wie die CreatBot /D600 Pro3 HS Serie) ist eine Ausrüstung mit beheizter Konstanttemperaturkammer eine Schlüsselbedingung für die Sicherstellung der Druckqualität. Wenn nur ein offener Drucker verfügbar ist, wird empfohlen, das Verzugsrisiko durch die Installation von Acrylglas-Schutzabdeckungen um den Drucker, die Verwendung von Anti-Verzugs-Kleber oder PEI-Federstahlplatten und die Erhöhung der Brim-Breite zu reduzieren.
Weitere Materialien




Kontaktieren Sie uns


Nachricht
Anwendungsbereiche
Schnellzugriff
