
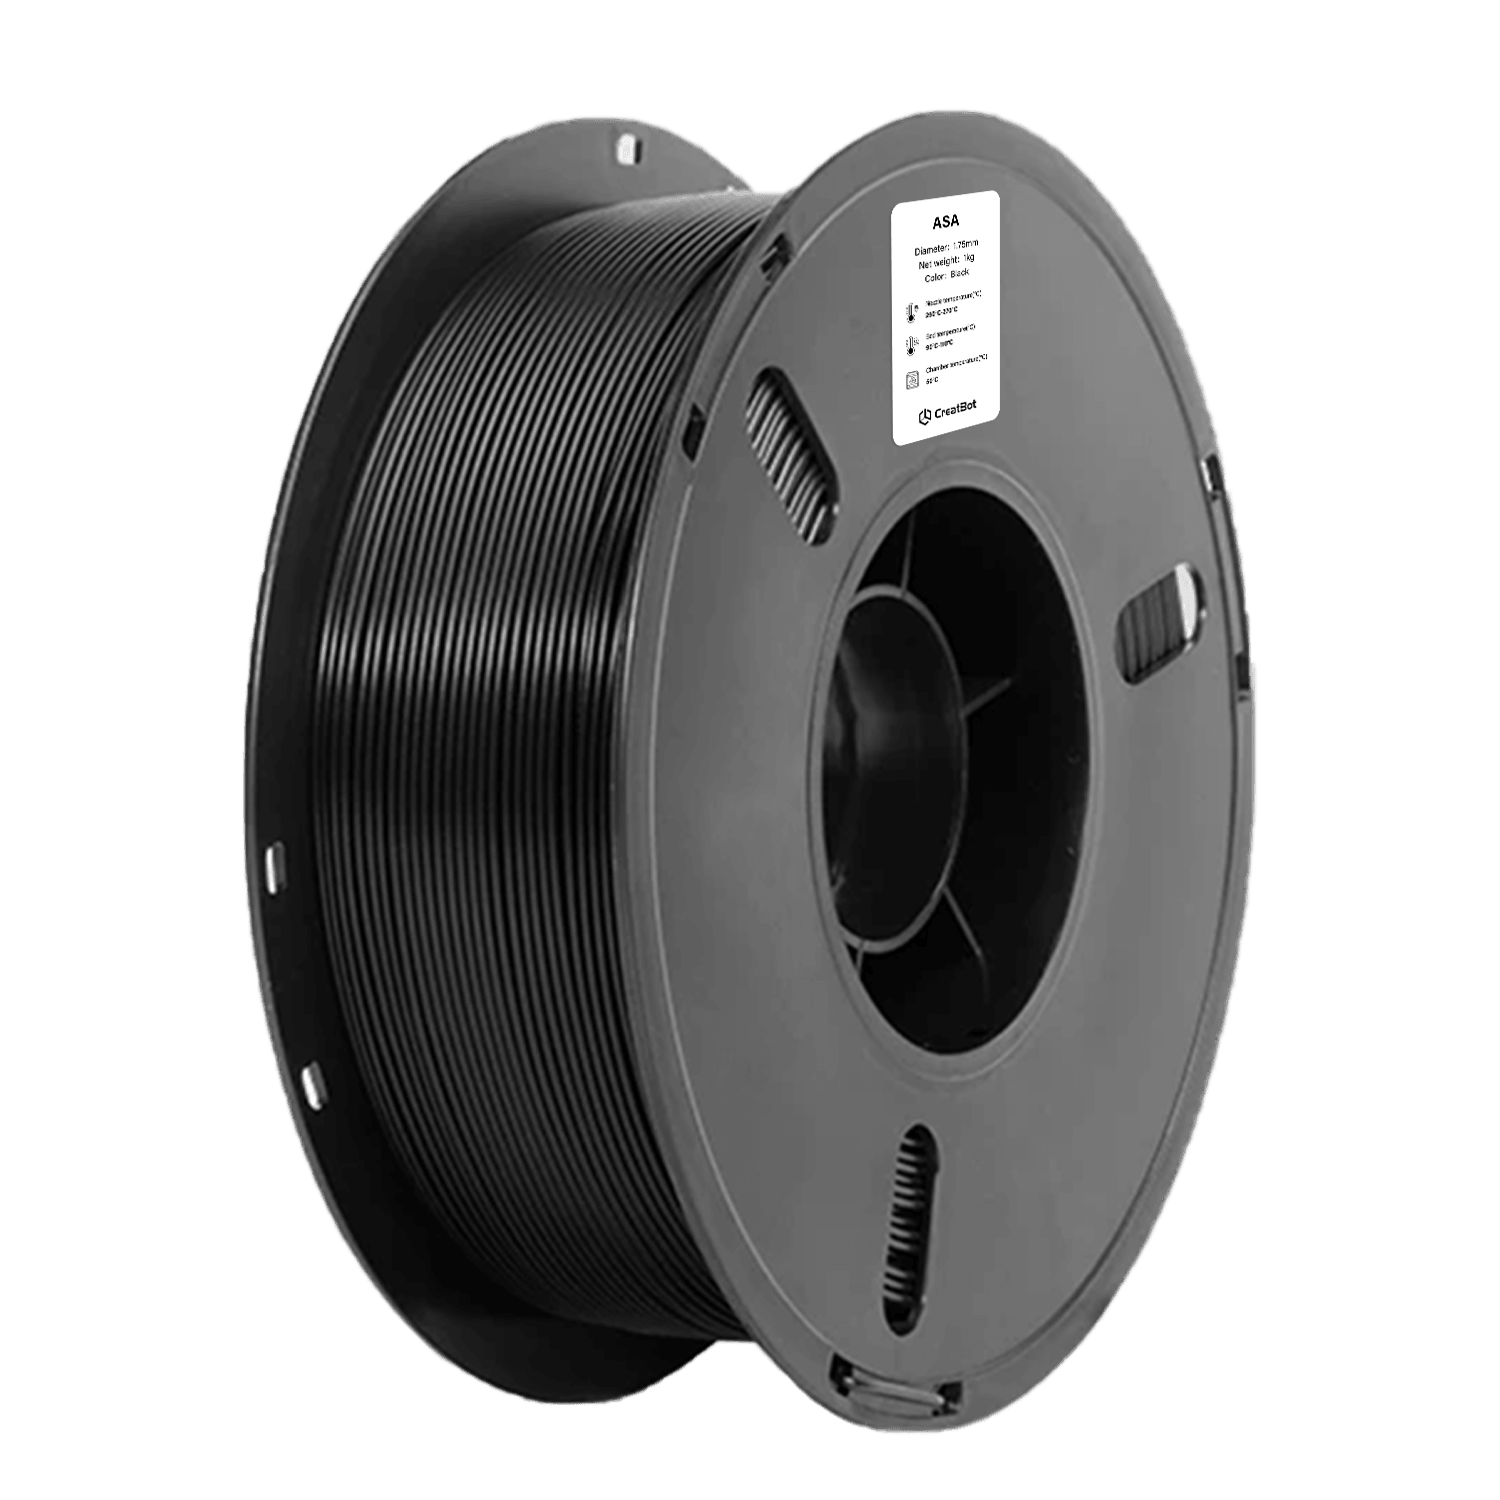
ASA
المعدات الخارجية
هياكل السيارات الخارجية
أدوات البستنة
اللافتات
ميزات خيط ASA للطباعة ثلاثية الأبعاد
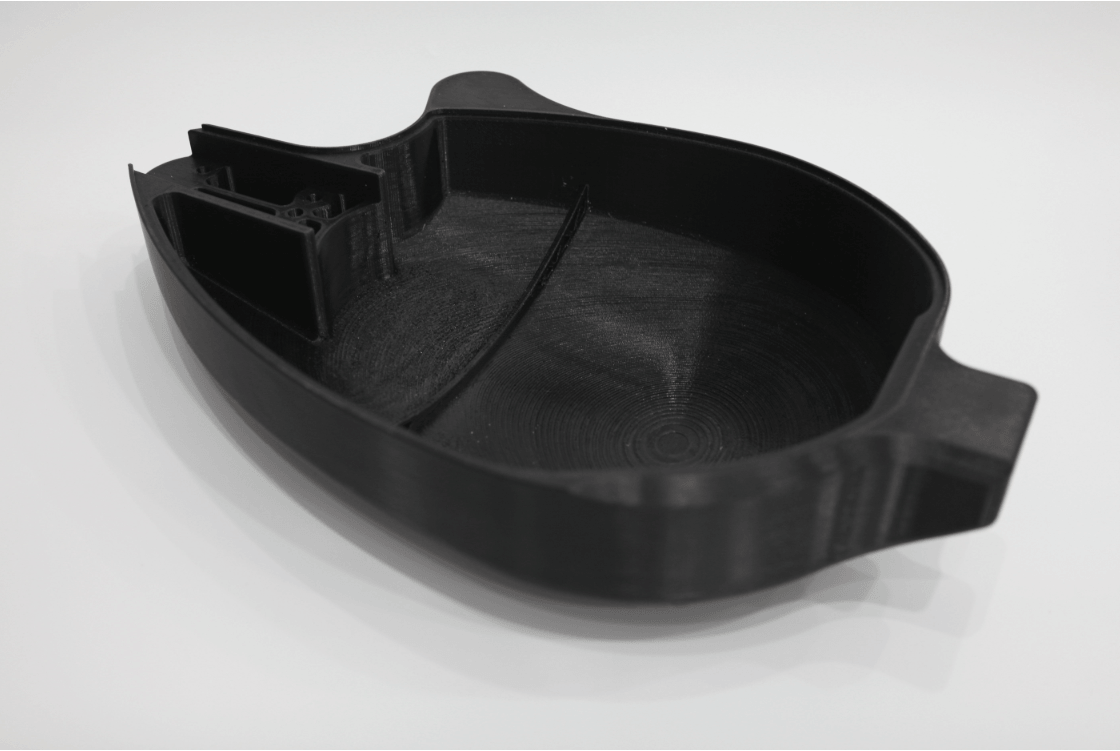
معاينة طباعة CreatBot ASA
مزايا استخدام خيوط CreatBot
جودة مواد خام فاخرة
نختار راتنجات ASA أصلية من كبار شركات الكيمياء لضمان نقاء المادة من المصدر. تخضع كل دفعة لفحص كامل لمقاومة الشد والمؤشر المنصهر وسماحية القطر قبل الشحن لضمان أداء مستقر وموثوق.
معايرة من المصنع، جاهزة للطباعة
معايَر تركيبة الخيط وانسيابية الانصهار وسماحية القطر (±0.03مم) لجميع موديلات CreatBot، مع معايير حصرية مدمجة في برنامج التقطيع. لا حاجة للتصحيح المتكرر — افتح العلبة واطبع، وحتى المبتدئون يحققون جودة طباعة مستقرة.
متانة خارجية متميزة
محسّنة للتطبيقات الخارجية، بمقاومة متميزة للأشعة فوق البنفسجية والتقادم ومضادة للاصفرار. تحافظ القطع المطبوعة على ألوانها الزاهية وخواصها الميكانيكية تحت الاستخدام الخارجي طويل المدى، مناسبة لهياكل السيارات الخارجية وهياكل المعدات الخارجية وأدوات البستنة وغيرها من سيناريوهات المتانة العالية.
الطابعات ثلاثية الأبعاد المدعومة
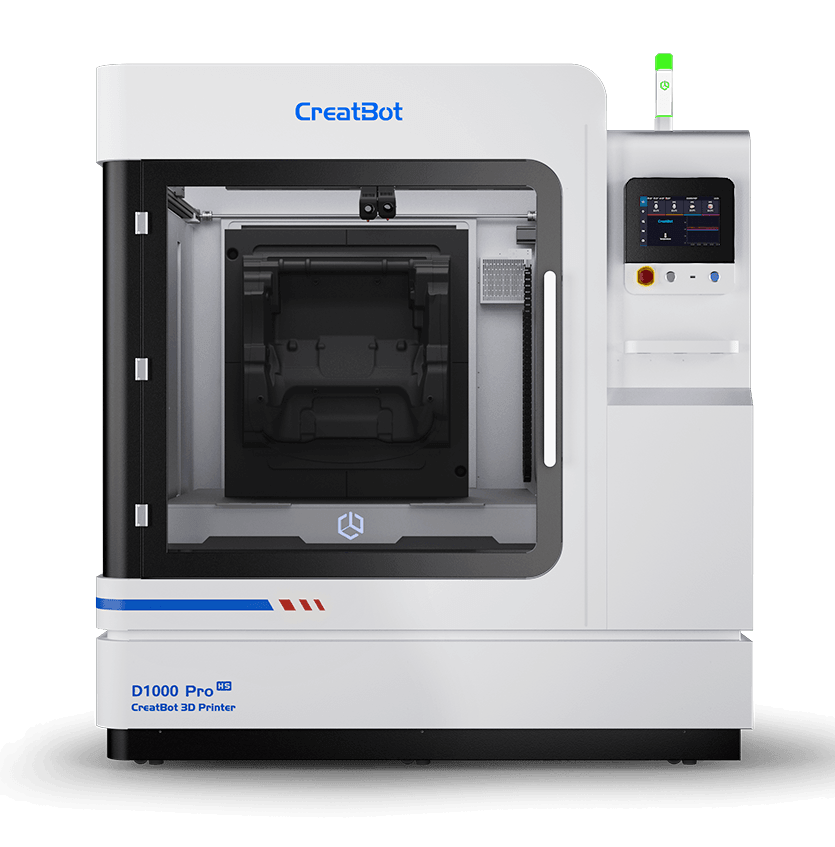
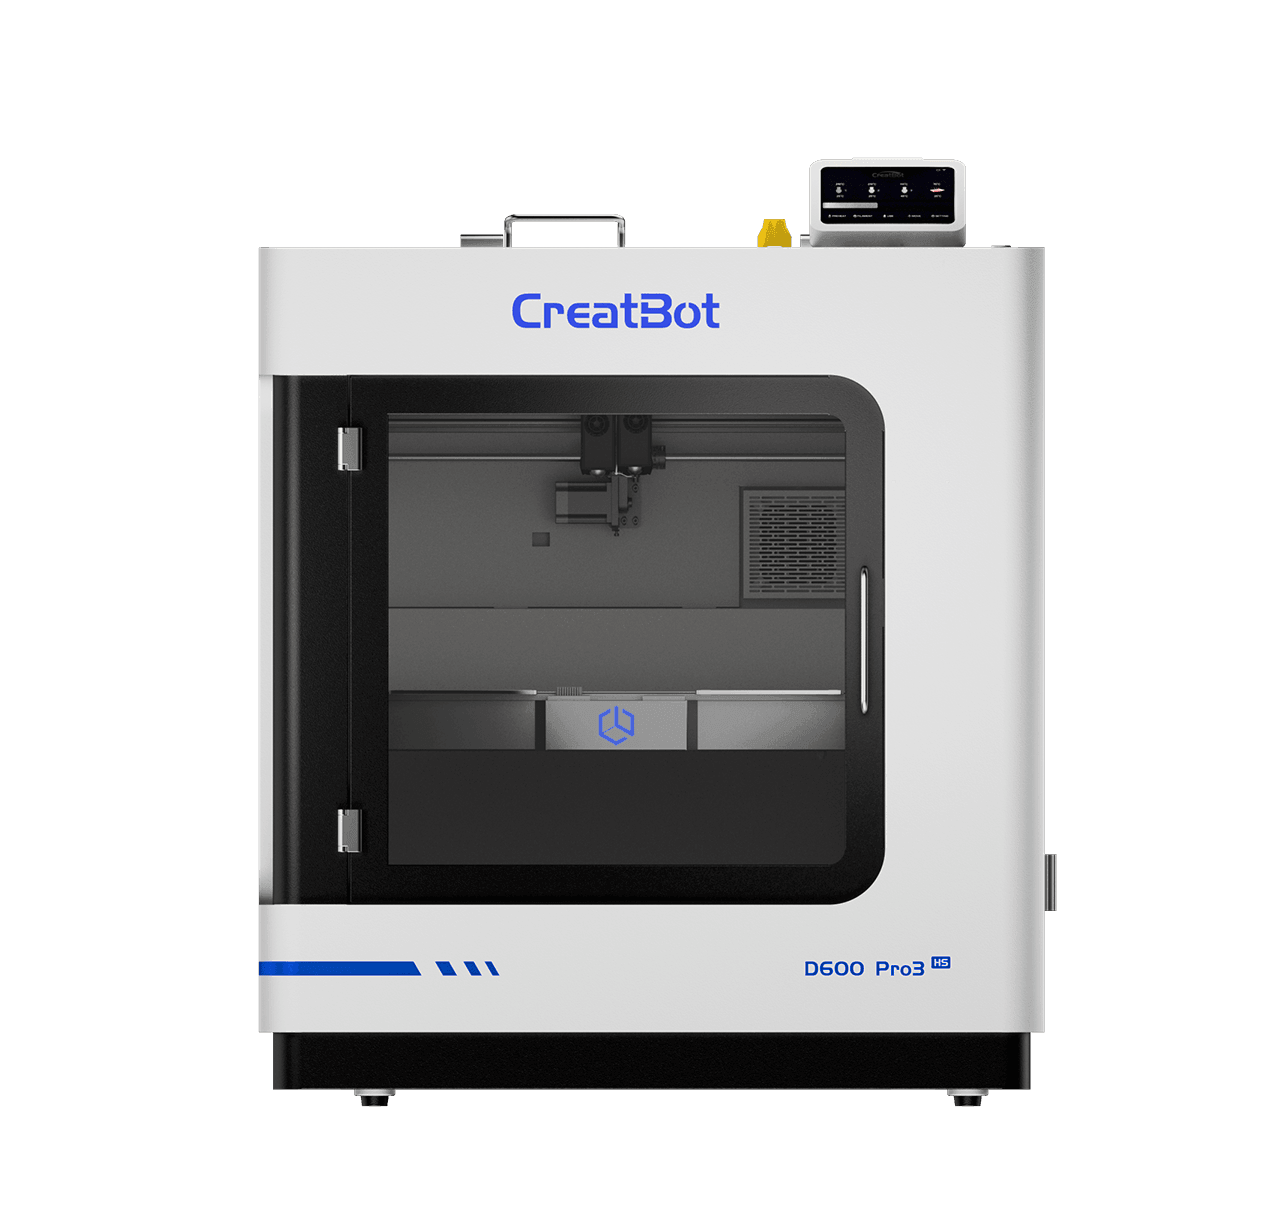
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
ورقة البيانات التقنية
| البند | البيانات |
|---|---|
| ظروف التجفيف قبل الطباعة | 70-80°م، 6-8 ساعات (فرن تجفيف بالحمل الحراري) |
| درجة حرارة الفوهة | 240-260°م |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 مم |
| معالجة سطح منصة الطباعة | بخاخ الطباعة ثلاثية الأبعاد / صمغ PVP الصلب / مادة لاصقة متخصصة |
| درجة حرارة المنصة | 100-110°م |
| درجة حرارة الغرفة | 60-80°م |
| مروحة التبريد | 0-30% |
| سرعة الطباعة | 30-120 مم/ث |
| الخواص الفيزيائية | طريقة الاختبار | البيانات |
|---|---|---|
| الكثافة | ISO1183 | 1.07g/cm³ |
| امتصاص الماء المشبع | 25°C, 55%RH | / |
| المؤشر المنصهر | 250°C, 2.16 kg | 5.6g/10 min |
| درجة حرارة الانصهار | ISO 11357 | 98°C |
| درجة حرارة تلين فيكات | ISO 306, GB/T 1633 | 101°C |
| درجة حرارة الانحراف الحراري | ISO 75, 0.45MPa | 90°C |
| الخواص الميكانيكية | طريقة الاختبار | البيانات |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 38 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | / |
| معامل يونغ XY | ISO 527, GB/T 1040 | 2350 MPa |
| معامل يونغ Z | ISO 527, GB/T 1040 | / |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 5.2% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | / |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 65 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | / |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 2399 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | / |
| قوة الصدمات XY | ISO 179, GB/T 1043 | 12.9 kJ/m² |
| قوة الصدمات Z | ISO 179, GB/T 1043 | / |
الأسئلة الشائعة حول خيط ASA
يستخدم CreatBot ASA خيوطاً قياسية 1.75مم بتحكم صناعي في سماحية القطر ±0.03مم، وهو متوافق مع الغالبية العظمى من طابعات FDM الداعمة لطباعة ASA. يجب أن يكون الجهاز مزوداً بمنصة طباعة ساخنة (90-110°م موصى بها) ونظام بثق قادراً على الوصول المستقر إلى 240-260°م. ينبغي التنبيه إلى أن ASA عرضة للاعوجاج أو التشقق الطبقي نتيجة تقلبات درجة الحرارة المحيطة أثناء الطباعة، لذا يُوصى باستخدام غرفة طباعة مغلقة أو غطاء واقٍ. ورغم اتساع التوافق، للحصول على جودة طباعة وثبات مثاليين، نوصي بقوة باستخدام CreatBot ASA مع طابعات CreatBot الصناعية ثلاثية الأبعاد، التي توفر غرفة تسخين مغلقة ومعايير تقطيع حصرية تتيح الاستفادة الكاملة من مزايا أداء CreatBot ASA.
ينتمي ASA وABS كلاهما إلى عائلة لدائن الستايرين الهندسية بخواص ميكانيكية متشابهة، لكن ASA يتمتع بميزة ساحقة في مقاومة العوامل الجوية. الفروق: ① المقاومة الجوية — يستخدم ASA مطاط أكريلات لاستبدال مرحلة مطاط البوتادين في ABS، بمقاومة للأشعة فوق البنفسجية ومضادة للاصفرار والتفتت أفضل بكثير من ABS؛ تحافظ على أدائها بعد 3-5 سنوات من التعرض الخارجي، بينما يصفر ABS ويصبح هشاً بشكل ملحوظ بعد 1-2 سنوات في الخارج؛ ② مقاومة الحرارة — Tg متشابه (نحو 100-105°م)، وHDT لـ ASA (نحو 90°م) أعلى قليلاً من ABS (نحو 78°م)؛ ③ الخواص الميكانيكية — قوى الشد والانحناء والصدمات متشابهة، مع متانة ASA أفضل قليلاً؛ ④ قابلية الطباعة — انكماش ASA مشابه لـ ABS ويتطلب كذلك غرفة مغلقة ومنصة ساخنة. ASA مناسب لهياكل المعدات الخارجية وقطع السيارات الخارجية وأدوات البستنة واللافتات والعلب الكهربائية الخارجية وغيرها من السيناريوهات التي تتطلب مقاومة جوية طويلة المدى؛ وإذا كان الاستخدام للقطع الوظيفية الداخلية فقط، فـ ABS أكثر جدوى اقتصادية.
درجة حرارة الفوهة الموصى بها لـ CreatBot ASA هي 240-260°م، ودرجة حرارة المنصة 90-110°م. ينبغي ضبط الإعدادات الحرارية المحددة حسب حجم النموذج وسماكة الطبقة وسرعة الطباعة وبيئة الجهاز. اقتراحات الضبط: ① للطبقة الأولى، ارفع حرارة الفوهة 5-10°م وقلل سرعة الطباعة إلى 20-30مم/ث لتعزيز التصاق الطبقة الأولى؛ ② للنماذج واسعة المساحة، اضبط حرارة المنصة على 100-110°م وأضف حافة (Brim) حول حواف الطباعة لتقليل الاعوجاج؛ ③ عند استخدام غرفة مغلقة أو صندوق متحكم به حرارياً، حافظ على حرارة الغرفة 40-60°م لتقليل الإجهاد الحراري الطبقي ومخاطر التشقق بشكل ملحوظ؛ ④ للنماذج الصغيرة أو الدقيقة، خفّض حرارة الفوهة إلى 240-245°م لتحسين إظهار التفاصيل، بينما يُوصى بالقطع الهيكلية الكبيرة عند 250-255°م لضمان قوة التصاق الطبقات. يُنصح بطباعة برج حراري أولاً للمعايرة وإيجاد النافذة الحرارية المثلى للبيئة الحالية.
بمقاومتها الممتازة للعوامل الجوية وخواصها الميكانيكية الجيدة ومقاومتها للحرارة العالية، تُستخدم ASA في مجالات متعددة. تشمل التطبيقات النموذجية: ① هياكل المعدات الخارجية — هياكل المستشعرات ومعدات المراقبة الخارجية ومحطات الأرصاد وغيرها، مقاومة للاصفرار والهشاشة تحت التعرض طويل المدى لأشعة الشمس والأمطار؛ ② قطع السيارات الخارجية — هياكل المرايا الخلفية وشبكات سحب الهواء وقواعد الشعارات وواقيات الأجنحة وغيرها من القطع غير الهيكلية، بمقاومة UV تلبي متطلبات عمر الخدمة الخارجي للمركبات؛ ③ أدوات ومعدات البستنة — أصص الأزهار ومقابض المرشات وحوامل البستنة وغيرها، مقاومة للرطوبة والأشعة فوق البنفسجية؛ ④ اللافتات — اللوحات الإعلانية الخارجية وإشارات الطرق ولوحات الأبواب ولوحات الاتجاهات وغيرها، تحافظ على ألوان زاهية طويلة المدى؛ ⑤ العلب الكهربائية الخارجية — أضواء الحدائق وصناديق المقابس الخارجية وهياكل معدات الطاقة الشمسية وغيرها؛ ⑥ قطع المعدات البحرية — مقاومة للرذاذ الملحي والأشعة فوق البنفسجية، مناسبة للبيئات الساحلية.
امتصاص ASA للرطوبة أقل من النايلون (PA) لكنه أعلى من ABS. التعرض الطويل للبيئات الرطبة سيجعله يمتص الرطوبة من الهواء، مسبباً فقاعات وتسليكاً وأسطحاً خشنة وانخفاض الخواص الميكانيكية أثناء الطباعة. التخزين الصحيح: ① الخيوط غير المفتوحة تُخزن في مكان بارد جاف (حرارة 15-25°م، رطوبة < 30%) بعيداً عن أشعة الشمس المباشرة؛ ② الخيوط المفتوحة يُوصى بختمها في أكياس مع مجفف (سيليكا جل، الجرعة الموصى بها 5-10غ/لفة)، أو تخزينها في صندوق تجفيف يحافظ على رطوبة نسبية 10-20%؛ ③ عند عدم الاستخدام لفترة قصيرة (أكثر من 3 أيام)، يُوصى بإخراج الخيط من الطابعة وختمه. إذا وجدت رطوبة (أصوات فقاعات واضحة أثناء الطباعة، سطح أبيض على الخيط أو بثق خشن)، يمكن تجفيفه في فرن هواء ساخن عند 70-80°م لمدة 4-6 ساعات (تنبيه: لا تتجاوز الحرارة 85°م لتجنب تشوه الخيط والتصاقه)، ثم وضعه في بيئة جافة ليبرد إلى درجة حرارة الغرفة قبل الاستخدام الطبيعي.
رغم إمكانية طباعة CreatBot ASA نظرياً على طابعات ذات هيكل مفتوح، نوصي بقوة باستخدام غرفة طباعة مغلقة أو نصف مغلقة للحصول على أفضل النتائج. الأسباب كالآتي: يمتلك ASA درجة انتقال زجاجي نحو 102°م ودرجة انحراف حراري نحو 90°م. أثناء الطباعة، يتراكم الإجهاد الانكماشي الحراري من كل طبقة طبقةً فوق طبقة. إذا تقلبت درجة الحرارة المحيطة بشكل كبير (كما في الطابعات المفتوحة المتأثرة بتكييف الهواء والتيارات)، يمكن أن يسبب الإجهاد الحراري الطبقي اعوجاج حواف النموذج أو تشققه أو حتى انفصاله عن منصة الطباعة. تُثبّت الغرفة المغلقة درجة الحرارة المحيطة عند 40-60°م، ما يقلل الإجهاد الانكماشي الحراري بشكل ملحوظ ويرفع نسبة نجاح طباعة النماذج الكبيرة (فوق 15سم) من أقل من 50% إلى أكثر من 90%. للطباعة الصناعية كبيرة الحجم (مثل سلسلة CreatBot /D600 Pro3 HS)، تمثل المعدات ذات الغرفة الساخنة ثابتة الحرارة شرطاً رئيسياً لضمان جودة الطباعة. إذا كان لديك فقط طابعة مفتوحة، يُوصى بتقليل مخاطر الاعوجاج بتركيب أغطية أكريليك واقية حول الطابعة، واستخدام لاصقات مضادة للانكماش أو صفائح فولاذية مرنة PEI، وزيادة عرض الحافة (Brim).
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
