
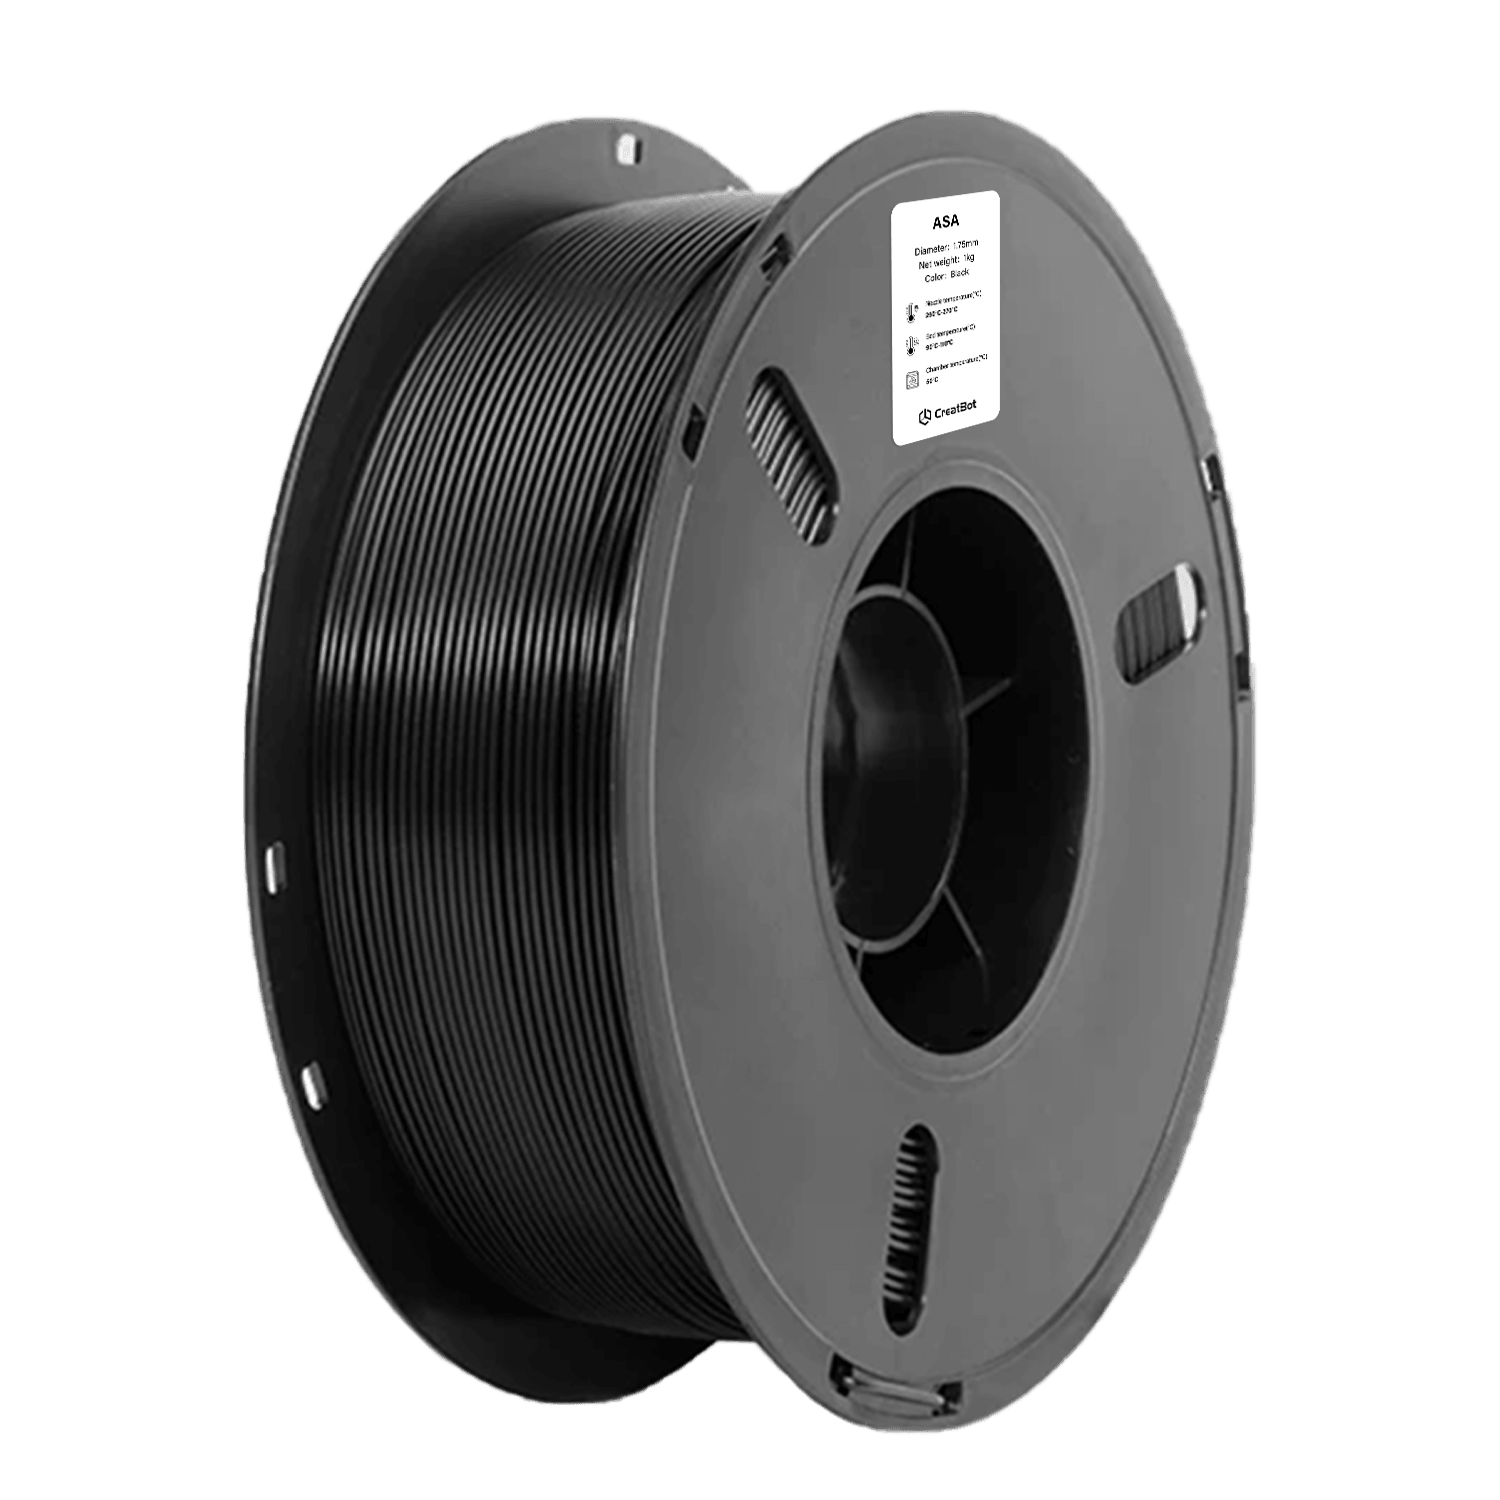
ASA

Equipamento externo
Exterior automotivo
Ferramentas de jardinagem
Sinalização
Características do filamento ASA para impressão 3D



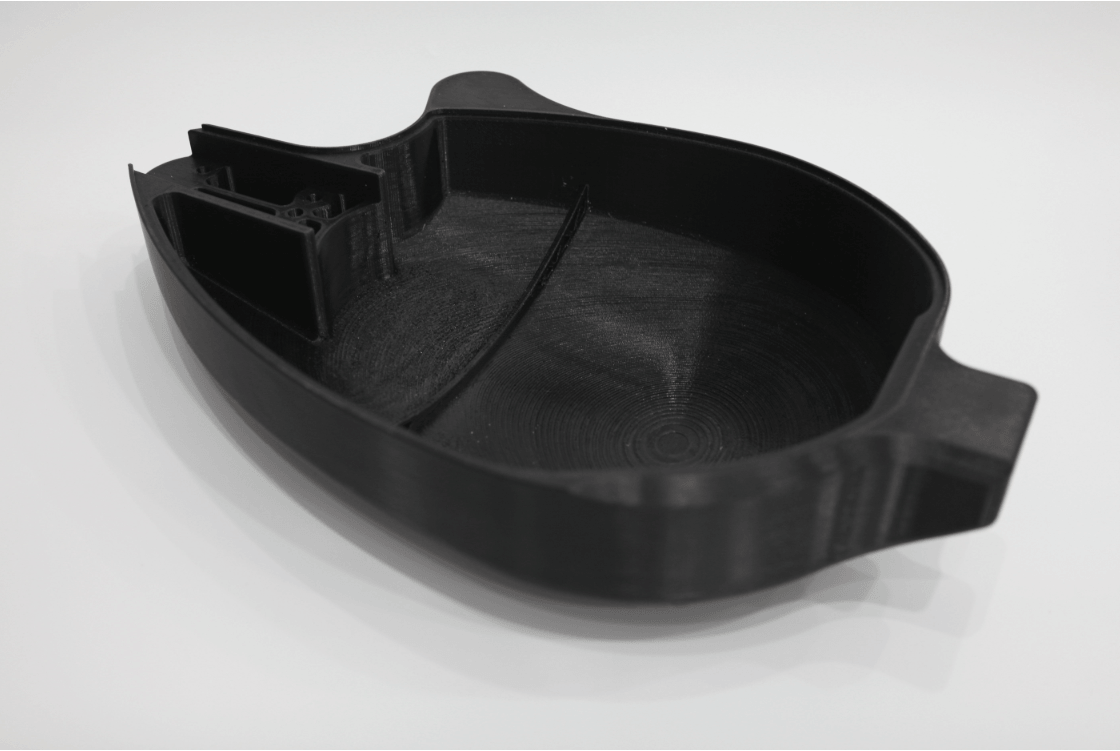
Pré-visualização de impressão CreatBot ASA
Vantagens de imprimir com filamentos CreatBot
Qualidade premium da matéria-prima
Resinas ASA virgens selecionadas de gigantes químicos de primeira linha, garantindo a pureza do material desde a fonte. Cada lote passa por inspeção completa de resistência à tração, índice de fusão e tolerância de diâmetro antes do envio para garantir desempenho estável e confiável.
Calibrado de fábrica, pronto para imprimir
A formulação do filamento, o fluxo de fusão e a tolerância de diâmetro (±0.03mm) são calibrados para todos os modelos CreatBot, com parâmetros exclusivos integrados ao software de fatiamento. Não há necessidade de depuração repetida: desembale e imprima, mesmo iniciantes podem obter qualidade de impressão estável.
Durabilidade externa excepcional
Otimizado para aplicações externas, com resistência UV, resistência ao envelhecimento e desempenho anti-amarelamento excepcionais. As peças impressas mantêm cores vivas e propriedades mecânicas sob uso externo prolongado, adequadas para exterior automotivo, carcaças de equipamentos externos, ferramentas de jardinagem e outros cenários de alta durabilidade.
Impressoras 3D Compatíveis
As impressoras 3D industriais CreatBot são projetadas para materiais de alto desempenho. Os seguintes modelos possuem câmara aquecida e bicos de alta temperatura para resultados profissionais.



FICHA TÉCNICA
| Item | Dado |
|---|---|
| Condições de secagem pré-impressão | 70-80℃, 6-8 H (Estufa de secagem por convecção) |
| Temperatura do bico | 240-260℃ |
| Diâmetro do bico | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Tratamento da superfície da mesa de impressão | Spray de impressão 3D / cola sólida PVP / adesivo especializado |
| Temperatura da mesa | 100-110℃ |
| Temperatura da câmara | 60-80℃ |
| Ventoinha de refrigeração | 0-30% |
| Velocidade de impressão | 30-120 mm/s |
| Propriedades físicas | Método de ensaio | Dado |
|---|---|---|
| Densidade | ISO1183 | 1.07g/cm³ |
| Absorção de água saturada | 25°C, 55%RH | / |
| Índice de fusão | 250°C, 2.16 kg | 5.6g/10 min |
| Temperatura de fusão | ISO 11357 | 98°C |
| Temperatura de amolecimento Vicat | ISO 306, GB/T 1633 | 101°C |
| Temperatura de deformação térmica | ISO 75, 0.45MPa | 90°C |
| Propriedades mecânicas | Método de ensaio | Dado |
|---|---|---|
| Resistência à tração XY | ISO 527, GB/T 1040 | 38 MPa |
| Resistência à tração Z | ISO 527, GB/T 1040 | / |
| Módulo de Young XY | ISO 527, GB/T 1040 | 2350 MPa |
| Módulo de Young Z | ISO 527, GB/T 1040 | / |
| Alongamento na ruptura XY | ISO 527, GB/T 1040 | 5.2% |
| Alongamento na ruptura Z | ISO 527, GB/T 1040 | / |
| Resistência à flexão XY | ISO 178, GB/T 9341 | 65 MPa |
| Resistência à flexão Z | ISO 178, GB/T 9341 | / |
| Módulo de flexão XY | ISO 178, GB/T 9341 | 2399 MPa |
| Módulo de flexão Z | ISO 178, GB/T 9341 | / |
| Resistência ao impacto XY | ISO 179, GB/T 1043 | 12.9 kJ/m² |
| Resistência ao impacto Z | ISO 179, GB/T 1043 | / |
Perguntas frequentes sobre filamento ASA
O CreatBot ASA utiliza filamento padrão de 1.75mm com controle industrial de tolerância de diâmetro de ±0.03mm, compatível com a grande maioria das impressoras 3D FDM que suportam impressão ASA. O equipamento deve ter uma mesa de impressão aquecida (recomendado 90-110℃) e um sistema de extrusão capaz de atingir estabilmente 240-260℃. Deve-se notar que o ASA é propenso a empenamento ou rachadura intercamada devido às flutuações de temperatura ambiente durante a impressão, por isso recomenda-se usar uma câmara de impressão fechada ou cobertura protetora. Embora a compatibilidade seja ampla, para qualidade e estabilidade de impressão ideais, recomendamos fortemente usar o CreatBot ASA com impressoras 3D industriais CreatBot, cuja câmara fechada e aquecida e parâmetros de fatiamento exclusivos podem aproveitar plenamente as vantagens de desempenho do filamento CreatBot ASA.
Tanto ASA quanto ABS pertencem à família do estireno dos plásticos de engenharia com propriedades mecânicas semelhantes, mas o ASA tem uma vantagem esmagadora em resistência às intempéries. As diferenças são: ① Resistência às intempéries — o ASA utiliza borracha acrilato para substituir a fase de borracha butadieno no ABS, com capacidades de resistência UV, anti-amarelamento e anti-gizamento significativamente superiores ao ABS. Mantém o desempenho após 3-5 anos de exposição externa, enquanto o ABS amarela e torna-se frágil visivelmente após 1-2 anos ao ar livre; ② Resistência ao calor — ambos têm Tg semelhantes (aprox. 100-105℃), e o HDT do ASA (aprox. 90℃) é ligeiramente superior ao do ABS (aprox. 78℃); ③ Propriedades mecânicas — ambos têm resistências à tração, flexão e impacto semelhantes, sendo o ASA ligeiramente mais tenaz; ④ Imprimibilidade — o ASA tem retração semelhante ao ABS e também requer câmara fechada e mesa aquecida. O ASA é adequado para carcaças de equipamentos externos, peças de exterior automotivo, ferramentas de jardinagem, sinalização, invólucros elétricos externos e outros cenários que exigem resistência às intempéries a longo prazo; se usado apenas para peças funcionais internas, o ABS é mais econômico.
A temperatura do bico recomendada para o CreatBot ASA é 240-260℃, e a temperatura da mesa é 90-110℃. As configurações de temperatura específicas devem ser ajustadas de acordo com o tamanho do modelo, a altura da camada, a velocidade de impressão e o ambiente do equipamento. Sugestões de ajuste: ① Para a primeira camada, aumentar a temperatura do bico em 5-10℃ e reduzir a velocidade de impressão para 20-30mm/s para melhorar a adesão da primeira camada; ② Para modelos de grande área, definir a temperatura da mesa em 100-110℃ e adicionar um brim (saia) ao redor das bordas de impressão para reduzir o empenamento; ③ Ao usar uma câmara fechada ou caixa de temperatura controlada, manter a temperatura da câmara em 40-60℃ para reduzir significativamente o estresse térmico intercamada e o risco de rachaduras; ④ Para modelos pequenos ou finos, reduzir a temperatura do bico para 240-245℃ para melhorar o detalhe, enquanto peças estruturais grandes são recomendadas a 250-255℃ para garantir a resistência de ligação intercamada. Recomenda-se imprimir primeiro uma torre de temperatura para calibrar e encontrar a janela de temperatura ideal para o ambiente atual.
Com sua excelente resistência às intempéries, boas propriedades mecânicas e resistência a altas temperaturas, o ASA é amplamente utilizado em múltiplos campos. As aplicações típicas incluem: ① Carcaças de equipamentos externos — carcaças de sensores, equipamentos de monitoramento externo, carcaças de estações meteorológicas, etc., resistentes ao amarelamento e à fragilização sob exposição prolongada ao sol e à chuva; ② Peças de exterior automotivo — carcaças de retrovisores, grades de admissão de ar, bases de emblemas, para-lamas e outras peças não estruturais, com resistência UV que atende aos requisitos de vida útil externa do veículo; ③ Ferramentas e equipamentos de jardinagem — vasos, alças de regadores, suportes de jardinagem, etc., resistentes à umidade e aos UV; ④ Sinalização — outdoors externos, placas de trânsito, placas de porta, placas de direção, etc., mantendo cores vivas a longo prazo; ⑤ Invólucros elétricos externos — luminárias de jardim, caixas de tomadas externas, carcaças de equipamentos solares, etc.; ⑥ Peças de equipamentos marinhos e oceânicos — resistentes à névoa salina e aos UV, adequadas para ambientes costeiros.
O ASA é menos higroscópico do que o nylon (PA) mas mais do que o ABS. A exposição prolongada a ambientes úmidos ainda absorverá umidade do ar, causando bolhas, fios, superfícies ásperas e propriedades mecânicas reduzidas durante a impressão. Armazenamento adequado: ① O filamento fechado deve ser armazenado em um local fresco e seco (temperatura 15-25℃, umidade < 30%), longe da luz solar direta; ② O filamento aberto é recomendado ser selado em sacos com dessecante (dessecante de gel de sílica, dosagem recomendada 5-10g/carretel) ou armazenado em uma caixa seca de filamento mantendo uma umidade relativa de 10-20%; ③ Quando não em uso por curtos períodos (mais de 3 dias), recomenda-se remover o filamento da impressora e selá-lo. Se for detectada umidade (ruídos óbvios de bolhas durante a impressão, superfície branca no filamento ou extrudado áspero), pode ser seco em forno de ar quente a 70-80℃ por 4-6 horas (nota: a temperatura não deve ultrapassar 85℃ para evitar deformação e grudamento do filamento), depois deixado esfriar em ambiente seco até a temperatura ambiente antes do uso normal.
Embora o CreatBot ASA possa teoricamente ser impresso em impressoras de estrutura aberta, recomendamos fortemente usar uma câmara de impressão fechada ou semi-fechada para resultados ideais. As razões são as seguintes: o ASA tem uma temperatura de transição vítrea de aproximadamente 102℃ e uma temperatura de deformação térmica de aproximadamente 90℃. Durante a impressão, o estresse de retração térmica de cada camada se acumula camada por camada. Se a temperatura ambiente flutuar significativamente (como em impressoras de estrutura aberta afetadas por ar-condicionado e correntes de ar), o estresse térmico intercamada pode causar empenamento de bordas, rachaduras ou até descolagem da mesa de impressão. Uma câmara fechada pode estabilizar a temperatura ambiente em 40-60℃, reduzir significativamente o estresse de retração térmico e aumentar a taxa de sucesso de impressão de modelos grandes (mais de 15cm) de menos de 50% para mais de 90%. Para impressão industrial de grande formato (como a série CreatBot /D600 Pro3 HS), um equipamento com câmara de temperatura constante aquecida é uma condição-chave para garantir a qualidade de impressão. Se apenas uma impressora de estrutura aberta estiver disponível, recomenda-se reduzir o risco de empenamento instalando coberturas protetoras de acrílico ao redor da impressora, usando cola anti-empenamento ou chapas de aço flexível PEI, e aumentando a largura do brim.
Mais Materiais




Contate-Nos


Mensagem
Campos de Aplicação
Links Rápidos
