
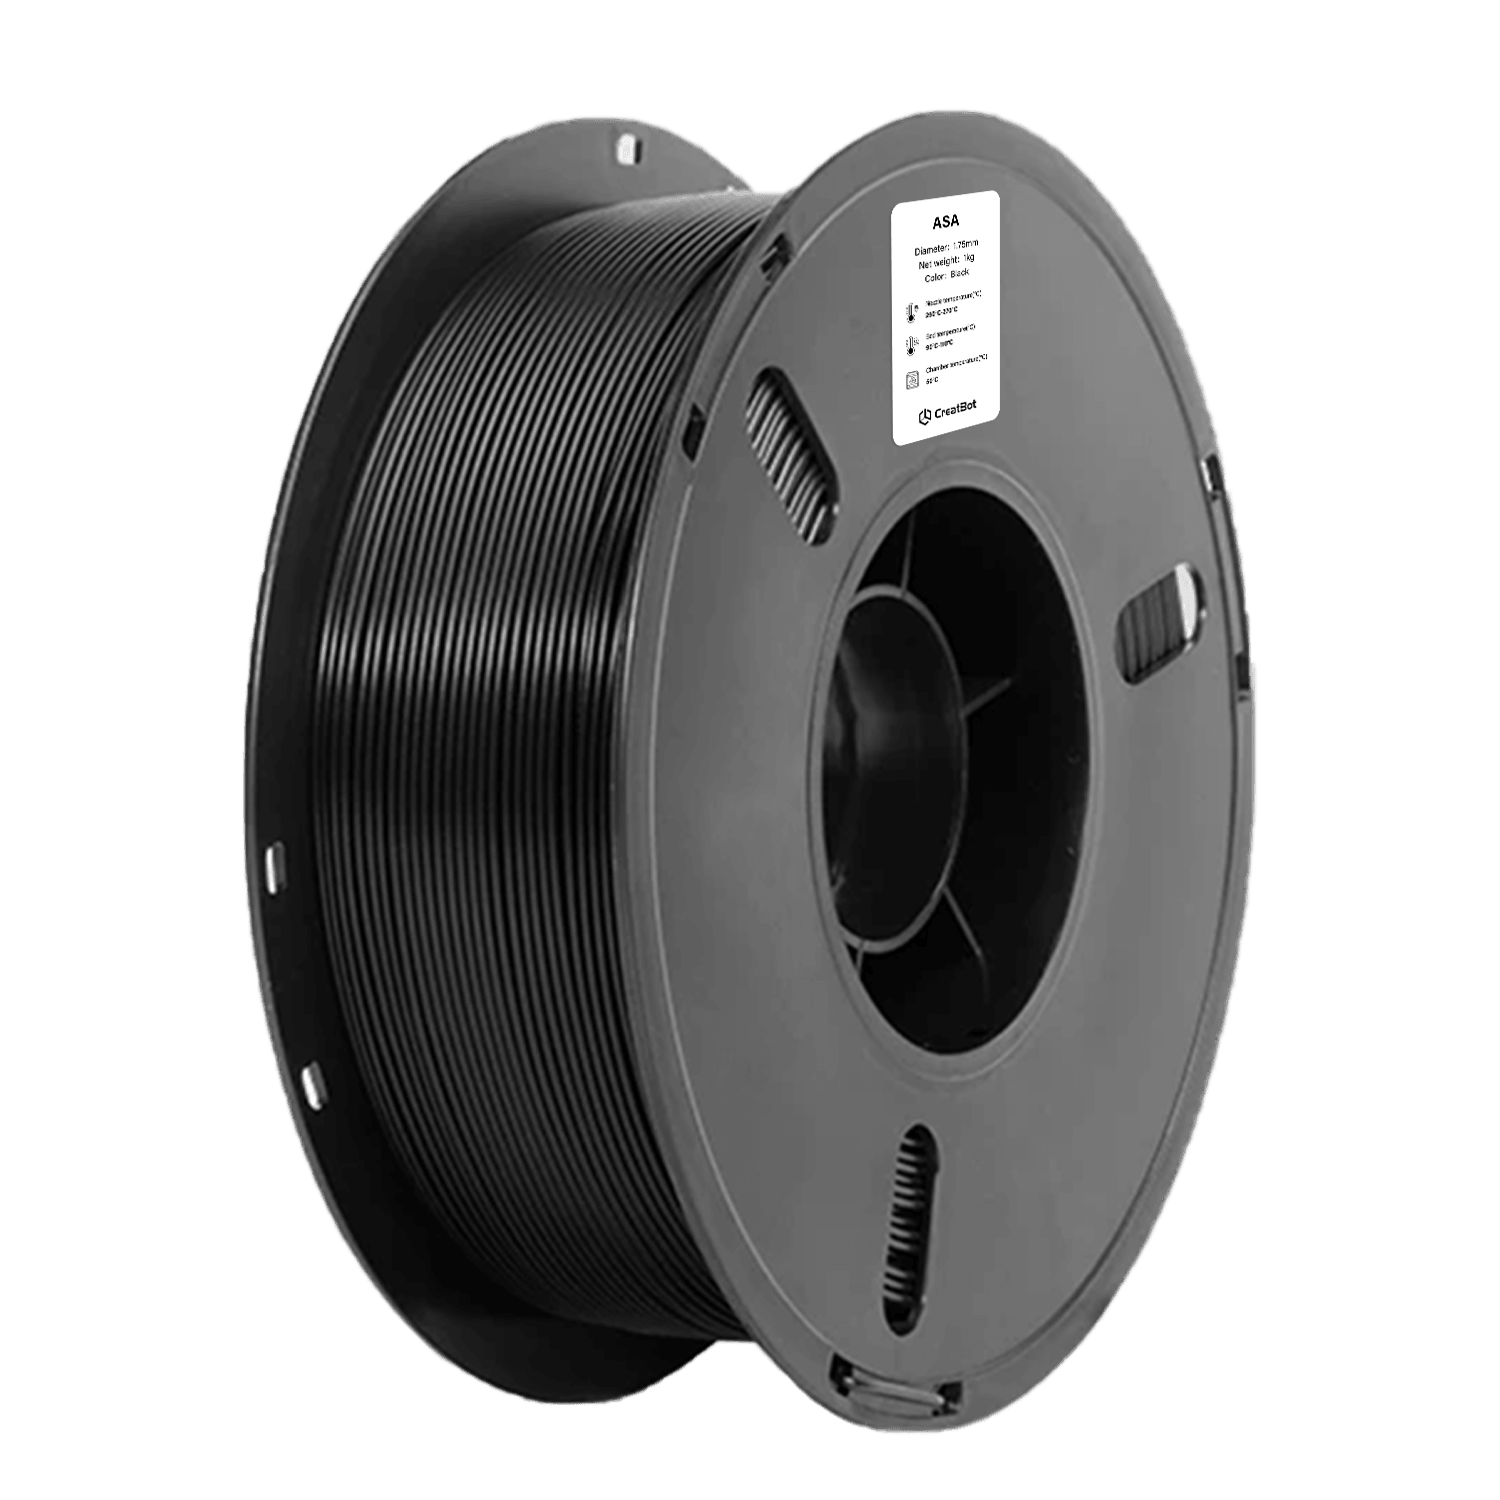
ASA

Equipamiento exterior
Exterior automotriz
Herramientas de jardinería
Señalización
Características del filamento ASA para impresión 3D



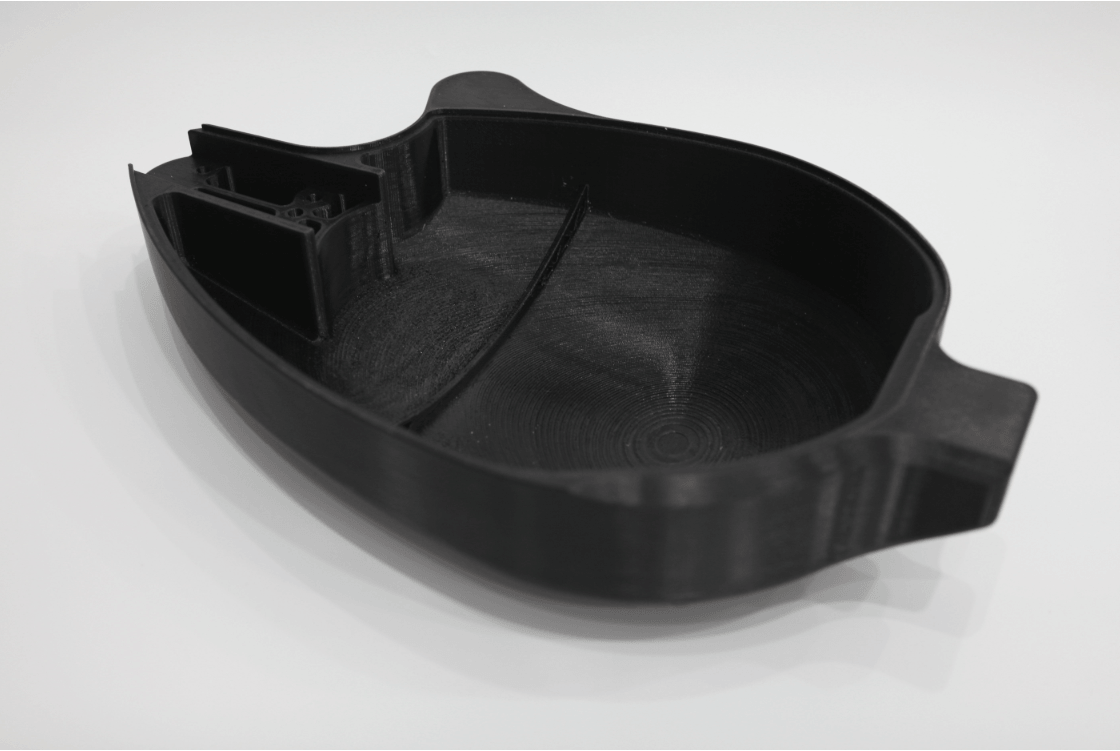
Vista previa de impresión CreatBot ASA
Ventajas de imprimir con filamentos CreatBot
Calidad premium de materia prima
Resinas ASA vírgenes seleccionadas de gigantes químicos de primer nivel, garantizando la pureza del material desde el origen. Cada lote se somete a inspección completa de resistencia a la tracción, índice de fusión y tolerancia de diámetro antes del envío para garantizar un rendimiento estable y fiable.
Calibrado de fábrica, listo para imprimir
La formulación del filamento, el flujo de fusión y la tolerancia de diámetro (±0.03mm) están calibrados para todos los modelos CreatBot, con parámetros exclusivos integrados en el software de laminado. No es necesario depurar repetidamente: desembalar e imprimir, incluso los principiantes pueden lograr una calidad de impresión estable.
Durabilidad exterior excepcional
Optimizado para aplicaciones exteriores, con resistencia UV, resistencia al envejecimiento y rendimiento anti-amarillamiento sobresalientes. Las piezas impresas mantienen colores vivos y propiedades mecánicas bajo uso exterior prolongado, adecuadas para exteriores automotrices, carcasas de equipamiento exterior, herramientas de jardinería y otros escenarios de alta durabilidad.
Impresoras 3D Compatibles
Las impresoras 3D industriales CreatBot están diseñadas para materiales de alto rendimiento. Los siguientes modelos cuentan con cámara calentada y boquillas de alta temperatura para resultados profesionales.



FICHA TÉCNICA
| Elemento | Dato |
|---|---|
| Condiciones de secado previas a la impresión | 70-80℃, 6-8 H (Horno de secado por convección) |
| Temperatura del nozzle | 240-260℃ |
| Diámetro del nozzle | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Tratamiento de la superficie de la cama | Spray de impresión 3D / pegamento sólido PVP / adhesivo especializado |
| Temperatura de la cama | 100-110℃ |
| Temperatura de la cámara | 60-80℃ |
| Ventilador de refrigeración | 0-30% |
| Velocidad de impresión | 30-120 mm/s |
| Propiedades físicas | Método de ensayo | Dato |
|---|---|---|
| Densidad | ISO1183 | 1.07g/cm³ |
| Absorción de agua saturada | 25°C, 55%RH | / |
| Índice de fusión | 250°C, 2.16 kg | 5.6g/10 min |
| Temperatura de fusión | ISO 11357 | 98°C |
| Temperatura de ablandamiento Vicat | ISO 306, GB/T 1633 | 101°C |
| Temperatura de deformación térmica | ISO 75, 0.45MPa | 90°C |
| Propiedades mecánicas | Método de ensayo | Dato |
|---|---|---|
| Resistencia a la tracción XY | ISO 527, GB/T 1040 | 38 MPa |
| Resistencia a la tracción Z | ISO 527, GB/T 1040 | / |
| Módulo de Young XY | ISO 527, GB/T 1040 | 2350 MPa |
| Módulo de Young Z | ISO 527, GB/T 1040 | / |
| Alargamiento en rotura XY | ISO 527, GB/T 1040 | 5.2% |
| Alargamiento en rotura Z | ISO 527, GB/T 1040 | / |
| Resistencia a la flexión XY | ISO 178, GB/T 9341 | 65 MPa |
| Resistencia a la flexión Z | ISO 178, GB/T 9341 | / |
| Módulo de flexión XY | ISO 178, GB/T 9341 | 2399 MPa |
| Módulo de flexión Z | ISO 178, GB/T 9341 | / |
| Resistencia al impacto XY | ISO 179, GB/T 1043 | 12.9 kJ/m² |
| Resistencia al impacto Z | ISO 179, GB/T 1043 | / |
Preguntas frecuentes sobre filamento ASA
CreatBot ASA utiliza filamento estándar de 1.75mm con control de tolerancia de diámetro industrial de ±0.03mm, compatible con la gran mayoría de impresoras 3D FDM que admiten impresión ASA. El equipo debe tener una cama de impresión caliente (recomendado 90-110℃) y un sistema de extrusión capaz de alcanzar establemente 240-260℃. Cabe señalar que el ASA es propenso a la deformación o grietas intercapas debido a las fluctuaciones de temperatura ambiente durante la impresión, por lo que se recomienda usar una cámara de impresión cerrada o cubierta protectora. Aunque la compatibilidad es amplia, para una calidad y estabilidad de impresión óptimas, recomendamos encarecidamente usar CreatBot ASA junto con impresoras 3D industriales CreatBot, cuya cámara cerrada y calentada y parámetros de laminado exclusivos pueden aprovechar plenamente las ventajas de rendimiento del filamento CreatBot ASA.
Tanto ASA como ABS pertenecen a la familia del estireno de plásticos de ingeniería con propiedades mecánicas similares, pero ASA tiene una ventaja abrumadora en resistencia meteorológica. Las diferencias son: ① Resistencia meteorológica: ASA utiliza caucho acrilato para reemplazar la fase de caucho butadieno en ABS, con capacidades de resistencia UV, anti-amarillamiento y anti-polvoriento significativamente superiores a las del ABS. Mantiene el rendimiento después de 3-5 años de exposición exterior, mientras que el ABS se amarilla y fragiliza notablemente después de 1-2 años al aire libre; ② Resistencia al calor: ambos tienen Tg similares (aprox. 100-105℃), y el HDT de ASA (aprox. 90℃) es ligeramente superior al del ABS (aprox. 78℃); ③ Propiedades mecánicas: ambos tienen resistencias a la tracción, flexión e impacto similares, siendo ASA ligeramente más tenaz; ④ Imprimibilidad: ASA tiene una contracción similar al ABS y también requiere cámara cerrada y cama caliente. ASA es adecuado para carcasas de equipamiento exterior, piezas de exterior automotriz, herramientas de jardinería, señalización, envolventes eléctricas exteriores y otros escenarios que requieren resistencia meteorológica a largo plazo; si solo se usa para piezas funcionales interiores, el ABS es más rentable.
La temperatura del nozzle recomendada para CreatBot ASA es 240-260℃, y la temperatura de la cama es 90-110℃. Los ajustes de temperatura específicos deben adaptarse según el tamaño del modelo, la altura de capa, la velocidad de impresión y el entorno del equipo. Sugerencias de ajuste: ① Para la primera capa, aumentar adecuadamente la temperatura del nozzle en 5-10℃ y reducir la velocidad de impresión a 20-30mm/s para mejorar la adhesión de la primera capa; ② Para modelos de gran área, fijar la temperatura de la cama en 100-110℃ y añadir un brim (falda) alrededor de los bordes de impresión para reducir la deformación; ③ Al usar una cámara cerrada o caja de temperatura controlada, mantener la temperatura de la cámara en 40-60℃ para reducir significativamente el estrés térmico intercapas y el riesgo de grietas; ④ Para modelos pequeños o finos, reducir adecuadamente la temperatura del nozzle a 240-245℃ para mejorar el detalle, mientras que para piezas estructurales grandes se recomienda 250-255℃ para garantizar la resistencia de unión intercapas. Se recomienda imprimir primero una torre de temperatura para calibrar y encontrar la ventana de temperatura óptima para el entorno actual.
Con su excelente resistencia meteorológica, buenas propiedades mecánicas y resistencia a altas temperaturas, ASA se utiliza ampliamente en múltiples campos. Las aplicaciones típicas incluyen: ① Carcasas de equipamiento exterior: carcasas de sensores, equipos de monitorización exterior, carcasas de estaciones meteorológicas, etc., resistentes al amarillamiento y a la fragilización bajo exposición prolongada a la luz solar y la lluvia; ② Piezas de exterior automotriz: carcasas de retrovisores, rejillas de admisión de aire, bases de emblemas, guardabarros y otras piezas no estructurales, con resistencia UV que cumple los requisitos de vida útil exterior del vehículo; ③ Herramientas y equipos de jardinería: macetas, mangos de regadera, soportes de jardinería, etc., resistentes a la humedad y a los UV; ④ Señalización: vallas publicitarias exteriores, señales de tráfico, placas de puertas, señales de dirección, etc., manteniendo colores vivos a largo plazo; ⑤ Envolturas eléctricas exteriores: luces de jardín, cajas de enchufes exteriores, carcasas de equipos solares, etc.; ⑥ Piezas de equipos marinos y oceánicos: resistentes a la niebla salina y a los UV, adecuados para entornos costeros.
El ASA es menos higroscópico que el nylon (PA) pero más que el ABS. La exposición prolongada a entornos húmedos aún absorberá humedad del aire, causando burbujas, hilos, superficies rugosas y propiedades mecánicas reducidas durante la impresión. Almacenamiento adecuado: ① El filamento sin abrir debe almacenarse en un lugar fresco y seco (temperatura 15-25℃, humedad < 30%), alejado de la luz solar directa; ② El filamento abierto se recomienda sellar en bolsas con desecante (deshidratante de gel de sílice, dosis recomendada 5-10g/bobina) o almacenar en una caja seca de filamento manteniendo una humedad relativa del 10-20%; ③ Cuando no se use durante períodos cortos (más de 3 días), se recomienda retirar el filamento de la impresora y sellarlo. Si se detecta humedad (ruidos de burbujas evidentes durante la impresión, superficie blanca en el filamento o extruido rugoso), se puede secar en un horno de aire caliente a 70-80℃ durante 4-6 horas (nota: la temperatura no debe superar los 85℃ para evitar la deformación y el pegado del filamento), luego dejar enfriar a temperatura ambiente en un entorno seco antes de usar normalmente.
Aunque teóricamente se puede imprimir CreatBot ASA en impresoras de marco abierto, recomendamos encarecidamente usar una cámara de impresión cerrada o semicerrada para obtener resultados óptimos. Las razones son las siguientes: ASA tiene una temperatura de transición vítrea de aproximadamente 102℃ y una temperatura de distorsión térmica de aproximadamente 90℃. Durante la impresión, el estrés de contracción térmica de cada capa se acumula capa por capa. Si la temperatura ambiente fluctúa significativamente (como en impresoras de marco abierto afectadas por aire acondicionado y corrientes de aire), el estrés térmico intercapas puede causar deformación de bordes, grietas o incluso desprendimiento de la cama de impresión. Una cámara cerrada puede estabilizar la temperatura ambiente en 40-60℃, reducir significativamente el estrés de contracción térmico y aumentar la tasa de éxito de impresión de modelos grandes (más de 15cm) de menos del 50% a más del 90%. Para impresión industrial de gran formato (como la serie CreatBot /D600 Pro3 HS), un equipo con cámara de temperatura constante calentada es una condición clave para garantizar la calidad de impresión. Si solo se dispone de una impresora de marco abierto, se recomienda reducir el riesgo de deformación instalando cubiertas protectoras de acrílico alrededor de la impresora, usando pegamento anti-deformación o placas de acero flexible PEI, y aumentando el ancho del brim.
Más Materiales




Contáctenos


Mensaje
Campos de Aplicación
Enlaces Rápidos
