
Ultra PA
航空宇宙

摩耗部品
自動車機能部品

産業設備
Ultra PA 3Dプリンティング フィラメントの特徴



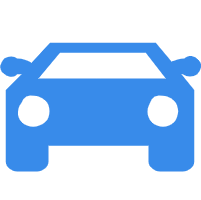
CreatBot Ultra PA プリントプレビュー
CreatBot フィラメントでプリントする利点
プレミアムな原材料品質
トップ化学メーカーから厳選された新規ポリアミド樹脂を使用し、素材の純度を源流から確保しています。出荷前に各ロットで引張強度、溶融指数、径公差の全数検査を実施し、安定した信頼性のある性能を保証します。
工場出荷時にキャリブレーション済み、すぐにプリント可能
フィラメントの配合、溶融流動性、径公差(±0.03mm)は全CreatBotモデル用にキャリブレーションされ、スライスソフトウェアには専用パラメータが組み込まれています。繰り返しの調整は不要で、開封してすぐプリントでき、初心者でも安定的なプリント品質を実現できます。
優れた耐摩耗耐久性
高荷重摩擦環境に最適化され、優れた耐摩耗性と疲労特性を発揮します。印刷品は歯車伝動や滑動摩擦条件での長期使用において、寸法安定性と機械的特性を維持し、工業グレードの耐摩耗機能部品に適しています。
対応3Dプリンター
CreatBot工業用3Dプリンターは高性能材料向けに設計されています。以下の機種は加熱チャンバーと高温ノズルを搭載し、プロ仕様の結果を提供します。



技術データシート
| 項目 | データ |
|---|---|
| 印刷前乾燥条件 | 80-100℃、6-8 H(送風乾燥機) |
| ノズル温度 | 280-300℃ |
| ノズル径 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 造形床表面処理 | 3D印刷スプレー / PVP固体接着剤 / 専用接着剤 |
| ベッド温度 | 70-80℃ |
| チャンバー温度 | / |
| 冷却ファン | OFF |
| 印刷速度 | 30-200 mm/s |
| 物理特性 | 試験方法 | データ |
|---|---|---|
| 密度 | ISO1183 | 1.21g/cm³ |
| 飽和吸水率 | 25℃,55%RH | 2.595% |
| 溶融指数 | 340℃,2.16 kg | 9.4g/10 min |
| 融解温度 | DSC, 10℃/min | 231℃ |
| ビカット軟化温度 | ISO 306, GB/T 1633 | / |
| 熱変形温度 | ISO 75, 0.45MPa | 79℃ |
| 機械的特性 | 試験方法 | データ |
|---|---|---|
| 引張強度 XY | ISO 527, GB/T 1040 | 69.2 MPa |
| 引張強度 Z | ISO 527, GB/T 1040 | / |
| ヤング率 XY | ISO 527, GB/T 1040 | 3329.7 MPa |
| ヤング率 Z | ISO 527, GB/T 1040 | / |
| 破断伸び XY | ISO 527, GB/T 1040 | 9.77% |
| 破断伸び Z | ISO 527, GB/T 1040 | / |
| 曲げ強度 XY | ISO 178, GB/T 9341 | 112.6 MPa |
| 曲げ強度 Z | ISO 178, GB/T 9341 | / |
| 曲げ弾性率 XY | ISO 178, GB/T 9341 | 3202 MPa |
| 曲げ弾性率 Z | ISO 178, GB/T 9341 | / |
| 衝撃強度 XY | ISO 179, GB/T 1043 | 9.74 kJ/m² |
| 衝撃強度 Z | ISO 179, GB/T 1043 | / |
Ultra PA フィラメント FAQ
CreatBot Ultra PAは、工業グレードの±0.03mm径公差管理を施した標準1.75mmフィラメントを使用しており、PA(ナイロン)印刷に対応したほとんどのFDM 3Dプリンターと互換性があります。機器は加熱式プリントベッド(推奨80-100℃)と、260-290℃まで安定して到達可能な押出システムを備える必要があり、オールメタルホットエンドの使用を推奨します。ナイロンは吸湿性が高く収縮率も大きいため、密閉式印刷チャンバーまたは保護カバーの使用を推奨します。互換性は広いものの、最適なプリント品質と安定性を得るため、CreatBot Ultra PAはCreatBotの産業用3Dプリンターと併用することを強く推奨します。密閉加熱チャンバーと専用スライスパラメータにより、CreatBot Ultra PA フィラメントの性能を最大限に引き出せます。
CreatBot Ultra PAは、普通のPAをベースに配合を最適化した高性能ポリアミド材料です。違いは以下の通りです:①原材料—再生材や混合材ではなく、新規高純度ポリアミド樹脂を使用し、分子量分布の均一性と性能の安定性を確保;②プロセス—精密押出ラインとレーザーオンライン外径測定システムを採用し、公差を±0.03mm以内に抑え(普通のナイロンは通常±0.05mm)、径変動による押出ムラを低減;③改質—配合最適化により吸湿性を低減し、層間接着強度を向上させ、印刷品の靭性と反りの少なさを改善;④品質管理—出荷前に各ロットで引張強度、破断伸び、溶融流動指数などの主要指標を試験。Ultra PAは、歯車、ラック、カム、スライダー、耐摩耗ブッシュ、スナップフィット、自動車機能部品、産業設備部品など、高強度・高靭性・耐摩耗性が求められる用途に適しています。外観部品など普通の用途には、ABSやPLAの方がコスト効率に優れています。
CreatBot Ultra PAの推奨ノズル温度は260-290℃、ベッド温度は80-100℃です。具体的な温度設定は、モデルサイズ、レイヤー高さ、印刷速度、機器環境に応じて調整してください。チューニングポイント:①初層はノズル温度を5-10℃高め、印刷速度を20-30mm/sに落として初層接着を強化;②大面積モデルはベッド温度を90-100℃に設定し、PVA接着剤または専用ナイロン接着剤を塗布して接着を強化;③密閉チャンバーまたは温度制御ボックス使用時は、チャンバー温度を40-60℃に維持し、層間熱応力と反りリスクを大幅に低減;④オールメタルホットエンドが必須—PTFEホットエンドは260℃以上で劣化し、有害ガスを発生;⑤小さく精密なモデルはノズル温度を260-270℃に下げてディテールを向上させ、大型構造部品は275-285℃を推奨し、層間接着強度を確保。まず温度タワーを印刷してキャリブレーションすることを推奨します。
優れた機械強度、靭性、耐摩耗性、耐熱性により、Ultra PAは複数の産業分野で広く使用されています。典型的な用途:①歯車伝動部品—平歯車、はすば歯車、ラック、ウォームギアなど。自潤滑性と耐摩耗性を活かし、低騒音・長寿命の伝動を実現;②摩耗部品—スライダー、ガイド、軸受ケージ、ブッシュ、カムなどの摩擦条件にある部品で、摩耗率が低く長寿命;③スナップフィットや可動機構—繰り返しの組み立てや運動を必要とするスナップフィット、ヒンジ、可動ジョイントなど、優れた靭性と破損抵抗性;④自動車機能部品—吸気マニホールドブラケット、配線クリップ、内装機能部品、カバースナップなどの非構造部品で、耐油性・耐熱性;⑤産業設備部品—スプロケット、ガイドローラー、シール、プロテクターカバーなど、耐薬品性・耐高温性;⑥治具類—カスタマイズされた生産ライン治具、位置決めピン、検査治具など、繰り返しの衝撃と摩耗に耐えます。
ナイロン(PA)は典型的な高吸湿性材料であり、Ultra PAも例外ではありません。吸湿後に印刷すると、気泡、ストリングング、粗い表面、層間接着の低下、機械的特性の著しい低下を引き起こします。適切な保管:①未開封のフィラメントは、涼しく乾いた場所(温度15-25℃、湿度20%以下)、直射日光を避けて保管;②開封後のフィラメントは、十分な乾燥剤(シリカゲル乾燥剤、推奨量10-15g/巻)を入れた袋に密封するか、相対湿度10%以下を維持するフィラメント乾燥ボックスに保管;③短期間(1日以上)使用しない場合は、プリンターからフィラメントを取り外してすぐに密封することを推奨—空気中に24時間さらされたナイロンは、印刷に影響を与えるだけの水分を吸収します。吸湿が確認された場合(印刷中に明らかなパチパチ音、フィラメント表面の白化、泡立った粗い押出し物)は、熱風乾燥機で70-80℃で6-8時間乾燥する必要があります(注意:85℃を超えないこと。フィラメントの変形や接着を避けるため)。その後、乾燥した環境で室温まで冷やしてから通常通り使用してください。印刷前に乾燥機能付き給料ボックスを使用することを推奨します。
CreatBot Ultra PAは、理論上はオープンフレームプリンターで小物を印刷できますが、最適な結果を得るためには密閉式または半密閉式の印刷チャンバーを使用することを強く推奨します。理由は以下の通りです:ナイロンの収縮率は大きく(約1.5-2%)、ガラス転移温度は約70℃です。印刷中、各層の熱収縮応力が層を重ねるごとに蓄積されます。周囲温度が大きく変動する場合(エアコンや気流の影響を受けるオープンフレームプリンターなど)、層間熱応力によりモデルの端が反り、割れる、あるいはベッドから剥がれるなどの問題が発生し、特に大型モデルで顕著です。密閉チャンバーは周囲温度を40-60℃に安定させ、熱収縮応力を大幅に低減し、大型モデルのプリント成功率を大幅に向上させます。産業用大型印刷(CreatBot D600 Pro3 HSシリーズなど)では、加熱恒温チャンバーを備えた機器が印刷品質を確保する重要な条件です。オープンフレームプリンターしかない場合は、アクリル製保護カバーの設置、PVA接着剤またはPEIフレキシブル鋼板の使用、ブリム幅の増加、エアコンの直撃風を避けることで、反りリスクを低減することを推奨します。
その他の材料






