
Ultra PA
Аэрокосмическая промышленность

Изнашиваемые детали
Функциональные автомобильные детали

Промышленное оборудование
Характеристики филамента Ultra PA для 3D-печати



Предпросмотр печати CreatBot Ultra PA
Преимущества печати филаментами CreatBot
Премиальное качество сырья
Отборные девственные полиамидные смолы от ведущих химических гигантов, гарантирующие чистоту материала с самого источника. Каждая партия перед отгрузкой проходит полный контроль прочности на растяжение, индекса расплава и допуска диаметра, обеспечивая стабильные и надёжные характеристики.
Заводская калибровка, готовность к печати
Формула филамента, текучесть расплава и допуск диаметра (±0.03мм) откалиброваны для всех моделей CreatBot с эксклюзивными параметрами, встроенными в слайсер. Не нужно многократной настройки — распакуйте и печатайте, даже новички могут добиться стабильного качества печати.
Повышенная износостойкость
Оптимизирован для высоконагруженных трущихся узлов, с выдающейся износостойкостью и усталостной характеристикой. Напечатанные детали сохраняют размерную стабильность и механические свойства при длительной эксплуатации в условиях зубчатых передач и скользящего трения, подходят для промышленных износостойких функциональных деталей.
Поддерживаемые 3D-принтеры
Промышленные 3D-принтеры CreatBot разработаны для высокопроизводительных материалов. Следующие модели оснащены нагреваемой камерой и высокотемпературными соплами для профессиональных результатов.



ТЕХНИЧЕСКИЙ ПАСПОРТ
| Показатель | Данные |
|---|---|
| Условия сушки перед печатью | 80-100℃, 6-8 ч (Сушильный шкаф с конвекцией) |
| Температура сопла | 280-300℃ |
| Диаметр сопла | 0,4 / 0,6 / 0,8 / 1,0 мм |
| Обработка поверхности печатного стола | 3D-спрей для печати / клей-карандаш PVP / специальный клей |
| Температура стола | 70-80℃ |
| Температура камеры | / |
| Вентилятор охлаждения | OFF |
| Скорость печати | 30-200 мм/с |
| Физические свойства | Метод испытания | Данные |
|---|---|---|
| Плотность | ISO1183 | 1.21g/cm³ |
| Водопоглощение при насыщении | 25℃,55%RH | 2.595% |
| Индекс текучести расплава | 340℃,2.16 kg | 9.4g/10 min |
| Температура плавления | DSC, 10℃/min | 231℃ |
| Температура размягчения по Викату | ISO 306, GB/T 1633 | / |
| Температура тепловой деформации | ISO 75, 0.45MPa | 79℃ |
| Механические свойства | Метод испытания | Данные |
|---|---|---|
| Прочность на растяжение XY | ISO 527, GB/T 1040 | 69.2 MPa |
| Прочность на растяжение Z | ISO 527, GB/T 1040 | / |
| Модуль Юнга XY | ISO 527, GB/T 1040 | 3329.7 MPa |
| Модуль Юнга Z | ISO 527, GB/T 1040 | / |
| Относительное удлинение при разрыве XY | ISO 527, GB/T 1040 | 9.77% |
| Относительное удлинение при разрыве Z | ISO 527, GB/T 1040 | / |
| Прочность на изгиб XY | ISO 178, GB/T 9341 | 112.6 MPa |
| Прочность на изгиб Z | ISO 178, GB/T 9341 | / |
| Модуль упругости при изгибе XY | ISO 178, GB/T 9341 | 3202 MPa |
| Модуль упругости при изгибе Z | ISO 178, GB/T 9341 | / |
| Ударная вязкость XY | ISO 179, GB/T 1043 | 9.74 kJ/m² |
| Ударная вязкость Z | ISO 179, GB/T 1043 | / |
Часто задаваемые вопросы о филаменте Ultra PA
CreatBot Ultra PA использует стандартный филамент диаметром 1.75мм с промышленным контролем допуска диаметра ±0.03мм, совместим с подавляющим большинством FDM 3D-принтеров, поддерживающих печать PA (нейлоном). Оборудование должно иметь нагреваемый стол (рекомендуется 80-100℃) и экструдер, способный стабильно достигать 260-290℃; рекомендуется полностью металлический хотенд. Поскольку нейлон гигроскопичен и имеет большую усадку, рекомендуется закрытая печатная камера или защитный кожух. Несмотря на широкую совместимость, мы настоятельно рекомендуем использовать CreatBot Ultra PA с промышленными 3D-принтерами CreatBot, закрытая нагреваемая камера и эксклюзивные параметры слайсинга которых позволяют в полной мере раскрыть преимущества филамента CreatBot Ultra PA.
CreatBot Ultra PA — высокопроизводительный полиамидный материал с оптимизированной формулой на основе обычного PA. Отличия: ① Сырьё — используются девственные высокочистые полиамидные смолы, а не переработанные или смешанные материалы, что обеспечивает равномерное молекулярно-весовое распределение и стабильные характеристики; ② Процесс — применяются прецизионные экструзионные линии и лазерные системы онлайн-контроля диаметра, поддерживающие допуск в пределах ±0.03мм (обычный нейлон обычно ±0.05мм), снижающие неравномерность экструзии из-за колебаний диаметра; ③ Модификация — снижение гигроскопичности и повышение прочности межслойного сцепления за счёт оптимизации формулы, напечатанные детали более ударопрочные и менее подвержены короблению; ④ Контроль качества — каждая партия перед отгрузкой проходит проверку ключевых показателей: прочность на растяжение, относительное удлинение при разрыве и индекс расплава. Ultra PA подходит для шестерён, зубчатых реек, кулачков, ползунов, износостойких втулок, защёлок, функциональных автомобильных деталей, деталей промышленного оборудования и других сценариев, требующих высокой прочности, ударопрочности и износостойкости; если нужны только обычные декоративные детали, ABS или PLA экономически выгоднее.
Рекомендуемая температура сопла для CreatBot Ultra PA — 260-290℃, температура стола — 80-100℃. Конкретные температурные настройки следует корректировать в зависимости от размера модели, высоты слоя, скорости печати и окружающей среды оборудования. Рекомендации по настройке: ① Для первого слоя увеличьте температуру сопла на 5-10℃ и снизьте скорость печати до 20-30мм/с для улучшения адгезии первого слоя; ② Для моделей с большой площадью установите температуру стола 90-100℃ и нанесите клей ПВА или специальный нейлоновый клей на стол для повышения адгезии; ③ При использовании закрытой камеры или термобокса поддерживайте температуру камеры 40-60℃, чтобы значительно снизить межслойные тепловые напряжения и риск коробления; ④ Обязательно используйте полностью металлический хотенд — PTFE-хотенды разлагаются выше 260℃ и выделяют вредные газы; ⑤ Для мелких или детализированных моделей снизьте температуру сопла до 260-270℃ для улучшения детализации, а для крупных конструктивных деталей рекомендуется 275-285℃ для обеспечения прочности межслойного сцепления. Перед печатью рекомендуется напечатать температурную башню для калибровки.
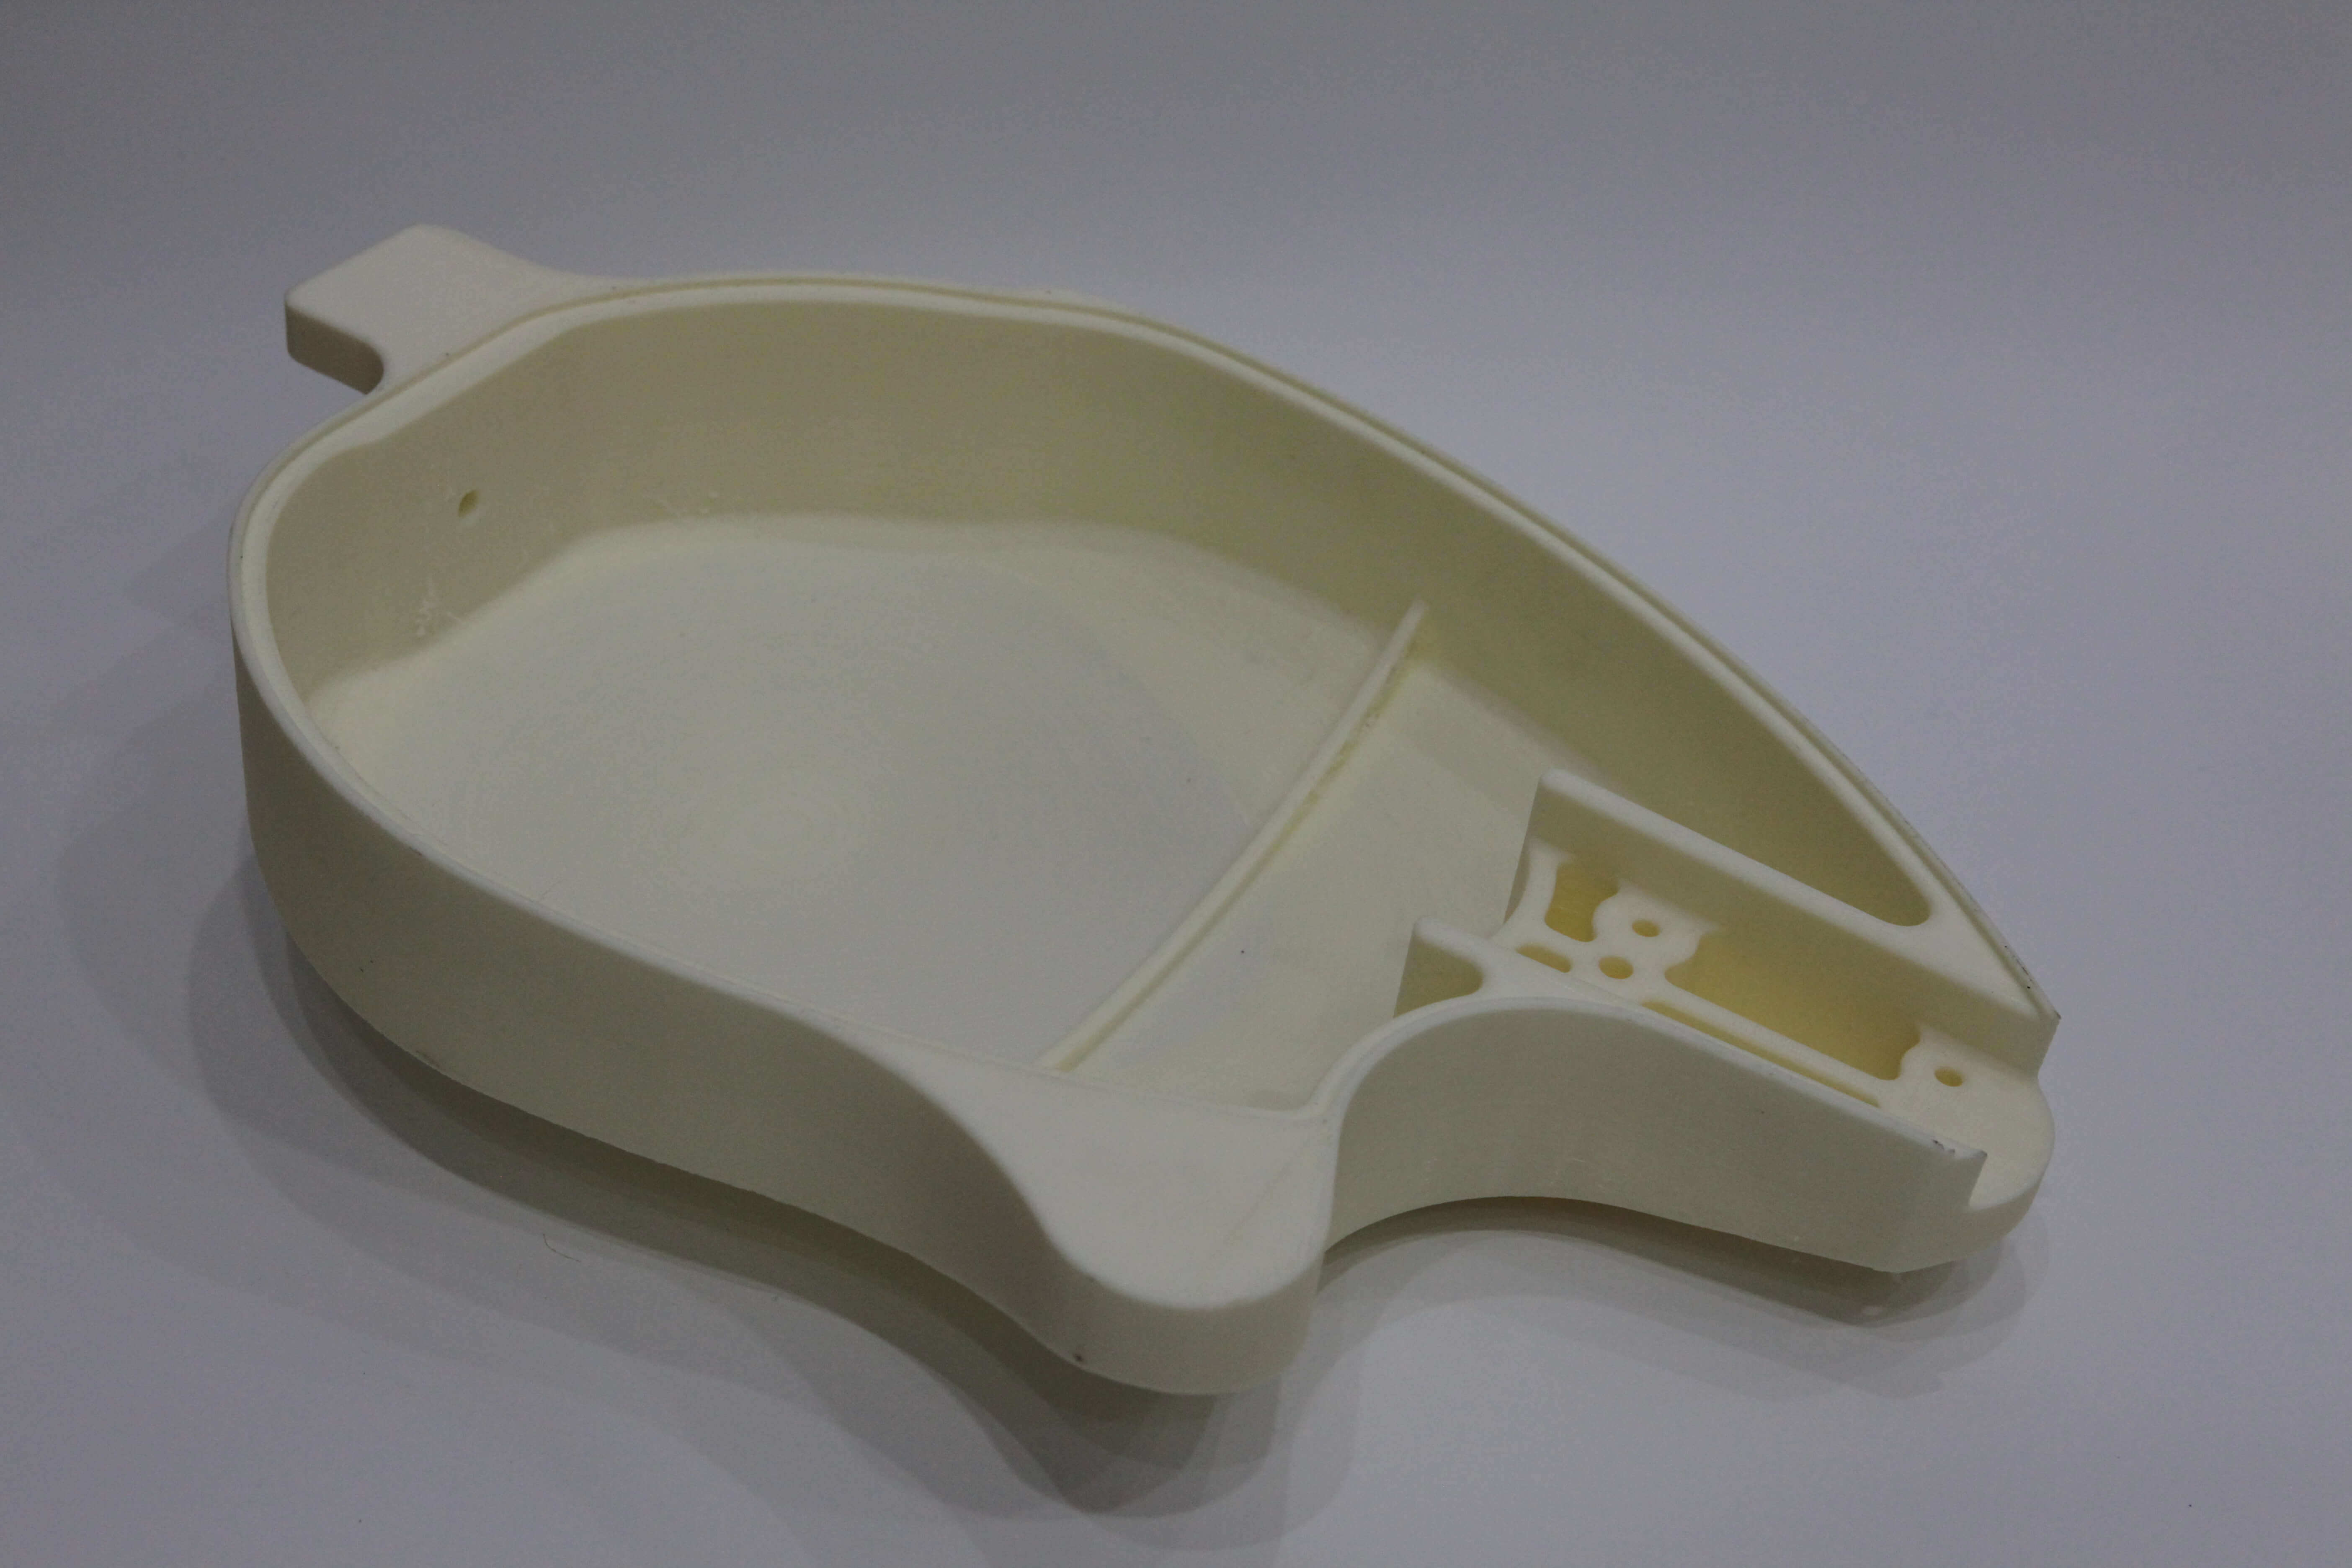
Благодаря отличной механической прочности, ударопрочности, износостойкости и термостойкости Ultra PA широко используется во многих промышленных областях. Типичные применения: ① Детали зубчатых передач — прямозубые, косозубые шестерни, зубчатые рейки, червяки и др., использующие самосмазываемость и износостойкость для бесшумной долговечной передачи; ② Изнашиваемые детали — ползуны, направляющие, сепараторы подшипников, втулки, кулачки и другие детали в условиях трения с низким износом и длительным сроком службы; ③ Защёлки и подвижные механизмы — защёлки, петли, подвижные шарниры и другие детали, требующие повторной сборки и движения, с отличной ударопрочностью и сопротивлением разрушению; ④ Функциональные автомобильные детали — кронштейны впускного коллектора, скобы кабельных жгутов, внутренние функциональные детали, защёлки крышек и другие ненесущие детали, масло- и термостойкие; ⑤ Детали промышленного оборудования — звёздочки, направляющие ролики, уплотнения, защитные кожухи и др., стойкие к химической коррозии и высоким температурам; ⑥ Приспособления и оснастка — индивидуальные приспособления производственных линий, позиционные штифты, контрольные приборы и др., выдерживающие повторные удары и износ.
Нейлон (PA) — типичный сильно гигроскопичный материал, и Ultra PA не исключение. После поглощения влаги при печати появляются пузыри, нити, шероховатая поверхность, снижается межслойное сцепление и значительно ухудшаются механические свойства. Правильное хранение: ① Невскрытая катушка должна храниться в прохладном сухом месте (температура 15-25℃, влажность < 20%), защищённом от прямых солнечных лучей; ② Вскрытый филамент необходимо герметично хранить в пакетах с достаточным количеством осушителя (силикагель, рекомендуемая доза 10-15г/катушку) или в сухом боксе для филамента с относительной влажностью ниже 10%; ③ При кратковременном простое (более 1 дня) рекомендуется немедленно извлечь филамент из принтера и запечатать — нейлон, находясь на воздухе 24 часа, может впитать достаточно влаги, чтобы ухудшить печать. При обнаружении влаги (явное потрескивание при печати, белый налёт на филаменте или пористый шероховатый экструдат) его необходимо просушить в конвекционной печи при 70-80℃ в течение 6-8 часов (внимание: температура не должна превышать 85℃, чтобы избежать деформации и слипания филамента), затем остудить до комнатной температуры в сухой среде перед обычным использованием. Перед печатью рекомендуется использовать подающий бокс с функцией сушки.
Хотя CreatBot Ultra PA теоретически может печатать мелкие детали на открытых принтерах, мы настоятельно рекомендуем использовать закрытую или полузакрытую печатную камеру для достижения наилучших результатов. Причины следующие: нейлон обладает большой усадкой (прибл. 1.5-2%) и температурой стеклования около 70℃. В процессе печати тепловые напряжения усадки каждого слоя накапливаются слой за слоем. При значительных колебаниях температуры окружающей среды (например, на открытых принтерах под действием кондиционера и сквозняков) межслойные тепловые напряжения могут вызвать коробление краёв, трещины или даже отслоение от стола, особенно у крупных моделей. Закрытая камера позволяет стабилизировать температуру окружающей среды на уровне 40-60℃, значительно снизить тепловые напряжения усадки и существенно повысить успешность печати крупных моделей. Для промышленной широкоформатной печати (например, серия CreatBot D600 Pro3 HS) оборудование с нагреваемой термостатированной камерой является ключевым условием обеспечения качества печати. Если доступен только открытый принтер, рекомендуется снизить риск коробления, установив акриловые защитные кожухи вокруг принтера, используя клей ПВА или гибкие стальные пластины PEI для улучшения адгезии, увеличив ширину бурта и избегая прямого потока кондиционера.
Больше Материалов




Свяжитесь с нами


Сообщение
Области Применения
Быстрые ссылки
