
Ultra PA
Aérospatiale

Pièces d'usure
Pièces fonctionnelles automobiles

Équipement industriel
Caractéristiques du filament Ultra PA pour l'impression 3D



Aperçu d'impression CreatBot Ultra PA
Avantages de l'impression avec les filaments CreatBot
Qualité premium des matières premières
Résines de polyamide vierge sélectionnées chez les géants de la chimie de premier plan, garantissant la pureté du matériau dès la source. Chaque lot fait l'objet d'une inspection complète de la résistance à la traction, de l'indice de fluidité et de la tolérance de diamètre avant expédition pour garantir des performances stables et fiables.
Étalonné en usine, prêt à imprimer
La formulation du filament, l'écoulement à l'état fondu et la tolérance de diamètre (±0.03mm) sont étalonnés pour tous les modèles CreatBot, avec des paramètres exclusifs intégrés dans le logiciel de découpage. Pas besoin de déboguer à plusieurs reprises : déballez et imprimez, même les débutants peuvent obtenir une qualité d'impression stable.
Durabilité à l'usure améliorée
Optimisé pour les scénarios de friction à forte charge, avec une excellente résistance à l'usure et un comportement à la fatigue. Les pièces imprimées maintiennent leur stabilité dimensionnelle et leurs propriétés mécaniques en utilisation prolongée dans des conditions de transmission par engrenages et de friction glissante, adaptées aux pièces fonctionnelles résistantes à l'usure de qualité industrielle.
Imprimantes 3D Compatibles
Les imprimantes 3D industrielles CreatBot sont conçues pour les matériaux haute performance. Les modèles suivants disposent d'une chambre chauffée et de buses haute température pour des résultats professionnels.



FICHE TECHNIQUE
| Élément | Donnée |
|---|---|
| Conditions de séchage avant impression | 80-100℃, 6-8 H (Étuve de séchage à convection) |
| Température de la buse | 280-300℃ |
| Diamètre de la buse | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Traitement de surface du plateau d'impression | Spray d'impression 3D / bâton de colle PVP / adhésif spécialisé |
| Température du plateau | 70-80℃ |
| Température de la chambre | / |
| Ventilateur de refroidissement | OFF |
| Vitesse d'impression | 30-200 mm/s |
| Propriétés physiques | Méthode d'essai | Donnée |
|---|---|---|
| Densité | ISO1183 | 1.21g/cm³ |
| Absorption d'eau saturée | 25℃,55%RH | 2.595% |
| Indice de fluidité | 340℃,2.16 kg | 9.4g/10 min |
| Température de fusion | DSC, 10℃/min | 231℃ |
| Température de ramollissement Vicat | ISO 306, GB/T 1633 | / |
| Température de fléchissement sous charge | ISO 75, 0.45MPa | 79℃ |
| Propriétés mécaniques | Méthode d'essai | Donnée |
|---|---|---|
| Résistance à la traction XY | ISO 527, GB/T 1040 | 69.2 MPa |
| Résistance à la traction Z | ISO 527, GB/T 1040 | / |
| Module de Young XY | ISO 527, GB/T 1040 | 3329.7 MPa |
| Module de Young Z | ISO 527, GB/T 1040 | / |
| Allongement à la rupture XY | ISO 527, GB/T 1040 | 9.77% |
| Allongement à la rupture Z | ISO 527, GB/T 1040 | / |
| Résistance à la flexion XY | ISO 178, GB/T 9341 | 112.6 MPa |
| Résistance à la flexion Z | ISO 178, GB/T 9341 | / |
| Module de flexion XY | ISO 178, GB/T 9341 | 3202 MPa |
| Module de flexion Z | ISO 178, GB/T 9341 | / |
| Résistance au choc XY | ISO 179, GB/T 1043 | 9.74 kJ/m² |
| Résistance au choc Z | ISO 179, GB/T 1043 | / |
FAQ sur le filament Ultra PA
Le CreatBot Ultra PA utilise du filament standard de 1.75mm avec un contrôle de tolérance de diamètre de qualité industrielle ±0.03mm, compatible avec la grande majorité des imprimantes 3D FDM prenant en charge l'impression en PA (nylon). L'équipement doit disposer d'un plateau chauffant (recommandé 80-100℃) et d'un système d'extrusion capable d'atteindre stablement 260-290℃ ; un hotend entièrement métallique est recommandé. Étant donné que le nylon est hygroscopique et présente un taux de retrait élevé, une chambre d'impression fermée ou une housse de protection est recommandée. Bien que la compatibilité soit large, nous recommandons vivement d'utiliser le CreatBot Ultra PA avec les imprimantes 3D industrielles CreatBot, dont la chambre chauffante fermée et les paramètres de découpage exclusifs permettent de tirer pleinement parti des avantages de performance du filament CreatBot Ultra PA.
Le CreatBot Ultra PA est un matériau polyamide haute performance avec une formulation optimisée basée sur le PA ordinaire. Les différences sont : ① Matières premières : utilise des résines de polyamide vierge de haute pureté plutôt que des matériaux recyclés ou mélangés, assurant une distribution uniforme du poids moléculaire et des performances constantes ; ② Procédé : adopte des lignes d'extrusion de précision et des systèmes de mesure de diamètre en ligne au laser, maintenant la tolérance dans ±0.03mm (le nylon ordinaire est généralement ±0.05mm), réduisant l'irrégularité d'extrusion causée par les fluctuations de diamètre ; ③ Modification : réduit l'hygroscopicité et améliore la résistance d'adhérence intercouche par optimisation de la formulation, les pièces imprimées étant plus tenaces et moins sujettes au gauchissement ; ④ Contrôle qualité : chaque lot subit des tests d'indicateurs clés tels que la résistance à la traction, l'allongement à la rupture et l'indice de fluidité avant expédition. L'Ultra PA convient aux engrenages, crémaillères, cames, coulisseaux, bagues résistantes à l'usure, clips à encliquetage, pièces fonctionnelles automobiles, pièces d'équipement industriel et autres scénarios nécessitant une grande résistance, une grande ténacité et une résistance à l'usure ; s'il n'est utilisé que pour des pièces d'apparence ordinaire, l'ABS ou le PLA sont plus rentables.
La température de buse recommandée pour le CreatBot Ultra PA est de 260-290℃, et la température du plateau est de 80-100℃. Les réglages de température spécifiques doivent être ajustés en fonction de la taille du modèle, de la hauteur de couche, de la vitesse d'impression et de l'environnement de l'équipement. Suggestions de réglage : ① Pour la première couche, augmentez la température de la buse de 5-10℃ et réduisez la vitesse d'impression à 20-30mm/s pour améliorer l'adhérence de la première couche ; ② Pour les modèles de grande surface, réglez la température du plateau à 90-100℃ et appliquez de la colle PVA ou de la colle spéciale nylon sur le plateau pour améliorer l'adhérence ; ③ Lors de l'utilisation d'une chambre fermée ou d'une enceinte thermorégulée, maintenez la température de la chambre à 40-60℃ pour réduire considérablement les contraintes thermiques intercouches et le risque de gauchissement ; ④ Un hotend entièrement métallique doit être utilisé : les hotends PTFE se dégradent au-dessus de 260℃ et dégagent des gaz nocifs ; ⑤ Pour les petits modèles ou les détails fins, abaissez la température de la buse à 260-270℃ pour améliorer le rendu des détails, tandis que les grandes pièces structurelles sont recommandées à 275-285℃ pour garantir la résistance d'adhérence intercouche. Il est recommandé d'imprimer d'abord une tour de température pour l'étalonnage.
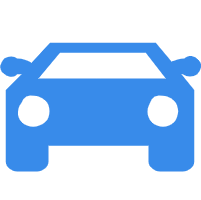
Grâce à son excellente résistance mécanique, sa ténacité, sa résistance à l'usure et sa résistance à haute température, l'Ultra PA est largement utilisé dans de nombreux domaines industriels. Les applications typiques incluent : ① Pièces de transmission par engrenages : engrenages droits, hélicoïdaux, crémaillères, vis sans fin, etc., utilisant son auto-lubrification et sa résistance à l'usure pour une transmission silencieuse et durable ; ② Pièces d'usure : coulisseaux, guides, cages de roulement, bagues, cames et autres pièces en conditions de friction, avec un faible taux d'usure et une longue durée de vie ; ③ Clips à encliquetage et mécanismes mobiles : clips à encliquetage, charnières, joints mobiles et autres pièces nécessitant un assemblage et un mouvement répétés, offrant une excellente ténacité et une résistance à la fracture ; ④ Pièces fonctionnelles automobiles : supports de collecteur d'admission, clips de faisceaux de câbles, pièces fonctionnelles d'intérieur, attaches de couvercle et autres pièces non structurelles, résistantes à l'huile et à la chaleur ; ⑤ Pièces d'équipement industriel : pignons, roues de guidage, joints, capots de protection, etc., résistants à la corrosion chimique et à la chaleur ; ⑥ Dispositifs de bridage et gabarits : dispositifs de ligne de production personnalisés, broches de positionnement, outils de contrôle, etc., supportant les impacts répétés et l'usure.
Le nylon (PA) est un matériau typiquement très hygroscopique, et l'Ultra PA ne fait pas exception. Après absorption d'humidité, il provoque des bulles, des filaments, des surfaces rugueuses, une adhérence intercouche diminuée et des propriétés mécaniques considérablement réduites pendant l'impression. Stockage approprié : ① Le filament non ouvert doit être stocké dans un endroit frais et sec (température 15-25℃, humidité < 20%), à l'abri de la lumière directe du soleil ; ② Le filament ouvert doit être scellé dans des sacs avec suffisamment de déshydratant (gel de silice, dosage recommandé 10-15g/bobine) ou stocké dans une boîte sèche pour filament maintenant l'humidité relative en dessous de 10% ; ③ Lorsqu'il n'est pas utilisé pendant de courtes périodes (plus d'1 jour), il est recommandé de retirer immédiatement le filament de l'imprimante et de le sceller : le nylon exposé à l'air pendant 24 heures peut absorber suffisamment d'humidité pour affecter l'impression. Si de l'humidité est détectée (bruits de crépitement évidents pendant l'impression, surface blanche sur le filament ou extrudat mousseux et rugueux), il doit être séché dans un four à air chaud à 70-80℃ pendant 6 à 8 heures (remarque : la température ne doit pas dépasser 85℃ pour éviter la déformation et l'adhérence du filament), puis refroidi à température ambiante dans un environnement sec avant utilisation normale. Il est recommandé d'utiliser une boîte d'alimentation avec fonction de séchage avant l'impression.
Bien que le CreatBot Ultra PA puisse théoriquement imprimer de petites pièces sur des imprimantes à structure ouverte, nous recommandons vivement d'utiliser une chambre d'impression fermée ou semi-fermée pour des résultats optimaux. Les raisons sont les suivantes : le nylon a un taux de retrait élevé (env. 1.5-2%) et une température de transition vitreuse d'environ 70℃. Pendant l'impression, les contraintes de retrait thermique de chaque couche s'accumulent couche par couche. Si la température ambiante fluctue considérablement (comme pour les imprimantes à structure ouverte affectées par la climatisation et les courants d'air), les contraintes thermiques intercouches peuvent provoquer un gauchissement des bords, des fissures ou même un décollement du plateau d'impression, en particulier pour les grands modèles. Une chambre fermée peut stabiliser la température ambiante à 40-60℃, réduire considérablement les contraintes de retrait thermique et améliorer grandement le taux de réussite d'impression des grands modèles. Pour l'impression industrielle grand format (série CreatBot D600 Pro3 HS), un équipement avec chambre à température constante chauffée est une condition clé pour garantir la qualité d'impression. Si seule une imprimante à structure ouverte est disponible, il est recommandé de réduire le risque de gauchissement en installant des protections en acrylique autour de l'imprimante, en utilisant de la colle PVA ou des plaques d'acier flexible PEI pour améliorer l'adhérence, en augmentant la largeur du bord et en évitant le courant d'air direct de la climatisation.
Plus de Matériaux




Contactez-nous


Message
Domaines d'Application
Liens rapides
