
Ultra PA
Aeroespacial

Piezas de desgaste
Piezas funcionales automotrices

Equipo industrial
Características del filamento Ultra PA para impresión 3D



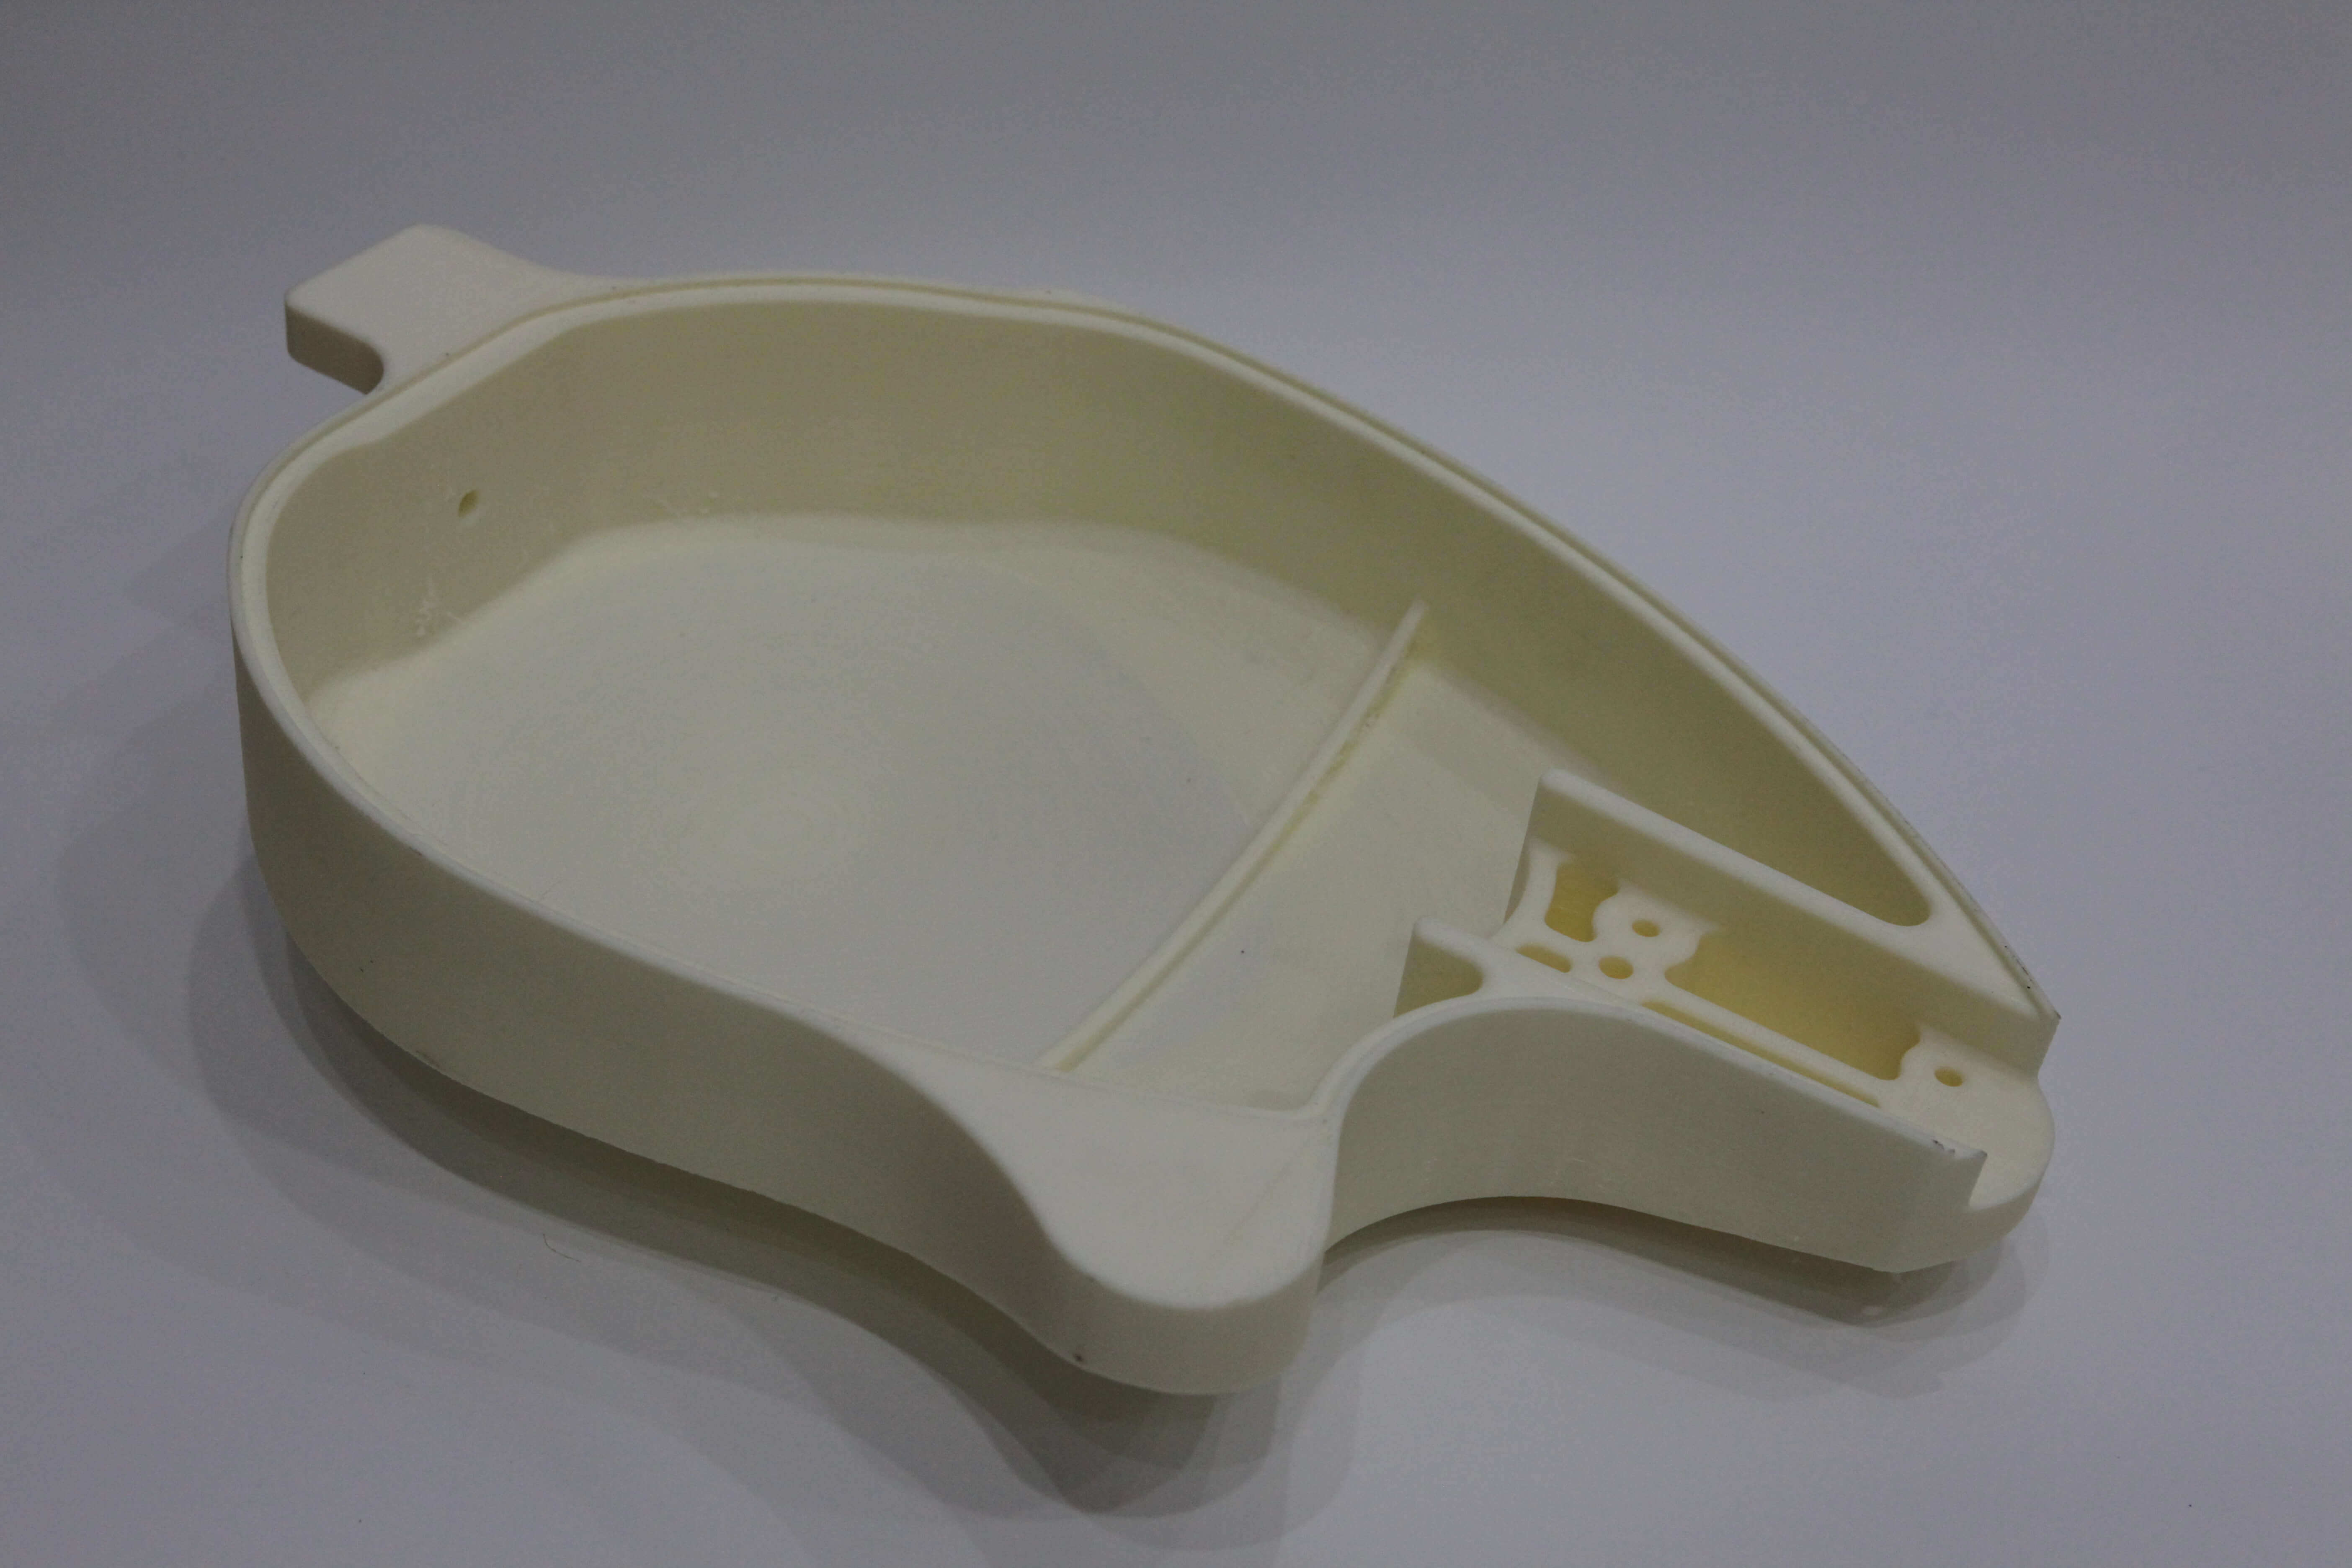
Vista previa de impresión CreatBot Ultra PA
Ventajas de imprimir con filamentos CreatBot
Calidad premium de materia prima
Resinas de poliamida virgen seleccionadas de gigantes químicos de primer nivel, garantizando la pureza del material desde el origen. Cada lote se somete a inspección completa de resistencia a la tracción, índice de fusión y tolerancia de diámetro antes del envío para garantizar un rendimiento estable y confiable.
Calibrado de fábrica, listo para imprimir
La formulación del filamento, el flujo de fusión y la tolerancia de diámetro (±0.03mm) están calibrados para todos los modelos CreatBot, con parámetros exclusivos integrados en el software de corte. No es necesario depurar repetidamente: desempaque e imprima, incluso los principiantes pueden lograr una calidad de impresión estable.
Durabilidad al desgaste mejorada
Optimizado para escenarios de fricción de alta carga, con resistencia al desgaste y rendimiento de fatiga sobresalientes. Las piezas impresas mantienen la estabilidad dimensional y las propiedades mecánicas durante el uso prolongado en condiciones de transmisión de engranajes y fricción deslizante, adecuadas para piezas funcionales resistentes al desgaste de grado industrial.
Impresoras 3D Compatibles
Las impresoras 3D industriales CreatBot están diseñadas para materiales de alto rendimiento. Los siguientes modelos cuentan con cámara calentada y boquillas de alta temperatura para resultados profesionales.



FICHA TÉCNICA
| Elemento | Dato |
|---|---|
| Condiciones de secado previas a la impresión | 80-100℃, 6-8 H (Horno de secado por convección) |
| Temperatura del nozzle | 280-300℃ |
| Diámetro del nozzle | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Tratamiento de la superficie de la cama | Spray de impresión 3D / barra de pegamento PVP / adhesivo especializado |
| Temperatura de la cama | 70-80℃ |
| Temperatura de la cámara | / |
| Ventilador de refrigeración | OFF |
| Velocidad de impresión | 30-200 mm/s |
| Propiedades físicas | Método de ensayo | Dato |
|---|---|---|
| Densidad | ISO1183 | 1.21g/cm³ |
| Absorción de agua saturada | 25℃,55%RH | 2.595% |
| Índice de fusión | 340℃,2.16 kg | 9.4g/10 min |
| Temperatura de fusión | DSC, 10℃/min | 231℃ |
| Temperatura de ablandamiento Vicat | ISO 306, GB/T 1633 | / |
| Temperatura de deformación térmica | ISO 75, 0.45MPa | 79℃ |
| Propiedades mecánicas | Método de ensayo | Dato |
|---|---|---|
| Resistencia a la tracción XY | ISO 527, GB/T 1040 | 69.2 MPa |
| Resistencia a la tracción Z | ISO 527, GB/T 1040 | / |
| Módulo de Young XY | ISO 527, GB/T 1040 | 3329.7 MPa |
| Módulo de Young Z | ISO 527, GB/T 1040 | / |
| Alargamiento en rotura XY | ISO 527, GB/T 1040 | 9.77% |
| Alargamiento en rotura Z | ISO 527, GB/T 1040 | / |
| Resistencia a la flexión XY | ISO 178, GB/T 9341 | 112.6 MPa |
| Resistencia a la flexión Z | ISO 178, GB/T 9341 | / |
| Módulo de flexión XY | ISO 178, GB/T 9341 | 3202 MPa |
| Módulo de flexión Z | ISO 178, GB/T 9341 | / |
| Resistencia al impacto XY | ISO 179, GB/T 1043 | 9.74 kJ/m² |
| Resistencia al impacto Z | ISO 179, GB/T 1043 | / |
Preguntas frecuentes sobre el filamento Ultra PA
CreatBot Ultra PA utiliza filamento estándar de 1.75mm con control de tolerancia de diámetro de grado industrial ±0.03mm, compatible con la gran mayoría de impresoras 3D FDM que admiten impresión con PA (nylon). El equipo debe contar con cama caliente (recomendado 80-100℃) y un sistema de extrusión capaz de alcanzar establemente 260-290℃; se recomienda un hotend totalmente metálico. Dado que el nylon es higroscópico y tiene una alta tasa de contracción, se recomienda una cámara de impresión cerrada o cubierta protectora. Aunque la compatibilidad es amplia, recomendamos encarecidamente usar CreatBot Ultra PA con impresoras 3D industriales CreatBot, cuya cámara cerrada y caliente y parámetros de corte exclusivos pueden aprovechar plenamente las ventajas de rendimiento del filamento CreatBot Ultra PA.
CreatBot Ultra PA es un material de poliamida de alto rendimiento con formulación optimizada basada en PA ordinario. Las diferencias son: ① Materias primas: utiliza resinas de poliamida virgen de alta pureza en lugar de materiales reciclados o mezclados, garantizando una distribución uniforme de peso molecular y un rendimiento consistente; ② Proceso: adopta líneas de extrusión de precisión y sistemas de medición de diámetro en línea por láser, manteniendo la tolerancia dentro de ±0.03mm (el nylon ordinario suele ser ±0.05mm), reduciendo la irregularidad de extrusión causada por fluctuaciones de diámetro; ③ Modificación: reduce la higroscopicidad y mejora la resistencia de unión entre capas mediante la optimización de la formulación, con piezas impresas de mayor tenacidad y menos deformación; ④ Control de calidad: cada lote se somete a pruebas de indicadores clave como resistencia a la tracción, elongación a la rotura e índice de fluidez antes del envío. Ultra PA es adecuado para engranajes, cremalleras, levas, deslizadores, bujes resistentes al desgaste, encajes a presión, piezas funcionales automotrices, piezas de equipos industriales y otros escenarios que requieren alta resistencia, alta tenacidad y resistencia al desgaste; si solo se usa para piezas de apariencia ordinaria, ABS o PLA son más rentables.
La temperatura de nozzle recomendada para CreatBot Ultra PA es 260-290℃, y la temperatura de la cama es 80-100℃. La configuración específica de temperatura debe ajustarse según el tamaño del modelo, la altura de capa, la velocidad de impresión y el entorno del equipo. Sugerencias de ajuste: ① Para la primera capa, aumente adecuadamente la temperatura del nozzle en 5-10℃ y reduzca la velocidad de impresión a 20-30mm/s para mejorar la adherencia de la primera capa; ② Para modelos de gran área, configure la temperatura de la cama en 90-100℃ y aplique pegamento PVA o adhesivo especializado para nylon en la cama para mejorar la adherencia; ③ Al usar una cámara cerrada o caja de temperatura controlada, mantenga la temperatura de la cámara en 40-60℃ para reducir significativamente el estrés térmico entre capas y el riesgo de deformación; ④ Se debe usar un hotend totalmente metálico: los hotends PTFE se degradan por encima de 260℃ y liberan gases nocivos; ⑤ Para modelos pequeños o finos, baje adecuadamente la temperatura del nozzle a 260-270℃ para mejorar el detalle, mientras que las piezas estructurales grandes se recomiendan a 275-285℃ para garantizar la resistencia de unión entre capas. Se recomienda imprimir primero una torre de temperatura para calibrar.
Con su excelente resistencia mecánica, tenacidad, resistencia al desgaste y resistencia a altas temperaturas, Ultra PA se utiliza ampliamente en múltiples campos industriales. Aplicaciones típicas incluyen: ① Piezas de transmisión de engranajes: engranajes rectos, helicoidales, cremalleras, tornillos sin fin, etc., aprovechando su autolubricación y resistencia al desgaste para una transmisión silenciosa y de larga vida; ② Piezas de desgaste: deslizadores, guías, jaulas de rodamiento, bujes, levas y otras piezas en condiciones de fricción, con baja tasa de desgaste y larga vida útil; ③ Encajes a presión y mecanismos móviles: encajes a presión, bisagras, juntas móviles y otras piezas que requieren ensamblaje y movimiento repetidos, con excelente tenacidad y resistencia a la fractura; ④ Piezas funcionales automotrices: soportes de múltiple de admisión, clips de mazos de cables, piezas funcionales de interiores, broches de cubiertas y otras piezas no estructurales, resistentes al aceite y al calor; ⑤ Piezas de equipos industriales: piñones, ruedas guía, sellos, cubiertas protectoras, etc., resistentes a la corrosión química y al calor; ⑥ Utillajes y fijaciones: utillajes de línea de producción personalizados, pasadores de posicionamiento, herramientas de inspección, etc., que soportan impactos repetidos y desgaste.
El nylon (PA) es un material típicamente muy higroscópico, y Ultra PA no es la excepción. Después de absorber humedad, causa burbujas, hilos, superficies rugosas, disminución de la unión entre capas y propiedades mecánicas significativamente reducidas durante la impresión. Almacenamiento adecuado: ① El filamento sin abrir debe almacenarse en un lugar fresco y seco (temperatura 15-25℃, humedad < 20%), protegido de la luz solar directa; ② El filamento abierto debe sellarse en bolsas con desecante suficiente (gel de sílice, dosis recomendada 10-15g/carrete) o almacenarse en una caja seca para filamento que mantenga la humedad relativa por debajo del 10%; ③ Cuando no se use por períodos cortos (más de 1 día), se recomienda retirar el filamento de la impresora y sellarlo inmediatamente: el nylon expuesto al aire durante 24 horas puede absorber suficiente humedad para afectar la impresión. Si se detecta humedad (ruidos de crujido evidentes durante la impresión, superficie blanca en el filamento o extrudado espumoso y rugoso), debe secarse en un horno de aire caliente a 70-80℃ durante 6-8 horas (nota: la temperatura no debe superar 85℃ para evitar deformación y adherencia del filamento), luego dejar enfriar a temperatura ambiente en un ambiente seco antes de usar normalmente. Se recomienda usar una caja de alimentación con función de secado antes de imprimir.
Aunque CreatBot Ultra PA puede imprimir teóricamente piezas pequeñas en impresoras de marco abierto, recomendamos encarecidamente usar una cámara de impresión cerrada o semicerrada para obtener resultados óptimos. Las razones son las siguientes: el nylon tiene una alta tasa de contracción (aprox. 1.5-2%) y una temperatura de transición vítrea de aproximadamente 70℃. Durante la impresión, el estrés por contracción térmica de cada capa se acumula capa por capa. Si la temperatura ambiente fluctúa significativamente (como en impresoras de marco abierto afectadas por aire acondicionado y corrientes de aire), el estrés térmico entre capas puede causar curvatura de bordes, grietas o incluso desprendimiento de la cama de impresión, especialmente en modelos grandes. Una cámara cerrada puede estabilizar la temperatura ambiente en 40-60℃, reducir significativamente el estrés por contracción térmica y mejorar enormemente la tasa de éxito de impresión de modelos grandes. Para impresión industrial de gran formato (como la serie CreatBot D600 Pro3 HS), el equipo con cámara de temperatura constante y calentada es una condición clave para garantizar la calidad de impresión. Si solo se dispone de una impresora de marco abierto, se recomienda reducir el riesgo de deformación instalando cubiertas protectoras de acrílico alrededor de la impresora, usando pegamento PVA o placas de acero flexible PEI para mejorar la adherencia, aumentando el ancho de la bordura y evitando la corriente directa del aire acondicionado.
Más Materiales




Contáctenos


Mensaje
Campos de Aplicación
Enlaces Rápidos
