
UltraPA-GF

構造部品
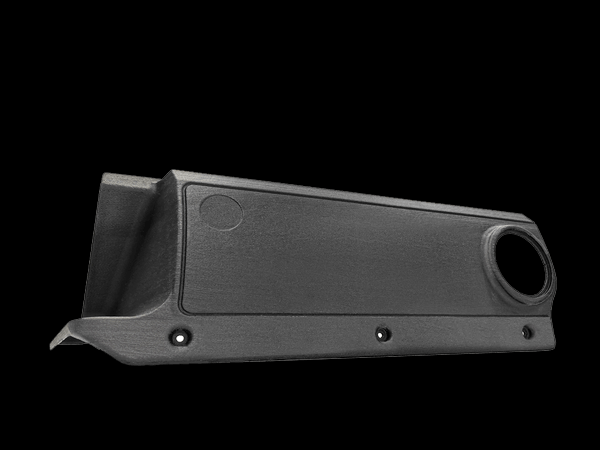
自動車部品
産業機器

治具・固定具
フィラメントの特徴



印刷プレビュー
CreatBotフィラメントでプリントする利点
高強度・高剛性
ガラス繊維の添加により機械的特性が大幅に向上し、引張弾性率は5118MPa、曲げ弾性率は4135MPaに達し、標準PA材料より50%以上高い剛性を持ち、高荷重用途で金属部品を代替することができます。
卓越した寸法安定性
ガラス繊維は印刷時の収縮と反りを効果的に抑制し、大型部品でも0.2%未満の寸法偏差で高い精度を維持し、複雑な後処理なしに精密な嵌合部品を実現します。
優れた耐熱性
荷重たわみ温度は180℃で、高温環境での長期安定稼働が可能です。自動車エンジンルームや産業機器用途に適しており、標準PA材料に比べ約60℃高い耐熱性を持ちます。
対応3Dプリンター
CreatBot工業用3Dプリンターは高性能材料向けに設計されています。以下の機種は加熱チャンバーと高温ノズルを搭載し、プロ仕様の結果を提供します。



技術データシート
| 項目 | データ |
|---|---|
| 印刷前乾燥条件 | 80-100℃、6-8 H(送風乾燥機) |
| ノズル温度 | 300-320℃ |
| ノズル径 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 造形床表面処理 | 3D印刷スプレー / PVP固体接着剤 / 専用接着剤 |
| ベッド温度 | 70-90℃ |
| チャンバー温度 | / |
| 冷却ファン | OFF |
| 印刷速度 | 30-120 mm/s |
| 物理特性 | 試験方法 | データ |
|---|---|---|
| 密度 | ISO1183 | 1.27g/cm³ |
| 飽和吸水率 | 25℃,55%RH | 1.75% |
| 溶融指数 | 340℃,2.16 kg | 7.6g/10 min |
| 融解温度 | DSC, 10℃/min | 237℃ |
| ビカット軟化温度 | ISO 306, GB/T 1633 | / |
| 熱変形温度 | ISO 75, 0.45MPa | 180℃ |
| 機械的特性 | 試験方法 | データ |
|---|---|---|
| 引張強度 XY | ISO 527, GB/T 1040 | 86 MPa |
| 引張強度 Z | ISO 527, GB/T 1040 | 59 MPa |
| ヤング率 XY | ISO 527, GB/T 1040 | 5118 MPa |
| ヤング率 Z | ISO 527, GB/T 1040 | 3952 MPa |
| 破断伸び XY | ISO 527, GB/T 1040 | 2.71% |
| 破断伸び Z | ISO 527, GB/T 1040 | 1.78% |
| 曲げ強度 XY | ISO 178, GB/T 9341 | 137 MPa |
| 曲げ強度 Z | ISO 178, GB/T 9341 | / |
| 曲げ弾性率 XY | ISO 178, GB/T 9341 | 4135 MPa |
| 曲げ弾性率 Z | ISO 178, GB/T 9341 | / |
| 衝撃強度 XY | ISO 179, GB/T 1043 | 7.97 kJ/m² |
| 衝撃強度 Z | ISO 179, GB/T 1043 | / |
よくある質問
UltraPA-GFはガラス繊維強化により高い剛性と耐熱性を持ち、HDTは180℃で、高剛性・高温用途に最適です。UltraPA-CFは炭素繊維を使用し、軽量かつ高強度で、重量に敏感な用途に適しています。具体的なニーズに応じて選択してください。高剛性ならGF、軽量化ならCFです。
印刷前に十分に乾燥させること(80-100℃、6-8時間)、推奨ノズル温度は280-320℃、ベッド温度は70-90℃、ガラス繊維の摩耗に耐えるため硬質鋼またはルビーノズルを使用、印刷速度は30-120mm/s、チャンバーの保温によりより良い結果が得られます。
D400 HS、D600 Pro3 HSなど、すべてのCreatBot高温産業用3Dプリンターと互換性があります。最適な結果を得るには、ノズル温度が300℃以上、恒温チャンバー、高温ベッドを備えたプリンターが必要です。
飽和吸水率は1.75%で、吸湿すると印刷品質と性能が低下します。印刷前には80-100℃で6-8時間乾燥させる必要があり、印刷後は密封保管するか乾燥環境で使用することをお勧めします。
構造ブラケット、自動車エンジンルーム部品、産業機器ハウジング、治具・固定具、耐熱機能部品、電気絶縁部品など、さまざまな産業部品に適しています。特に高剛性、耐熱性、寸法安定性が求められる用途に最適です。
荷重たわみ温度(HDT)は180℃(0.45MPaで試験)、ヴィカット軟化温度は200℃を超え、150℃未満での長期安定稼働が可能で、短期間であればさらに高温にも耐えることができます。自動車や産業用高温用途に適しています。
その他の材料






