
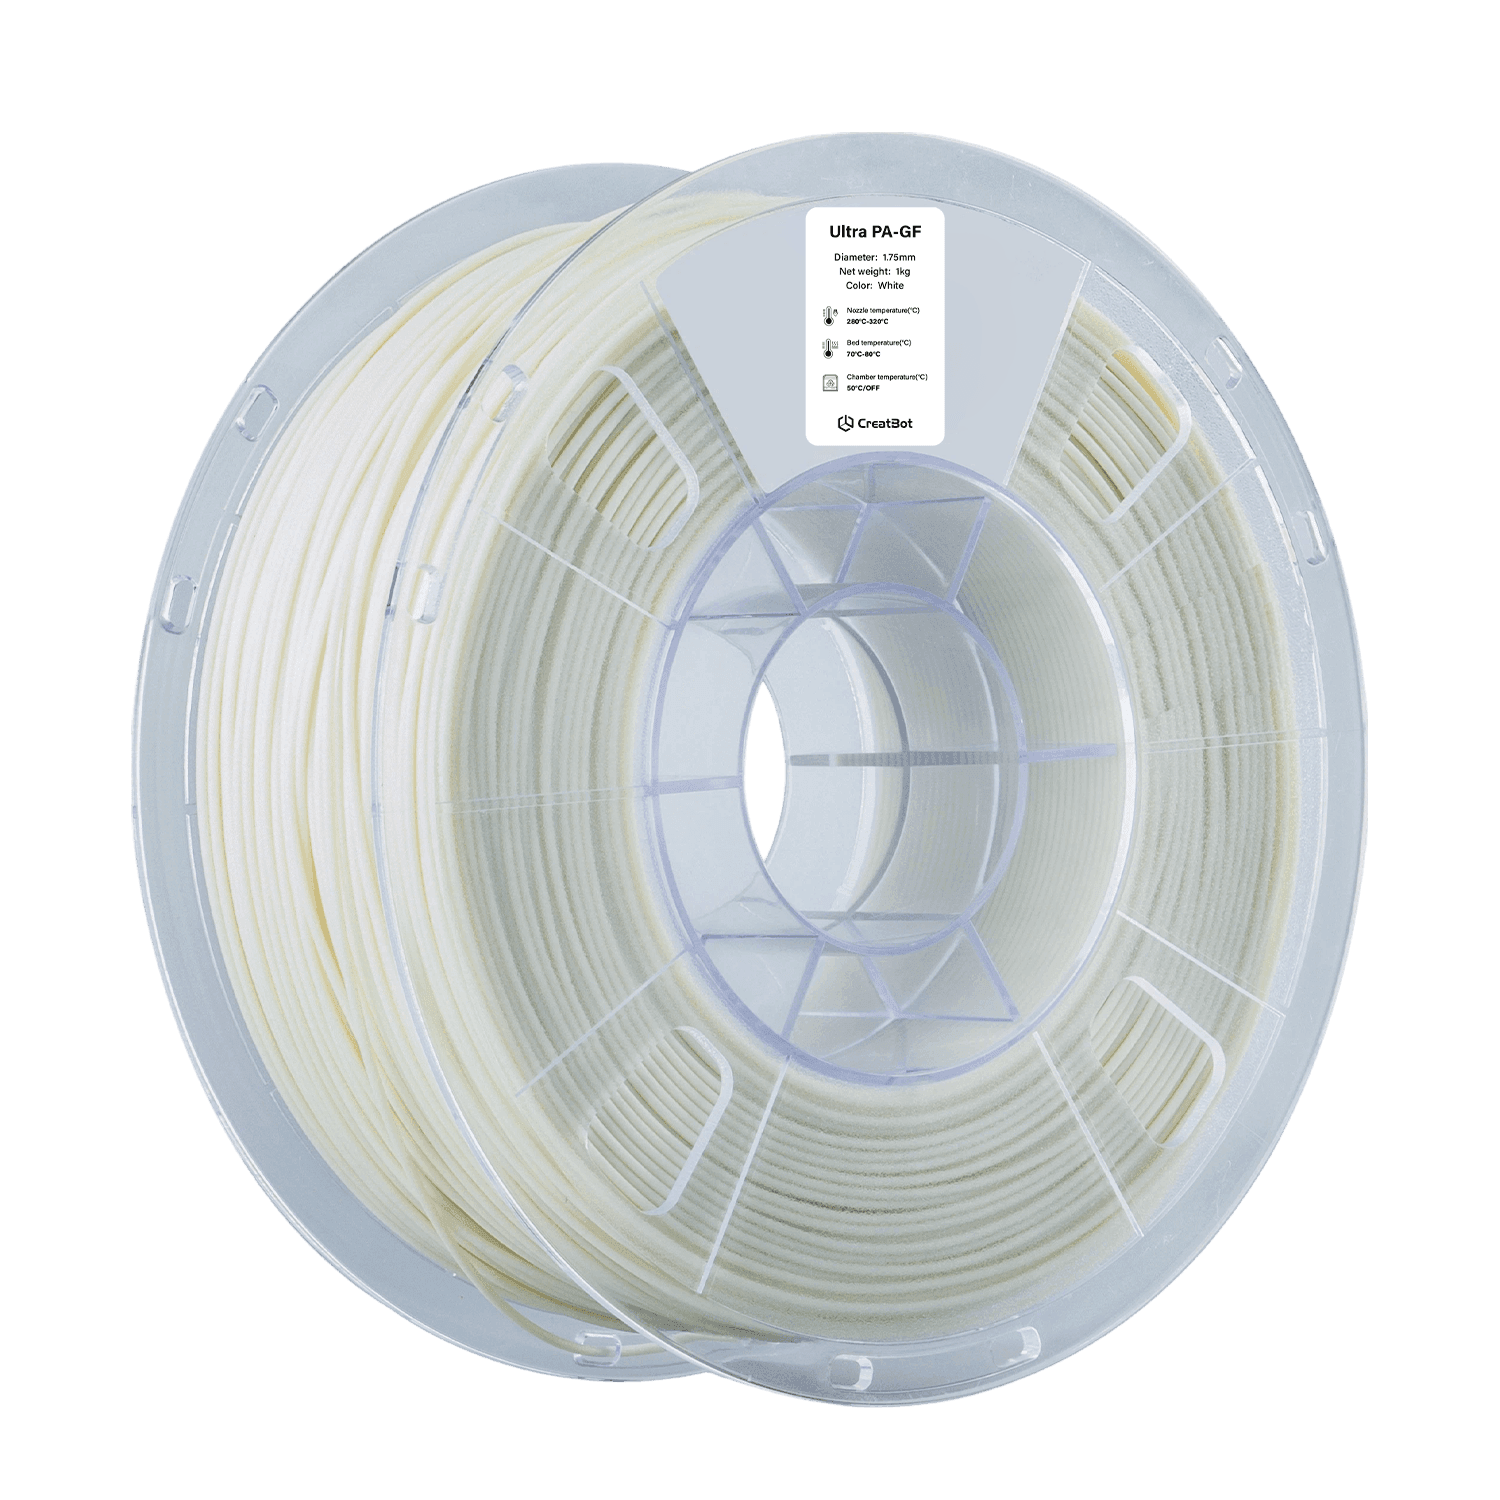
UltraPA-GF

구조 부품
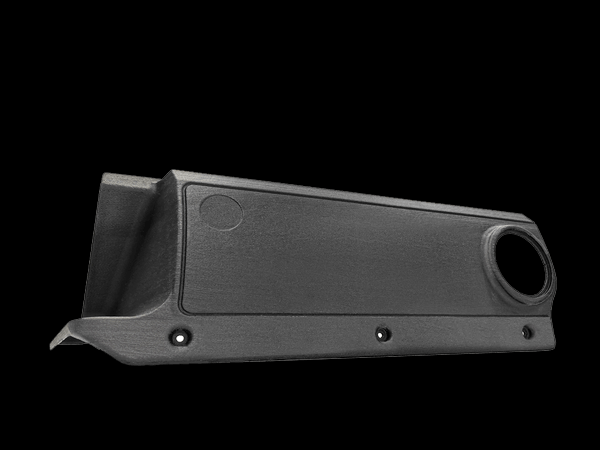
자동차 부품
산업 장비

공구 및 고정 장치
필라멘트 특징



출력 미리보기
CreatBot 필라멘트로 출력하는 장점
고강도 및 고강성
유리 섬유의 첨가로 기계적 특성이 크게 향상되어 인장 탄성 계수는 5118MPa, 굴곡 탄성 계수는 4135MPa에 달하며, 표준 PA 소재보다 50% 이상 높은 강성을 가지고 있어 고하중 응용 분야에서 금속 부품을 대체할 수 있습니다.
뛰어난 치수 안정성
유리 섬유가 출력 시 수축과 뒤틀림을 효과적으로 억제하여 대형 부품에서도 치수 편차가 0.2% 미만으로 높은 정밀도를 유지하며, 복잡한 후처리 없이 정밀한 맞춤 부품을 구현합니다.
우수한 내열성
열 변형 온도가 180℃로 고온 환경에서 장기간 안정적으로 작동할 수 있으며, 자동차 엔진룸과 산업 장비 응용 분야에 적합하며, 표준 PA 소재보다 약 60℃ 높은 내열성을 가지고 있습니다.
지원 3D 프린터
CreatBot 산업용 3D 프린터는 고성능 소재를 위해 설계되었습니다. 다음 모델은 가열 챔버와 고온 노즐을 갖춰 전문가급 결과를 제공합니다.



기술 데이터 시트
| 항목 | 데이터 |
|---|---|
| 인쇄 전 건조 조건 | 80-100℃, 6-8 H (열풍 건조기) |
| 노즐 온도 | 300-320℃ |
| 노즐 직경 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 인쇄 베드 표면 처리 | 3D 인쇄 스프레이 / PVP 고체 접착제 / 전용 접착제 |
| 베드 온도 | 70-90℃ |
| 챔버 온도 | / |
| 냉각 팬 | OFF |
| 인쇄 속도 | 30-120 mm/s |
| 물리적 특성 | 시험 방법 | 데이터 |
|---|---|---|
| 밀도 | ISO1183 | 1.27g/cm³ |
| 포화 흡수율 | 25℃,55%RH | 1.75% |
| 용융 지수 | 340℃,2.16 kg | 7.6g/10 min |
| 융해 온도 | DSC, 10℃/min | 237℃ |
| 비카트 연화 온도 | ISO 306, GB/T 1633 | / |
| 열 변형 온도 | ISO 75, 0.45MPa | 180℃ |
| 기계적 특성 | 시험 방법 | 데이터 |
|---|---|---|
| 인장 강도 XY | ISO 527, GB/T 1040 | 86 MPa |
| 인장 강도 Z | ISO 527, GB/T 1040 | 59 MPa |
| 영률 XY | ISO 527, GB/T 1040 | 5118 MPa |
| 영률 Z | ISO 527, GB/T 1040 | 3952 MPa |
| 파단 신율 XY | ISO 527, GB/T 1040 | 2.71% |
| 파단 신율 Z | ISO 527, GB/T 1040 | 1.78% |
| 굴곡 강도 XY | ISO 178, GB/T 9341 | 137 MPa |
| 굴곡 강도 Z | ISO 178, GB/T 9341 | / |
| 굴곡 탄성률 XY | ISO 178, GB/T 9341 | 4135 MPa |
| 굴곡 탄성률 Z | ISO 178, GB/T 9341 | / |
| 충격 강도 XY | ISO 179, GB/T 1043 | 7.97 kJ/m² |
| 충격 강도 Z | ISO 179, GB/T 1043 | / |
자주 묻는 질문
UltraPA-GF는 유리 섬유 강화를 사용하여 더 높은 강성과 내열성을 가지며, HDT가 180℃로 고강성 및 고온 응용 분야에 이상적입니다. UltraPA-CF는 탄소 섬유를 사용하여 더 가볍고 높은 강도를 제공하며, 무게에 민감한 응용 분야에 적합합니다. 특정 요구 사항에 따라 선택하세요. 고강성에는 GF, 경량화에는 CF를 선택하세요.
출력 전 철저한 건조(80-100℃, 6-8시간), 권장 노즐 온도 280-320℃, 베드 온도 70-90℃, 유리 섬유 마모에 견디는 경강 또는 루비 노즐 사용, 출력 속도 30-120mm/s, 챔버 보온을 통해 더 나은 결과를 얻을 수 있습니다.
D400 HS, D600 Pro3 HS 등 모든 CreatBot 고온 산업용 3D 프린터와 호환됩니다. 최상의 결과를 얻으려면 노즐 온도가 300℃ 이상인 일정 온도 챔버 및 고온 베드를 갖춘 프린터가 필요합니다.
포화 흡수율은 1.75%이며, 수분 흡수는 출력 품질과 성능 저하를 초래합니다. 출력 전 80-100℃에서 6-8시간 건조해야 하며, 출력 후 밀폐 보관하거나 건조한 환경에서 사용하는 것을 권장합니다.
구조 브래킷, 자동차 엔진룸 부품, 산업 장비 하우징, 공구 및 고정 장치, 내열 기능 부품, 전기 절연 부품 등 다양한 산업 부품에 적합합니다. 특히 고강성, 내열성 및 치수 안정성이 요구되는 응용 분야에 적합합니다.
열 변형 온도(HDT)는 180℃(0.45MPa에서 시험)이며, 비카트 연화 온도는 200℃를 초과하고 150℃ 이하에서 장기간 안정적으로 작동할 수 있으며, 단기간에는 더 높은 온도도 견딜 수 있어 자동차 및 산업 고온 응용 분야에 적합합니다.
더 많은 재료






