
UltraPA-GF

Конструкционные Детали
Автомобильные Компоненты
Промышленное Оборудование

Оснастка и Приспособления
Характеристики Филамента



Предварительный Просмотр Печати
Преимущества печати пластиками CreatBot
Высокая Прочность и Жесткость
Добавление стекловолокна значительно улучшает механические свойства, с модулем растяжения 5118МПа и модулем изгиба 4135МПа, жесткость более чем на 50% выше, чем у стандартных материалов PA, способен заменять металлические детали в высоконагруженных применениях.
Исключительная Размерная Стабильность
Стекловолокно эффективно подавляет усадку и коробление во время печати, поддерживая высокую точность даже для крупных деталей с отклонением размеров менее 0,2%, обеспечивая детали с точной посадкой без сложной постобработки.
Превосходная Термостойкость
Температура деформации под нагрузкой 180℃, способен к стабильной долговременной работе в высокотемпературных условиях, подходит для применения под капотом автомобиля и в промышленном оборудовании, с термостойкостью примерно на 60℃ выше, чем у стандартных материалов PA.
Поддерживаемые 3D-принтеры
Промышленные 3D-принтеры CreatBot разработаны для высокопроизводительных материалов. Следующие модели оснащены нагреваемой камерой и высокотемпературными соплами для профессиональных результатов.



Технический Паспорт
| Показатель | Данные |
|---|---|
| Условия сушки перед печатью | 80-100℃, 6-8 ч (Сушильный шкаф с конвекцией) |
| Температура сопла | 300-320℃ |
| Диаметр сопла | 0,4 / 0,6 / 0,8 / 1,0 мм |
| Обработка поверхности печатного стола | 3D-спрей для печати / клей-карандаш PVP / специальный клей |
| Температура стола | 70-90℃ |
| Температура камеры | / |
| Вентилятор охлаждения | OFF |
| Скорость печати | 30-120 мм/с |
| Физические свойства | Метод испытания | Данные |
|---|---|---|
| Плотность | ISO1183 | 1.27g/cm³ |
| Водопоглощение при насыщении | 25℃,55%RH | 1.75% |
| Индекс текучести расплава | 340℃,2.16 kg | 7.6g/10 min |
| Температура плавления | DSC, 10℃/min | 237℃ |
| Температура размягчения по Викату | ISO 306, GB/T 1633 | / |
| Температура тепловой деформации | ISO 75, 0.45MPa | 180℃ |
| Механические свойства | Метод испытания | Данные |
|---|---|---|
| Прочность на растяжение XY | ISO 527, GB/T 1040 | 86 MPa |
| Прочность на растяжение Z | ISO 527, GB/T 1040 | 59 MPa |
| Модуль Юнга XY | ISO 527, GB/T 1040 | 5118 MPa |
| Модуль Юнга Z | ISO 527, GB/T 1040 | 3952 MPa |
| Относительное удлинение при разрыве XY | ISO 527, GB/T 1040 | 2.71% |
| Относительное удлинение при разрыве Z | ISO 527, GB/T 1040 | 1.78% |
| Прочность на изгиб XY | ISO 178, GB/T 9341 | 137 MPa |
| Прочность на изгиб Z | ISO 178, GB/T 9341 | / |
| Модуль упругости при изгибе XY | ISO 178, GB/T 9341 | 4135 MPa |
| Модуль упругости при изгибе Z | ISO 178, GB/T 9341 | / |
| Ударная вязкость XY | ISO 179, GB/T 1043 | 7.97 kJ/m² |
| Ударная вязкость Z | ISO 179, GB/T 1043 | / |
Часто Задаваемые Вопросы
UltraPA-GF использует армирование стекловолокном для повышенной жесткости и термостойкости с HDT 180℃ и идеально подходит для применений с высокой жесткостью и высокими температурами; UltraPA-CF использует углеродное волокно для меньшего веса и большей прочности, подходит для применений, чувствительных к весу. Выбирайте в зависимости от конкретных потребностей: GF для высокой жесткости, CF для легкости.
Тщательная сушка перед печатью (80-100℃, 6-8 часов), рекомендуемая температура сопла 280-320℃, температура стола 70-90℃, используйте сопло из закаленной стали или рубина, чтобы противостоять износу от стекловолокна, скорость печати 30-120мм/с, изоляция камеры для лучших результатов.
Совместим со всеми высокотемпературными промышленными 3D-принтерами CreatBot, включая D400 HS, D600 Pro3 HS и другие модели. Для оптимальных результатов требуется принтер с температурой сопла выше 300℃, термокамерой и высокотемпературным столом.
Насыщенное влагопоглощение составляет 1,75%, поглощение влаги приводит к ухудшению качества печати и снижению характеристик. Перед печатью необходимо сушить при 80-100℃ в течение 6-8 часов, после печати рекомендуется хранить в герметичной упаковке или использовать в сухих условиях.
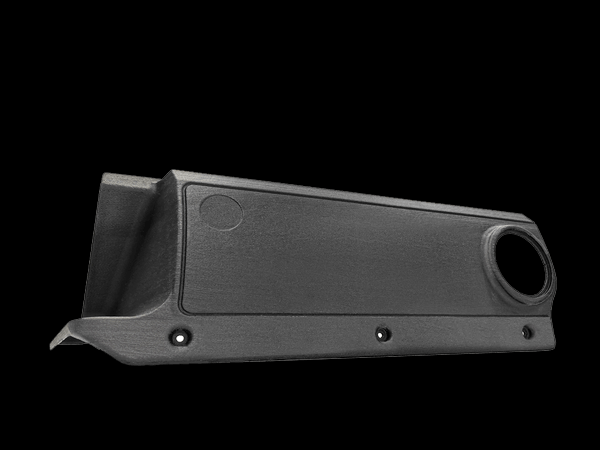
Подходит для различных промышленных деталей: конструкционные кронштейны, компоненты под капотом автомобиля, корпуса промышленного оборудования, оснастка и приспособления, термостойкие функциональные детали, электроизоляционные детали и т.д. Особенно подходит для применений, требующих высокой жесткости, термостойкости и размерной стабильности.
Температура деформации под нагрузкой (HDT) составляет 180℃ (при испытании при 0,45МПа), температура размягчения по Викату превышает 200℃, способен стабильно работать в течение длительного времени ниже 150℃, может выдерживать более высокие температуры кратковременно, подходит для автомобильных и промышленных высокотемпературных применений.
Больше Материалов




Свяжитесь с нами


Сообщение
Области Применения
Быстрые ссылки
