
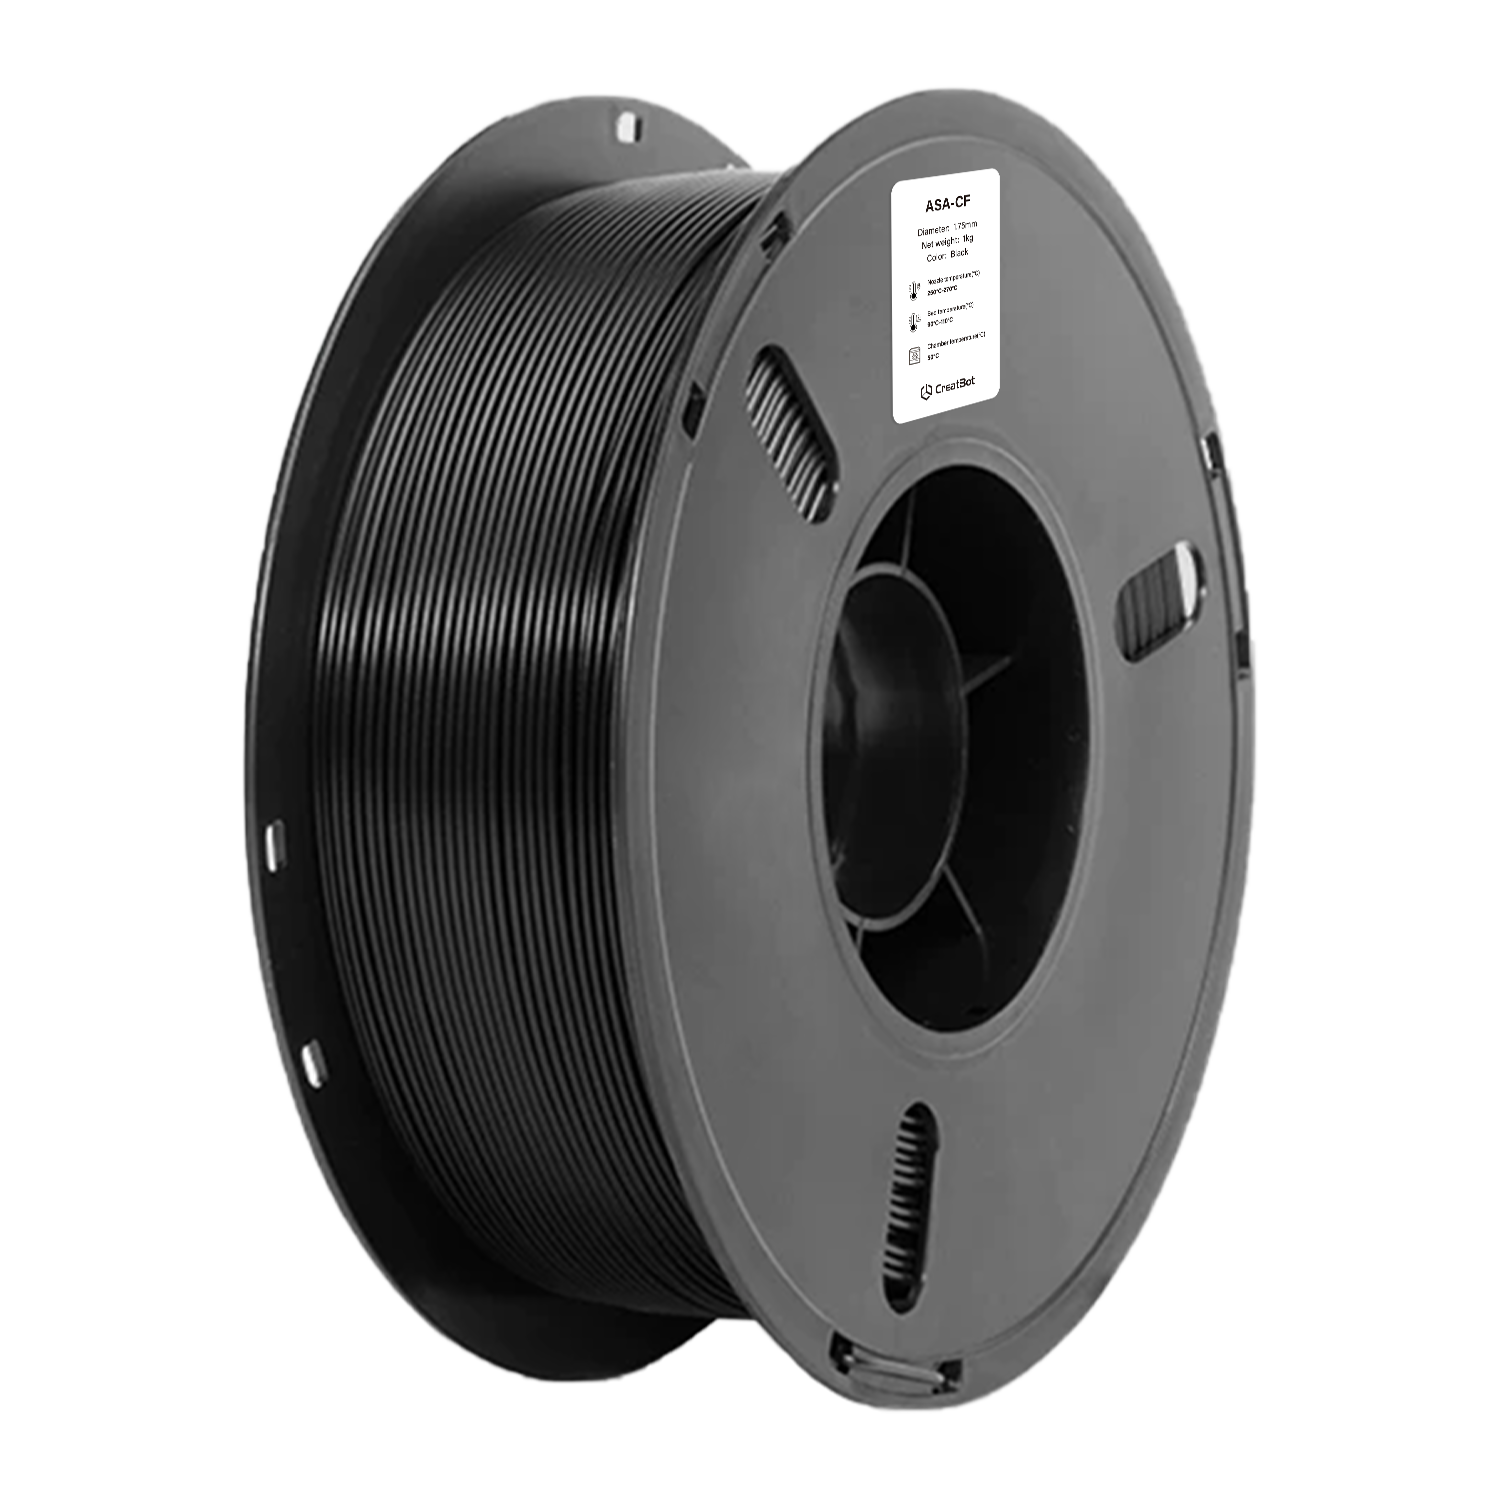
ASA-CF
القطع الهيكلية
قطع السيارات
المعدات الخارجية
الطائرات المسيّرة والنماذج
ميزات خيط ASA-CF للطباعة ثلاثية الأبعاد
معاينة طباعة CreatBot ASA-CF
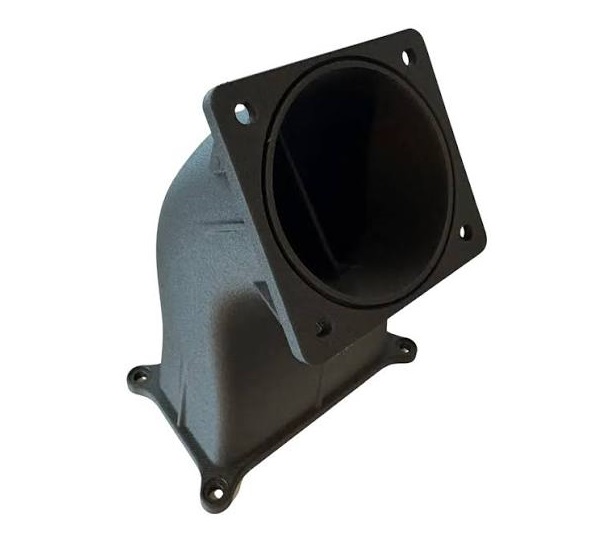
مزايا الطباعة بخيوط CreatBot
جودة مواد خام فاخرة
مختارة من راتنج ASA أصلي وألياف كربون عالية الجودة من كبار شركات الكيمياء، لضمان نقاء المادة من المصدر. تخضع كل دفعة لفحص كامل لمقاومة الشد والمؤشر المنصهر وسماحية القطر قبل الشحن، لضمان أداء مستقر وموثوق.
معايرة من المصنع، جاهزة للطباعة
معايَر تركيبة الخيط وانسيابية الانصهار وسماحية القطر (±0.03مم) لكامل مجموعة طابعات CreatBot، مع معايير حصرية مدمجة في برنامج التقطيع. لا حاجة للتصحيح المتكرر — افتح العلبة واطبع، وحتى المبتدئون يحققون جودة طباعة مستقرة.
معزّزة بألياف الكربون، صلبة ومتينة
ألياف الكربون المقصوصة متناثرة بالتساوي في مصفوفة ASA، ما يحسّن الصلابة والثبات الأبعادي بشكل كبير مع كبح فعلي للاعوجاج والانكماش أثناء الطباعة. تحافظ القطع المطبوعة على المقاومة الجوية الخارجية مع قوة ميكانيكية أقرب لللدائن الهندسية، مناسبة للقطع الوظيفية والهيكلية.
الطابعات ثلاثية الأبعاد المدعومة
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
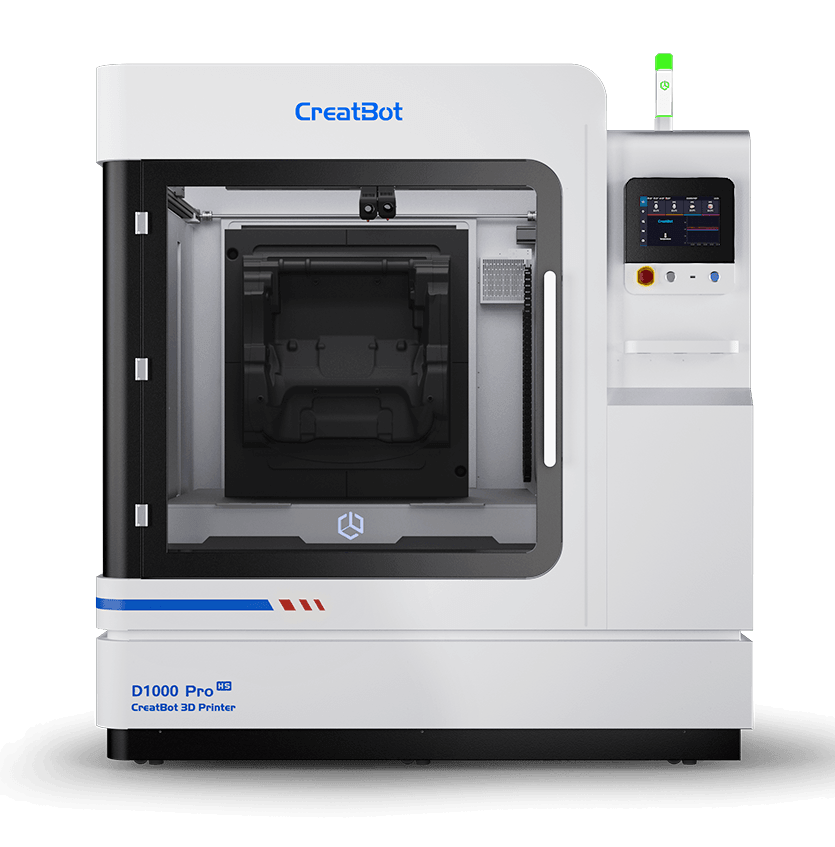
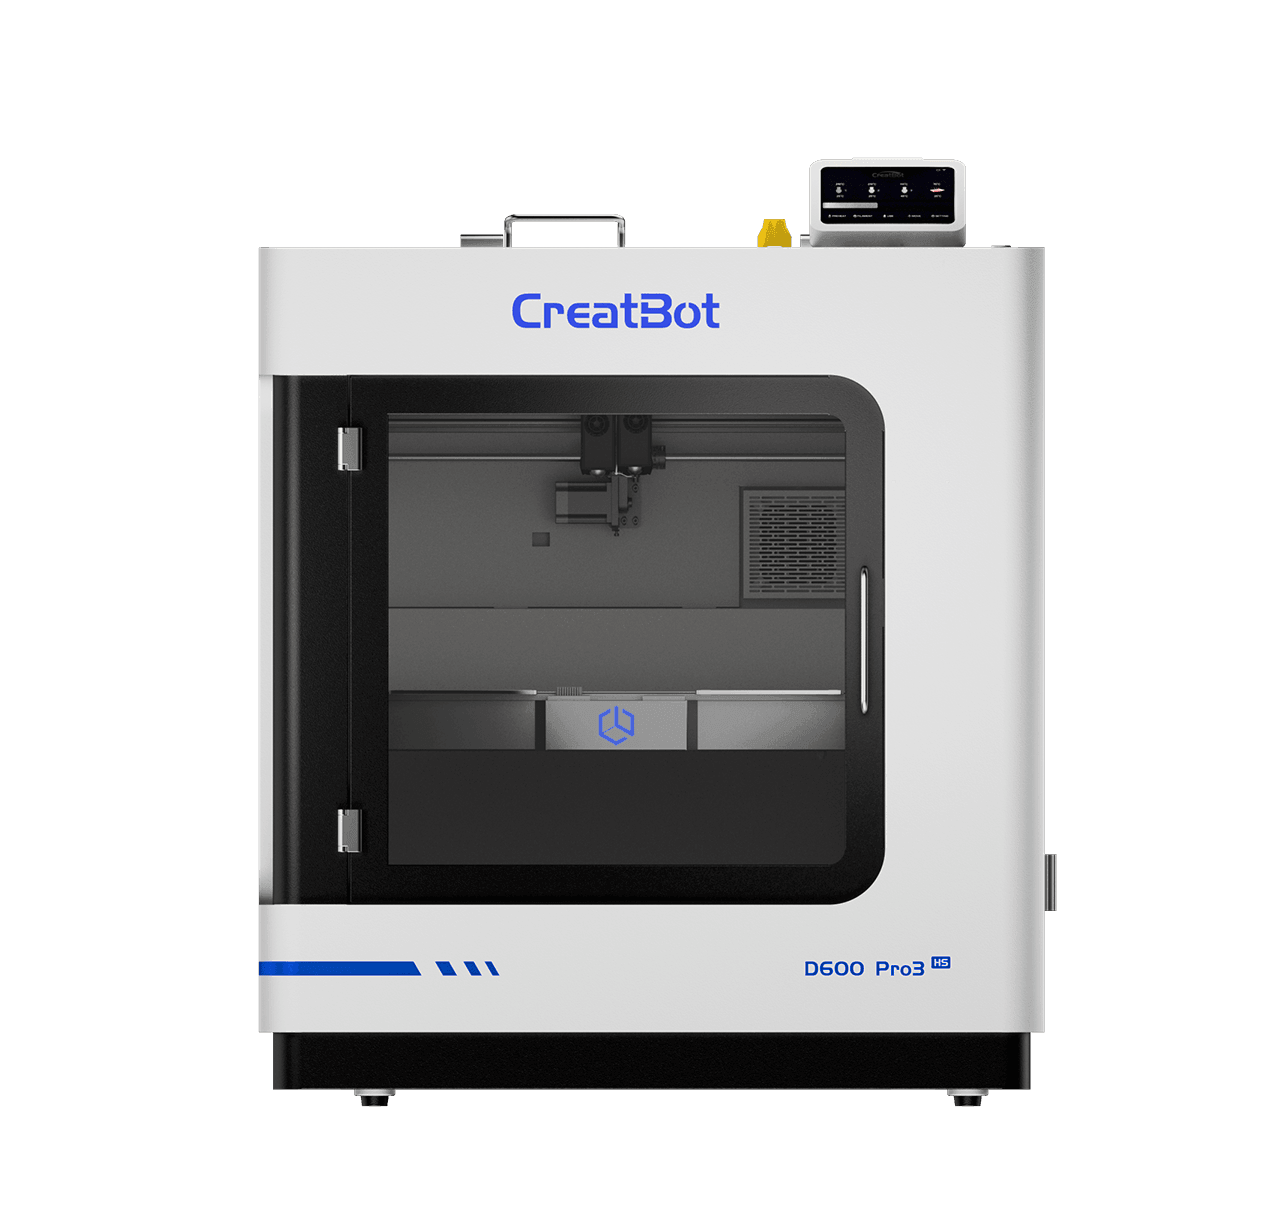
ورقة البيانات التقنية
| البند | القيمة |
|---|---|
| ظروف التجفيف قبل الطباعة | 80-90°م، 6-8 ساعات (فرن تجفيف بالحمل الحراري) |
| درجة حرارة الفوهة | 250-280°م |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 مم |
| معالجة سطح منصة الطباعة | بخاخ الطباعة ثلاثية الأبعاد / عصا لاصقة PVP / مادة لاصقة متخصصة |
| درجة حرارة المنصة | 80-100°م |
| درجة حرارة الغرفة | 45-60°م |
| مروحة التبريد | 0-75% |
| سرعة الطباعة | ≤250 مم/ث |
| الخواص الفيزيائية | طريقة الاختبار | القيمة |
|---|---|---|
| الكثافة | ISO1183 | 1.02g/cm³ |
| امتصاص الماء المشبع | 25°C, 55%RH | 0.33% |
| المؤشر المنصهر | 280°C, 2.16 kg | 1.74g/10 min |
| درجة حرارة الانصهار | DSC,10°C/min | 210°C |
| درجة حرارة تلين فيكات | ISO 306, GB/T 1633 | 108°C |
| درجة حرارة الانحراف الحراري | ISO 75, 0.45MPa | 110°C |
| الخواص الميكانيكية | طريقة الاختبار | القيمة |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 32 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | 29 MPa |
| معامل يونغ XY | ISO 527, GB/T 1040 | 4100 MPa |
| معامل يونغ Z | ISO 527, GB/T 1040 | 2200 MPa |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 9.3% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | 4.2% |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 3700 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | 1300 MPa |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 70 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | 30 MPa |
| قوة الصدمات XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| قوة الصدمات Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
الأسئلة الشائعة حول خيط ASA-CF
يستخدم CreatBot ASA-CF خيوطاً قياسية 1.75مم بتحكم صناعي في سماحية القطر ±0.03مم، وهو متوافق مع الغالبية العظمى من طابعات FDM الداعمة لمواد نوع ASA. يجب أن يكون الجهاز مزوداً بمنصة ساخنة (80-100°م موصى بها) ونظام بثق قادراً على الوصول المستقر إلى فوق 250°م، ويُوصى بغرفة طباعة مغلقة أو غطاء واقٍ. ولأن المادة تحتوي ألياف كربون، يُوصى بقوة بفوهة فولاذ مقسّى (مثل 0.4مم فولاذ مقسّى)، فالفوهات النحاسية العادية تتآكل بسرعة من ألياف الكربون. ورغم اتساع التوافق، للحصول على أفضل جودة وثبات، نوصي بقوة بإنشاء CreatBot ASA-CF مع طابعات CreatBot الصناعية، التي توفر غرفة ساخنة مغلقة ومعايير تقطيع حصرية تُطلق كامل مزايا أداء الخيط.
ASA-CF مادة هندسية عالية الأداء بألياف كربون مضافة إلى مصفوفة ASA. مقارنة بـ ASA القياسي تقدم: ① الصلابة — ألياف الكربون ترفع معامل يونغ إلى 4100 MPa (ASA القياسي نحو 2350 MPa)، بزيادة نحو 75%، ومعامل انحناء 70 MPa، معززاً الصلابة الانحنائية بشكل ملحوظ؛ ② الثبات الأبعادي — ألياف الكربون تكبح بفعالية الانكماش والاعوجاج أثناء الطباعة، بدقة أبعادية أعلى عند طباعة القطع الكبيرة؛ ③ مقاومة الحرارة — درجة انحراف حراري نحو 110°م، أعلى من ASA القياسي (نحو 90°م)؛ ④ ملمس السطح — ألياف الكربون تعطي المادة ملمساً أسود مطفياً بمظهر أكثر فخامة. نصيحة الاختيار: اختر ASA-CF للقطع الهيكلية والوظيفية وخفيفة الوزن ذات المتطلبات العالية للصلابة والثبات الأبعادي؛ واختر ASA القياسي للسيناريوهات التي يهم فيها المظهر واللون والتكلفة. كلاهما بمقاومة جوية ممتازة متساوية ومناسب للاستخدام الخارجي.
تُوصى لـ CreatBot ASA-CF حرارة فوهة 250-280°م وحرارة منصة 80-100°م. ينبغي ضبط الإعدادات حسب حجم النموذج وسماكة الطبقة وسرعة الطباعة وبيئة الجهاز. نصائح الضبط: ① جفّف دائماً قبل الطباعة — 6-8 ساعات تجفيف بالحمل الحراري عند 80°م لتجنب خشونة السطح وفقد القوة الناجمين عن امتصاص الرطوبة في المركبات المعزّزة بألياف الكربون؛ ② للطبقة الأولى، ارفع حرارة الفوهة 5-10°م وقلل السرعة إلى 20-30مم/ث لتعزيز التصاق الطبقة الأولى؛ ③ للنماذج الكبيرة، اضبط حرارة المنصة قرب الحد الأعلى للنطاق (نحو 100°م) وأضف حافة (Brim) لتقليل الاعوجاج؛ ④ عند استخدام غرفة مغلقة، الحفاظ على 45-60°م يقلل بشكل ملحوظ الإجهاد الحراري الطبقي ومخاطر التشقق؛ ⑤ فوهة الفولاذ المقسّى إلزامية، فالفوهات النحاسية تتآكل بسرعة من ألياف الكربون. يُوصى بطباعة برج حراري أولاً لإيجاد النافذة الحرارية المثلى لبيئتك.
بالصلابة العالية من التعزيز بألياف الكربون والمقاومة الجوية الممتازة الموروثة من ASA، تُستخدم ASA-CF على نطاق واسع في عدة مجالات. تشمل التطبيقات النموذجية: ① القطع الهيكلية — حوامل ميكانيكية وأدوات تثبيت وقواعد تركيب ومكونات حاملة للأحمال وغيرها من القطع الوظيفية بمتطلبات عالية للصلابة والثبات الأبعادي؛ ② قطع السيارات — هياكل المرايا وشبكات سحب الهواء وقواعد الشعارات وحوامل المستشعرات وغيرها، بمقاومة UV تلبي متطلبات عمر الخدمة الخارجي للمركبات؛ ③ المعدات الخارجية — هياكل المستشعرات وأجهزة المراقبة الخارجية وعلب محطات الأرصاد ومعدات الحدائق وغيرها، مقاومة للاصفرار والتشقق تحت التعرض الطويل للشمس والأمطار؛ ④ الطائرات المسيّرة والنماذج — هياكل وواقيات مراوح وحوامل مثبتات كاميرات وغيرها من المكونات خفيفة الوزن عالية الصلابة؛ ⑤ أدوات التشغيل الصناعية — عدادات فحص وحوامل تحديد وأدوات خطوط إنتاج وغيرها؛ ⑥ العلب الكهربائية الخارجية — أضواء حدائق وصناديق مقابس خارجية وهياكل معدات طاقة شمسية وغيرها.
نعم، يجب طباعة ASA-CF بفوهات مقاومة للتآكل من فولاذ مقسّى أو ياقوت أو كربيد تنغستن. السبب: ألياف الكربون صلبة جداً (صلابة موس نحو 7-8) وتتلف بسرعة الفوهات النحاسية العادية (صلابة موس نحو 3)، مسببة توسع فتحة الفوهة وبثقاً غير منتظم وانخفاض دقة الطباعة وحتى الانسداد. يُوصى بفوهة فولاذ مقسّى 0.4مم موازنةً بين الدقة ومقاومة التآكل. نصائح معالجة غبار ألياف الكربون: ① بعد الطباعة قد تظهر شعرات ألياف صغيرة على حواف القطعة ويمكن صنفرتها بلطف بورق صنفرة ناعم؛ ② ارتدِ كمامة عند الصنفرة أو المعالجة اللاحقة لتجنب استنشاق غبار ألياف الكربون؛ ③ نظّف منصة الطباعة وداخل الطابعة بانتظام لمنع دخول غبار ألياف الكربون إلى الأجزاء المتحركة والتأثير على عمر المسارات؛ ④ خزّن القطع المطبوعة بمواد ألياف الكربون منفصلة لتجنب تلوث أليافها للمواد الأخرى.
امتصاص ASA-CF للرطوبة أقل من النايلون (PA) لكنه أعلى قليلاً من ABS القياسي. إضافة ألياف الكربون تقلل نسبة المصفوفة فتخفض نزعة الامتصاص الكلية، لكن التعرض الطويل للبيئات الرطبة سيبسبب امتصاص رطوبة يؤدي إلى فقاعات وخشونة سطح وانخفاض التصاق الطبقات أثناء الطباعة. التخزين الصحيح: ① الخيوط غير المفتوحة تُخزن في مكان بارد جاف (15-25°م، رطوبة < 30%) بعيداً عن أشعة الشمس المباشرة؛ ② الخيوط المفتوحة تُختم في أكياس مع مجفف (سيليكا جل، 5-10غ/لفة) أو تُخزن في مجفف خيوط عند رطوبة نسبية 10-20%؛ ③ لعدم الاستخدام قصير المدى (أكثر من 3 أيام)، أخرج الخيط من الطابعة وختمه. إذا وجدت رطوبة (أصوات فقاعات واضحة أثناء الطباعة، تبييض على سطح الخيط أو بثق خشن)، جففه في فرن حمل حراري عند 80-90°م لمدة 6-8 ساعات، ثم برده في بيئة جافة إلى حرارة الغرفة قبل الاستخدام الطبيعي.
ورغم إمكانية طباعة CreatBot ASA-CF نظرياً على طابعات ذات هيكل مفتوح، نوصي بقوة بغرفة طباعة مغلقة أو نصف مغلقة لأفضل النتائج. الأسباب: يمتلك ASA-CF درجة انتقال زجاجي نحو 100°م ودرجة انحراف حراري نحو 110°م، ويتراكم الإجهاد الانكماشي الحراري طبقةً فوق طبقة أثناء الطباعة. إذا تقلبت حرارة البيئة بشكل كبير (كما في الطابعات المفتوحة المتأثرة بالتكييف والتيارات)، يمكن أن يسبب الإجهاد الحراري الطبقي اعوجاجاً أو تشققاً أو حتى انفصالاً عن المنصة. تُثبّت الغرفة المغلقة حرارة البيئة عند 45-60°م، ما يقلل الإجهاد الانكماشي الحراري بشكل ملحوظ ويرفع نسبة نجاح النماذج الكبيرة (فوق 15سم) بكثير. للطباعة الصناعية كبيرة الحجم (مثل سلسلة CreatBot D600 Pro3 HS)، تمثل الغرفة الساخنة المُتحكم بها شرطاً رئيسياً لجودة الطباعة. إذا كان لديك فقط طابعة مفتوحة، يمكنك تقليل مخاطر الاعوجاج بتركيب غطاء أكريليك حول الطابعة، واستخدام لاصق مضاد للانكماش أو صفيحة فولاذية مرنة PEI، وزيادة عرض الحافة (Brim).
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
