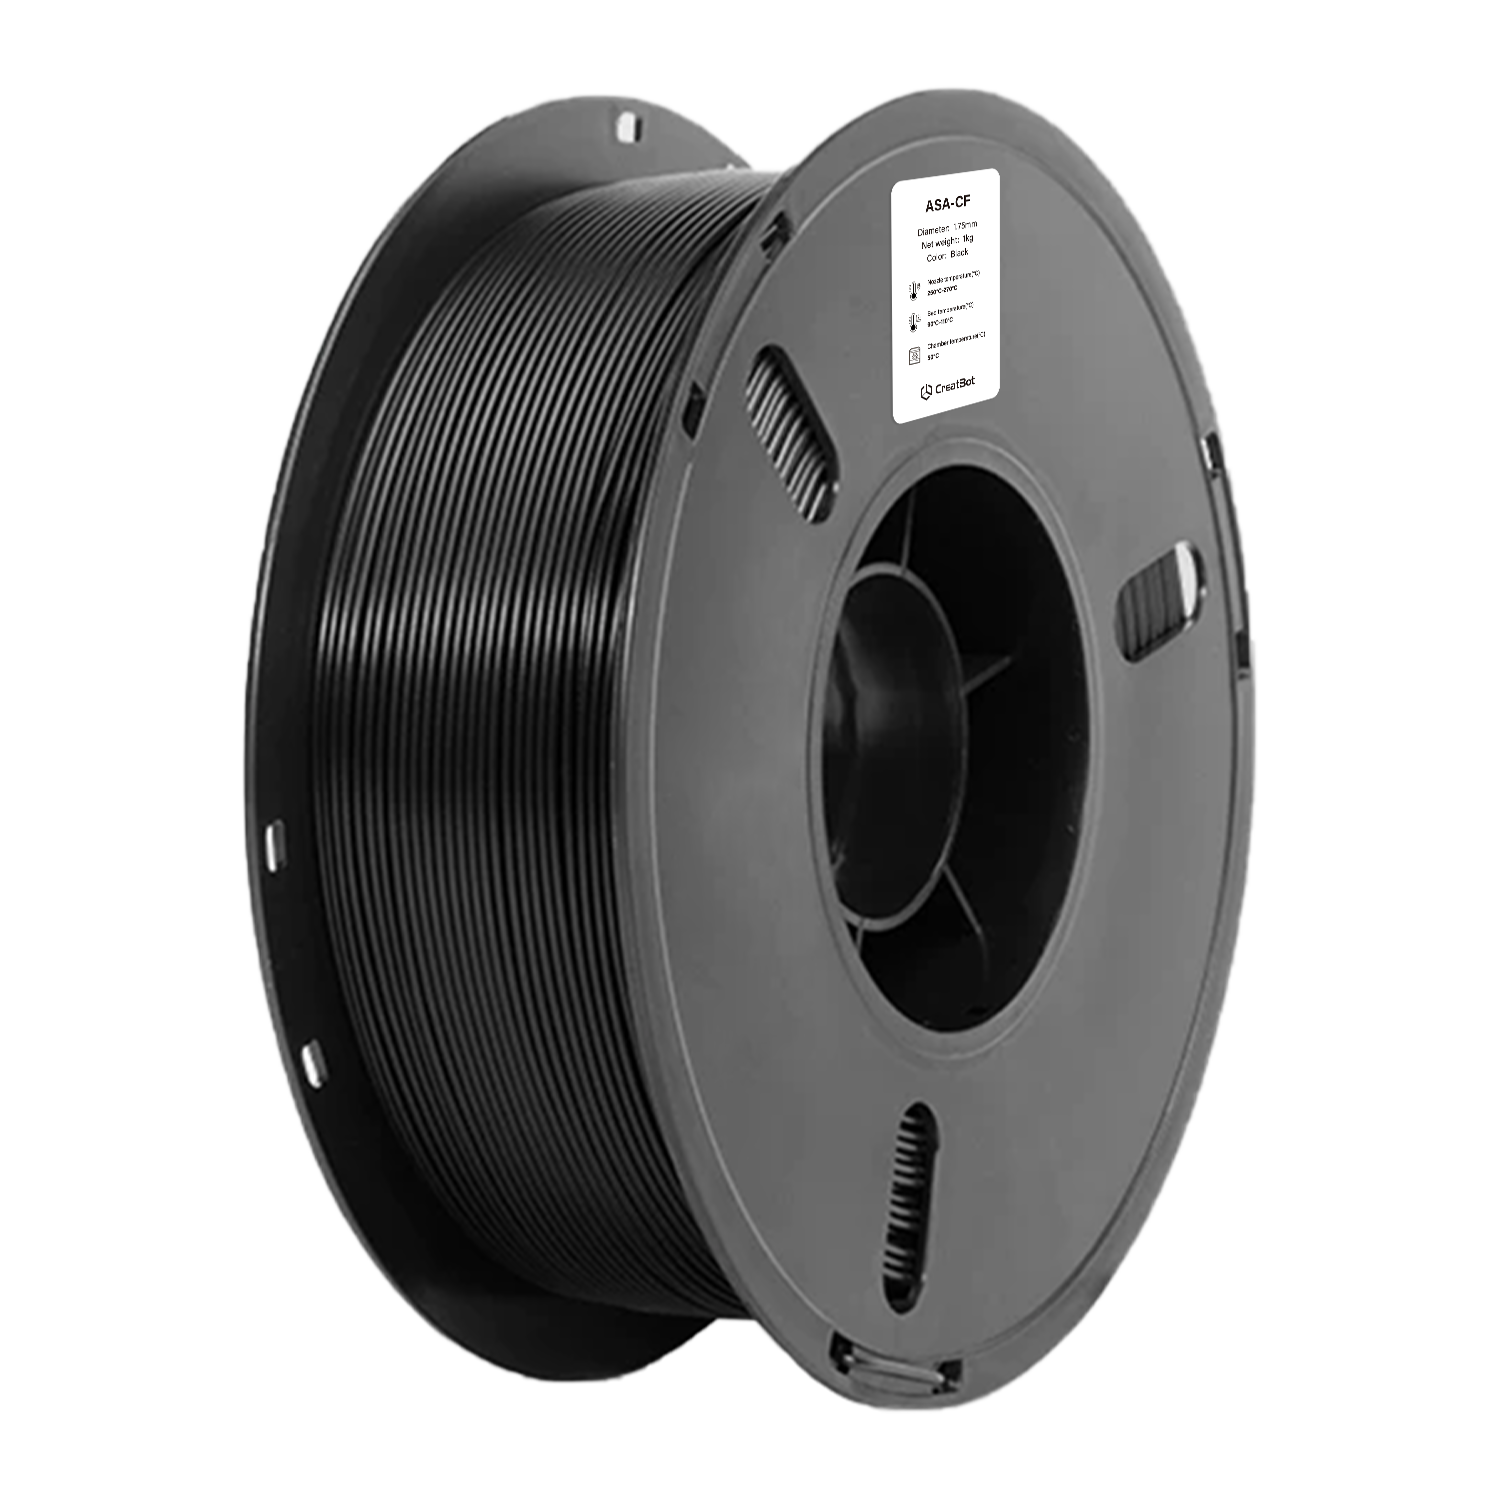
ASA-CF
Peças estruturais
Peças automotivas
Equipamento externo
Drones e modelismo
Características do filamento ASA-CF para impressão 3D
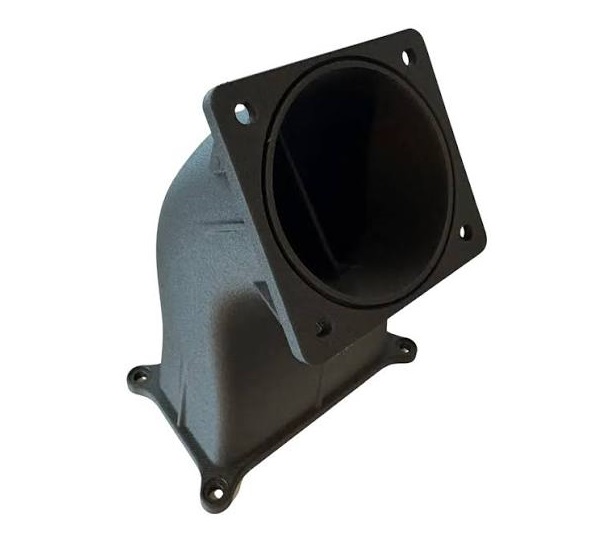
Pré-visualização de impressão CreatBot ASA-CF
Vantagens de imprimir com filamentos CreatBot
Qualidade premium da matéria-prima
Resinas ASA virgens selecionadas e fibra de carbono de alta qualidade de gigantes químicos de primeira linha, garantindo a pureza do material desde a fonte. Cada lote passa por inspeção completa de resistência à tração, índice de fusão e tolerância de diâmetro antes do envio para garantir desempenho estável e confiável.
Calibrado de fábrica, pronto para imprimir
A formulação do filamento, o fluxo de fusão e a tolerância de diâmetro (±0.03mm) são calibrados para todos os modelos CreatBot, com parâmetros exclusivos integrados ao software de fatiamento. Não há necessidade de depuração repetida: desembale e imprima, mesmo iniciantes podem obter qualidade de impressão estável.
Reforçado com fibra de carbono, rígido e resistente
A fibra de carbono picada é dispersa uniformemente na matriz de ASA, melhorando consideravelmente a rigidez e a estabilidade dimensional enquanto suprime eficazmente o empenamento e a retração de impressão. As peças impressas mantêm a resistência às intempéries externas possuindo ao mesmo tempo resistência mecânica mais próxima dos plásticos de engenharia, adequadas para peças funcionais e estruturais.
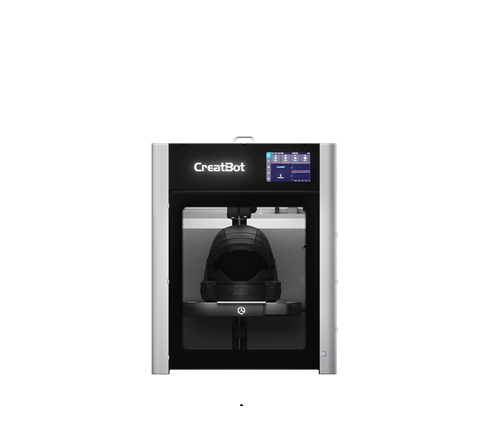
Impressoras 3D Compatíveis
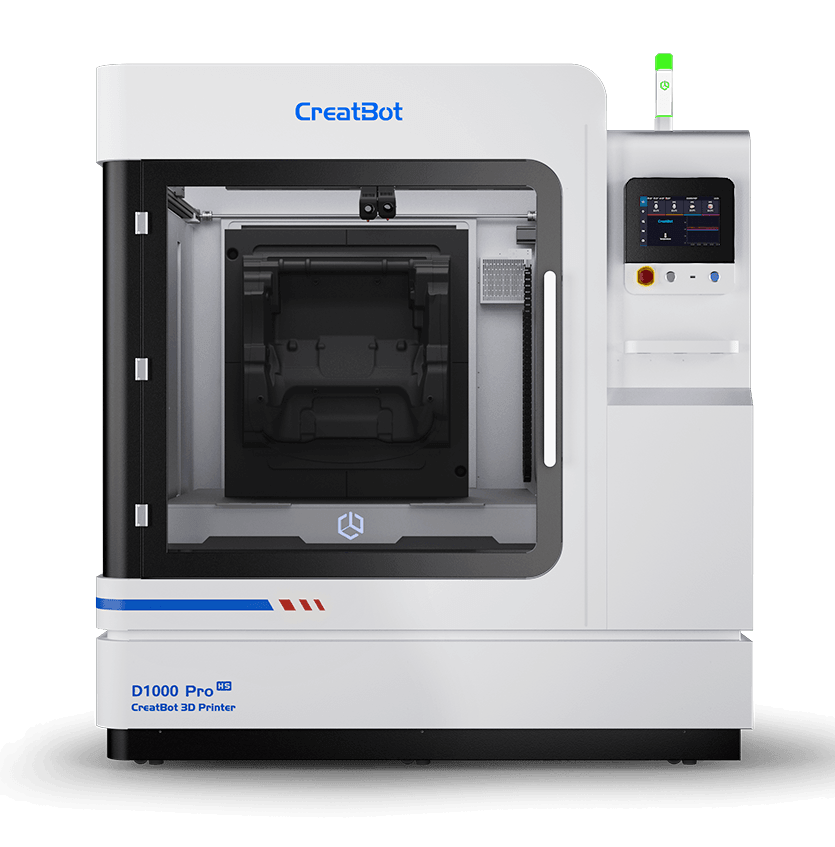
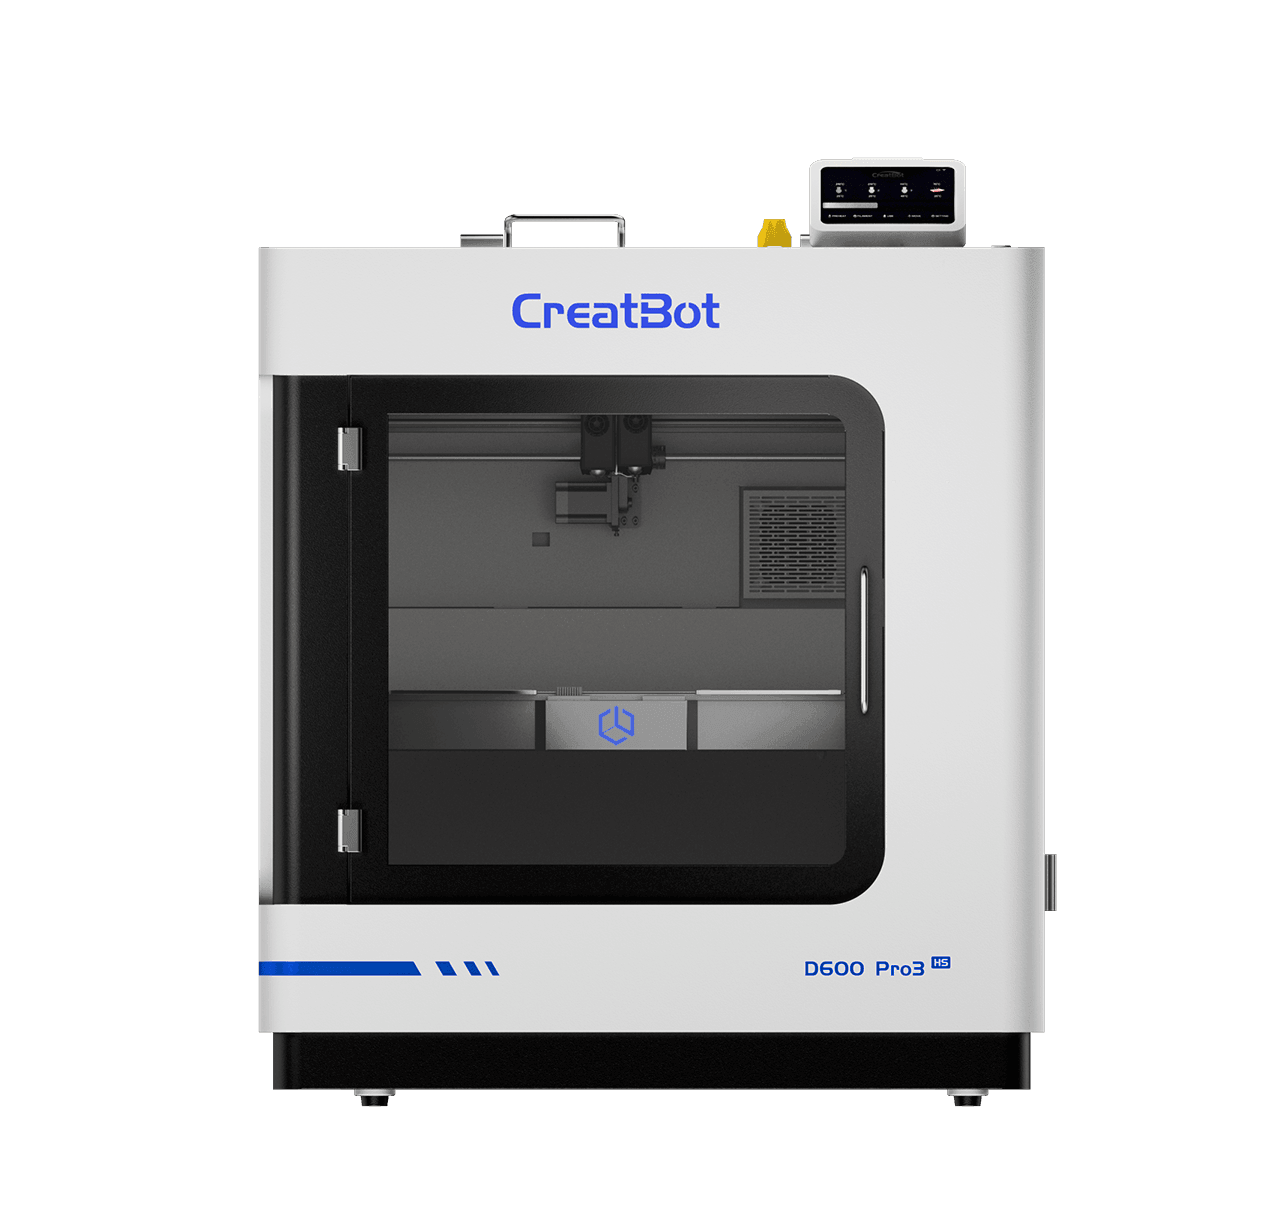
As impressoras 3D industriais CreatBot são projetadas para materiais de alto desempenho. Os seguintes modelos possuem câmara aquecida e bicos de alta temperatura para resultados profissionais.
FICHA TÉCNICA
| Item | Dado |
|---|---|
| Condições de secagem pré-impressão | 80-90℃, 6-8 H (Estufa de secagem por convecção) |
| Temperatura do bico | 250-280℃ |
| Diâmetro do bico | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Tratamento da superfície da mesa de impressão | Spray de impressão 3D / cola sólida PVP / adesivo especializado |
| Temperatura da mesa | 80-100℃ |
| Temperatura da câmara | 45-60℃ |
| Ventoinha de refrigeração | 0-75% |
| Velocidade de impressão | ≤250 mm/s |
| Propriedades físicas | Método de ensaio | Dado |
|---|---|---|
| Densidade | ISO1183 | 1.02g/cm³ |
| Absorção de água saturada | 25°C, 55%RH | 0.33% |
| Índice de fusão | 280°C, 2.16 kg | 1.74g/10 min |
| Temperatura de fusão | DSC,10°C/min | 210°C |
| Temperatura de amolecimento Vicat | ISO 306, GB/T 1633 | 108°C |
| Temperatura de deformação térmica | ISO 75, 0.45MPa | 110°C |
| Propriedades mecânicas | Método de ensaio | Dado |
|---|---|---|
| Resistência à tração XY | ISO 527, GB/T 1040 | 32 MPa |
| Resistência à tração Z | ISO 527, GB/T 1040 | 29 MPa |
| Módulo de Young XY | ISO 527, GB/T 1040 | 4100 MPa |
| Módulo de Young Z | ISO 527, GB/T 1040 | 2200 MPa |
| Alongamento na ruptura XY | ISO 527, GB/T 1040 | 9.3% |
| Alongamento na ruptura Z | ISO 527, GB/T 1040 | 4.2% |
| Resistência à flexão XY | ISO 178, GB/T 9341 | 3700 MPa |
| Resistência à flexão Z | ISO 178, GB/T 9341 | 1300 MPa |
| Módulo de flexão XY | ISO 178, GB/T 9341 | 70 MPa |
| Módulo de flexão Z | ISO 178, GB/T 9341 | 30 MPa |
| Resistência ao impacto XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| Resistência ao impacto Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
Perguntas frequentes sobre filamento ASA-CF
O CreatBot ASA-CF usa filamento padrão de 1,75mm com controle de tolerância de diâmetro de ±0,03mm de grau industrial, compatível com a grande maioria das impressoras 3D FDM que suportam materiais tipo ASA. O equipamento deve ter uma mesa aquecida (recomendado 80-100°C) e um sistema de extrusão capaz de atingir estavelmente mais de 250°C, e uma câmara de impressão fechada ou cobertura protetora é recomendada. Como o material contém fibra de carbono, um bico de aço endurecido (como um bico de aço endurecido de 0,4mm) é fortemente recomendado, pois bicos de latão padrão serão rapidamente desgastados pela fibra de carbono. Embora a compatibilidade seja ampla, para qualidade e estabilidade de impressão ideais, recomendamos fortemente usar CreatBot ASA-CF com impressoras 3D industriais CreatBot, cuja câmara aquecida fechada e parâmetros de fatiamento exclusivos podem aproveitar plenamente as vantagens de desempenho do filamento CreatBot ASA-CF.
O ASA-CF é um material de engenharia de alto desempenho com fibra de carbono adicionada à matriz de ASA. Em comparação com o ASA padrão, tem as seguintes vantagens: ① Rigidez—a fibra de carbono eleva o módulo de Young até 4100 MPa (ASA padrão aproximadamente 2350 MPa), um aumento de cerca de 75%, com módulo de flexão de 70 MPa, melhorando significativamente a rigidez à flexão; ② Estabilidade dimensional—a fibra de carbono suprime eficazmente a retração e o empenamento de impressão, proporcionando maior precisão dimensional ao imprimir peças grandes; ③ Resistência ao calor—temperatura de deformação térmica aproximadamente 110°C, notavelmente superior ao ASA padrão (aproximadamente 90°C); ④ Acabamento superficial—a fibra de carbono confere ao material uma textura preta fosca com aparência mais premium. Conselho de seleção: escolha ASA-CF para peças estruturais, funcionais e leves com altos requisitos de rigidez e estabilidade dimensional; escolha ASA padrão para cenários onde aparência, cor e custo são mais importantes. Ambos têm resistência às intempéries igualmente excelente e são adequados para aplicações externas.
O CreatBot ASA-CF recomenda temperatura do bico de 250-280°C e temperatura da mesa de 80-100°C. As configurações de temperatura específicas devem ser ajustadas de acordo com o tamanho do modelo, altura da camada, velocidade de impressão e ambiente do equipamento. Sugestões de ajuste: ① Seque sempre o filamento antes de imprimir—secagem por convecção a 80-90°C por 6-8 horas para evitar superfícies ásperas e perda de resistência causadas pela absorção de umidade nos compósitos de fibra de carbono; ② Para a primeira camada, aumentar a temperatura do bico em 5-10°C e reduzir a velocidade de impressão para 20-30mm/s para melhorar a adesão da primeira camada; ③ Para modelos de grande área, definir a temperatura da mesa perto do limite superior da faixa recomendada (cerca de 100°C) e adicionar brim ao redor das bordas de impressão para reduzir o empenamento; ④ Ao usar uma câmara fechada, manter a temperatura da câmara a 45-60°C reduz significativamente as tensões térmicas entre camadas e o risco de rachaduras; ⑤ Um bico de aço endurecido deve ser usado, pois bicos de latão serão rapidamente desgastados pela fibra de carbono. Recomenda-se imprimir primeiro uma torre de temperatura para encontrar a janela de temperatura ideal para o ambiente atual.
Com a alta rigidez do reforço de fibra de carbono e a excelente resistência às intempéries inerente ao ASA, o ASA-CF é amplamente utilizado em vários campos. As aplicações típicas incluem: ① Peças estruturais—suportes mecânicos, fixações, bases de montagem, componentes de carga e outras peças funcionais que exigem alta rigidez e estabilidade dimensional; ② Peças automotivas—carcaças de espelhos retrovisores, grades de entrada de ar, bases de emblemas, suportes de sensores, etc., com resistência UV que atende aos requisitos de vida útil externa dos veículos; ③ Equipamento externo—carcaças de sensores, equipamentos de vigilância externa, carcaças de estações meteorológicas, instalações de jardim, etc., resistentes ao amarelamento e rachaduras sob exposição prolongada ao sol e chuva; ④ Drones e modelismo—chassis, protetores de hélice, suportes de gimbal e outros componentes leves de alta rigidez; ⑤ Ferramentas industriais—gabaritos de inspeção, ferramentas de posicionamento, dispositivos de linha de produção, etc.; ⑥ Carcaças elétricas externas—luzes de jardim, caixas de tomadas externas, carcaças de equipamentos solares, etc.
Sim, o ASA-CF deve ser impresso com bicos resistentes ao desgaste, como aço endurecido, rubi ou carboneto de tungstênio. Razão: a fibra de carbono é extremamente dura (dureza Mohs aproximadamente 7-8) e desgastará rapidamente os bicos de latão padrão (dureza Mohs aproximadamente 3), causando abertura alargada do bico, extrusão irregular, precisão de impressão reduzida e até entupimento. Recomenda-se um bico de aço endurecido de 0,4mm, que equilibra precisão e resistência ao desgaste. Sugestões de manuseio da poeira de fibra de carbono: ① Após a impressão, uma pequena quantidade de rebarbas de fibra pode aparecer nas bordas da peça impressa, que pode ser lixada suavemente com lixa fina; ② Recomenda-se usar máscara durante o lixamento ou pós-processamento para evitar inalar poeira de fibra de carbono; ③ Limpar regularmente a mesa de impressão e o interior da impressora para evitar que a poeira de fibra de carbono entre nas peças móveis e afete a vida útil dos trilhos; ④ Após usar materiais de fibra de carbono, armazenar as peças impressas separadamente para evitar que a poeira de fibra contamine outros materiais.
O ASA-CF tem higroscopicidade menor que o náilon (PA), mas ligeiramente maior que o ABS padrão. A adição de fibra de carbono reduz a proporção da matriz, enfraquecendo a tendência geral de absorção de umidade, mas a exposição prolongada a ambientes úmidos ainda absorverá umidade, causando bolhas, superfícies ásperas e redução da união entre camadas durante a impressão. Armazenamento correto: ① O filamento não aberto deve ser armazenado em local fresco e seco (temperatura 15-25°C, umidade < 30%), longe da luz solar direta; ② O filamento aberto deve ser selado em sacos com dessecante (dessecante de gel de sílica, dosagem recomendada 5-10g/rolo), ou armazenado em uma caixa secadora de filamento que mantém 10-20% de umidade relativa; ③ Quando não for usado a curto prazo (mais de 3 dias), recomenda-se remover o filamento da impressora e selá-lo. Se a umidade for detectada (sons de bolhas evidentes ao imprimir, superfície branca no filamento ou extrusão áspera), secar em forno de ar quente a 80-90°C por 6-8 horas, depois resfriar à temperatura ambiente em ambiente seco antes do uso normal.
Embora o CreatBot ASA-CF possa teoricamente ser impresso em impressoras de estrutura aberta, recomendamos fortemente o uso de uma câmara de impressão fechada ou semifechada para obter resultados ideais. As razões são as seguintes: o ASA-CF tem uma temperatura de transição vítrea de aproximadamente 100°C e uma temperatura de deformação térmica de aproximadamente 110°C. Durante a impressão, as tensões de retração térmica de cada camada se acumulam camada por camada. Se a temperatura ambiente flutuar significativamente (como impressoras de estrutura aberta afetadas por ar condicionado e correntes de ar), as tensões térmicas entre camadas podem causar empenamento das bordas do modelo, rachaduras ou até descolamento da mesa de impressão. Uma câmara fechada pode estabilizar a temperatura ambiente a 45-60°C, reduzindo significativamente as tensões de retração térmica e melhorando enormemente a taxa de sucesso de impressão de modelos grandes (mais de 15cm). Para impressão industrial de grande formato (como a série CreatBot D600 Pro3 HS), um equipamento com câmara aquecida de temperatura constante é uma condição fundamental para garantir a qualidade de impressão. Se apenas uma impressora de estrutura aberta estiver disponível, recomenda-se reduzir o risco de empenamento instalando coberturas protetoras de acrílico ao redor da impressora, usando cola anti-empenamento ou placas de aço flexível PEI e aumentando a largura do brim.
Mais Materiais
Contate-Nos


Impressoras 3D
Mensagem
Campos de Aplicação
Links Rápidos
