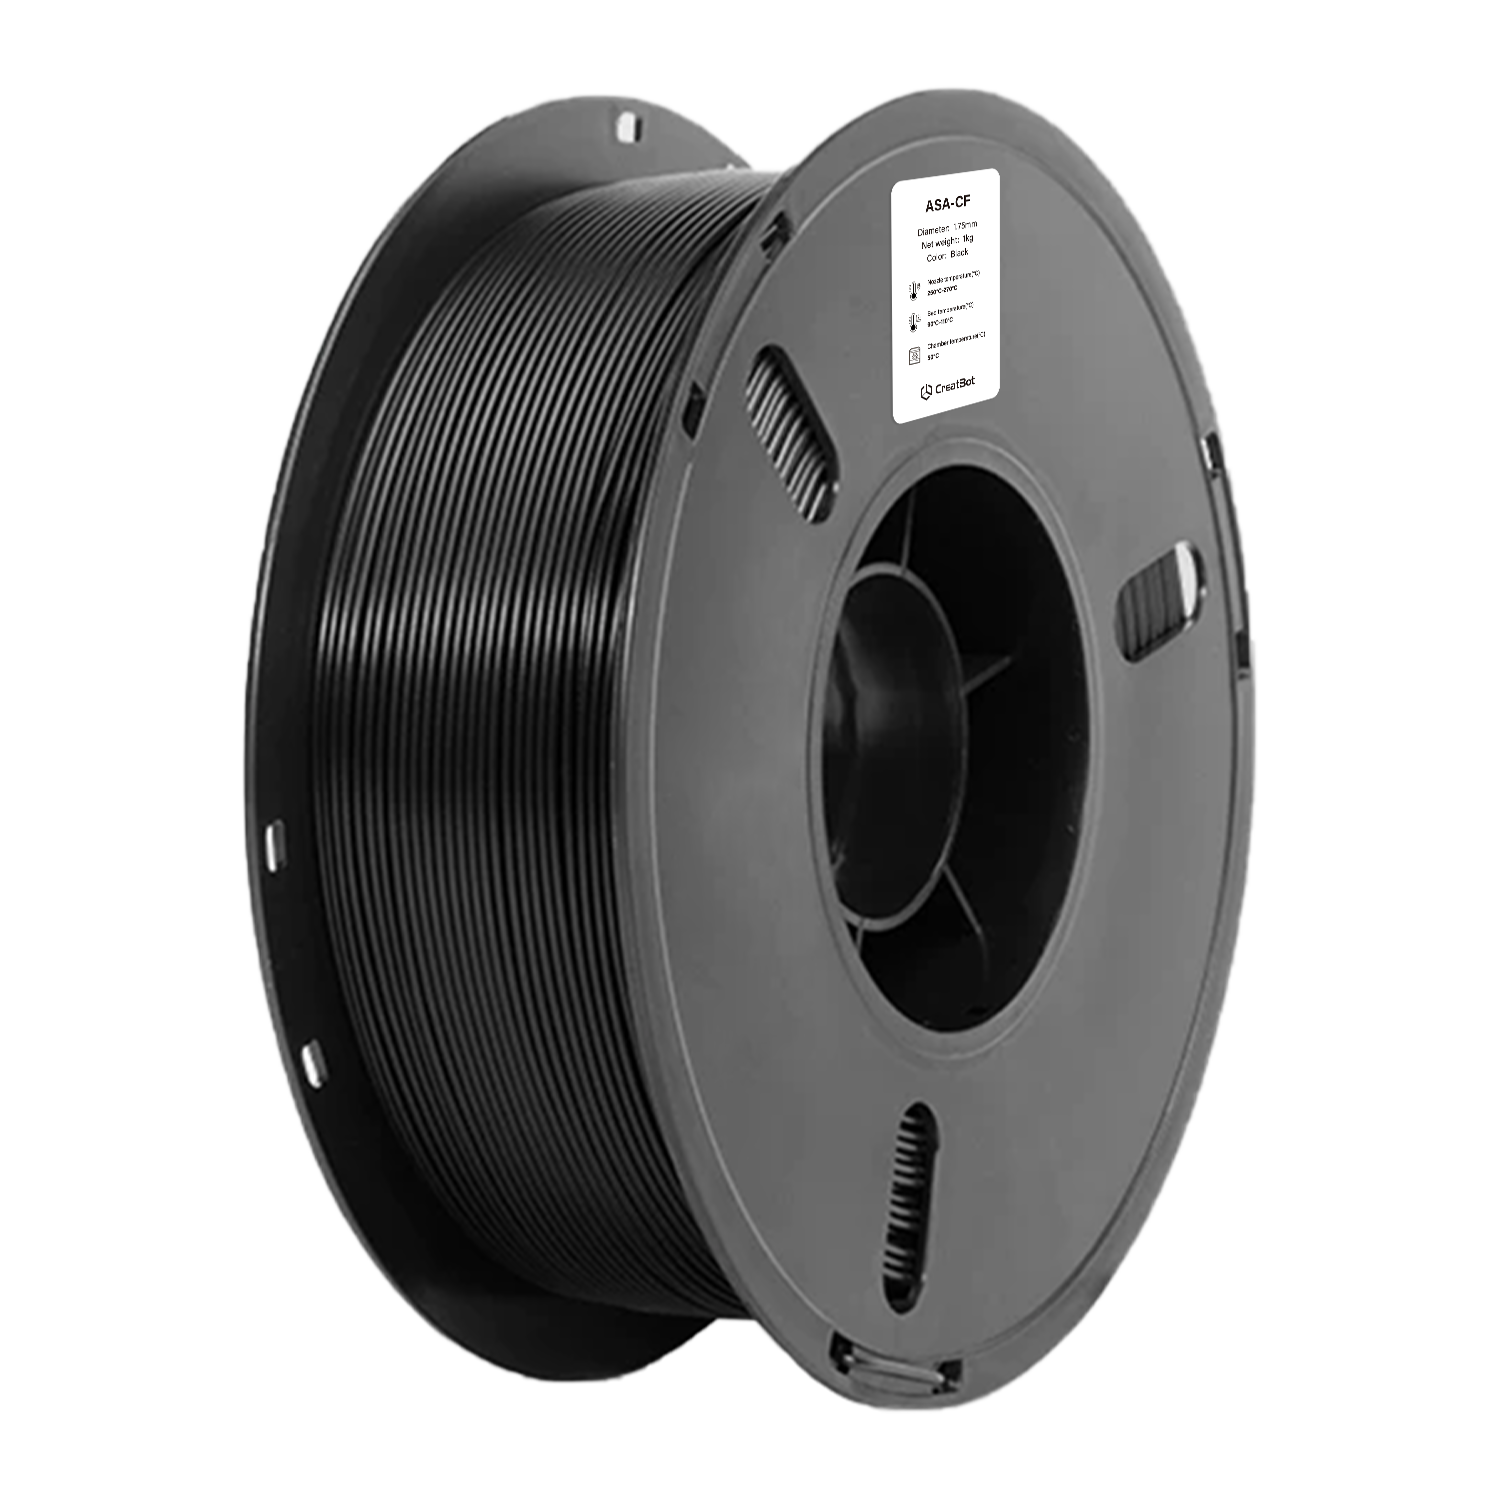
ASA-CF
Piezas estructurales
Piezas de automoción
Equipamiento exterior
Drones y modelismo
Características del filamento ASA-CF para impresión 3D
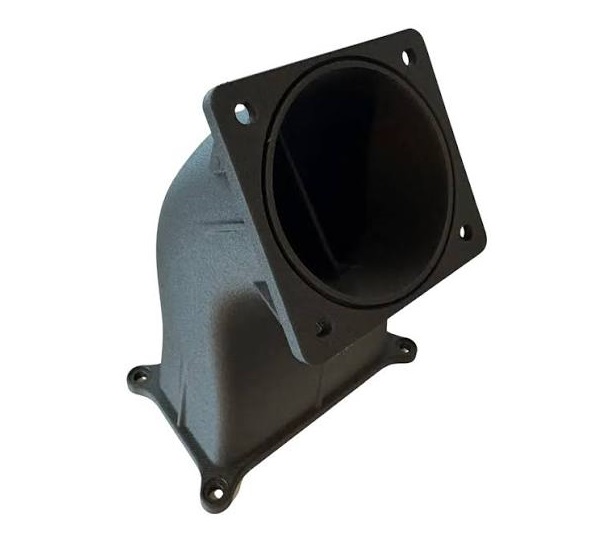
Vista previa de impresión CreatBot ASA-CF
Ventajas de imprimir con filamentos CreatBot
Calidad premium de materia prima
Resinas ASA vírgenes seleccionadas y fibra de carbono de alta calidad de gigantes químicos de primer nivel, garantizando la pureza del material desde el origen. Cada lote se somete a inspección completa de resistencia a la tracción, índice de fusión y tolerancia de diámetro antes del envío para garantizar un rendimiento estable y fiable.
Calibrado de fábrica, listo para imprimir
La formulación del filamento, el flujo de fusión y la tolerancia de diámetro (±0.03mm) están calibrados para todos los modelos CreatBot, con parámetros exclusivos integrados en el software de laminado. No es necesario depurar repetidamente: desembalar e imprimir, incluso los principiantes pueden lograr una calidad de impresión estable.
Reforzado con fibra de carbono, rígido y resistente
La fibra de carbono picada se dispersa uniformemente en la matriz de ASA, mejorando considerablemente la rigidez y la estabilidad dimensional mientras suprime eficazmente el alabeo y la contracción de impresión. Las piezas impresas mantienen la resistencia meteorológica exterior mientras poseen una resistencia mecánica más cercana a los plásticos de ingeniería, adecuadas para piezas funcionales y estructurales.
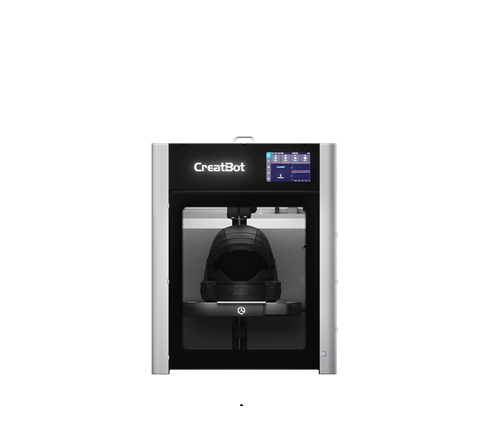
Impresoras 3D Compatibles
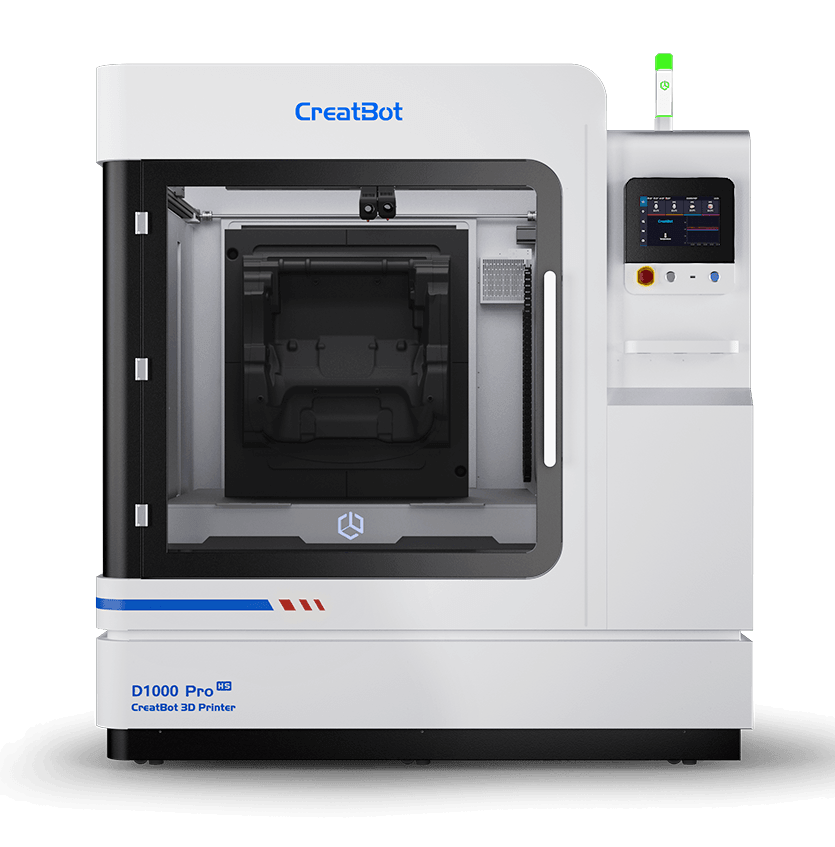
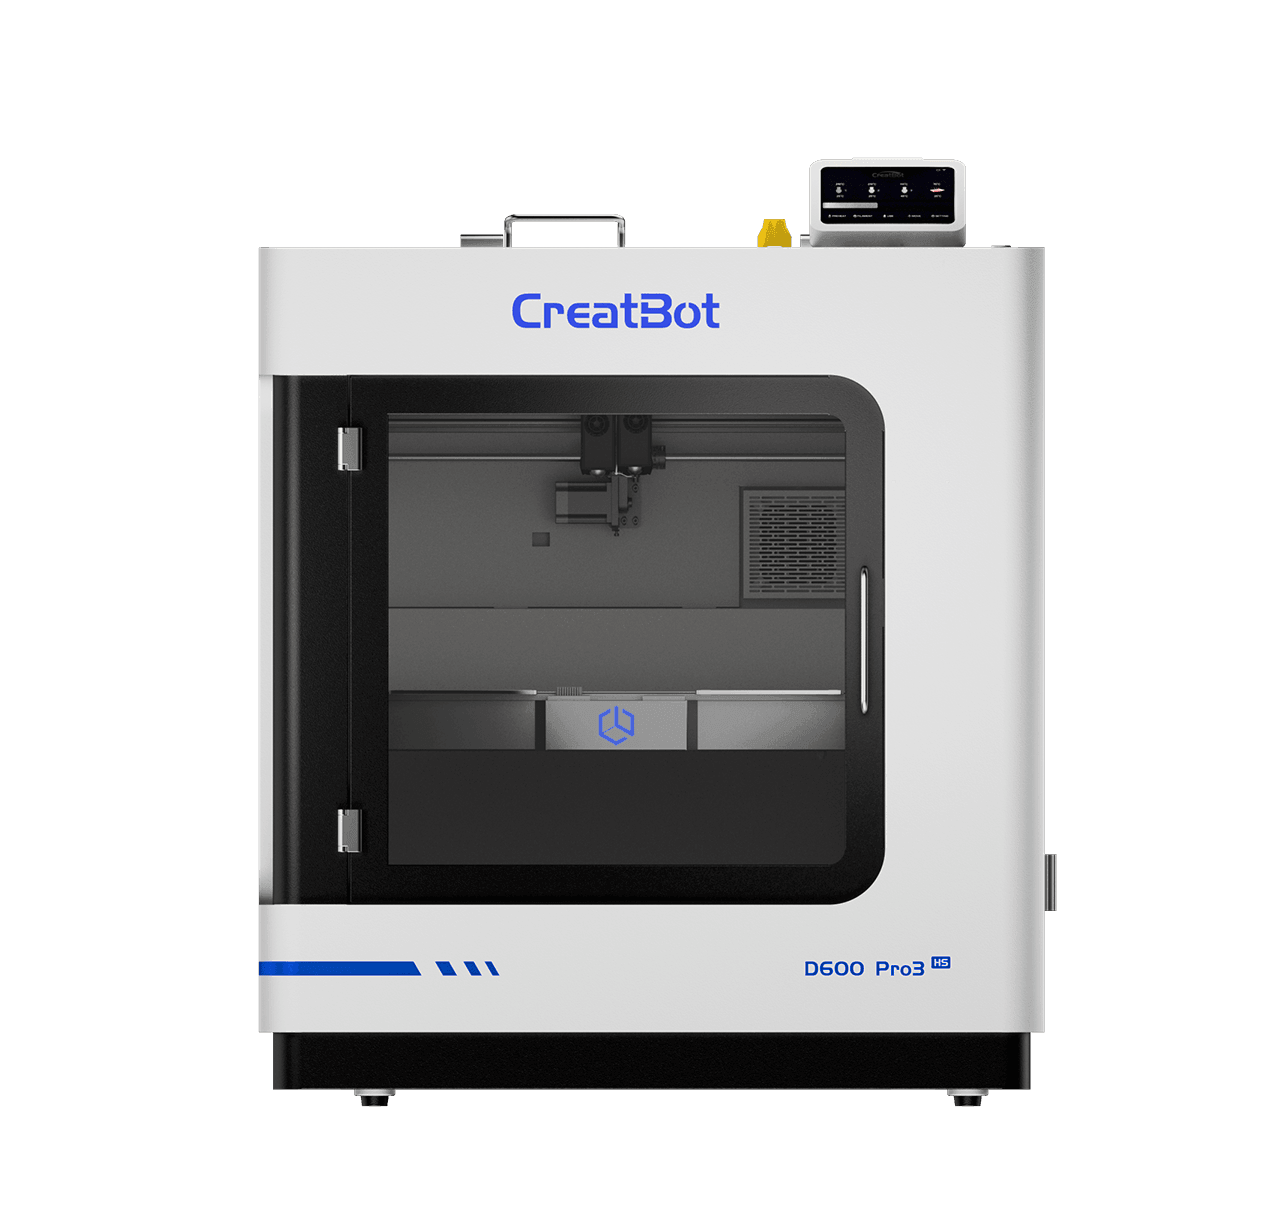
Las impresoras 3D industriales CreatBot están diseñadas para materiales de alto rendimiento. Los siguientes modelos cuentan con cámara calentada y boquillas de alta temperatura para resultados profesionales.
FICHA TÉCNICA
| Elemento | Dato |
|---|---|
| Condiciones de secado previas a la impresión | 80-90℃, 6-8 H (Horno de secado por convección) |
| Temperatura del nozzle | 250-280℃ |
| Diámetro del nozzle | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Tratamiento de la superficie de la cama | Spray de impresión 3D / pegamento sólido PVP / adhesivo especializado |
| Temperatura de la cama | 80-100℃ |
| Temperatura de la cámara | 45-60℃ |
| Ventilador de refrigeración | 0-75% |
| Velocidad de impresión | ≤250 mm/s |
| Propiedades físicas | Método de ensayo | Dato |
|---|---|---|
| Densidad | ISO1183 | 1.02g/cm³ |
| Absorción de agua saturada | 25°C, 55%RH | 0.33% |
| Índice de fusión | 280°C, 2.16 kg | 1.74g/10 min |
| Temperatura de fusión | DSC,10°C/min | 210°C |
| Temperatura de ablandamiento Vicat | ISO 306, GB/T 1633 | 108°C |
| Temperatura de deformación térmica | ISO 75, 0.45MPa | 110°C |
| Propiedades mecánicas | Método de ensayo | Dato |
|---|---|---|
| Resistencia a la tracción XY | ISO 527, GB/T 1040 | 32 MPa |
| Resistencia a la tracción Z | ISO 527, GB/T 1040 | 29 MPa |
| Módulo de Young XY | ISO 527, GB/T 1040 | 4100 MPa |
| Módulo de Young Z | ISO 527, GB/T 1040 | 2200 MPa |
| Alargamiento en rotura XY | ISO 527, GB/T 1040 | 9.3% |
| Alargamiento en rotura Z | ISO 527, GB/T 1040 | 4.2% |
| Resistencia a la flexión XY | ISO 178, GB/T 9341 | 3700 MPa |
| Resistencia a la flexión Z | ISO 178, GB/T 9341 | 1300 MPa |
| Módulo de flexión XY | ISO 178, GB/T 9341 | 70 MPa |
| Módulo de flexión Z | ISO 178, GB/T 9341 | 30 MPa |
| Resistencia al impacto XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| Resistencia al impacto Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
Preguntas frecuentes sobre filamento ASA-CF
El CreatBot ASA-CF utiliza filamento estándar de 1,75mm con control de tolerancia de diámetro de ±0,03mm de grado industrial, compatible con la gran mayoría de impresoras 3D FDM que admiten materiales tipo ASA. El equipo debe tener una cama caliente (recomendado 80-100°C) y un sistema de extrusión capaz de alcanzar establemente más de 250°C, y se recomienda una cámara de impresión cerrada o cubierta protectora. Como el material contiene fibra de carbono, se recomienda encarecidamente una boquilla de acero endurecido (como una boquilla de acero endurecido de 0,4mm), ya que las boquillas de latón estándar se desgastarán rápidamente por la fibra de carbono. Aunque la compatibilidad es amplia, para una calidad y estabilidad de impresión óptimas, recomendamos encarecidamente usar CreatBot ASA-CF con impresoras 3D industriales CreatBot, cuya cámara caliente cerrada y parámetros de laminado exclusivos pueden aprovechar plenamente las ventajas de rendimiento del filamento CreatBot ASA-CF.
El ASA-CF es un material de ingeniería de alto rendimiento con fibra de carbono añadida a la matriz de ASA. En comparación con el ASA estándar, tiene las siguientes ventajas: ① Rigidez—la fibra de carbono eleva el módulo de Young hasta 4100 MPa (ASA estándar aproximadamente 2350 MPa), un aumento de alrededor del 75%, con módulo de flexión de 70 MPa, mejorando significativamente la rigidez a la flexión; ② Estabilidad dimensional—la fibra de carbono suprime eficazmente la contracción y el alabeo de impresión, proporcionando mayor precisión dimensional al imprimir piezas grandes; ③ Resistencia al calor—temperatura de deformación térmica aproximadamente 110°C, notablemente superior al ASA estándar (aproximadamente 90°C); ④ Acabado superficial—la fibra de carbono confiere al material una textura negra mate con apariencia más premium. Consejo de selección: elija ASA-CF para piezas estructurales, funcionales y ligeras con altos requisitos de rigidez y estabilidad dimensional; elija ASA estándar para escenarios donde la apariencia, el color y el costo son más importantes. Ambos tienen una resistencia meteorológica igualmente excelente y son adecuados para aplicaciones exteriores.
El CreatBot ASA-CF recomienda una temperatura de nozzle de 250-280°C y una temperatura de cama de 80-100°C. Los ajustes de temperatura específicos deben adaptarse según el tamaño del modelo, la altura de capa, la velocidad de impresión y el entorno del equipo. Sugerencias de ajuste: ① Secar siempre el filamento antes de imprimir—secado por convección a 80-90°C durante 6-8 horas para evitar superficies rugosas y pérdida de resistencia causadas por la absorción de humedad en los compuestos de fibra de carbono; ② Para la primera capa, aumentar la temperatura del nozzle en 5-10°C y reducir la velocidad de impresión a 20-30mm/s para mejorar la adherencia de la primera capa; ③ Para modelos de gran superficie, fijar la temperatura de la cama cerca del límite superior del rango recomendado (alrededor de 100°C) y añadir brim alrededor de los bordes de impresión para reducir el alabeo; ④ Al usar una cámara cerrada, mantener la temperatura de la cámara a 45-60°C reduce significativamente las tensiones térmicas entre capas y el riesgo de agrietamiento; ⑤ Se debe utilizar una boquilla de acero endurecido, ya que las boquillas de latón se desgastarán rápidamente por la fibra de carbono. Se recomienda imprimir primero una torre de temperatura para encontrar la ventana de temperatura óptima para el entorno actual.
Con la alta rigidez del refuerzo de fibra de carbono y la excelente resistencia meteorológica inherente del ASA, el ASA-CF se utiliza ampliamente en múltiples campos. Las aplicaciones típicas incluyen: ① Piezas estructurales—soportes mecánicos, fijaciones, bases de montaje, componentes portantes y otras piezas funcionales que requieren alta rigidez y estabilidad dimensional; ② Piezas de automoción—carcasas de espejos retrovisores, rejillas de entrada de aire, bases de emblemas, soportes de sensores, etc., con resistencia UV que cumple los requisitos de vida útil exterior de los vehículos; ③ Equipamiento exterior—carcasas de sensores, equipos de vigilancia exterior, carcasas de estaciones meteorológicas, instalaciones de jardín, etc., resistentes al amarillamiento y al agrietamiento bajo exposición prolongada al sol y la lluvia; ④ Drones y modelismo—chasis, protectores de hélice, soportes de cardán y otros componentes ligeros de alta rigidez; ⑤ Herramientas industriales—galgas de inspección, herramientas de posicionamiento, plantillas de línea de producción, etc.; ⑥ Carcasas eléctricas exteriores—luces de jardín, cajas de enchufes exteriores, carcasas de equipos solares, etc.
Sí, el ASA-CF debe imprimirse con boquillas resistentes al desgaste como acero endurecido, rubí o carburo de tungsteno. Razón: la fibra de carbono es extremadamente dura (dureza Mohs aproximadamente 7-8) y desgastará rápidamente las boquillas de latón estándar (dureza Mohs aproximadamente 3), causando apertura agrandada de la boquilla, extrusión irregular, precisión de impresión reducida e incluso obstrucción. Se recomienda una boquilla de acero endurecido de 0,4mm, que equilibra precisión y resistencia al desgaste. Consejos de manejo del polvo de fibra de carbono: ① Después de la impresión, puede aparecer una pequeña cantidad de rebabas de fibra en los bordes de la pieza impresa, que se pueden lijar suavemente con papel de lija fino; ② Se recomienda usar mascarilla durante el lijado o el postprocesado para evitar inhalar polvo de fibra de carbono; ③ Limpiar regularmente la cama de impresión y el interior de la impresora para evitar que el polvo de fibra de carbono entre en las piezas móviles y afecte la vida útil de los rieles; ④ Después de usar materiales de fibra de carbono, almacenar las piezas impresas por separado para evitar que el polvo de fibra contamine otros materiales.
El ASA-CF tiene menor higroscopicidad que el nailon (PA) pero ligeramente mayor que el ABS estándar. La adición de fibra de carbono reduce la proporción de matriz, debilitando la tendencia general a la absorción de humedad, pero la exposición prolongada a ambientes húmedos aún absorberá humedad, causando burbujas, superficies rugosas y reducción de la unión entre capas durante la impresión. Almacenamiento correcto: ① El filamento sin abrir debe almacenarse en un lugar fresco y seco (temperatura 15-25°C, humedad < 30%), lejos de la luz solar directa; ② El filamento abierto debe sellarse en bolsas con desecante (desecante de gel de sílice, dosis recomendada 5-10g/rollo), o almacenarse en una caja secadora de filamento que mantenga 10-20% de humedad relativa; ③ Cuando no se use a corto plazo (más de 3 días), se recomienda retirar el filamento de la impresora y sellarlo. Si se detecta humedad (sonidos de burbujas evidentes al imprimir, superficie blanca en el filamento o extrusión rugosa), secar en horno de aire caliente a 80-90°C durante 6-8 horas, luego enfriar a temperatura ambiente en un ambiente seco antes del uso normal.
Aunque el CreatBot ASA-CF puede imprimirse teóricamente en impresoras de marco abierto, recomendamos encarecidamente usar una cámara de impresión cerrada o semicerrrada para obtener resultados óptimos. Las razones son las siguientes: el ASA-CF tiene una temperatura de transición vítrea de aproximadamente 100°C y una temperatura de deformación térmica de aproximadamente 110°C. Durante la impresión, las tensiones de contracción térmica de cada capa se acumulan capa por capa. Si la temperatura ambiente fluctúa significativamente (como impresoras de marco abierto afectadas por el aire acondicionado y las corrientes de aire), las tensiones térmicas entre capas pueden causar alabeo de los bordes del modelo, grietas o incluso desprendimiento de la cama de impresión. Una cámara cerrada puede estabilizar la temperatura ambiente a 45-60°C, reduciendo significativamente las tensiones de contracción térmica y mejorando enormemente la tasa de éxito de impresión de modelos grandes (más de 15cm). Para la impresión industrial de gran formato (como la serie CreatBot D600 Pro3 HS), un equipo con cámara caliente de temperatura constante es una condición clave para garantizar la calidad de impresión. Si solo se dispone de una impresora de marco abierto, se recomienda reducir el riesgo de alabeo instalando cubiertas protectoras de acrílico alrededor de la impresora, usando pegamento anti-alabeo o placas de acero flexible PEI, y aumentando el ancho del brim.
Más Materiales
Contáctenos


Impresoras 3D
Mensaje
Campos de Aplicación
Enlaces Rápidos
