ASA-CF
構造部品
自動車部品
アウトドア機器
ドローン・模型
ASA-CF 3Dプリンティングフィラメントの特徴
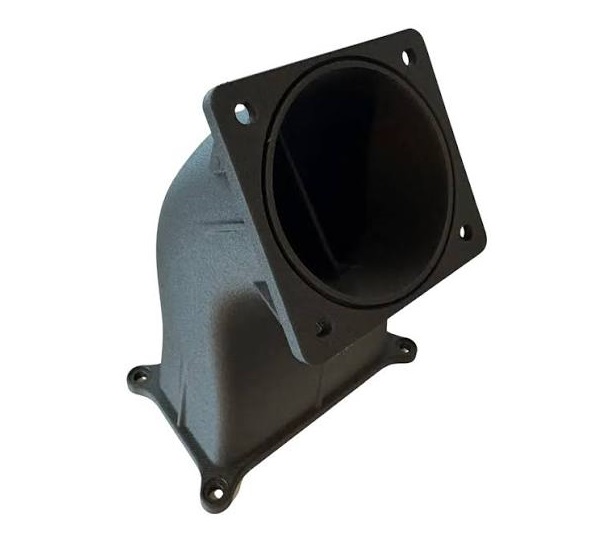
CreatBot ASA-CF印刷プレビュー
CreatBotフィラメントで印刷する利点
プレミアム原材料品質
トップティアの化学大手から厳選された新規ASA樹脂と高品質の炭素繊維を使用し、ソースから材料の純度を確保しています。各ロットは出荷前に引張強度、溶融指数、直径公差を完全に検査し、安定した信頼性の高い性能を保証します。
工場出荷時に調整済み、すぐに印刷可能
フィラメントの配合、溶融流動、直径公差(±0.03mm)はすべてのCreatBotモデル用に調整されており、スライシングソフトウェアに専用パラメータが組み込まれています。繰り返しのデバッグは不要で、開封して印刷するだけ。初心者でも安定した印刷品質を得ることができます。
炭素繊維強化 剛性と靭性を両立
チョップド炭素繊維がASAマトリックスに均一に分散され、剛性と寸法安定性が大幅に向上し、印刷時の反りや収縮を効果的に抑制します。印刷品は屋外耐候性を維持しながら、エンジニアリングプラスチックに近い機械的強度を持ち、機能部品や構造部品に適しています。
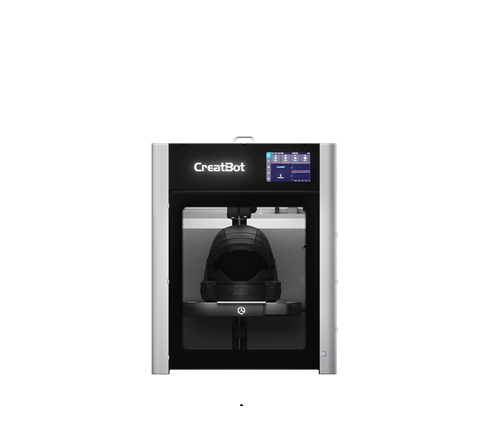
対応3Dプリンター
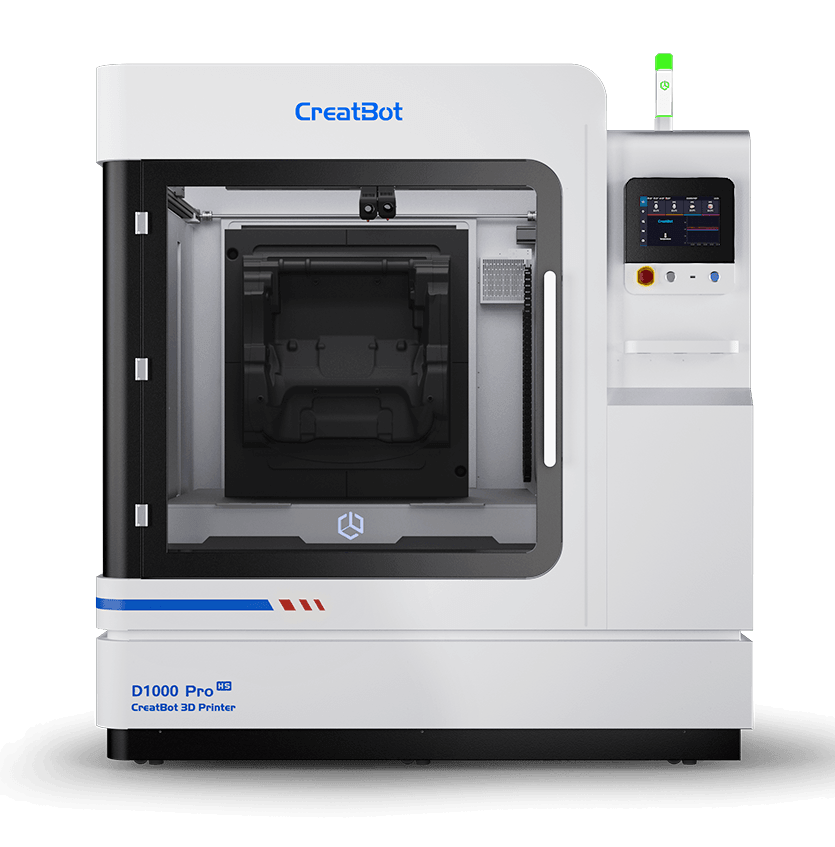
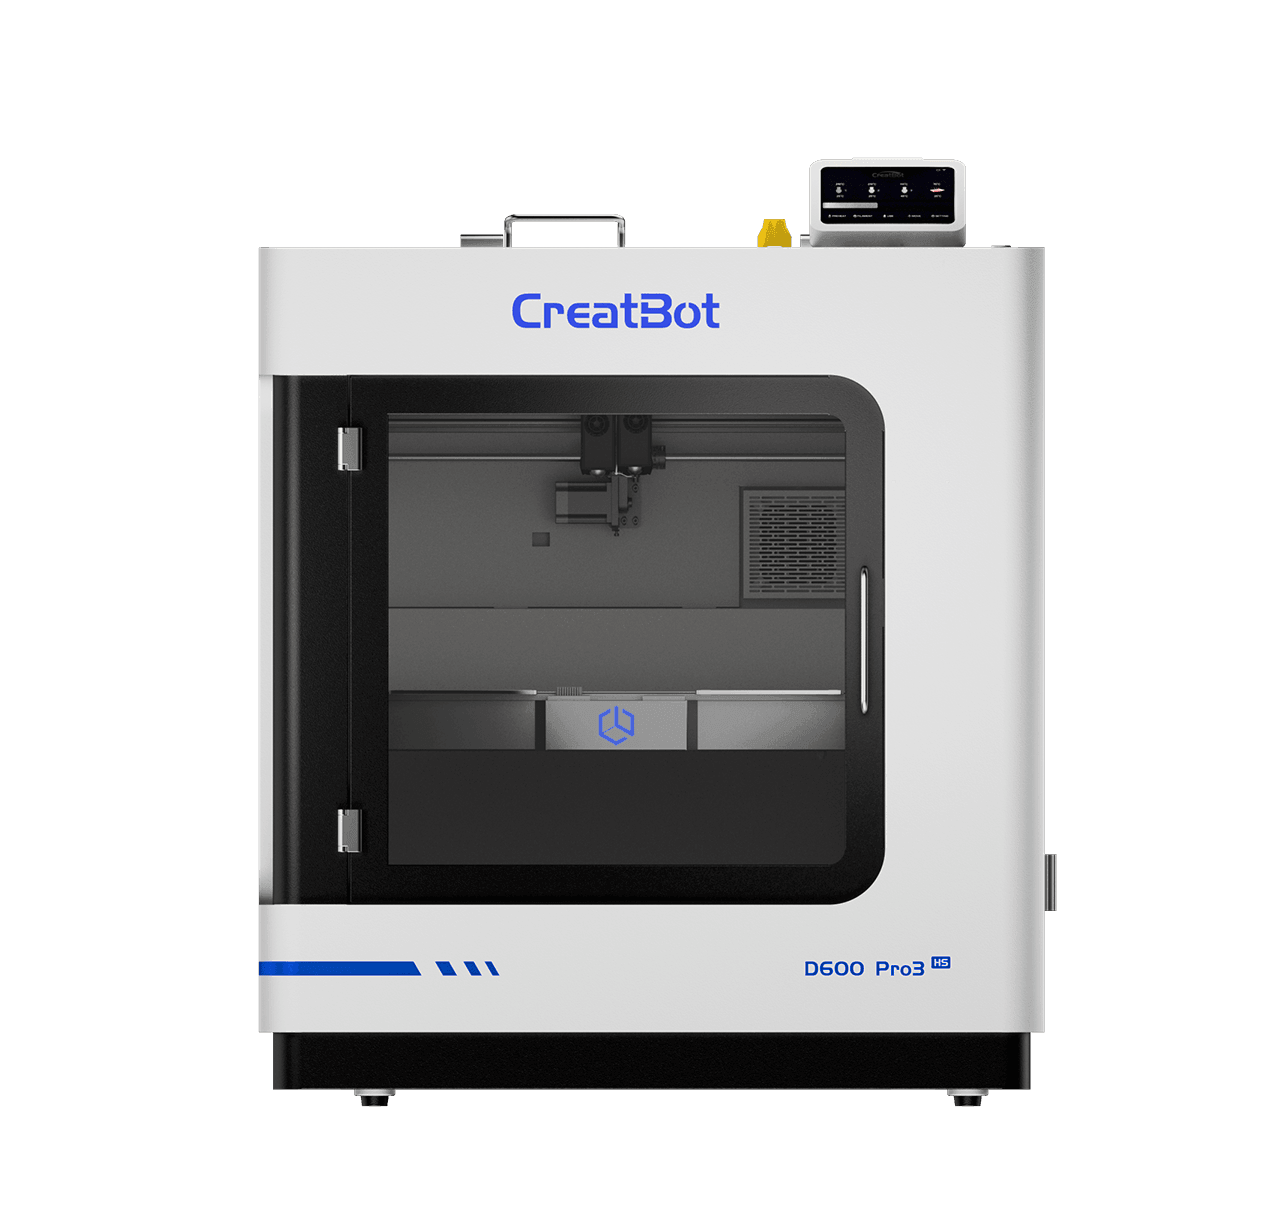
CreatBot工業用3Dプリンターは高性能材料向けに設計されています。以下の機種は加熱チャンバーと高温ノズルを搭載し、プロ仕様の結果を提供します。
技術データシート
| 項目 | データ |
|---|---|
| 印刷前乾燥条件 | 80-90℃、6-8 H(送風乾燥機) |
| ノズル温度 | 250-280℃ |
| ノズル径 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 造形床表面処理 | 3D印刷スプレー / PVP固体接着剤 / 専用接着剤 |
| ベッド温度 | 80-100℃ |
| チャンバー温度 | 45-60℃ |
| 冷却ファン | 0-75% |
| 印刷速度 | ≤250 mm/s |
| 物理特性 | 試験方法 | データ |
|---|---|---|
| 密度 | ISO1183 | 1.02g/cm³ |
| 飽和吸水率 | 25°C, 55%RH | 0.33% |
| 溶融指数 | 280°C, 2.16 kg | 1.74g/10 min |
| 融解温度 | DSC,10°C/min | 210°C |
| ビカット軟化温度 | ISO 306, GB/T 1633 | 108°C |
| 熱変形温度 | ISO 75, 0.45MPa | 110°C |
| 機械的特性 | 試験方法 | データ |
|---|---|---|
| 引張強度 XY | ISO 527, GB/T 1040 | 32 MPa |
| 引張強度 Z | ISO 527, GB/T 1040 | 29 MPa |
| ヤング率 XY | ISO 527, GB/T 1040 | 4100 MPa |
| ヤング率 Z | ISO 527, GB/T 1040 | 2200 MPa |
| 破断伸び XY | ISO 527, GB/T 1040 | 9.3% |
| 破断伸び Z | ISO 527, GB/T 1040 | 4.2% |
| 曲げ強度 XY | ISO 178, GB/T 9341 | 3700 MPa |
| 曲げ強度 Z | ISO 178, GB/T 9341 | 1300 MPa |
| 曲げ弾性率 XY | ISO 178, GB/T 9341 | 70 MPa |
| 曲げ弾性率 Z | ISO 178, GB/T 9341 | 30 MPa |
| 衝撃強度 XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| 衝撃強度 Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
ASA-CFフィラメント FAQ
CreatBot ASA-CFは、産業用±0.03mmの直径公差管理を施した標準1.75mmフィラメントを使用しており、ASA系材料の印刷に対応した大多数のFDM 3Dプリンターと互換性があります。機器には加熱造形床(推奨80-100℃)と、250℃以上を安定して達成できる押出システムが必要で、密閉印刷チャンバーまたは保護カバーの使用が推奨されます。材料に炭素繊維が含まれるため、硬化鋼ノズル(0.4mm硬化鋼ノズルなど)の使用を強くお勧めします。通常の真鍮ノズルは炭素繊維により急速に摩耗します。互換性は広いですが、最適な印刷品質と安定性を得るため、CreatBot産業用3Dプリンターとの併用を強くお勧めします。密閉加熱チャンバーと独自のスライシングパラメータにより、CreatBot ASA-CFフィラメントの性能を最大限に引き出せます。
ASA-CFは、ASAマトリックスに炭素繊維を添加した高性能エンジニアリング材料です。通常のASAと比較して以下の利点があります:①剛性—炭素繊維によりヤング率は最大4100 MPa(通常のASAは約2350 MPa)と約75%向上し、曲げ弾性率70 MPaで曲げ剛性が大幅に強化されます;②寸法安定性—炭素繊維が印刷収縮と反りを効果的に抑制し、大型部品の印刷で高い寸法精度を実現します;③耐熱性—熱変形温度は約110℃で、通常のASA(約90℃)よりやや高くなります;④表面質感—炭素繊維によりマットブラックの質感が得られ、外観がより高級感があります。選択のアドバイス:剛性と寸法安定性が重要な構造部品、機能部品、軽量部品にはASA-CFを選択;外観の色やコストを重視するシーンには通常のASAが適しています。両者の耐候性は同等に優れており、いずれも屋外用途に適しています。
CreatBot ASA-CFの推奨ノズル温度は250-280℃、ベッド温度は80-100℃です。具体的な温度設定は、モデルサイズ、レイヤー高さ、印刷速度、機器環境に応じて調整してください。調整ポイント:①印刷前には必ず乾燥させてください—炭素繊維複合材料の吸湿による表面の粗さや強度低下を防ぐため、80-90℃の送風乾燥を6-8時間行います;②最初のレイヤーは、ノズル温度を5-10℃高め、印刷速度を20-30mm/sに落とすことで、ファーストレイヤーの密着性を高めます;③大面積モデルでは、ベッド温度を推奨範囲の上限(約100℃)に設定し、印刷縁にbrimを追加して反りを低減します;④密閉チャンバーを使用する場合、チャンバー温度を45-60℃に保つことで、層間熱応力と割れリスクを大幅に低減します;⑤硬化鋼ノズルの使用が必須です。真鍮ノズルは炭素繊維により急速に摩耗します。まず温度タワーを印刷して、現在の環境に最適な温度範囲を見つけることをお勧めします。
炭素繊維強化による高い剛性とASA本来の優れた耐候性により、ASA-CFは複数の分野で広く使用されています。代表的な用途は以下の通りです:①構造部品—機械用ブラケット、治具、取り付けベース、耐荷重部品など、剛性と寸法安定性が要求される機能部品;②自動車部品—ドアミラーハウジング、エアインテークグリル、エンブレムベース、センサーブラケットなど、車両屋外寿命要件を満たすUV耐性を備えています;③アウトドア機器—センサーハウジング、屋外監視機器、気象観測所ハウジング、庭園設備など、長期の日差しや雨曝露による黄変や脆化に耐性があります;④ドローン・模型—フレーム、プロペラガード、ジンバルブラケットなどの軽量高剛性部品;⑤工業用治具—検査治具、位置決め治具、生産ライン用ジグなど;⑥屋外電気ボックス—ガーデンライト、屋外コンセントボックス、ソーラー機器ハウジングなど。
はい、ASA-CFは硬化鋼、ルビー、炭化タングステンなどの耐摩耗性ノズルの使用が必須です。理由:炭素繊維は非常に硬く(モース硬度約7-8)、通常の真鍮ノズル(モース硬度約3)を急速に摩耗させ、ノズル孔径の拡大、押出の不均一、印刷精度の低下、詰まりを引き起こします。精度と耐摩耗性のバランスに優れた0.4mm硬化鋼ノズルを推奨します。炭素繊維粉塵の処理アドバイス:①印刷後、印刷品の端に少量の繊維バリが発生することがあります。細かいサンドペーパーで軽く研磨できます;②研磨や後処理の際は、炭素繊維粉塵の吸入を防ぐためマスクの着用を推奨します;③印刷プラットフォームとプリンター内部を定期的に清掃し、炭素繊維粉塵が可動部品に入りガイドレールの寿命に影響するのを防ぎます;④炭素繊維材料を使用した後は、繊維粉塵による他材料の汚染を避けるため、印刷品を別々に保管してください。
ASA-CFはナイロン(PA)より吸湿性が低いですが、通常のABSよりはやや高いです。炭素繊維の添加によりマトリックス比率が低下し、全体的な吸湿傾向は弱まりますが、長期間湿気の多い環境にさらされると水分を吸収し、印刷中に気泡、表面の粗さ、層間結合の低下を引き起こします。適切な保管:①未開封のフィラメントは涼しく乾燥した場所(温度15-25℃、湿度30%未満)に保管し、直射日光を避けてください;②開封後のフィラメントは、乾燥剤(シリカゲル乾燥剤、推奨量5-10g/巻)入りの袋に密封するか、相対湿度10-20%を維持するフィラメント乾燥ボックスに保管することをお勧めします;③短期間(3日以上)使用しない場合は、フィラメントをプリンターから取り外して密封することをお勧めします。吸湿が確認された場合(印刷中に明らかな気泡音、フィラメントの白い表面、粗い押出物)、80-90℃の熱風オーブンで6-8時間乾燥させ、その後乾燥した環境で室温まで冷ましてから正常に使用してください。
CreatBot ASA-CFは理論上、オープンフレームプリンターでも印刷可能ですが、最適な結果を得るためには、密閉または半密閉の印刷チャンバーを使用することを強くお勧めします。理由は以下の通りです:ASA-CFのガラス転移温度は約100℃、熱変形温度は約110℃です。印刷中、各層の熱収縮応力が層ごとに蓄積されます。室温が大幅に変動すると(エアコンや気流の影響を受けるオープンフレームプリンターなど)、層間熱応力によりモデルの端が反ったり、割れたり、造形床から剥離したりする可能性があります。密閉チャンバーは室温を45-60℃に安定させ、熱収縮応力を大幅に低減し、大型モデル(15cm以上)の印刷成功率を大きく向上させます。産業用大判印刷(CreatBot D600 Pro3 HSシリーズなど)では、加熱恒温チャンバーを備えた機器が印刷品質を確保する重要な条件です。オープンフレームプリンターしかない場合は、プリンター周囲にアクリル製保護カバーを取り付けたり、反り防止用接着剤やPEIフレキシブル鋼板を使用したり、brim幅を広げたりすることで、反りリスクを低減することをお勧めします。
その他の材料
お問い合わせ


メッセージ
応用分野
クイックリンク
