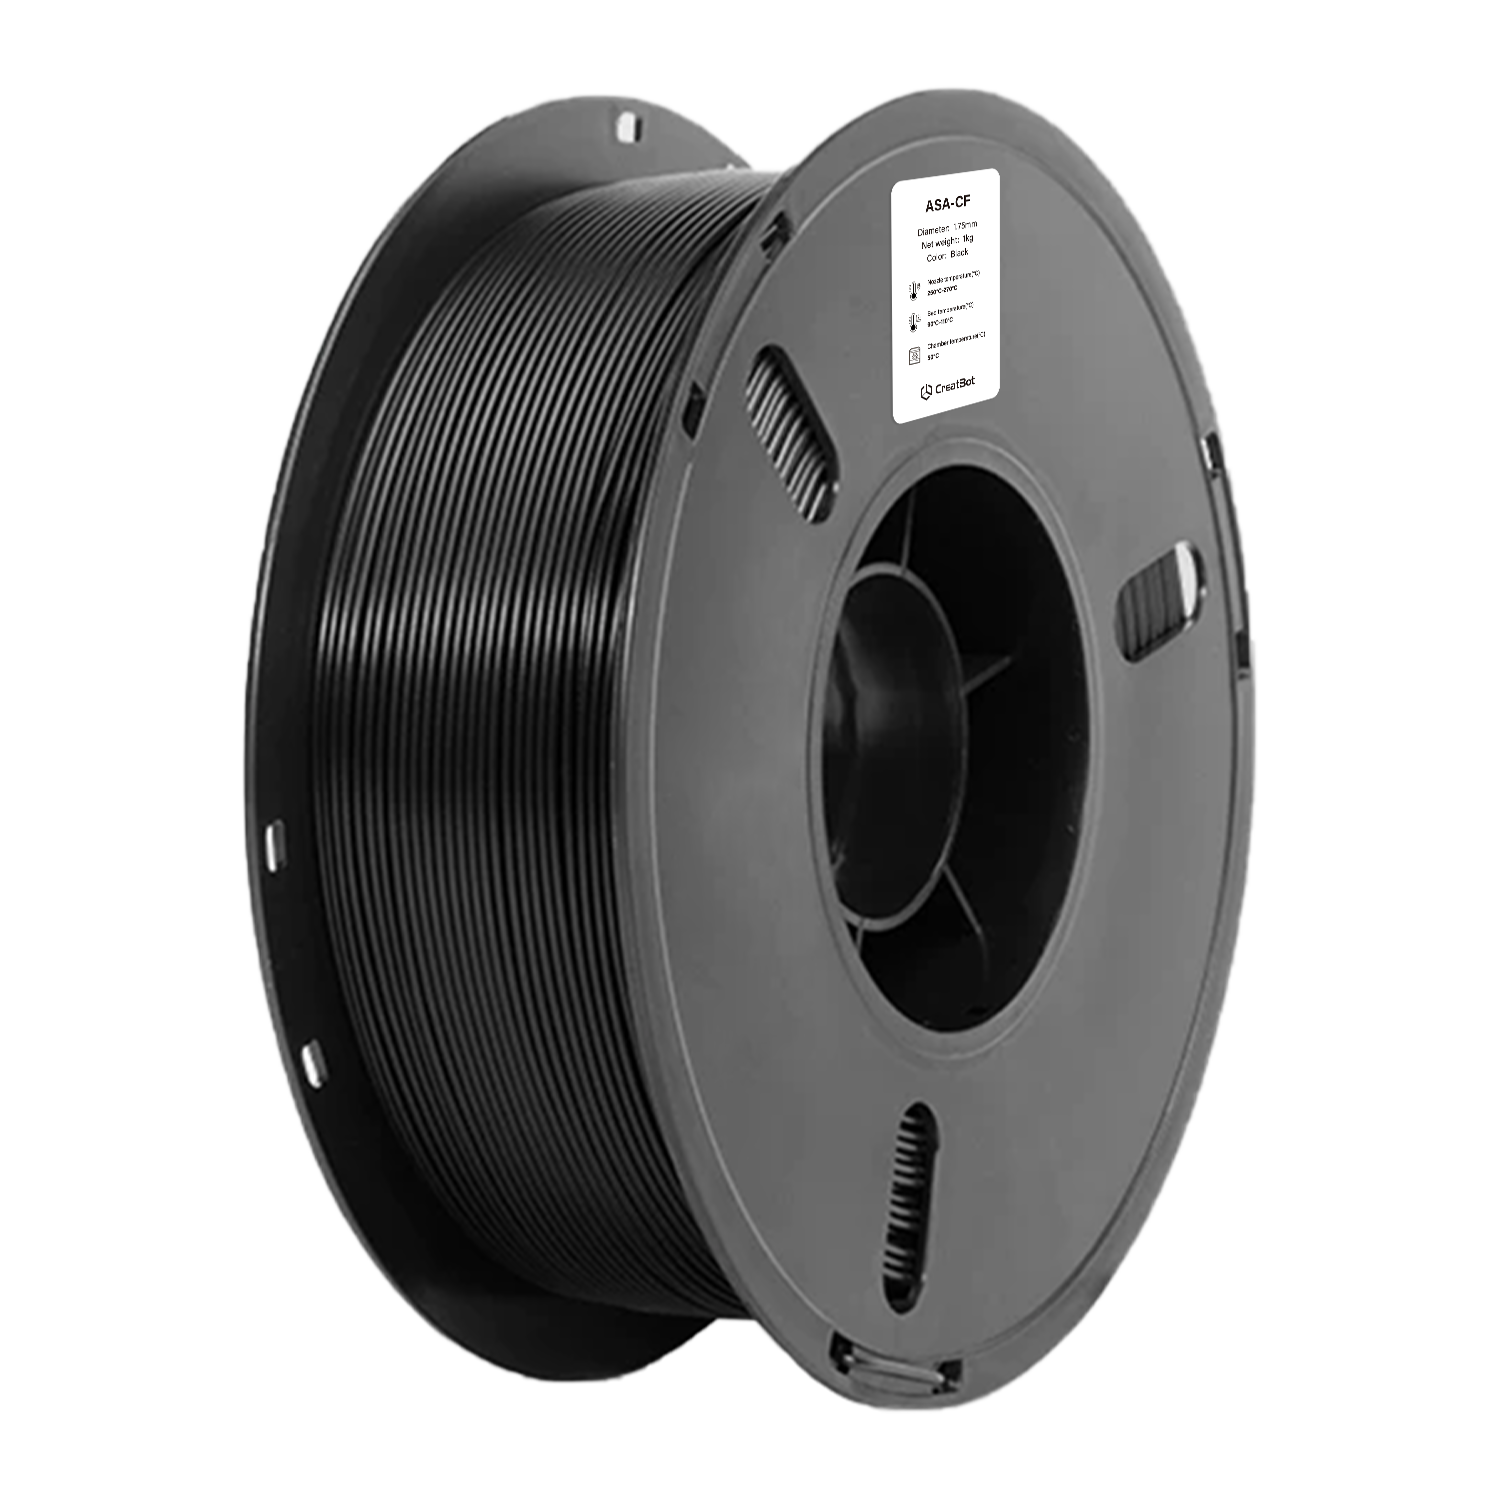
ASA-CF
구조 부품
자동차 부품
아웃도어 장비
드론·모형
ASA-CF 3D 프린팅 필라멘트 특징
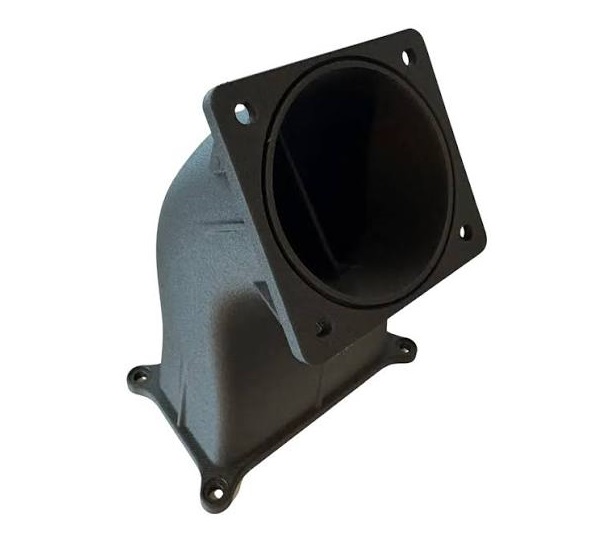
CreatBot ASA-CF 인쇄 미리보기
CreatBot 필라멘트로 인쇄하는 장점
프리미엄 원료 품질
최상위 화학 대기업에서 선별된 신규 ASA 수지와 고품질 탄소섬유를 사용하여 소재 순도를 원천부터 보장합니다. 각 배치는 출하 전 인장 강도, 용융 지수, 직경 공차를 완전히 검사하여 안정적이고 신뢰할 수 있는 성능을 보장합니다.
공장에서 보정되어 인쇄 준비 완료
필라멘트 배합, 용융 흐름, 직경 공차(±0.03mm)가 모든 CreatBot 모델에 대해 보정되며, 슬라이싱 소프트웨어에 전용 매개변수가 내장되어 있습니다. 반복적인 디버깅이 필요 없어 개봉 후 인쇄만 하면 초보자도 안정적인 인쇄 품질을 얻을 수 있습니다.
탄소섬유 강화, 강성과 인성의 조화
초핑 탄소섬유가 ASA 매트릭스에 균일하게 분산되어 강성과 치수 안정성이 크게 향상되고, 인쇄 시 휨과 수축을 효과적으로 억제합니다. 인쇄물은 아웃도어 내후성을 유지하면서 엔지니어링 플라스틱에 가까운 기계적 강도를 갖추어 기능 부품과 구조 부품에 적합합니다.
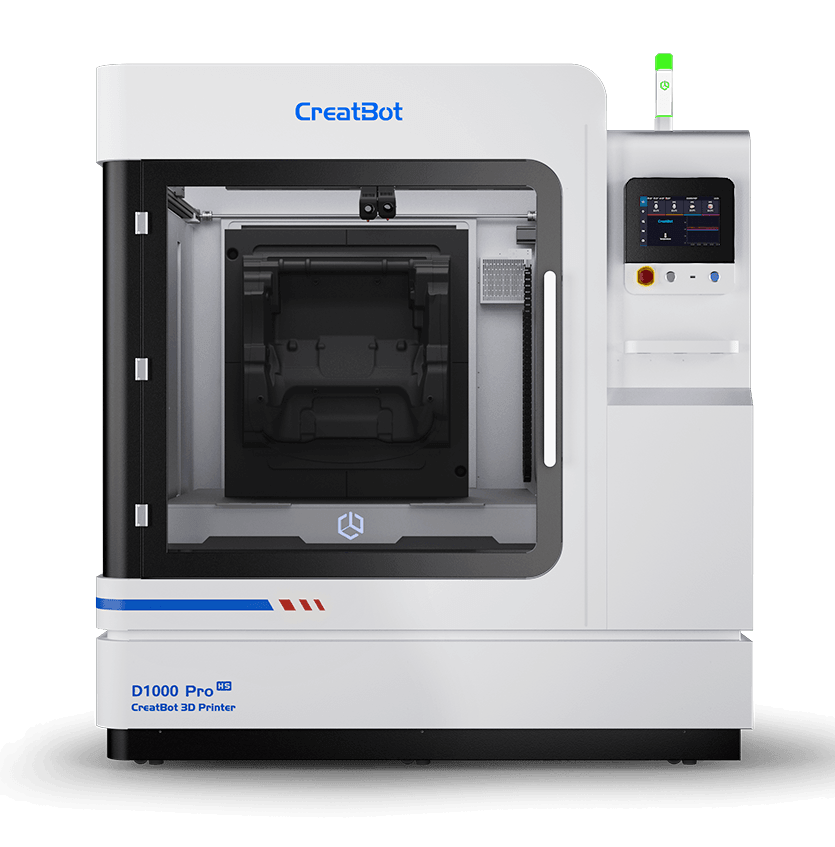
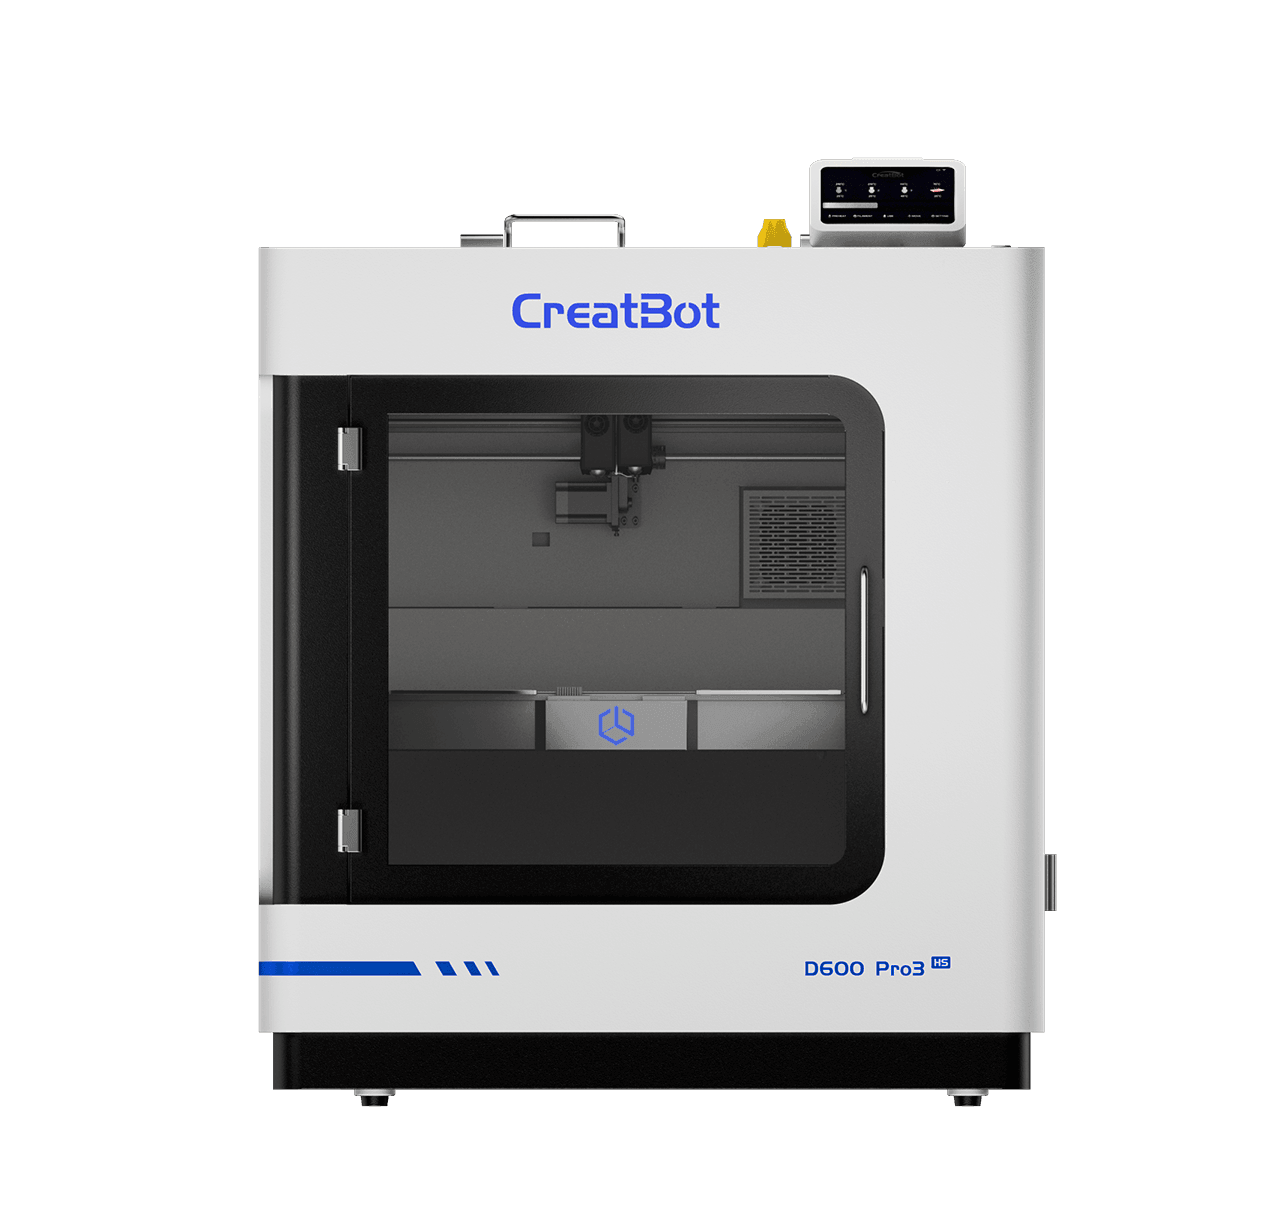
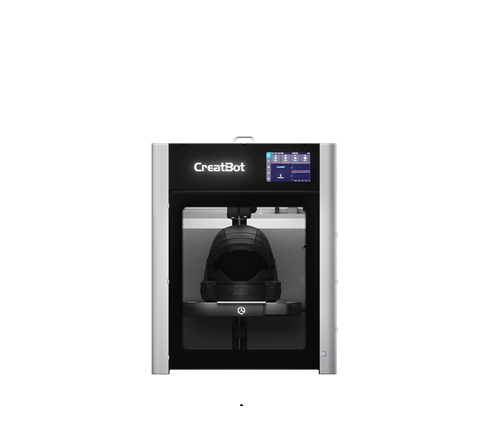
지원 3D 프린터
CreatBot 산업용 3D 프린터는 고성능 소재를 위해 설계되었습니다. 다음 모델은 가열 챔버와 고온 노즐을 갖춰 전문가급 결과를 제공합니다.
기술 데이터 시트
| 항목 | 데이터 |
|---|---|
| 인쇄 전 건조 조건 | 80-90℃, 6-8 H (열풍 건조기) |
| 노즐 온도 | 250-280℃ |
| 노즐 직경 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 인쇄 베드 표면 처리 | 3D 인쇄 스프레이 / PVP 고체 접착제 / 전용 접착제 |
| 베드 온도 | 80-100℃ |
| 챔버 온도 | 45-60℃ |
| 냉각 팬 | 0-75% |
| 인쇄 속도 | ≤250 mm/s |
| 물리적 특성 | 시험 방법 | 데이터 |
|---|---|---|
| 밀도 | ISO1183 | 1.02g/cm³ |
| 포화 흡수율 | 25°C, 55%RH | 0.33% |
| 용융 지수 | 280°C, 2.16 kg | 1.74g/10 min |
| 융해 온도 | DSC,10°C/min | 210°C |
| 비카트 연화 온도 | ISO 306, GB/T 1633 | 108°C |
| 열 변형 온도 | ISO 75, 0.45MPa | 110°C |
| 기계적 특성 | 시험 방법 | 데이터 |
|---|---|---|
| 인장 강도 XY | ISO 527, GB/T 1040 | 32 MPa |
| 인장 강도 Z | ISO 527, GB/T 1040 | 29 MPa |
| 영률 XY | ISO 527, GB/T 1040 | 4100 MPa |
| 영률 Z | ISO 527, GB/T 1040 | 2200 MPa |
| 파단 신율 XY | ISO 527, GB/T 1040 | 9.3% |
| 파단 신율 Z | ISO 527, GB/T 1040 | 4.2% |
| 굴곡 강도 XY | ISO 178, GB/T 9341 | 3700 MPa |
| 굴곡 강도 Z | ISO 178, GB/T 9341 | 1300 MPa |
| 굴곡 탄성률 XY | ISO 178, GB/T 9341 | 70 MPa |
| 굴곡 탄성률 Z | ISO 178, GB/T 9341 | 30 MPa |
| 충격 강도 XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| 충격 강도 Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
ASA-CF 필라멘트 FAQ
CreatBot ASA-CF는 산업용 ±0.03mm 직경 공차 관리가 적용된 표준 1.75mm 필라멘트를 사용하여 ASA계 소재 인쇄를 지원하는 대다수의 FDM 3D 프린터와 호환됩니다. 장비에는 가열 인쇄 베드(권장 80-100℃)와 250℃ 이상을 안정적으로 달성할 수 있는 압출 시스템이 필요하며, 밀폐된 인쇄 챔버 또는 보호 커버 사용이 권장됩니다. 소재에 탄소섬유가 포함되어 있으므로 경화강 노즐(0.4mm 경화강 노즐 등) 사용을 강력히 권장합니다. 일반 황동 노즐은 탄소섬유에 의해 빠르게 마모됩니다. 호환성은 넓지만 최적의 인쇄 품질과 안정성을 위해 CreatBot ASA-CF를 CreatBot 산업용 3D 프린터와 함께 사용할 것을 강력히 권장합니다. 밀폐된 가열 챔버와 독점적인 슬라이싱 매개변수를 통해 CreatBot ASA-CF 필라멘트의 성능 이점을 최대한 활용할 수 있습니다.
ASA-CF는 ASA 매트릭스에 탄소섬유를 첨가한 고성능 엔지니어링 소재입니다. 일반 ASA와 비교하여 다음과 같은 이점이 있습니다: ① 강성—탄소섬유로 영률이 최대 4100 MPa(일반 ASA 약 2350 MPa)로 약 75% 향상되고, 굴곡 탄성률 70 MPa로 굽힘 강성이 크게 강화됩니다; ② 치수 안정성—탄소섬유가 인쇄 수축과 휨을 효과적으로 억제하여 대형 부품 인쇄 시 높은 치수 정밀도를 실현합니다; ③ 내열성—열 변형 온도 약 110℃로 일반 ASA(약 90℃)보다 훨씬 높습니다; ④ 표면 질감—탄소섬유가 무광 블랙 질감을 부여하여 외관이 더욱 고급스럽습니다. 선택 조언: 강성과 치수 안정성이 중요한 구조 부품, 기능 부품, 경량 부품에는 ASA-CF를 선택하고, 외관 색상과 비용을 중시하는 시나리오에는 일반 ASA가 적합합니다. 두 소재 모두 내후성이 동일하게 우수하여 아웃도어 용도에 적합합니다.
CreatBot ASA-CF의 권장 노즐 온도는 250-280℃이며, 베드 온도는 80-100℃입니다. 구체적인 온도 설정은 모델 크기, 레이어 높이, 인쇄 속도, 장비 환경에 따라 조정해야 합니다. 조정 제안: ① 인쇄 전 반드시 건조하십시오—탄소섬유 복합재의 흡습으로 인한 표면 거칠기와 강도 저하를 방지하기 위해 80-90℃ 열풍 건조를 6-8시간 수행합니다; ② 첫 번째 레이어의 경우 노즐 온도를 5-10℃ 높이고 인쇄 속도를 20-30mm/s로 낮춰 첫 레이어 부착력을 향상시킵니다; ③ 대면적 모델의 경우 베드 온도를 권장 범위 상한(약 100℃)으로 설정하고 인쇄 가장자리에 브림(skirt)을 추가하여 워핑을 줄입니다; ④ 밀폐 챔버를 사용할 때 챔버 온도를 45-60℃로 유지하면 층간 열 응력과 균열 위험을 크게 줄일 수 있습니다; ⑤ 경화강 노즐 사용이 필수입니다. 황동 노즐은 탄소섬유에 의해 빠르게 마모됩니다. 먼저 온도 타워를 인쇄하여 현재 환경에 최적의 온도 범위를 찾는 것이 좋습니다.
탄소섬유 강화로 인한 높은 강성과 ASA 고유의 우수한 내후성으로 ASA-CF는 여러 분야에서 널리 사용됩니다. 일반적인 적용 분야는 다음과 같습니다: ① 구조 부품—기계용 브래킷, 지그, 장착 베이스, 내하중 부품 등 강성과 치수 안정성이 요구되는 기능 부품; ② 자동차 부품—사이드 미러 하우징, 공기 흡입 그릴, 엠블럼 베이스, 센서 브래킷 등 차량 야외 수명 요구 사항을 충족하는 UV 저항성을 갖추고 있습니다; ③ 아웃도어 장비—센서 하우징, 야외 모니터링 장비, 기상 관측소 하우징, 정원 시설 등 장기간의 햇빛과 비 노출에도 황변 및 취화에 강합니다; ④ 드론·모형—프레임, 프로펠러 가드, 짐벌 브래킷 등의 경량 고강성 부품; ⑤ 산업용 지그—검사 지그, 위치 결정 지그, 생산 라인 지그 등; ⑥ 야외 전기 인클로저—정원 조명, 야외 콘센트 박스, 태양광 장비 하우징 등.
네, ASA-CF는 경화강, 루비, 탄화텅스텐 등의 내마모성 노즐 사용이 필수입니다. 이유: 탄소섬유는 매우 단단하여(모스 경도 약 7-8) 일반 황동 노즐(모스 경도 약 3)을 빠르게 마모시켜 노즐 구경 확대, 불균일한 압출, 인쇄 정밀도 저하, 막힘을 유발합니다. 정밀도와 내마모성의 균형이 우수한 0.4mm 경화강 노즐을 권장합니다. 탄소섬유 분진 처리 조언: ① 인쇄 후 인쇄물 가장자리에 소량의 섬유 버가 발생할 수 있으며, 미세 사포로 가볍게 연마할 수 있습니다; ② 연마 또는 후처리 시 탄소섬유 분진 흡입을 방지하기 위해 마스크 착용을 권장합니다; ③ 인쇄 플랫폼과 프린터 내부를 정기적으로 청소하여 탄소섬유 분진이 구동 부품에 들어가 가이드 레일 수명에 영향을 주는 것을 방지합니다; ④ 탄소섬유 소재 사용 후에는 섬유 분진이 다른 소재를 오염시키지 않도록 인쇄물을 별도로 보관하십시오.
ASA-CF는 나일론(PA)보다 흡습성이 낮지만 일반 ABS보다는 훨씬 높습니다. 탄소섬유의 첨가로 매트릭스 비율이 낮아져 전체적인 흡습 경향은 약해지지만, 장기간 습한 환경에 노출되면 여전히 수분을 흡수하여 인쇄 중 기포, 표면 거칠기, 층간 결합 저하를 일으킵니다. 적절한 보관: ① 미개봉 필라멘트는 서늘하고 건조한 곳(온도 15-25℃, 습도 < 30%)에 보관하고 직사광선을 피하십시오; ② 개봉한 필라멘트는 제습제(실리카 겔 제습제, 권장 용량 5-10g/롤)가 들어 있는 백에 밀봉하거나 상대 습도 10-20%를 유지하는 필라멘트 건조 박스에 보관하는 것이 좋습니다; ③ 단기간(3일 이상) 사용하지 않을 때는 프린터에서 필라멘트를 제거하여 밀봉하는 것이 좋습니다. 수분이 감지되면(인쇄 중 분명한 기포 소리, 필라멘트의 흰색 표면 또는 거친 압출물) 80-90℃의 열풍 오븐에서 6-8시간 건조한 후, 건조한 환경에서 실온으로 식힌 다음 정상적으로 사용하십시오.
이론적으로 CreatBot ASA-CF는 오픈 프레임 프린터에서도 인쇄할 수 있지만, 최적의 결과를 위해 밀폐 또는 반밀폐 인쇄 챔버 사용을 강력히 권장합니다. 이유는 다음과 같습니다: ASA-CF의 유리 전이 온도는 약 100℃이고 열 변형 온도는 약 110℃입니다. 인쇄 중 각 층의 열 수축 응력이 층별로 누적됩니다. 주변 온도가 크게 변동하면(에어컨 및 기류의 영향을 받는 오픈 프레임 프린터 등) 층간 열 응력으로 인해 모델 가장자리가 뒤틀리거나, 균열이 생기거나, 인쇄 베드에서 분리될 수도 있습니다. 밀폐 챔버는 주변 온도를 45-60℃로 안정화시키고 열 수축 응력을 크게 줄이며, 대형 모델(15cm 이상)의 인쇄 성공률을 크게 향상시킵니다. 산업용 대형 포맷 인쇄(CreatBot D600 Pro3 HS 시리즈 등)의 경우, 가열 일정 온도 챔버를 갖춘 장비가 인쇄 품질을 보장하는 핵심 조건입니다. 오픈 프레임 프린터만 사용할 수 있는 경우, 프린터 주위에 아크릴 보호 커버를 설치하고, 워핑 방지 접착제 또는 PEI 플렉시블 강판을 사용하고, 브림 폭을 늘려 워핑 위험을 줄이는 것이 좋습니다.
더 많은 재료
문의하기


메시지
응용 분야
빠른 링크
