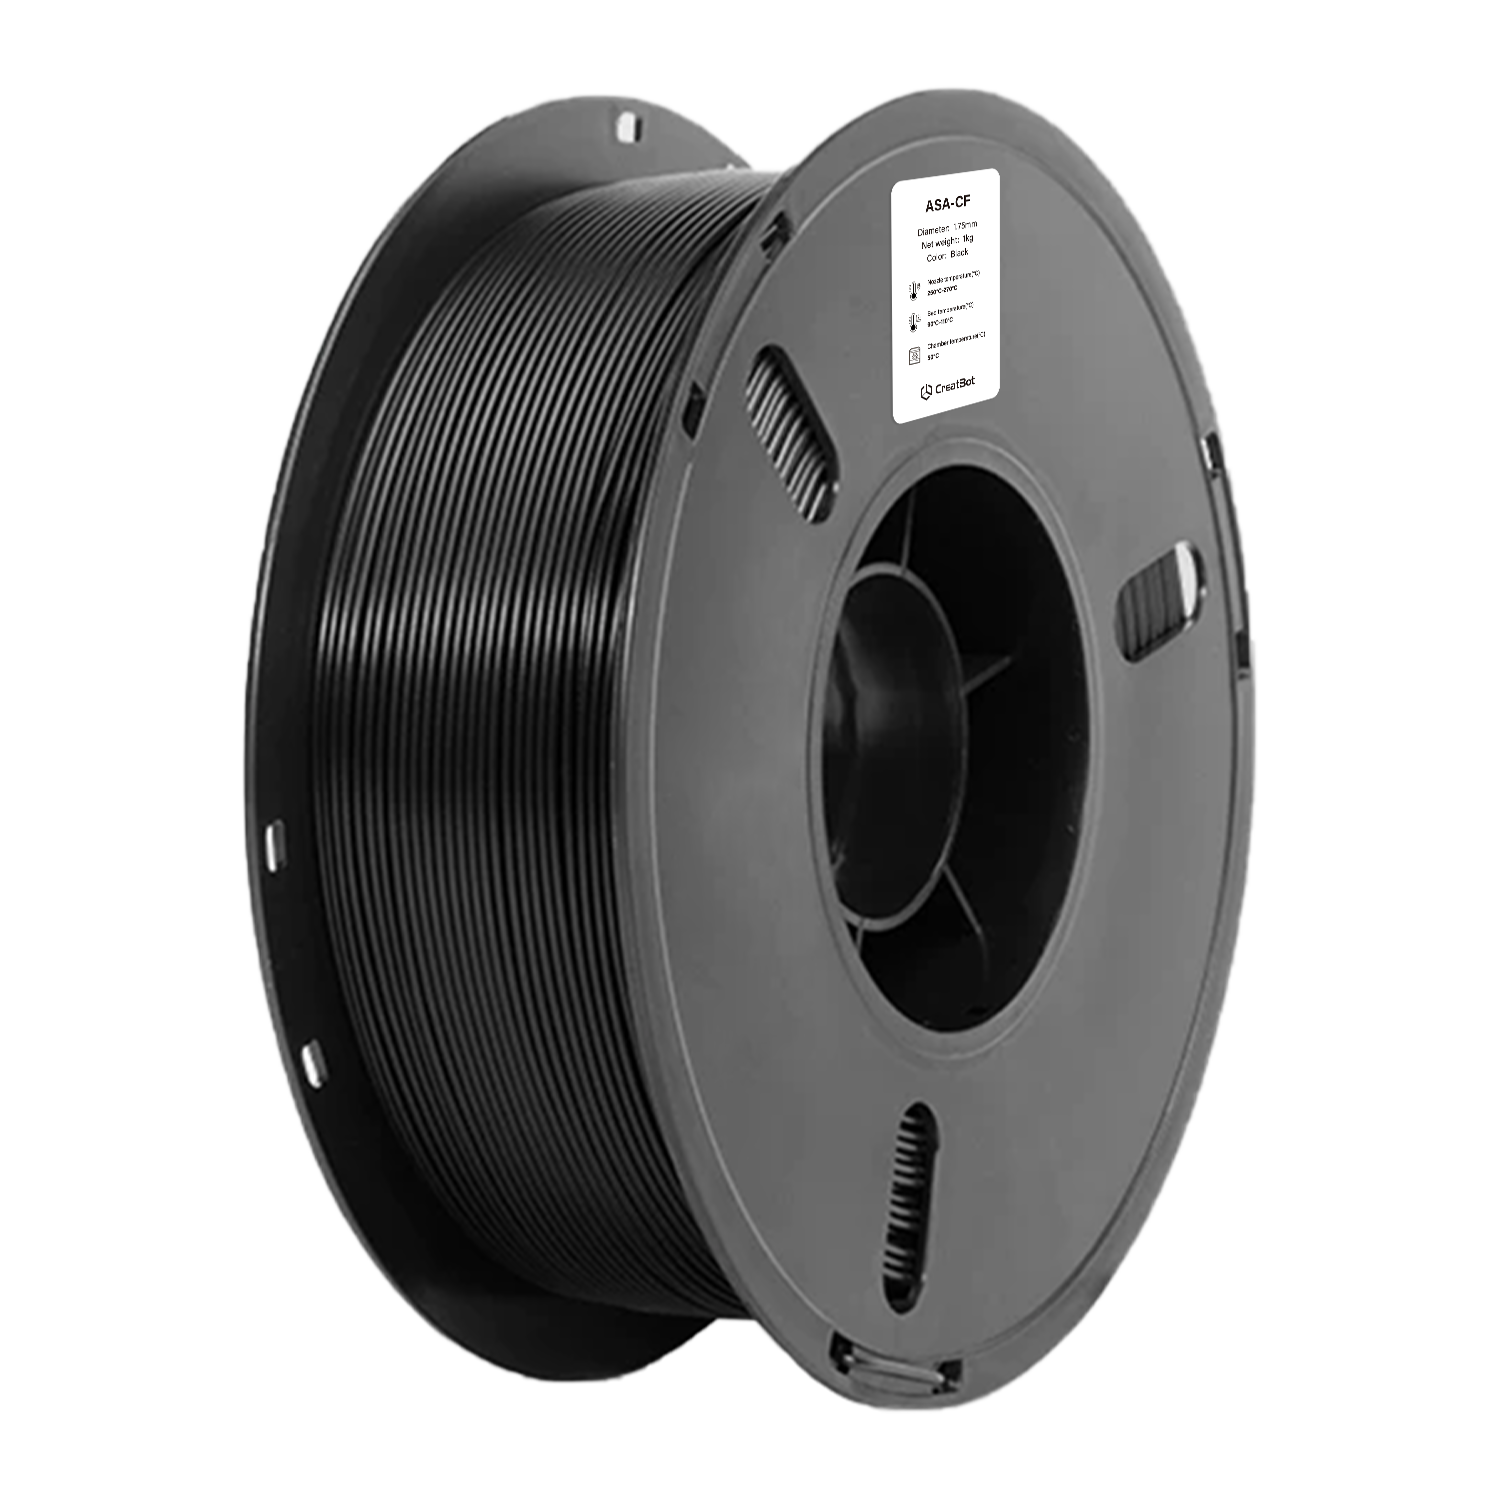
ASA-CF
Strukturbauteile
Automobilteile
Outdoor-Ausrüstung
Drohnen & Modelle
Eigenschaften von ASA-CF 3D-Druckfilament
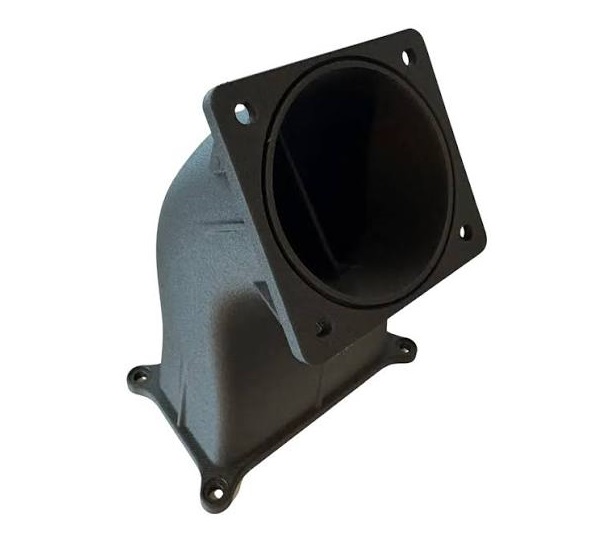
CreatBot ASA-CF Druckvorschau
Vorteile des Druckens mit CreatBot Filamenten
Hochwertige Rohstoffqualität
Ausgewählte native ASA-Harze und hochwertige Kohlenstofffasern von führenden Chemieunternehmen, die die Materialreinheit von der Quelle her sicherstellen. Jede Charge wird vor dem Versand vollständig auf Zugfestigkeit, Schmelzindex und Durchmassertoleranz geprüft, um eine stabile und zuverlässige Leistung zu gewährleisten.
Werkseitig kalibriert, druckbereit
Filamentformulierung, Schmelzfluss und Durchmassertoleranz (±0.03mm) sind für alle CreatBot Modelle kalibriert, mit exklusiven Parametern in der Slicing-Software integriert. Kein wiederholtes Debugging nötig – auspacken und drucken, sogar Anfänger können stabile Druckqualität erzielen.
Kohlenstofffaserverstärkt, steif und zäh
Geschnittene Kohlenstofffasern sind gleichmäßig in der ASA-Matrix verteilt, verbessern Steifigkeit und Maßhaltigkeit erheblich und unterdrücken Verzug und Schrumpfung beim Druck wirksam. Druckteile behalten die Outdoor-Wetterbeständigkeit und besitzen gleichzeitig eine mechanische Festigkeit, die näher an Ingenieurkunststoffe heranreicht – geeignet für Funktions- und Strukturbauteile.
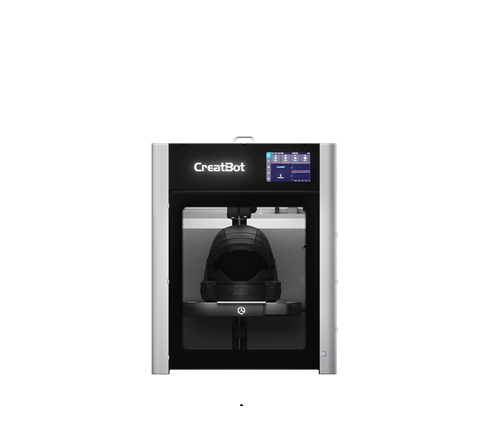
Unterstützte 3D-Drucker
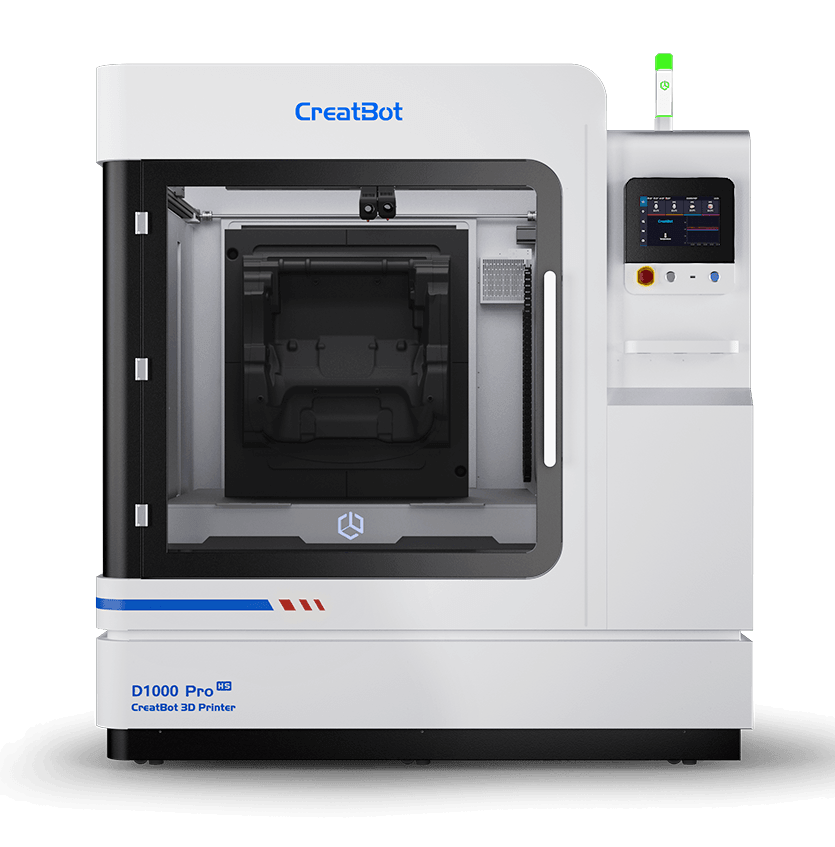
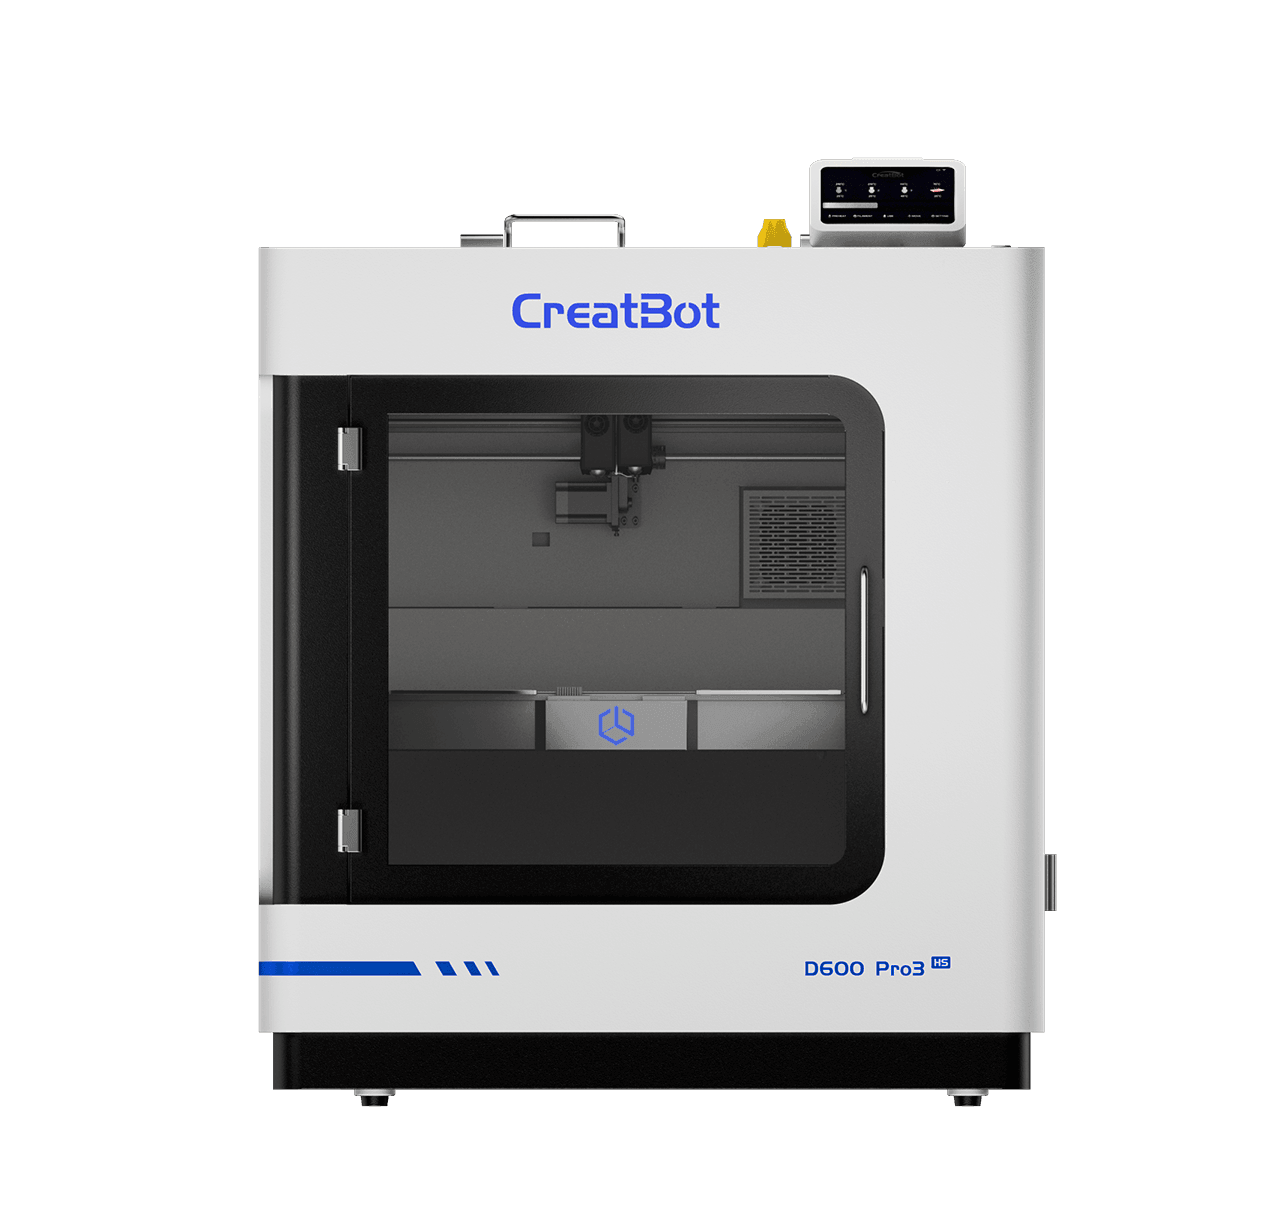
CreatBot Industrie-3D-Drucker sind für Hochleistungsmaterialien konzipiert. Die folgenden Modelle verfügen über beheizte Kammern und Hochtemperaturdüsen für professionelle Ergebnisse.
TECHNISCHE DATEN
| Projekt | Wert |
|---|---|
| Trocknungsbedingungen vor dem Druck | 80-90℃, 6-8 H (Umlufttrockenschrank) |
| Düsentemperatur | 250-280℃ |
| Düsendurchmesser | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Druckbettoberflächenbehandlung | 3D-Druckspray / PVP-Festkleber / Spezialkleber |
| Betttemperatur | 80-100℃ |
| Kammertemperatur | 45-60℃ |
| Kühlventilator | 0-75% |
| Druckgeschwindigkeit | ≤250 mm/s |
| Physikalische Eigenschaften | Prüfmethode | Wert |
|---|---|---|
| Dichte | ISO1183 | 1.02g/cm³ |
| Sättigungswasseraufnahme | 25°C, 55%RH | 0.33% |
| Schmelzindex | 280°C, 2.16 kg | 1.74g/10 min |
| Schmelztemperatur | DSC,10°C/min | 210°C |
| Vicat-Erweichungstemperatur | ISO 306, GB/T 1633 | 108°C |
| Wärmeformbeständigkeit | ISO 75, 0.45MPa | 110°C |
| Mechanische Eigenschaften | Prüfmethode | Wert |
|---|---|---|
| Zugfestigkeit XY | ISO 527, GB/T 1040 | 32 MPa |
| Zugfestigkeit Z | ISO 527, GB/T 1040 | 29 MPa |
| Elastizitätsmodul XY | ISO 527, GB/T 1040 | 4100 MPa |
| Elastizitätsmodul Z | ISO 527, GB/T 1040 | 2200 MPa |
| Bruchdehnung XY | ISO 527, GB/T 1040 | 9.3% |
| Bruchdehnung Z | ISO 527, GB/T 1040 | 4.2% |
| Biegefestigkeit XY | ISO 178, GB/T 9341 | 3700 MPa |
| Biegefestigkeit Z | ISO 178, GB/T 9341 | 1300 MPa |
| Biegemodul XY | ISO 178, GB/T 9341 | 70 MPa |
| Biegemodul Z | ISO 178, GB/T 9341 | 30 MPa |
| Schlagfestigkeit XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| Schlagfestigkeit Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
Häufige Fragen zu ASA-CF Filament
CreatBot ASA-CF verwendet Standard-1.75mm-Filament mit industrieller ±0.03mm-Durchmassertoleranzkontrolle und ist mit der großen Mehrheit der FDM 3D-Drucker kompatibel, die ASA-Materialien unterstützen. Das Gerät muss über ein beheiztes Druckbett (empfohlen 80-100℃) und ein Extrusionssystem verfügen, das stabil über 250℃ erreichen kann, und die Verwendung einer geschlossenen Druckkammer oder Schutzabdeckung wird empfohlen. Da das Material Kohlenstofffasern enthält, wird dringend eine Düse aus gehärtetem Stahl (z. B. eine 0,4mm-Hartstahldüse) empfohlen, da normale Messingdüsen durch Kohlenstofffasern schnell abgenutzt werden. Obwohl die Kompatibilität groß ist, empfehlen wir ausdrücklich die Verwendung von CreatBot ASA-CF zusammen mit CreatBot Industrie-3D-Druckern, deren geschlossene beheizte Kammer und exklusive Slicing-Parameter die Leistungsvorteile von CreatBot ASA-CF Filament voll ausschöpfen können.
ASA-CF ist ein Hochleistungs-Ingenieurwerkstoff mit Kohlenstofffasern, die der ASA-Matrix zugesetzt werden. Im Vergleich zu Standard-ASA bietet es folgende Vorteile: ① Steifigkeit – Kohlenstofffasern bringen den Elastizitätsmodul auf bis zu 4100 MPa (Standard-ASA ca. 2350 MPa), eine Steigerung um etwa 75%, mit einem Biegemodul von 70 MPa, was die Biegesteifigkeit deutlich erhöht; ② Maßhaltigkeit – Kohlenstofffasern unterdrücken Schrumpfung und Verzug beim Druck wirksam und sorgen beim Drucken großer Teile für höhere Maßgenauigkeit; ③ Wärmebeständigkeit – Wärmeformbeständigkeit ca. 110℃, etwas höher als bei Standard-ASA (ca. 90℃); ④ Oberflächenoptik – Kohlenstofffasern verleihen dem Material eine matte schwarze Textur mit hochwertigerem Erscheinungsbild. Auswahlhinweis: Für Strukturbauteile, Funktionsteile und Leichtbauteile mit hohen Anforderungen an Steifigkeit und Maßhaltigkeit ASA-CF wählen; für Szenarien, bei denen Optik, Farbe und Kosten wichtiger sind, ist Standard-ASA geeigneter. Beide haben eine gleichermaßen hervorragende Wetterbeständigkeit und eignen sich für den Außeneinsatz.
Für CreatBot ASA-CF wird eine Düsentemperatur von 250-280℃ und eine Betttemperatur von 80-100℃ empfohlen. Spezifische Temperatureinstellungen sollten je nach Modellgröße, Schichthöhe, Druckgeschwindigkeit und Geräteumgebung angepasst werden. Abstimmempfehlungen: ① Vor dem Druck unbedingt trocknen – 6-8 Stunden Konvektionstrocknung bei 80℃, um raue Oberflächen und Festigkeitsverlust durch Feuchtigkeitsaufnahme in kohlenstofffaserverstärkten Verbundwerkstoffen zu vermeiden; ② Für die erste Schicht die Düsentemperatur um 5-10℃ erhöhen und die Druckgeschwindigkeit auf 20-30mm/s reduzieren, um die Haftung der ersten Schicht zu verbessern; ③ Bei großflächigen Modellen die Betttemperatur nahe am oberen Ende des empfohlenen Bereichs (ca. 100℃) einstellen und einen Brim um die Druckkanten legen, um Verzug zu reduzieren; ④ Bei Verwendung einer geschlossenen Kammer reduziert das Halten der Kammertemperatur bei 45-60℃ die thermische Schichtspannung und Rissgefahr deutlich; ⑤ Die Verwendung einer Hartstahldüse ist zwingend erforderlich, da Messingdüsen durch Kohlenstofffasern schnell abgenutzt werden. Es wird empfohlen, zunächst einen Temperaturturm zu drucken, um das optimale Temperaturfenster für die aktuelle Umgebung zu finden.
Mit der hohen Steifigkeit aus der Kohlenstofffaserverstärkung und der inhärenten hervorragenden Wetterbeständigkeit von ASA wird ASA-CF in mehreren Bereichen eingesetzt. Typische Anwendungen umfassen: ① Strukturbauteile – mechanische Halterungen, Spannvorrichtungen, Montagebasen, tragende Komponenten und andere Funktionsteile mit hohen Anforderungen an Steifigkeit und Maßhaltigkeit; ② Automobilteile – Rückspiegelgehäuse, Lufteinlassgitter, Emblemhalterungen, Sensorhalterungen usw., mit UV-Beständigkeit, die den Fahrzeug-Outdoor-Lebensdaueranforderungen entspricht; ③ Outdoor-Ausrüstung – Sensorgehäuse, Outdoor-Überwachungsgeräte, Wetterstationsgehäuse, Gartenanlagen usw., resistent gegen Vergilbung und Rissbildung bei langzeitiger Sonnen- und Regeneinwirkung; ④ Drohnen und Modelle – Rahmen, Propellerschutz, Gimbal-Halterungen und andere leichte hochsteife Komponenten; ⑤ Industriewerkzeuge – Prüfvorrichtungen, Positionierungswerkzeuge, Produktionslinien-Jigs usw.; ⑥ Outdoor-Elektrogehäuse – Gartenleuchten, Outdoor-Steckdosenboxen, Solargerätegehäuse usw.
Ja, ASA-CF muss mit verschleißfesten Düsen aus gehärtetem Stahl, Rubin oder Wolframkarbid gedruckt werden. Grund: Kohlenstofffasern sind extrem hart (Mohshärte ca. 7-8) und verschleißen normale Messingdüsen (Mohshärte ca. 3) schnell, was zu vergrößerter Düsenöffnung, ungleichmäßiger Extrusion, verringerter Druckgenauigkeit und sogar Verstopfung führt. Eine 0,4mm-Hartstahldüse wird empfohlen, die Genauigkeit und Verschleißfestigkeit in Einklang bringt. Hinweise zur Handhabung von Kohlenstofffaserstaub: ① Nach dem Druck können an den Kanten des Druckteils geringe Fasergrate auftreten, die vorsichtig mit feinem Schleifpapier geglättet werden können; ② Beim Schleifen oder der Nachbearbeitung wird das Tragen einer Maske empfohlen, um das Einatmen von Kohlenstofffaserstaub zu vermeiden; ③ Druckplattform und Druckerinneres regelmäßig reinigen, um zu verhindern, dass Kohlenstofffaserstaub in bewegliche Teile gelangt und die Führungsschienenlebensdauer beeinträchtigt; ④ Nach der Verwendung von Kohlenstofffasermaterialien Druckteile separat aufbewahren, um eine Kontamination anderer Materialien durch Faserstaub zu vermeiden.
ASA-CF ist weniger hygroskopisch als Nylon (PA), aber etwas hygroskopischer als Standard-ABS. Durch die Zugabe von Kohlenstofffasern sinkt der Matrixanteil, was die Gesamtneigung zur Feuchtigkeitsaufnahme verringert, aber bei längerer Einwirkung feuchter Umgebungen wird dennoch Feuchtigkeit aufgenommen, was beim Drucken zu Blasenbildung, rauen Oberflächen und verringerter Schichthaftung führt. Richtige Lagerung: ① Ungeöffnetes Filament sollte an einem kühlen, trockenen Ort gelagert werden (Temperatur 15-25℃, Luftfeuchtigkeit < 30%), vor direktem Sonnenlicht geschützt; ② Geöffnetes Filament wird empfohlen, in Beuteln mit Trockenmittel zu versiegeln (Silikagel-Trockenmittel, empfohlene Dosierung 5-10g/Rolle) oder in einer Filament-Trockenbox bei 10-20% relativer Luftfeuchtigkeit zu lagern; ③ Bei kurzfristiger Nichtnutzung (mehr als 3 Tage) wird empfohlen, das Filament aus dem Drucker zu entfernen und zu versiegeln. Wenn Feuchtigkeit festgestellt wird (deutliche Blasengeräusche beim Drucken, weiße Oberfläche am Filament oder rauer Extrudat), kann es in einem Heißluftofen bei 80-90℃ für 6-8 Stunden getrocknet werden, dann in einer trockenen Umgebung auf Raumtemperatur abkühlen lassen, bevor es normal verwendet wird.
Obwohl CreatBot ASA-CF theoretisch auf offenen Druckern gedruckt werden kann, empfehlen wir ausdrücklich die Verwendung einer geschlossenen oder halbgeschlossenen Druckkammer für optimale Ergebnisse. Die Gründe sind wie folgt: ASA-CF hat eine Glasübergangstemperatur von ca. 100℃ und eine Wärmeformbeständigkeit von ca. 110℃. Während des Drucks summiert sich die thermische Schrumpfspannung aus jeder Schicht Schicht für Schicht. Bei starken Temperaturschwankungen der Umgebung (wie bei offenen Druckern durch Klimaanlage und Luftstrom) kann die thermische Schichtspannung zu Kantenverzug, Rissbildung oder sogar zum Lösen vom Druckbett führen. Eine geschlossene Kammer kann die Umgebungstemperatur bei 45-60℃ stabilisieren, die thermische Schrumpfspannung deutlich reduzieren und die Druckerfolgsrate bei großen Modellen (über 15cm) erheblich verbessern. Für industriellen Großformatdruck (wie die CreatBot D600 Pro3 HS Serie) ist eine Ausrüstung mit beheizter Konstanttemperaturkammer eine Schlüsselbedingung für die Sicherstellung der Druckqualität. Wenn nur ein offener Drucker verfügbar ist, wird empfohlen, das Verzugsrisiko durch die Installation von Acrylglas-Schutzabdeckungen um den Drucker, die Verwendung von Anti-Verzugs-Kleber oder PEI-Federstahlplatten und die Erhöhung der Brim-Breite zu reduzieren.
Weitere Materialien
Kontaktieren Sie uns


3D-Drucker
Nachricht
Anwendungsbereiche
Schnellzugriff
