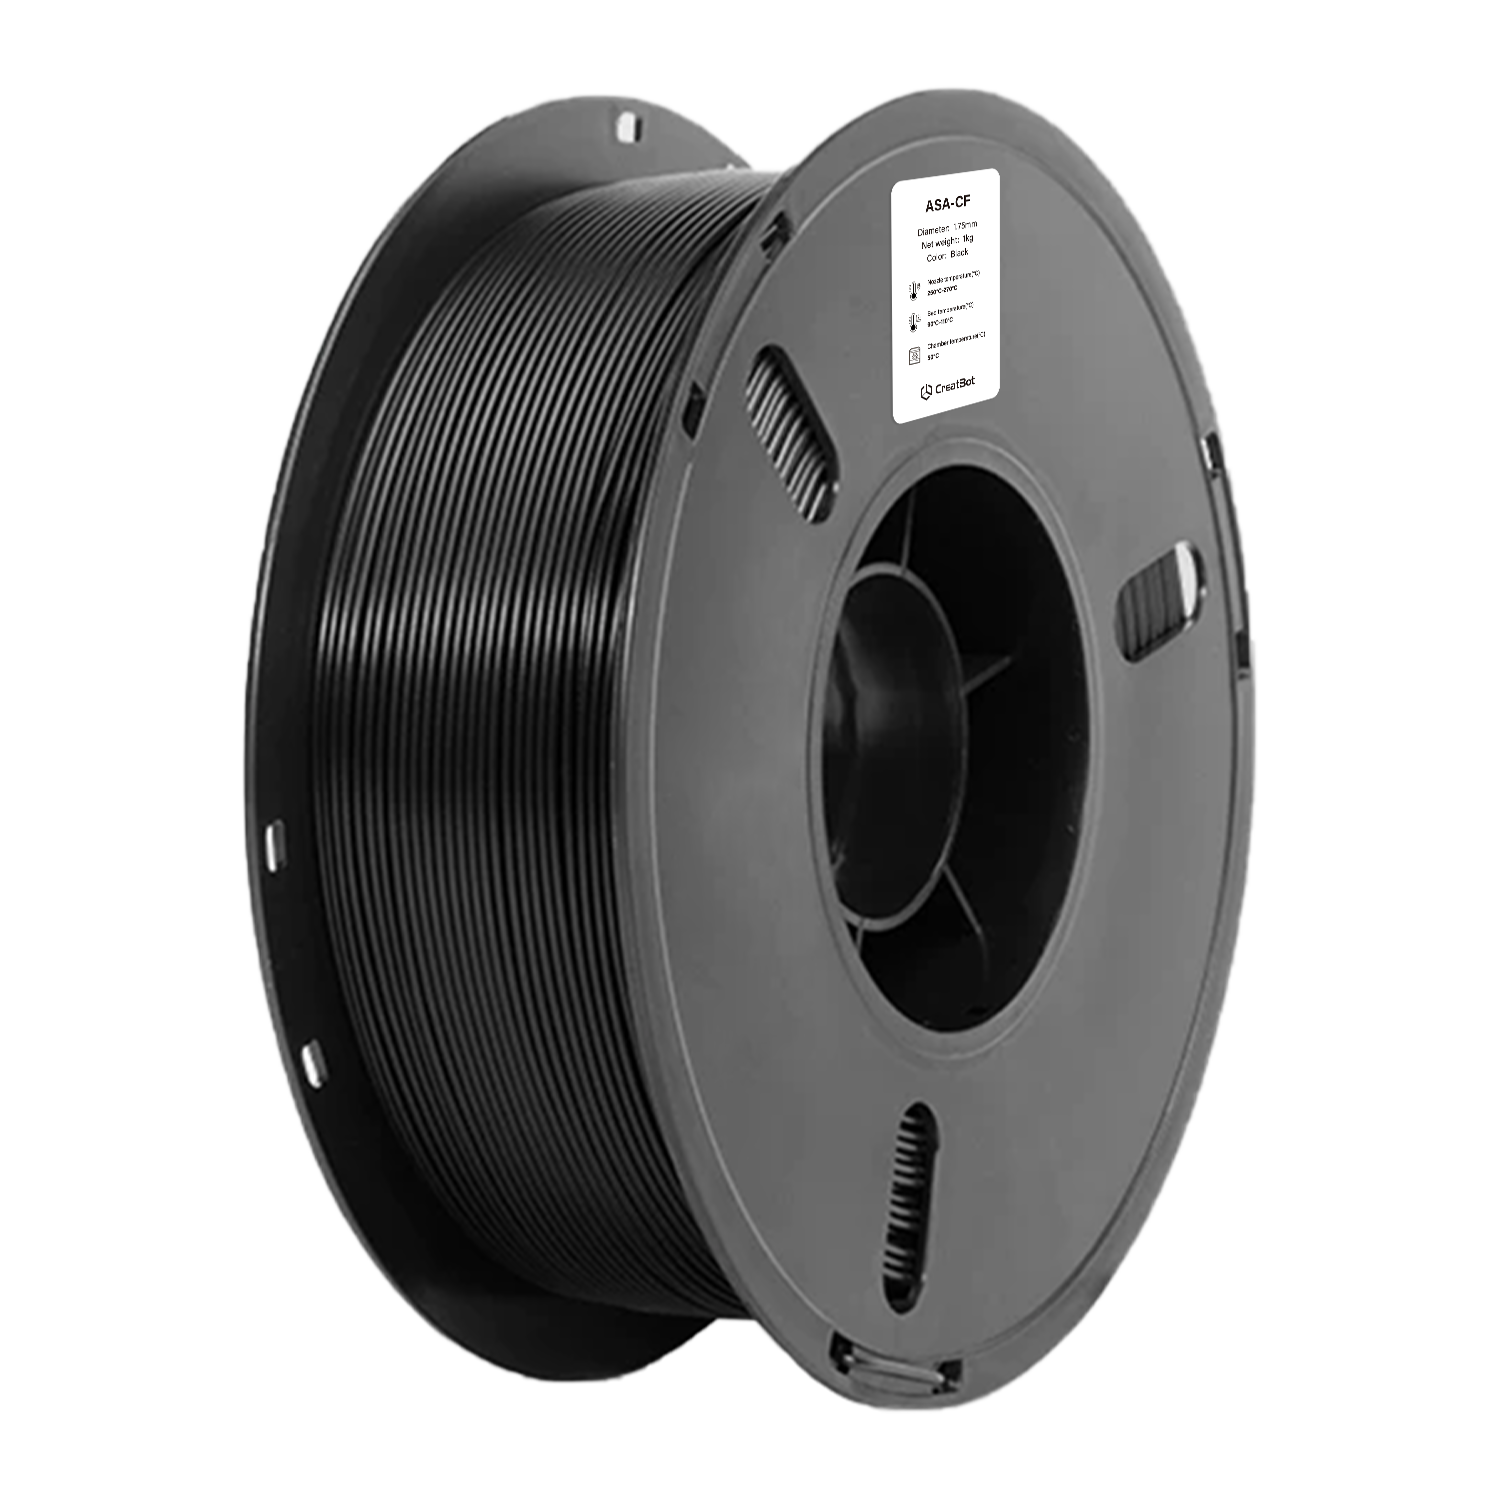
ASA-CF
结构零件
汽车零部件
户外设备
无人机航模
ASA-CF 3D 打印耗材特性
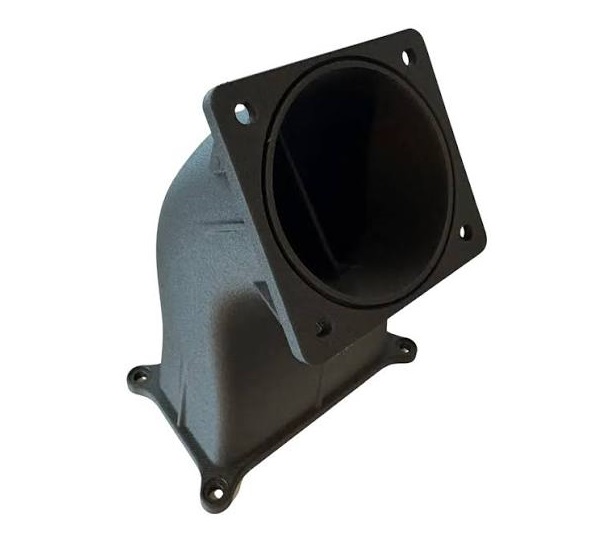
CreatBot ASA-CF 打印预览
使用 CreatBot 耗材的打印优势
优质原料品质
精选原包 ASA 树脂与高品质碳纤维,来自一线化工巨头,从源头保证材料纯度。每批次出厂前均经过抗拉强度、熔融指数、直径公差全检,确保性能稳定可靠。
出厂校准 即插即用
耗材配方、熔融流动性及直径公差(±0.03mm)已为全系列 CreatBot 机型校准,切片软件内置专属参数。无需反复调试,开箱即印,新手也能获得稳定打印质量。
碳纤维增强 刚柔并济
短切碳纤维均匀分散于 ASA 基体,大幅提升刚性与尺寸稳定性,有效抑制打印翘曲和收缩。打印件在保持户外耐候性的同时拥有更接近工程塑料的机械强度,适合功能件与结构件。
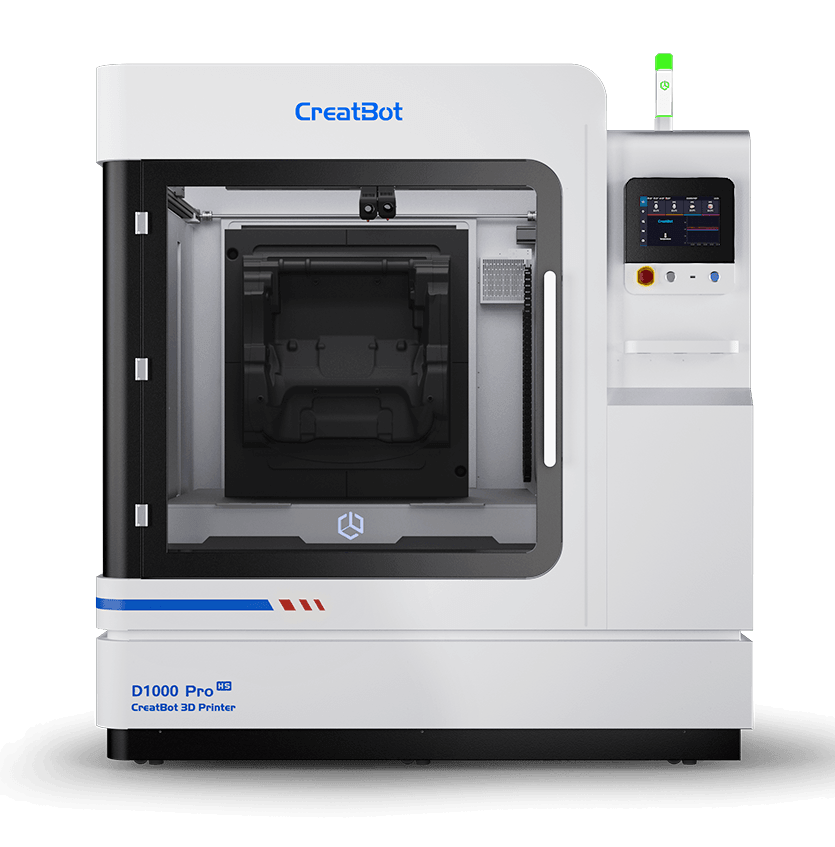
支持的3D打印机
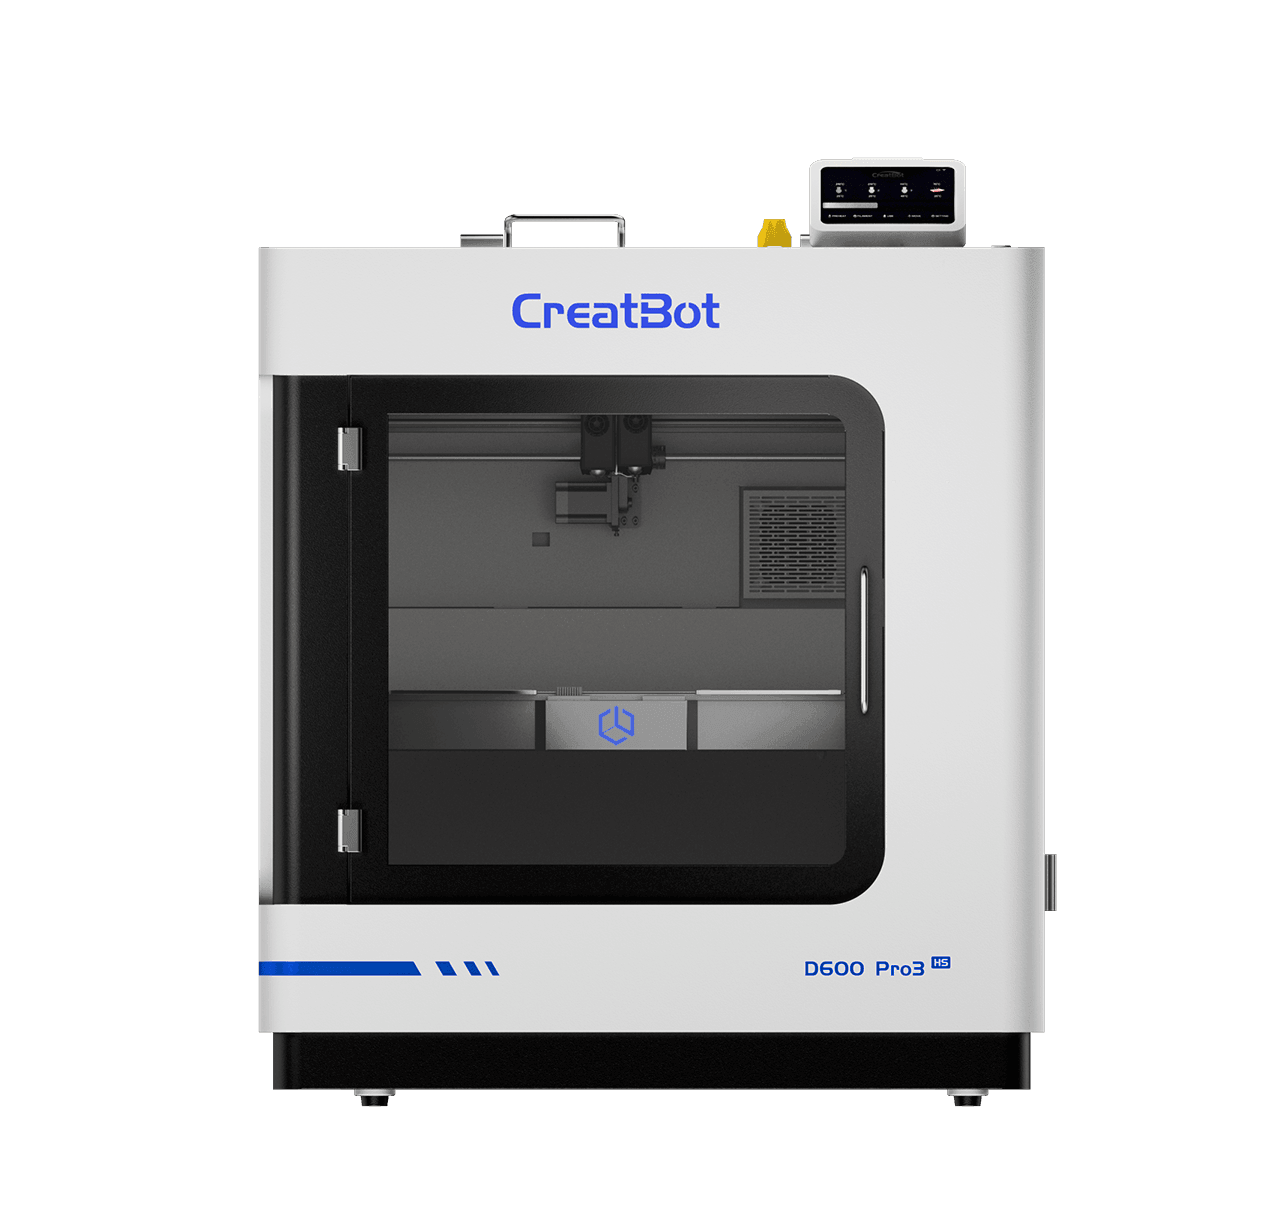
CreatBot工业级3D打印机专为高性能材料设计。以下机型配备加热腔室和高温喷头,提供专业级打印效果。
技术数据表
| 项目 | 数据 |
|---|---|
| 打印前烘干条件 | 80-90℃,6-8 H(鼓风干燥箱) |
| 喷嘴温度 | 250-280℃ |
| 喷嘴直径 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 打印平台表面处理 | 3D 打印喷雾 / PVP 固体胶 / 专用胶水 |
| 打印平台温度 | 80-100℃ |
| 腔体温度 | 45-60℃ |
| 冷却风扇 | 0-75% |
| 打印速度 | ≤250 mm/s |
| 物理性能 | 测试方法 | 数据 |
|---|---|---|
| 密度 | ISO1183 | 1.02g/cm³ |
| 饱和吸水率 | 25°C, 55%RH | 0.33% |
| 熔融指数 | 280°C, 2.16 kg | 1.74g/10 min |
| 熔融温度 | DSC,10°C/min | 210°C |
| 维卡软化温度 | ISO 306, GB/T 1633 | 108°C |
| 热变形温度 | ISO 75, 0.45MPa | 110°C |
| 机械性能 | 测试方法 | 数据 |
|---|---|---|
| 拉伸强度 XY | ISO 527, GB/T 1040 | 32 MPa |
| 拉伸强度 Z | ISO 527, GB/T 1040 | 29 MPa |
| 杨氏模量 XY | ISO 527, GB/T 1040 | 4100 MPa |
| 杨氏模量 Z | ISO 527, GB/T 1040 | 2200 MPa |
| 断裂伸长率 XY | ISO 527, GB/T 1040 | 9.3% |
| 断裂伸长率 Z | ISO 527, GB/T 1040 | 4.2% |
| 弯曲强度 XY | ISO 178, GB/T 9341 | 3700 MPa |
| 弯曲强度 Z | ISO 178, GB/T 9341 | 1300 MPa |
| 弯曲模量 XY | ISO 178, GB/T 9341 | 70 MPa |
| 弯曲模量 Z | ISO 178, GB/T 9341 | 30 MPa |
| 冲击强度 XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| 冲击强度 Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
ASA-CF 耗材常见问题
CreatBot ASA-CF 采用标准 1.75mm 耗材,工业级 ±0.03mm 直径公差控制,兼容绝大多数支持 ASA 类材料打印的 FDM 3D 打印机。设备需配备加热热床(建议 80-100°C)、可稳定达到 250°C 以上的挤出系统,并建议使用封闭式打印腔或防护罩。由于材料含有碳纤维,强烈建议使用硬化钢喷嘴(如 0.4mm 硬化钢喷嘴),普通黄铜喷嘴会被碳纤维快速磨损。虽然兼容性广泛,但为获得最佳打印质量与稳定性,强烈建议搭配 CreatBot 工业级 3D 打印机使用,其封闭加热腔和专属切片参数可充分发挥 CreatBot ASA-CF 耗材的性能优势。
ASA-CF 是在 ASA 基体中添加碳纤维增强的高性能工程材料,与普通 ASA 相比具有以下优势:① 刚性——碳纤维使杨氏模量高达 4100 MPa(普通 ASA 约 2350 MPa),刚性提升约 75%,弯曲模量 70 MPa,抗弯刚度显著增强;② 尺寸稳定性——碳纤维有效抑制打印收缩与翘曲,打印大型零件时尺寸精度更高;③ 耐温性——热变形温度约 110°C,高于普通 ASA(约 90°C);④ 表面质感——碳纤维赋予材料哑光黑色质感,外观更高级。选择建议:对刚性、尺寸稳定性要求高的结构件、功能件和轻量化零件选 ASA-CF;对外观色彩和成本敏感的场景选普通 ASA 更合适。两者的耐候性同样出色,均适合户外应用。
CreatBot ASA-CF 推荐喷嘴温度 250-280°C,热床温度 80-100°C。具体温度设置应根据模型尺寸、层高、打印速度和设备环境调整。调试建议:① 打印前务必烘干——80-90°C 鼓风干燥 6-8 小时,避免碳纤维复合材料因吸湿导致的表面粗糙和强度下降;② 首层适当提高喷嘴温度 5-10°C,降低打印速度至 20-30mm/s 以增强首层附着力;③ 大面积模型建议热床温度取推荐范围上限(约 100°C),并在打印边缘加 brim(裙边)以减少翘边;④ 使用封闭腔体时,腔体温度保持 45-60°C 可显著降低层间热应力和开裂风险;⑤ 必须使用硬化钢喷嘴,黄铜喷嘴会被碳纤维快速磨损。建议先打印温度塔进行校准,找到当前环境下的最佳温度窗口。
凭借碳纤维增强带来的高刚性和 ASA 固有的优异耐候性,ASA-CF 广泛应用于多个领域。典型应用包括:① 结构零件——机械支架、夹具、安装座、承重部件等对刚性和尺寸稳定性要求高的功能件;② 汽车零部件——后视镜外壳、进风口格栅、车标底座、传感器支架等,抗紫外线性能满足整车户外使用寿命要求;③ 户外设备——传感器外壳、户外监控设备、气象站外壳、庭院设施等,长期暴露于阳光雨淋下不易黄变脆裂;④ 无人机与航模——机架、桨叶防护罩、云台支架等轻量化高刚性部件;⑤ 工业工装——检具、定位工装、生产线治具等;⑥ 户外电器外壳——庭院灯、户外插座盒、太阳能设备外壳等。
是的,ASA-CF 必须使用硬化钢、红宝石或碳化钨等耐磨喷嘴。原因:碳纤维硬度极高(莫氏硬度约 7-8),会快速磨损普通黄铜喷嘴(莫氏硬度约 3),导致喷嘴孔径变大、挤出不均匀、打印精度下降,甚至出现堵头。推荐 0.4mm 硬化钢喷嘴,兼顾精度与耐磨性。碳纤维粉尘处理建议:① 打印完成后打印件边缘可能有少量纤维毛刺,可用细砂纸轻轻打磨;② 打磨或后处理时建议佩戴口罩,避免吸入碳纤维粉尘;③ 打印平台和打印机内部定期清洁,防止碳纤维粉尘进入运动部件影响导轨寿命;④ 使用碳纤维材料后建议单独存放打印件,避免纤维粉尘污染其他材料。
ASA-CF 的吸湿性低于尼龙(PA)但高于普通 ABS,碳纤维的加入使基体占比降低,整体吸湿倾向减弱,但长期暴露于潮湿环境仍会吸收水分,导致打印时出现气泡、表面粗糙、层间结合力下降。正确保存方法:① 未开封耗材应存放于阴凉干燥处(温度 15-25°C,湿度 < 30%),避免阳光直射;② 已开封耗材建议密封袋保存并放入干燥剂(硅胶干燥剂,建议用量 5-10g/卷),或存放于耗材干燥箱中保持 10-20% 相对湿度;③ 短期不使用(超过 3 天)建议将耗材从打印机取下密封保存。若发现吸湿(打印时有明显气泡声、耗材表面发白或挤出不光滑),可在热风干燥箱中 80-90°C 烘干 6-8 小时,然后置于干燥环境冷却至室温后再正常使用。
虽然 CreatBot ASA-CF 理论上可以在开放框架打印机上打印,但为获得最佳效果,我们强烈建议使用封闭或半封闭打印腔。原因如下:ASA-CF 的玻璃化转变温度约 100°C,热变形温度约 110°C,打印时每层热收缩应力逐层累积。如果环境温度波动较大(如开放框架打印机受空调和气流影响),层间热应力会导致模型边缘翘边、开裂甚至脱离热床。封闭腔体可将环境温度稳定在 45-60°C,显著降低热收缩应力,使大型模型(超过 15cm)的打印成功率大幅提升。对于工业级大尺寸打印(如 CreatBot D600 Pro3 HS 系列),配备加热恒温腔体是保证打印质量的关键条件。若仅有开放框架打印机,建议通过在打印机周围加装亚克力防护罩、使用防翘边胶或 PEI 柔性钢板、增加 brim 宽度等方式降低翘边风险。