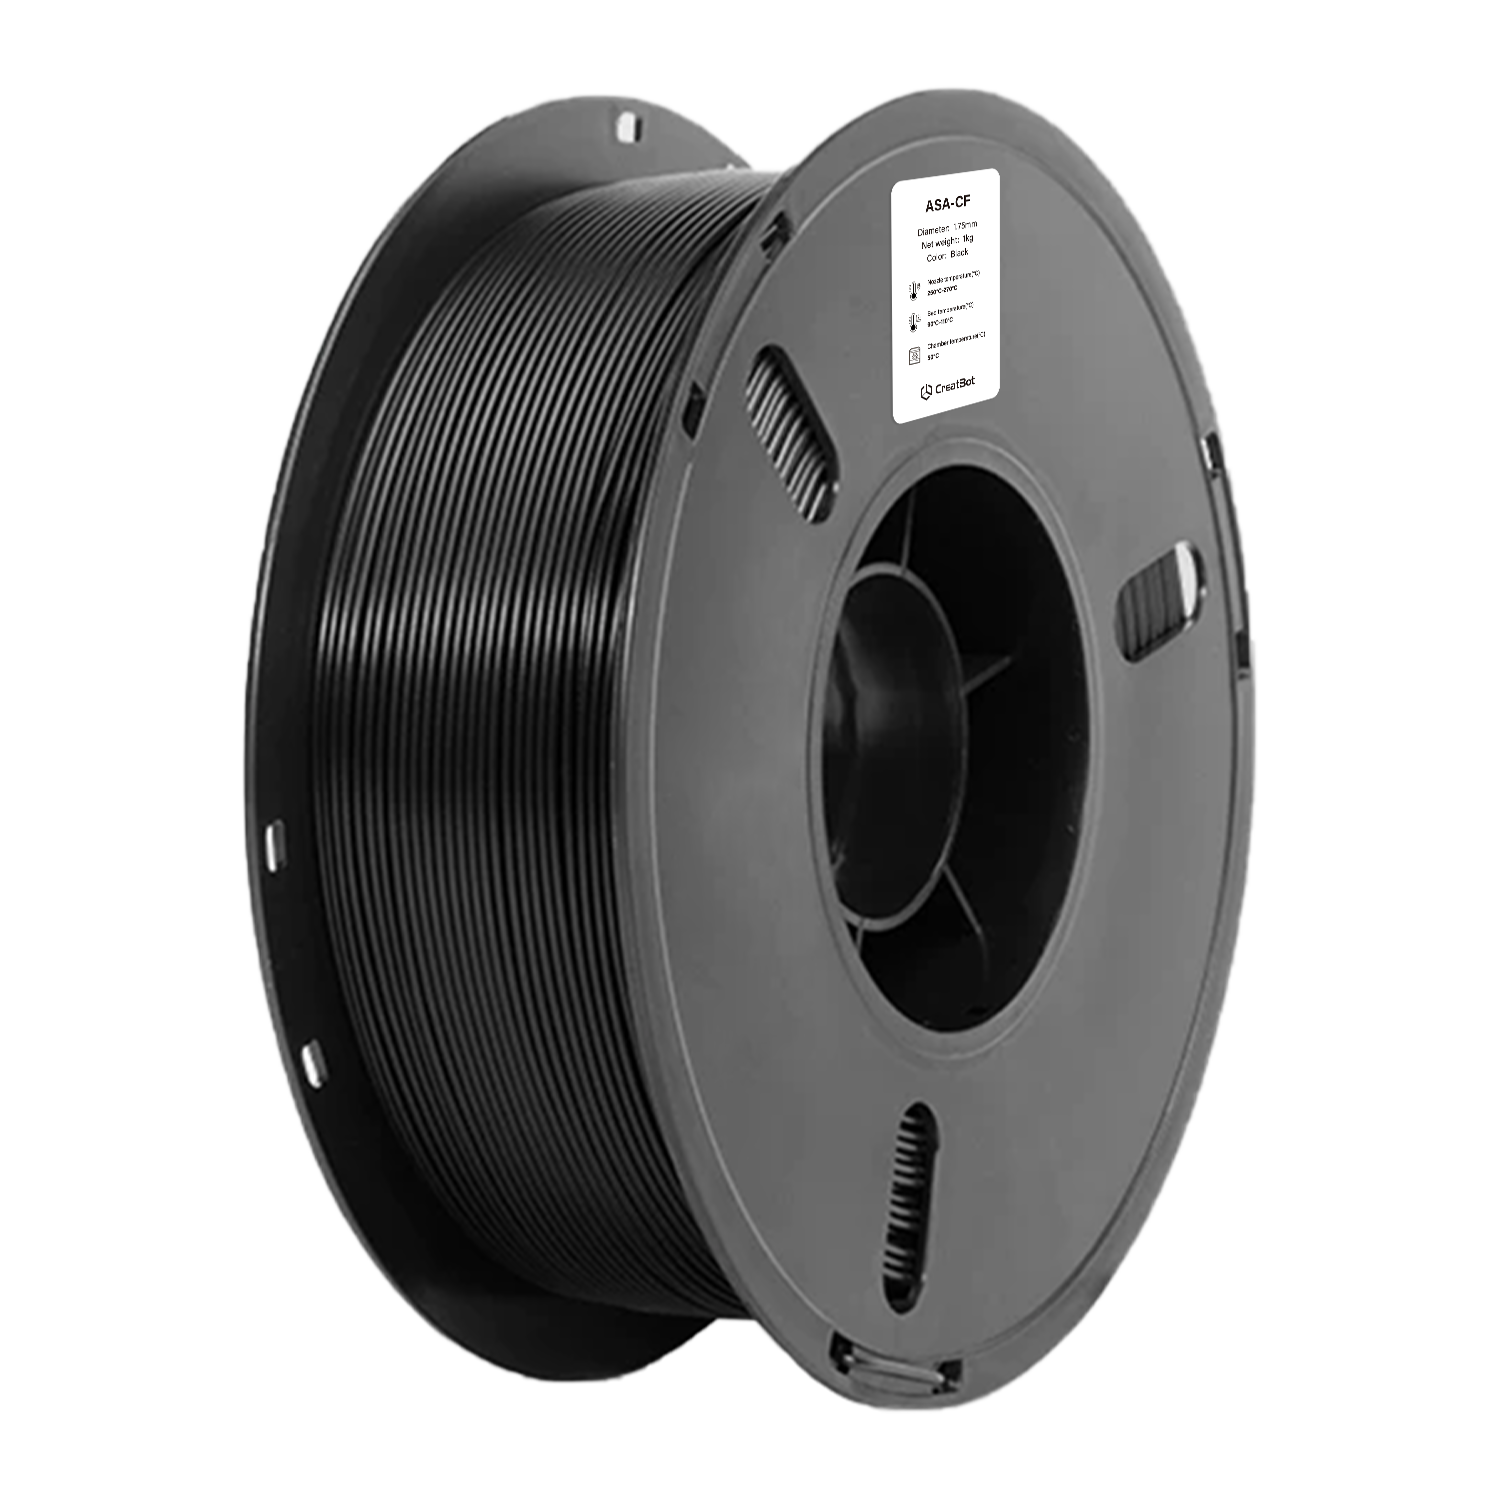
ASA-CF
Parti strutturali
Componenti automobilistici
Attrezzatura outdoor
Droni e modellismo
Caratteristiche del filamento ASA-CF per stampa 3D
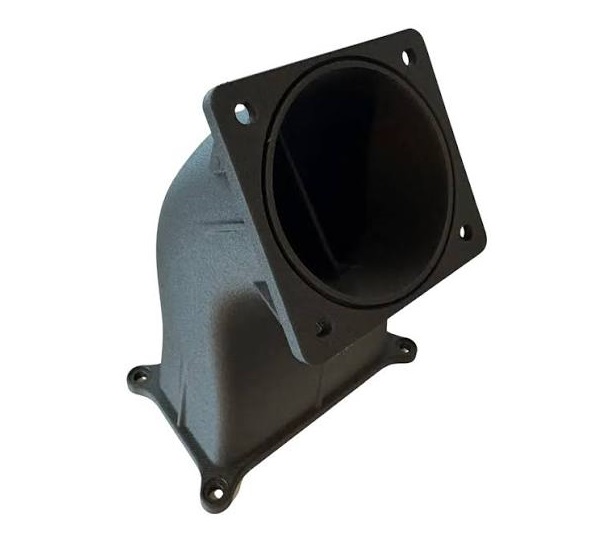
Anteprima di stampa CreatBot ASA-CF
Vantaggi della stampa con filamenti CreatBot
Qualità premium delle materie prime
Resine ASA vergini selezionate e fibra di carbonio di alta qualità da giganti chimici di primo livello, garantendo la purezza del materiale dalla fonte. Ogni lotto viene sottoposto a ispezione completa di resistenza alla trazione, indice di fusione e tolleranza diametrale prima della spedizione per garantire prestazioni stabili e affidabili.
Calibrazione di fabbrica, pronto per la stampa
La formulazione del filamento, il flusso di fusione e la tolleranza diametrale (±0.03mm) sono calibrati per tutti i modelli CreatBot, con parametri esclusivi integrati nel software di slicing. Non è necessario eseguire debug ripetuti: disimballare e stampare, anche i principianti possono ottenere una qualità di stampa stabile.
Rinforzato con fibra di carbonio, rigido e tenace
La fibra di carbonio sminuzzata è dispersa uniformemente nella matrice ASA, migliorando notevolmente rigidezza e stabilità dimensionale sopprimendo efficacemente deformazioni e ritiri di stampa. I pezzi stampati mantengono la resistenza alle intemperie outdoor possedendo al contempo una resistenza meccanica più vicina ai plastici tecnici, adatti a parti funzionali e strutturali.
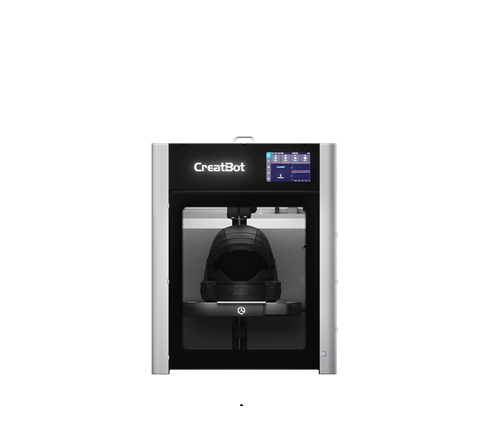
Stampanti 3D Compatibili
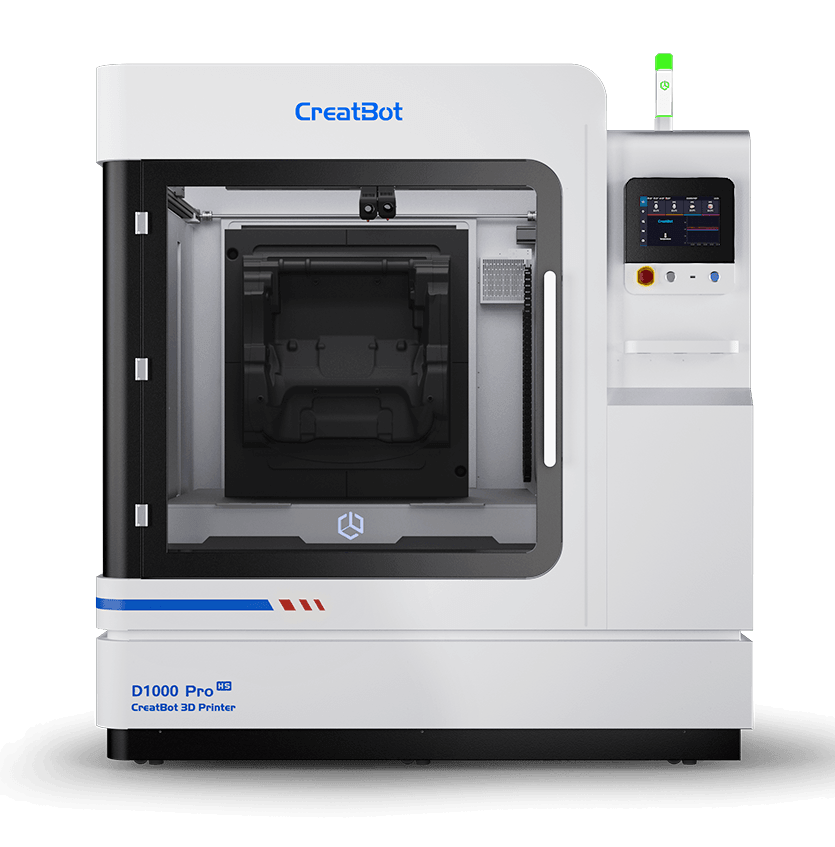
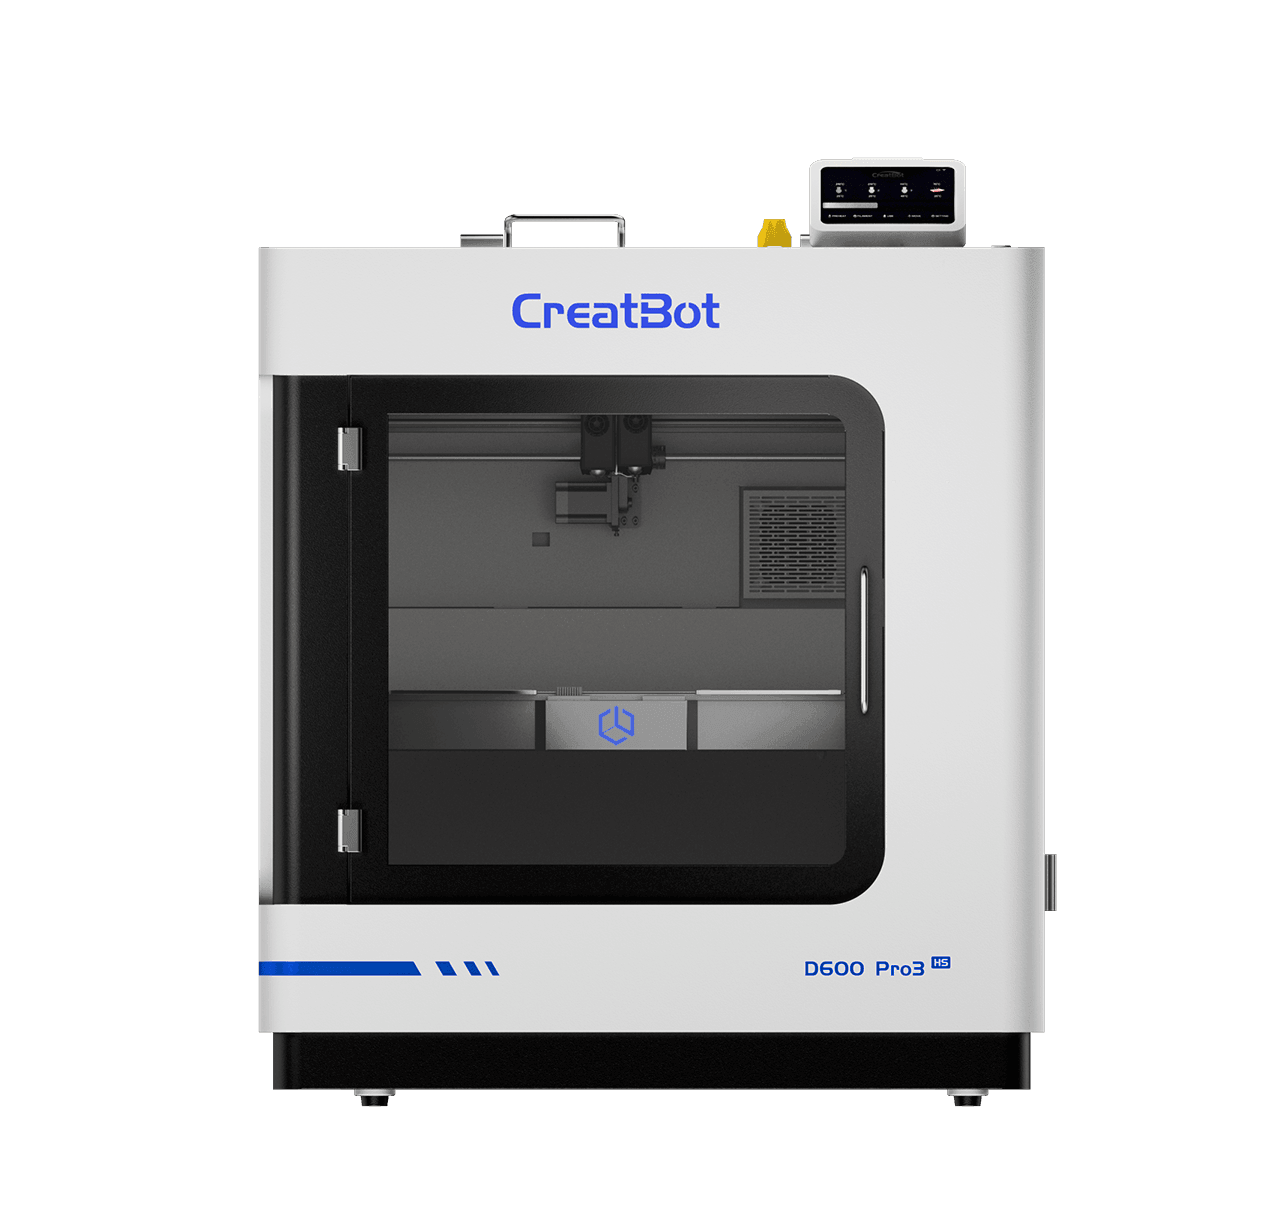
Le stampanti 3D industriali CreatBot sono progettate per materiali ad alte prestazioni. I seguenti modelli dispongono di camera riscaldata e ugelli ad alta temperatura per risultati professionali.
SCHEDA TECNICA
| Elemento | Dato |
|---|---|
| Condizioni di essiccazione pre-stampa | 80-90℃, 6-8 H (Stufa di essiccazione a convezione) |
| Temperatura del nozzle | 250-280℃ |
| Diametro del nozzle | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Trattamento superficiale del piano di stampa | Spray per stampa 3D / colla solida PVP / adesivo specializzato |
| Temperatura del piano | 80-100℃ |
| Temperatura della camera | 45-60℃ |
| Ventola di raffreddamento | 0-75% |
| Velocità di stampa | ≤250 mm/s |
| Proprietà fisiche | Metodo di prova | Dato |
|---|---|---|
| Densità | ISO1183 | 1.02g/cm³ |
| Assorbimento acqua di saturazione | 25°C, 55%RH | 0.33% |
| Indice di fusione | 280°C, 2.16 kg | 1.74g/10 min |
| Temperatura di fusione | DSC,10°C/min | 210°C |
| Temperatura di rammollimento Vicat | ISO 306, GB/T 1633 | 108°C |
| Temperatura di deformazione termica | ISO 75, 0.45MPa | 110°C |
| Proprietà meccaniche | Metodo di prova | Dato |
|---|---|---|
| Resistenza alla trazione XY | ISO 527, GB/T 1040 | 32 MPa |
| Resistenza alla trazione Z | ISO 527, GB/T 1040 | 29 MPa |
| Modulo di Young XY | ISO 527, GB/T 1040 | 4100 MPa |
| Modulo di Young Z | ISO 527, GB/T 1040 | 2200 MPa |
| Allungamento a rottura XY | ISO 527, GB/T 1040 | 9.3% |
| Allungamento a rottura Z | ISO 527, GB/T 1040 | 4.2% |
| Resistenza a flessione XY | ISO 178, GB/T 9341 | 3700 MPa |
| Resistenza a flessione Z | ISO 178, GB/T 9341 | 1300 MPa |
| Modulo flessionale XY | ISO 178, GB/T 9341 | 70 MPa |
| Modulo flessionale Z | ISO 178, GB/T 9341 | 30 MPa |
| Resistenza all'urto XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| Resistenza all'urto Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
FAQ sul filamento ASA-CF
Il CreatBot ASA-CF utilizza filamento standard da 1,75mm con controllo di tolleranza diametrale di ±0,03mm di grado industriale, compatibile con la stragrande maggioranza delle stampanti 3D FDM che supportano materiali di tipo ASA. L'apparecchiatura deve avere un piano riscaldato (consigliato 80-100°C) e un sistema di estrusione in grado di raggiungere stabilmente oltre 250°C, e si consiglia una camera di stampa chiusa o un coperchio protettivo. Poiché il materiale contiene fibra di carbonio, si raccomanda vivamente un ugello in acciaio temprato (come un ugello in acciaio temprato da 0,4mm), poiché gli ugelli in ottone standard si consumeranno rapidamente a causa della fibra di carbonio. Sebbene la compatibilità sia ampia, per qualità e stabilità di stampa ottimali, raccomandiamo vivamente di utilizzare CreatBot ASA-CF con stampanti 3D industriali CreatBot, la cui camera riscaldata chiusa e i parametri di slicing esclusivi possono sfruttare appieno i vantaggi prestazionali del filamento CreatBot ASA-CF.
L'ASA-CF è un materiale ingegneristico ad alte prestazioni con fibra di carbonio aggiunta alla matrice ASA. Rispetto all'ASA standard, presenta i seguenti vantaggi: ① Rigidezza—la fibra di carbonio porta il modulo di Young fino a 4100 MPa (ASA standard circa 2350 MPa), un aumento di circa l'75%, con modulo flessionale di 70 MPa, migliorando notevolmente la rigidezza flessionale; ② Stabilità dimensionale—la fibra di carbonio sopprime efficacemente ritiro e deformazioni di stampa, offrendo maggiore precisione dimensionale nella stampa di parti grandi; ③ Resistenza al calore—temperatura di deformazione termica circa 110°C, notevolmente superiore all'ASA standard (circa 90°C); ④ Finitura superficiale—la fibra di carbonio conferisce al materiale una texture nera opaca con aspetto più premium. Consiglio di selezione: scegliere ASA-CF per parti strutturali, funzionali e leggere con elevati requisiti di rigidezza e stabilità dimensionale; scegliere ASA standard per scenari in cui aspetto, colore e costo sono più importanti. Entrambi hanno una resistenza alle intemperie ugualmente eccellente e sono adatti ad applicazioni outdoor.
Il CreatBot ASA-CF consiglia una temperatura dell'ugello di 250-280°C e una temperatura del piano di 80-100°C. Le impostazioni di temperatura specifiche devono essere adattate in base alle dimensioni del modello, all'altezza dello strato, alla velocità di stampa e all'ambiente dell'apparecchiatura. Suggerimenti di regolazione: ① Asciugare sempre il filamento prima della stampa—essiccazione a convezione a 80-90°C per 6-8 ore per evitare superfici ruvide e perdita di resistenza causate dall'assorbimento di umidità nei compositi in fibra di carbonio; ② Per il primo strato, aumentare la temperatura dell'ugello di 5-10°C e ridurre la velocità di stampa a 20-30mm/s per migliorare l'adesione del primo strato; ③ Per modelli di grande superficie, impostare la temperatura del piano vicino al limite superiore dell'intervallo consigliato (circa 100°C) e aggiungere un brim attorno ai bordi di stampa per ridurre le deformazioni; ④ Quando si usa una camera chiusa, mantenere la temperatura della camera a 45-60°C riduce significativamente le tensioni termiche tra gli strati e il rischio di fessurazione; ⑤ È necessario utilizzare un ugello in acciaio temprato, poiché gli ugelli in ottone si consumeranno rapidamente a causa della fibra di carbonio. Si consiglia di stampare prima una torre di temperatura per trovare la finestra di temperatura ottimale per l'ambiente attuale.
Con l'elevata rigidezza del rinforzo in fibra di carbonio e l'eccellente resistenza alle intemperie intrinseca dell'ASA, l'ASA-CF è ampiamente utilizzato in molti campi. Le applicazioni tipiche includono: ① Parti strutturali—supporti meccanici, fissaggi, basi di montaggio, componenti portanti e altre parti funzionali che richiedono elevata rigidezza e stabilità dimensionale; ② Componenti automobilistici—carcasse di specchietti retrovisori, griglie di aspirazione, basi di emblemi, supporti per sensori, ecc., con resistenza UV che soddisfa i requisiti di durata esterna dei veicoli; ③ Attrezzatura outdoor—carcasse di sensori, apparecchiature di sorveglianza esterna, carcasse di stazioni meteorologiche, strutture da giardino, ecc., resistenti a ingiallimento e fessurazione sotto esposizione prolungata a sole e pioggia; ④ Droni e modellismo—telai, protezioni per eliche, supporti per gimbal e altri componenti leggeri ad alta rigidezza; ⑤ Attrezzature industriali—calibri di ispezione, attrezzi di posizionamento, dime di linee di produzione, ecc.; ⑥ Carcasse elettriche esterne—luci da giardino, scatole di prese esterne, carcasse di apparecchiature solari, ecc.
Sì, l'ASA-CF deve essere stampato con ugelli resistenti all'usura come acciaio temprato, rubino o carburo di tungsteno. Motivo: la fibra di carbonio è estremamente dura (durezza Mohs circa 7-8) e consumerà rapidamente gli ugelli in ottone standard (durezza Mohs circa 3), causando apertura allargata dell'ugello, estrusione irregolare, precisione di stampa ridotta e persino intasamento. Si consiglia un ugello in acciaio temprato da 0,4mm, che bilancia precisione e resistenza all'usura. Suggerimenti per la gestione della polvere di fibra di carbonio: ① Dopo la stampa, può apparire una piccola quantità di bave di fibra sui bordi del pezzo stampato, che può essere levigata delicatamente con carta vetrata fine; ② Si consiglia di indossare una maschera durante la levigatura o la post-elaborazione per evitare di inalare polvere di fibra di carbonio; ③ Pulire regolarmente il piano di stampa e l'interno della stampante per evitare che la polvere di fibra di carbonio entri nelle parti mobili e comprometta la durata delle guide; ④ Dopo l'uso di materiali in fibra di carbonio, conservare i pezzi stampati separatamente per evitare che la polvere di fibra contamini altri materiali.
L'ASA-CF ha un'igroscopicità inferiore al nylon (PA) ma notevolmente superiore all'ABS standard. L'aggiunta di fibra di carbonio riduce la proporzione di matrice, indebolendo la tendenza complessiva all'assorbimento di umidità, ma l'esposizione prolungata ad ambienti umidi assorbirà comunque umidità, causando bolle, superfici ruvide e riduzione dell'adesione tra gli strati durante la stampa. Conservazione corretta: ① Il filamento non aperto deve essere conservato in un luogo fresco e asciutto (temperatura 15-25°C, umidità < 30%), lontano dalla luce solare diretta; ② Il filamento aperto deve essere sigillato in sacchetti con essiccante (essiccante in gel di silice, dosaggio consigliato 5-10g/rotolo), o conservato in una scatola di essiccazione del filamento che mantiene il 10-20% di umidità relativa; ③ Quando non si utilizza a breve termine (più di 3 giorni), si consiglia di rimuovere il filamento dalla stampante e sigillarlo. Se viene rilevata umidità (rumori di bolle evidenti durante la stampa, superficie bianca sul filamento o estrusione ruvida), asciugare in forno ad aria calda a 80-90°C per 6-8 ore, quindi raffreddare a temperatura ambiente in un ambiente asciutto prima dell'uso normale.
Sebbene il CreatBot ASA-CF possa teoricamente essere stampato su stampanti a telaio aperto, raccomandiamo vivamente l'uso di una camera di stampa chiusa o semichiusa per risultati ottimali. Le ragioni sono le seguenti: l'ASA-CF ha una temperatura di transizione vetrosa di circa 100°C e una temperatura di deformazione termica di circa 110°C. Durante la stampa, le tensioni di ritiro termico di ogni strato si accumulano strato per strato. Se la temperatura ambiente fluttua in modo significativo (come le stampanti a telaio aperto influenzate da aria condizionata e correnti d'aria), le tensioni termiche tra gli strati possono causare deformazioni dei bordi del modello, fessurazioni o persino distacco dal piano di stampa. Una camera chiusa può stabilizzare la temperatura ambiente a 45-60°C, riducendo significativamente le tensioni di ritiro termico e migliorando notevolmente il tasso di successo di stampa dei modelli grandi (oltre 15cm). Per la stampa industriale di grande formato (come la serie CreatBot D600 Pro3 HS), un'apparecchiatura con camera riscaldata a temperatura costante è una condizione chiave per garantire la qualità di stampa. Se è disponibile solo una stampante a telaio aperto, si consiglia di ridurre il rischio di deformazione installando coperture protettive in acrilico attorno alla stampante, usando colla anti-deformazione o piastre in acciaio flessibile PEI e aumentando la larghezza del brim.
Altri Materiali
Contattaci


Stampanti 3D
Messaggio
Campi di Applicazione
Link rapidi
