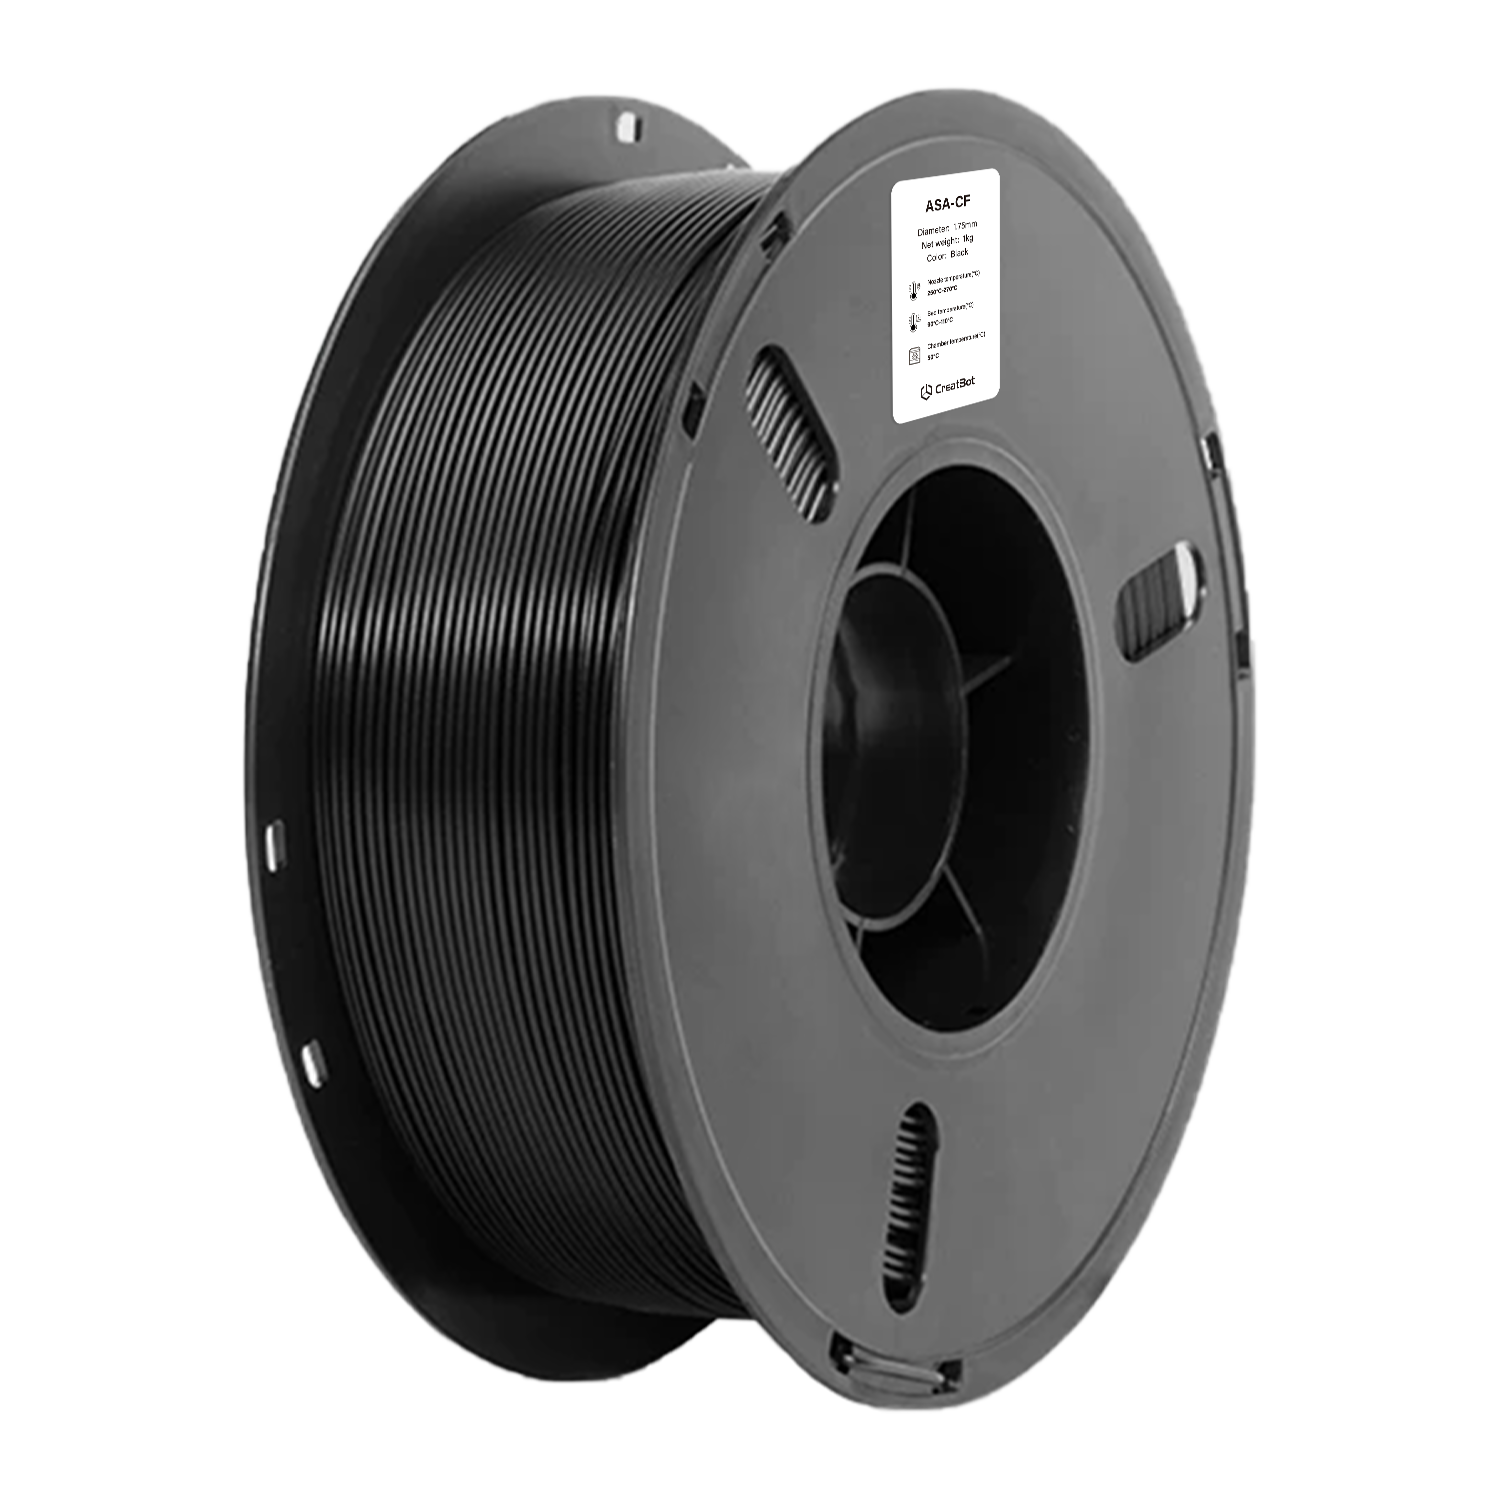
ASA-CF
Конструкционные детали
Автомобильные детали
Наружное оборудование
Дроны и модели
Особенности нити ASA-CF для 3D-печати
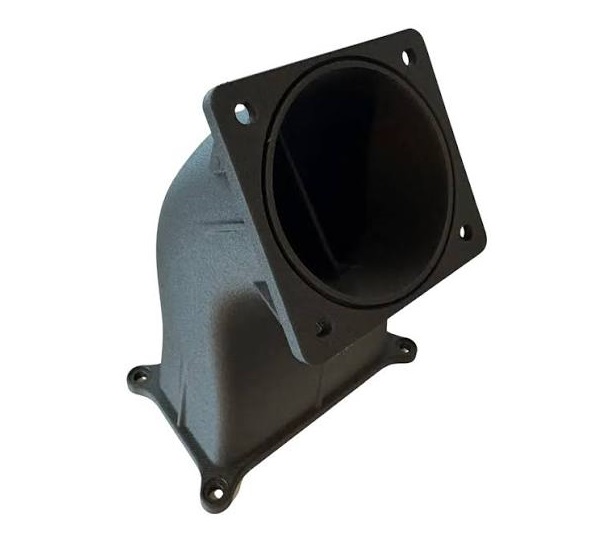
Предварительный просмотр печати CreatBot ASA-CF
Преимущества печати нитями CreatBot
Премиальное качество сырья
Отобраны девственные ASA-смолы и высококачественное углеродное волокно от ведущих химических гигантов, обеспечивающие чистоту материала изначально. Каждая партия проходит полную проверку прочности на растяжение, индекса текучести расплава и допуска диаметра перед отгрузкой для обеспечения стабильной и надежной производительности.
Откалибровано на заводе, готово к печати
Состав нити, текучесть расплава и допуск диаметра (±0.03 мм) откалиброваны для всех моделей CreatBot, с эксклюзивными параметрами, встроенными в слайсер. Нет необходимости в повторной настройке — распакуйте и печатайте, даже новички могут добиться стабильного качества печати.
Армировано углеродным волокном, жестко и прочно
Рубленое углеродное волокно равномерно распределено в матрице ASA, значительно улучшая жесткость и размерную стабильность, эффективно подавляя коробление и усадку при печати. Напечатанные детали сохраняют наружную атмосферостойкость, обладая при этом механической прочностью, приближенной к инженерным пластикам, подходят для функциональных и конструкционных деталей.
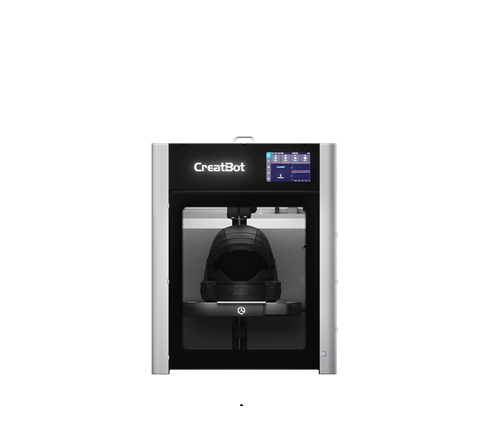
Поддерживаемые 3D-принтеры
Промышленные 3D-принтеры CreatBot разработаны для высокопроизводительных материалов. Следующие модели оснащены нагреваемой камерой и высокотемпературными соплами для профессиональных результатов.
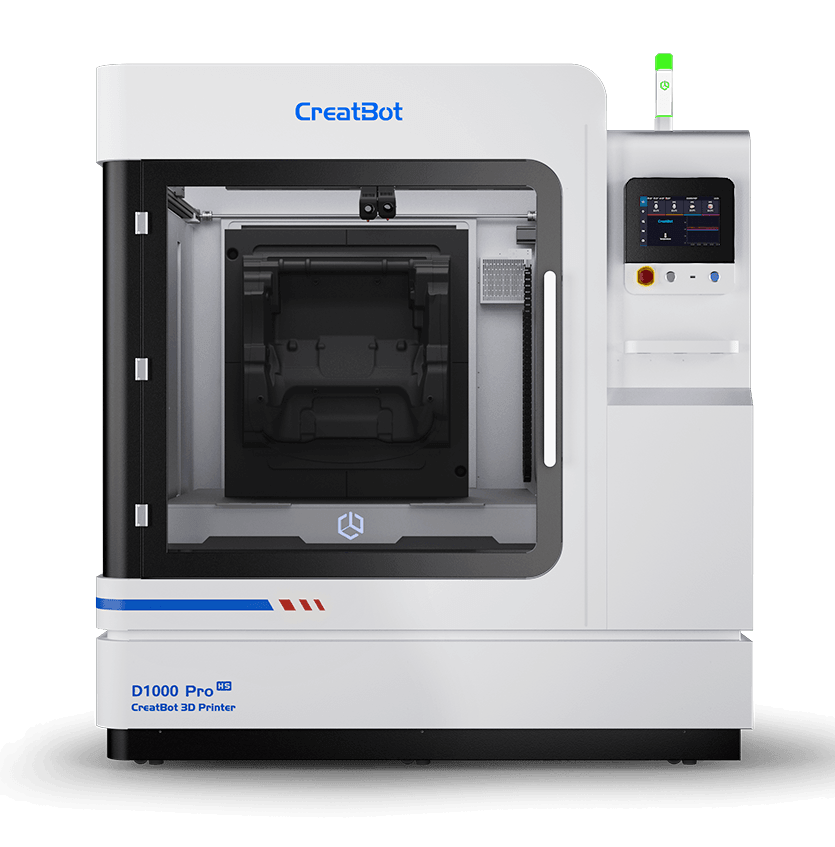
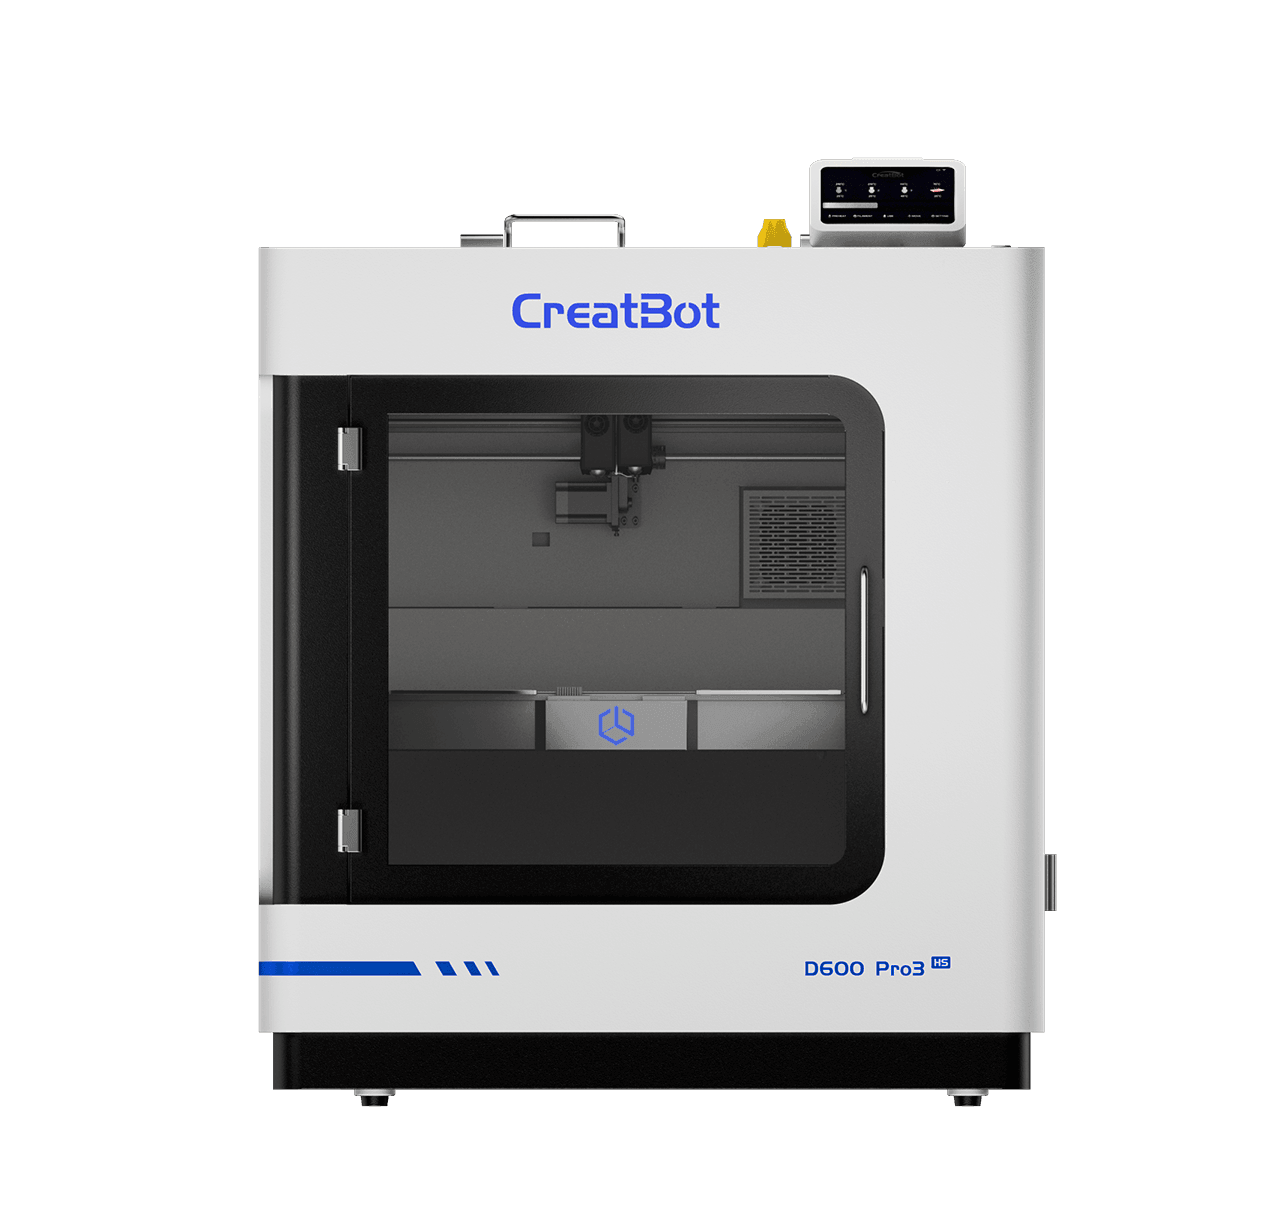
ТЕХНИЧЕСКИЙ ПАСПОРТ
| Показатель | Данные |
|---|---|
| Условия сушки перед печатью | 80-90℃, 6-8 ч (Сушильный шкаф с конвекцией) |
| Температура сопла | 250-280℃ |
| Диаметр сопла | 0,4 / 0,6 / 0,8 / 1,0 мм |
| Обработка поверхности печатного стола | 3D-спрей для печати / клей PVP / специальный клей |
| Температура стола | 80-100℃ |
| Температура камеры | 45-60℃ |
| Вентилятор охлаждения | 0-75% |
| Скорость печати | ≤250 мм/с |
| Физические свойства | Метод испытания | Данные |
|---|---|---|
| Плотность | ISO1183 | 1.02g/cm³ |
| Водопоглощение при насыщении | 25°C, 55%RH | 0.33% |
| Индекс текучести расплава | 280°C, 2.16 kg | 1.74g/10 min |
| Температура плавления | DSC,10°C/min | 210°C |
| Температура размягчения по Викату | ISO 306, GB/T 1633 | 108°C |
| Температура тепловой деформации | ISO 75, 0.45MPa | 110°C |
| Механические свойства | Метод испытания | Данные |
|---|---|---|
| Прочность на растяжение XY | ISO 527, GB/T 1040 | 32 MPa |
| Прочность на растяжение Z | ISO 527, GB/T 1040 | 29 MPa |
| Модуль Юнга XY | ISO 527, GB/T 1040 | 4100 MPa |
| Модуль Юнга Z | ISO 527, GB/T 1040 | 2200 MPa |
| Относительное удлинение при разрыве XY | ISO 527, GB/T 1040 | 9.3% |
| Относительное удлинение при разрыве Z | ISO 527, GB/T 1040 | 4.2% |
| Прочность на изгиб XY | ISO 178, GB/T 9341 | 3700 MPa |
| Прочность на изгиб Z | ISO 178, GB/T 9341 | 1300 MPa |
| Модуль упругости при изгибе XY | ISO 178, GB/T 9341 | 70 MPa |
| Модуль упругости при изгибе Z | ISO 178, GB/T 9341 | 30 MPa |
| Ударная вязкость XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| Ударная вязкость Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
Часто задаваемые вопросы о нити ASA-CF
CreatBot ASA-CF использует стандартную нить 1,75 мм с промышленным контролем допуска диаметра ±0,03 мм, совместим с подавляющим большинством FDM 3D-принтеров, поддерживающих материалы типа ASA. Оборудование должно иметь нагреваемый стол (рекомендуется 80-100°C) и систему экструзии, способную стабильно достигать выше 250°C, и рекомендуется использование закрытой камеры печати или защитной крышки. Поскольку материал содержит углеродное волокно, настоятельно рекомендуется сопло из закаленной стали (например, сопло из закаленной стали 0,4 мм), поскольку стандартные латунные сопла будут быстро изнашиваться углеродным волокном. Хотя совместимость широкая, для оптимального качества и стабильности печати мы настоятельно рекомендуем использовать CreatBot ASA-CF с промышленными 3D-принтерами CreatBot, чья закрытая нагреваемая камера и эксклюзивные параметры слайсинга могут полностью раскрыть преимущества нити CreatBot ASA-CF.
ASA-CF — это высокоэффективный инженерный материал с углеродным волокном, добавленным в матрицу ASA. По сравнению со стандартным ASA он имеет следующие преимущества: ① Жесткость — углеродное волокно повышает модуль Юнга до 4100 МПа (стандартный ASA около 2350 МПа), увеличение примерно на 75%, с модулем упругости при изгибе 70 МПа, значительно повышая жесткость при изгибе; ② Размерная стабильность — углеродное волокно эффективно подавляет усадку и коробление при печати, обеспечивая более высокую точность размеров при печати крупных деталей; ③ Термостойкость — температура тепловой деформации около 110°C, заметно выше, чем у стандартного ASA (около 90°C); ④ Внешний вид — углеродное волокно придает материалу матовую черную текстуру с более премиальным видом. Рекомендация по выбору: выбирайте ASA-CF для конструкционных, функциональных и легких деталей с высокими требованиями к жесткости и размерной стабильности; выбирайте стандартный ASA для сценариев, где важнее внешний вид, цвет и стоимость. Оба материала обладают одинаково превосходной атмосферостойкостью и подходят для наружного применения.
Для CreatBot ASA-CF рекомендуется температура сопла 250-280°C и температура стола 80-100°C. Конкретные настройки температуры следует корректировать в зависимости от размера модели, высоты слоя, скорости печати и окружения оборудования. Рекомендации по настройке: ① Обязательно просушите нить перед печатью — конвекционная сушка при 80-90°C в течение 6-8 часов, чтобы избежать шероховатой поверхности и снижения прочности из-за поглощения влаги в композитах с углеродным волокном; ② Для первого слоя увеличьте температуру сопла на 5-10°C и снизьте скорость печати до 20-30 мм/с для улучшения адгезии первого слоя; ③ Для моделей с большой площадью установите температуру стола у верхнего предела рекомендуемого диапазона (около 100°C) и добавьте brim вокруг краев печати для уменьшения коробления; ④ При использовании закрытой камеры поддержание температуры камеры на уровне 45-60°C значительно снижает межслойные тепловые напряжения и риск растрескивания; ⑤ Обязательно используйте сопло из закаленной стали, так как латунные сопла будут быстро изнашиваться углеродным волокном. Рекомендуется сначала напечатать температурную башню, чтобы найти оптимальный температурный диапазон для текущей среды.
Благодаря высокой жесткости от армирования углеродным волокном и присущей ASA превосходной атмосферостойкости ASA-CF широко используется во многих областях. Типичные применения включают: ① Конструкционные детали — механические кронштейны, крепежные приспособления, монтажные основания, несущие компоненты и другие функциональные детали, требующие высокой жесткости и размерной стабильности; ② Автомобильные детали — корпуса зеркал заднего вида, решетки воздухозаборника, основания эмблем, кронштейны датчиков и т. д., с устойчивостью к УФ-излучению, соответствующей требованиям наружного срока службы автомобилей; ③ Наружное оборудование — корпуса датчиков, наружное наблюдательное оборудование, корпуса метеостанций, садовые сооружения и т. д., устойчивые к пожелтению и растрескиванию при длительном воздействии солнца и дождя; ④ Дроны и модели — рамы, защита пропеллеров, кронштейны подвесов и другие легкие высокожесткие компоненты; ⑤ Промышленная оснастка — контрольные калибры, позиционирующая оснастка, приспособления производственных линий и т. д.; ⑥ Наружные электрические корпуса — садовые светильники, наружные розеточные коробки, корпуса солнечного оборудования и т. д.
Да, ASA-CF необходимо печатать износостойкими соплами из закаленной стали, рубина или карбида вольфрама. Причина: углеродное волокно чрезвычайно твердое (твердость по Моосу около 7-8) и будет быстро изнашивать стандартные латунные сопла (твердость по Моосу около 3), вызывая увеличение отверстия сопла, неравномерную экструзию, снижение точности печати и даже засорение. Рекомендуется сопло из закаленной стали 0,4 мм, сочетающее точность и износостойкость. Рекомендации по обращению с пылью углеродного волокна: ① После печати на краях детали могут появиться небольшие волокнистые заусенцы, которые можно аккуратно отшлифовать мелкой наждачной бумагой; ② При шлифовке или постобработке рекомендуется носить маску, чтобы избежать вдыхания пыли углеродного волокна; ③ Регулярно очищайте печатный стол и внутреннюю часть принтера, чтобы пыль углеродного волокна не попадала в движущиеся части и не влияла на срок службы направляющих; ④ После использования материалов с углеродным волокном храните напечатанные детали отдельно, чтобы волокнистая пыль не загрязняла другие материалы.
ASA-CF имеет меньшую гигроскопичность, чем нейлон (PA), но немного большую, чем стандартный ABS. Добавление углеродного волокна снижает долю матрицы, ослабляя общую склонность к поглощению влаги, но длительное воздействие влажных сред все равно приведет к поглощению влаги, вызывая пузыри, шероховатую поверхность и снижение межслойной адгезии при печати. Правильное хранение: ① Невскрытую нить следует хранить в прохладном сухом месте (температура 15-25°C, влажность < 30%), вдали от прямых солнечных лучей; ② Вскрытую нить рекомендуется герметизировать в пакетах с осушителем (силикагелевый осушитель, рекомендуемая дозировка 5-10 г/катушку) или хранить в сушильном боксе для нити при относительной влажности 10-20%; ③ При кратковременном неиспользовании (более 3 дней) рекомендуется извлечь нить из принтера и герметизировать. Если обнаружена влага (явные звуки пузырей при печати, белая поверхность нити или грубый экструдат), просушите в сушильном шкафу с горячим воздухом при 80-90°C в течение 6-8 часов, затем охладите до комнатной температуры в сухой среде перед нормальным использованием.
Хотя CreatBot ASA-CF теоретически можно печатать на принтерах с открытой рамой, мы настоятельно рекомендуем использовать закрытую или полузакрытую камеру печати для оптимальных результатов. Причины следующие: ASA-CF имеет температуру стеклования около 100°C и температуру тепловой деформации около 110°C. Во время печати тепловые напряжения усадки каждого слоя накапливаются слой за слоем. Если температура окружающей среды значительно колеблется (например, принтеры с открытой рамой, подверженные влиянию кондиционера и воздушных потоков), межслойные тепловые напряжения могут вызвать коробление краев модели, растрескивание или даже отслоение от печатного стола. Закрытая камера может стабилизировать температуру окружающей среды на уровне 45-60°C, значительно снижая тепловые напряжения усадки и существенно повышая процент успешной печати крупных моделей (более 15 см). Для промышленной печати большого формата (например, серия CreatBot D600 Pro3 HS) оборудование с нагреваемой камерой постоянной температуры является ключевым условием обеспечения качества печати. Если доступен только принтер с открытой рамой, рекомендуется снизить риск коробления, установив акриловые защитные крышки вокруг принтера, используя антикоробочный клей или гибкие стальные пластины PEI и увеличивая ширину brim.
Больше Материалов
Свяжитесь с нами


3D принтеры
Сообщение
Области Применения
Быстрые ссылки
