ASA-CF
Pièces structurelles
Pièces automobiles
Équipement extérieur
Drones & modèles réduits
Caractéristiques du filament ASA-CF pour l'impression 3D
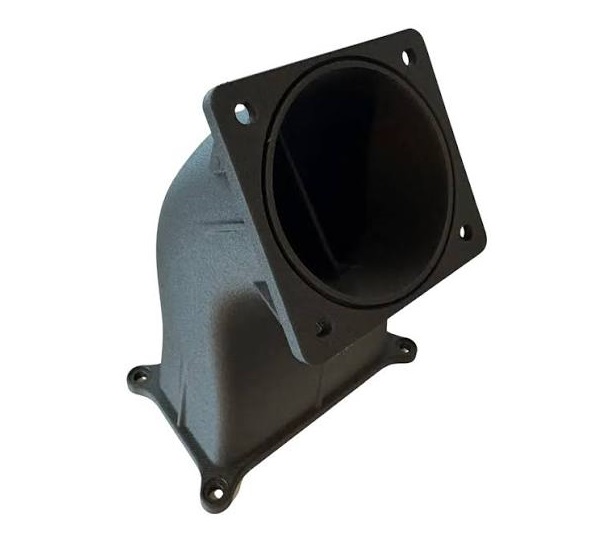
Aperçu d'impression CreatBot ASA-CF
Avantages de l'impression avec les filaments CreatBot
Qualité premium des matières premières
Résines ASA vierges sélectionnées et fibres de carbone de haute qualité provenant de géants chimiques de premier plan, garantissant la pureté du matériau dès la source. Chaque lot fait l'objet d'une inspection complète de la résistance à la traction, de l'indice de fluidité et de la tolérance de diamètre avant expédition pour garantir des performances stables et fiables.
Étalonné en usine, prêt à imprimer
La formulation du filament, le flux de fusion et la tolérance de diamètre (±0.03mm) sont étalonnés pour tous les modèles CreatBot, avec des paramètres exclusifs intégrés dans le logiciel de découpage. Pas besoin de déboguer à plusieurs reprises : déballez et imprimez, même les débutants peuvent obtenir une qualité d'impression stable.
Renforcé de fibres de carbone, rigide et résistant
Les fibres de carbone hachées sont uniformément dispersées dans la matrice ASA, améliorant considérablement la rigidité et la stabilité dimensionnelle tout en supprimant efficacement le gauchissement et le retrait à l'impression. Les pièces imprimées conservent la résistance aux intempéries tout en possédant une résistance mécanique plus proche des plastiques d'ingénierie, adaptées aux pièces fonctionnelles et structurelles.
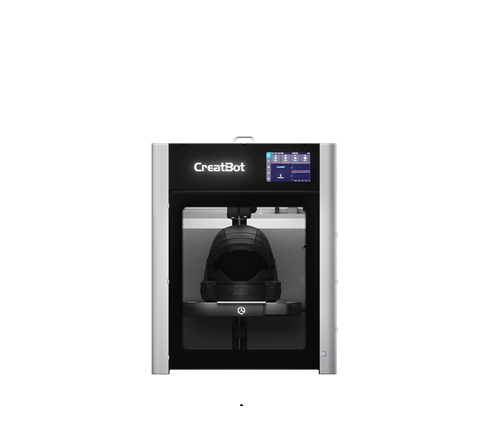
Imprimantes 3D Compatibles
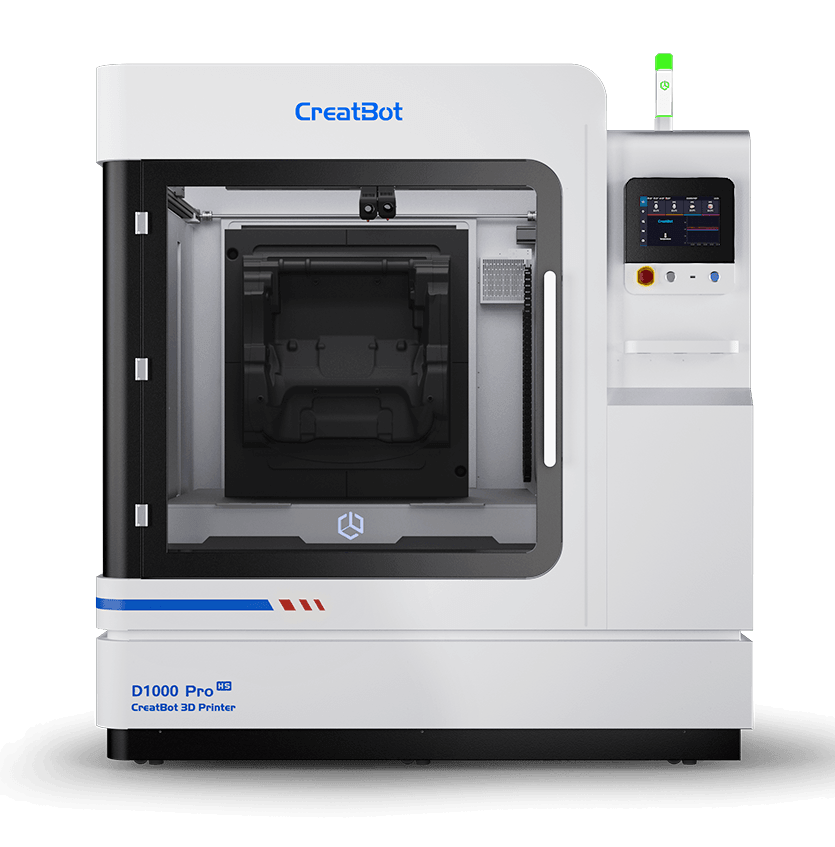
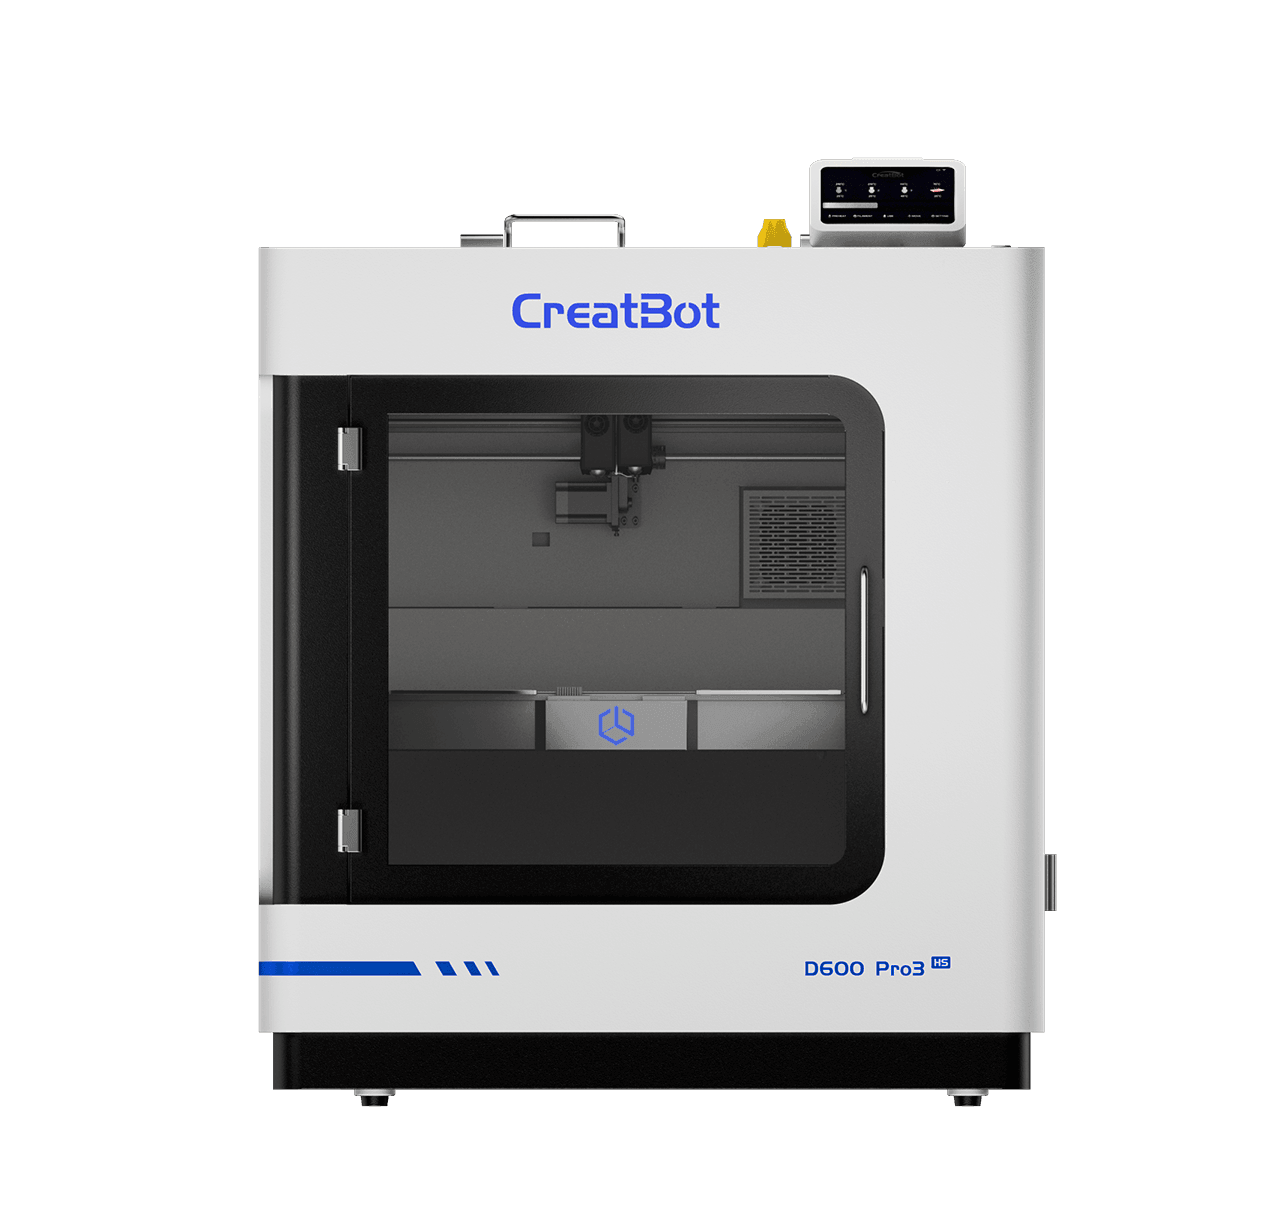
Les imprimantes 3D industrielles CreatBot sont conçues pour les matériaux haute performance. Les modèles suivants disposent d'une chambre chauffée et de buses haute température pour des résultats professionnels.
FICHE TECHNIQUE
| Élément | Donnée |
|---|---|
| Conditions de séchage avant impression | 80-90℃, 6-8 H (Étuve de séchage à convection) |
| Température de la buse | 250-280℃ |
| Diamètre de la buse | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Traitement de surface du plateau d'impression | Spray d'impression 3D / colle solide PVP / adhésif spécialisé |
| Température du plateau | 80-100℃ |
| Température de la chambre | 45-60℃ |
| Ventilateur de refroidissement | 0-75% |
| Vitesse d'impression | ≤250 mm/s |
| Propriétés physiques | Méthode d'essai | Donnée |
|---|---|---|
| Densité | ISO1183 | 1.02g/cm³ |
| Absorption d'eau saturée | 25°C, 55%RH | 0.33% |
| Indice de fluidité | 280°C, 2.16 kg | 1.74g/10 min |
| Température de fusion | DSC,10°C/min | 210°C |
| Température de ramollissement Vicat | ISO 306, GB/T 1633 | 108°C |
| Température de fléchissement sous charge | ISO 75, 0.45MPa | 110°C |
| Propriétés mécaniques | Méthode d'essai | Donnée |
|---|---|---|
| Résistance à la traction XY | ISO 527, GB/T 1040 | 32 MPa |
| Résistance à la traction Z | ISO 527, GB/T 1040 | 29 MPa |
| Module de Young XY | ISO 527, GB/T 1040 | 4100 MPa |
| Module de Young Z | ISO 527, GB/T 1040 | 2200 MPa |
| Allongement à la rupture XY | ISO 527, GB/T 1040 | 9.3% |
| Allongement à la rupture Z | ISO 527, GB/T 1040 | 4.2% |
| Résistance à la flexion XY | ISO 178, GB/T 9341 | 3700 MPa |
| Résistance à la flexion Z | ISO 178, GB/T 9341 | 1300 MPa |
| Module de flexion XY | ISO 178, GB/T 9341 | 70 MPa |
| Module de flexion Z | ISO 178, GB/T 9341 | 30 MPa |
| Résistance au choc XY | ISO 179, GB/T 1043 | 13.3 kJ/m² |
| Résistance au choc Z | ISO 179, GB/T 1043 | 9.2 kJ/m² |
FAQ sur le filament ASA-CF
Le CreatBot ASA-CF utilise un filament standard de 1,75mm avec un contrôle de tolérance de diamètre de ±0,03mm de qualité industrielle, compatible avec la grande majorité des imprimantes 3D FDM prenant en charge les matériaux de type ASA. L'équipement doit disposer d'un plateau chauffant (recommandé 80-100°C) et d'un système d'extrusion capable d'atteindre stablement plus de 250°C, et une chambre d'impression fermée ou un capot de protection est recommandé. Comme le matériau contient des fibres de carbone, une buse en acier trempé (telle qu'une buse en acier trempé de 0,4mm) est fortement recommandée, car les buses en laiton standard seront rapidement usées par les fibres de carbone. Bien que la compatibilité soit large, pour une qualité et une stabilité d'impression optimales, nous recommandons fortement d'utiliser CreatBot ASA-CF avec les imprimantes 3D industrielles CreatBot, dont la chambre chauffée fermée et les paramètres de découpage exclusifs peuvent exploiter pleinement les avantages de performance du filament CreatBot ASA-CF.
L'ASA-CF est un matériau d'ingénierie haute performance avec des fibres de carbone ajoutées à la matrice ASA. Par rapport à l'ASA standard, il présente les avantages suivants : ① Rigidité—les fibres de carbone portent le module de Young jusqu'à 4100 MPa (ASA standard environ 2350 MPa), une augmentation d'environ 75%, avec un module de flexion de 70 MPa, améliorant considérablement la rigidité en flexion ; ② Stabilité dimensionnelle—les fibres de carbone suppriment efficacement le retrait et le gauchissement à l'impression, offrant une précision dimensionnelle supérieure lors de l'impression de grandes pièces ; ③ Résistance à la chaleur—température de fléchissement sous charge environ 110°C, notablement supérieure à l'ASA standard (environ 90°C) ; ④ Finition de surface—les fibres de carbone confèrent au matériau une texture noire mate avec une apparence plus premium. Conseil de sélection : choisissez l'ASA-CF pour les pièces structurelles, fonctionnelles et légères avec des exigences élevées de rigidité et de stabilité dimensionnelle ; choisissez l'ASA standard pour les scénarios où l'apparence, la couleur et le coût sont plus importants. Les deux ont une résistance aux intempéries également excellente et conviennent aux applications extérieures.
Le CreatBot ASA-CF recommande une température de buse de 250-280°C et une température de plateau de 80-100°C. Les réglages de température spécifiques doivent être ajustés en fonction de la taille du modèle, de la hauteur de couche, de la vitesse d'impression et de l'environnement de l'équipement. Suggestions de réglage : ① Sécher impérativement le filament avant l'impression—séchage par convection à 80-90°C pendant 6-8 heures pour éviter les surfaces rugueuses et la perte de résistance causées par l'absorption d'humidité dans les composites renforcés de fibres de carbone ; ② Pour la première couche, augmenter la température de la buse de 5-10°C et réduire la vitesse d'impression à 20-30mm/s pour renforcer l'adhérence de la première couche ; ③ Pour les modèles de grande surface, régler la température du plateau près de la limite supérieure de la plage recommandée (environ 100°C) et ajouter un brim autour des bords d'impression pour réduire le gauchissement ; ④ Lors de l'utilisation d'une chambre fermée, maintenir la température de la chambre à 45-60°C réduit considérablement les contraintes thermiques intercouches et le risque de fissuration ; ⑤ Une buse en acier trempé doit être utilisée, car les buses en laiton seront rapidement usées par les fibres de carbone. Il est recommandé d'imprimer d'abord une tour de température pour trouver la fenêtre de température optimale pour l'environnement actuel.
Grâce à la rigidité élevée du renforcement par fibres de carbone et à l'excellente résistance aux intempéries inhérente à l'ASA, l'ASA-CF est largement utilisé dans de nombreux domaines. Les applications typiques incluent : ① Pièces structurelles—supports mécaniques, fixations, bases de montage, composants porteurs et autres pièces fonctionnelles nécessitant une rigidité et une stabilité dimensionnelle élevées ; ② Pièces automobiles—boîtiers de rétroviseurs, grilles d'entrée d'air, bases d'emblèmes, supports de capteurs, etc., avec une résistance aux UV répondant aux exigences de durée de vie extérieure des véhicules ; ③ Équipements extérieurs—boîtiers de capteurs, équipements de surveillance extérieure, boîtiers de stations météorologiques, installations de jardin, etc., résistants au jaunissement et à la fissuration sous une exposition prolongée au soleil et à la pluie ; ④ Drones et modèles réduits—châssis, protections d'hélice, supports de nacelle et autres composants légers à haute rigidité ; ⑤ Outillage industriel—gabarits de contrôle, outillage de positionnement, montages de ligne de production, etc. ; ⑥ Boîtiers électriques extérieurs—lampes de jardin, boîtes de prises extérieures, boîtiers d'équipements solaires, etc.
Oui, l'ASA-CF doit être imprimé avec des buses résistantes à l'usure telles que l'acier trempé, le rubis ou le carbure de tungstène. Raison : les fibres de carbone sont extrêmement dures (dureté Mohs environ 7-8) et useront rapidement les buses en laiton standard (dureté Mohs environ 3), provoquant un élargissement de l'ouverture de la buse, une extrusion irrégulière, une précision d'impression réduite et même un colmatage. Une buse en acier trempé de 0,4mm est recommandée, équilibrant précision et résistance à l'usure. Conseils de gestion de la poussière de fibres de carbone : ① Après l'impression, une petite quantité de bavures de fibres peut apparaître sur les bords de la pièce imprimée, qui peut être poncée doucement avec du papier de verre fin ; ② Il est recommandé de porter un masque pendant le ponçage ou la post-impression pour éviter d'inhaler la poussière de fibres de carbone ; ③ Nettoyer régulièrement le plateau d'impression et l'intérieur de l'imprimante pour empêcher la poussière de fibres de carbone de pénétrer dans les pièces mobiles et d'affecter la durée de vie des rails ; ④ Après l'utilisation de matériaux en fibres de carbone, stocker les pièces imprimées séparément pour éviter que la poussière de fibres ne contamine d'autres matériaux.
L'ASA-CF a une hygroscopicité inférieure au nylon (PA) mais notablement supérieure à l'ABS standard. L'ajout de fibres de carbone réduit la proportion de matrice, affaiblissant la tendance globale à l'absorption d'humidité, mais une exposition prolongée à des environnements humides absorbera toujours l'humidité, provoquant des bulles, des surfaces rugueuses et une réduction de la liaison intercouches à l'impression. Stockage correct : ① Le filament non ouvert doit être stocké dans un endroit frais et sec (température 15-25°C, humidité < 30%), à l'abri de la lumière directe du soleil ; ② Le filament ouvert doit être scellé dans des sachets avec déshydratant (déshydratant en gel de silice, dosage recommandé 5-10g/rouleau), ou stocké dans une boîte de séchage de filament maintenant une humidité relative de 10-20% ; ③ En cas de non-utilisation à court terme (plus de 3 jours), il est recommandé de retirer le filament de l'imprimante et de le sceller. Si l'humidité est détectée (bruits de bulles évidents à l'impression, surface blanche sur le filament ou extrusion rugueuse), sécher dans un four à air chaud à 80-90°C pendant 6-8 heures, puis refroidir à température ambiante dans un environnement sec avant utilisation normale.
Bien que le CreatBot ASA-CF puisse théoriquement être imprimé sur des imprimantes à cadre ouvert, nous recommandons fortement l'utilisation d'une chambre d'impression fermée ou semi-fermée pour des résultats optimaux. Les raisons sont les suivantes : l'ASA-CF a une température de transition vitreuse d'environ 100°C et une température de fléchissement sous charge d'environ 110°C. Pendant l'impression, les contraintes de retrait thermique de chaque couche s'accumulent couche par couche. Si la température ambiante fluctue considérablement (comme les imprimantes à cadre ouvert affectées par la climatisation et les courants d'air), les contraintes thermiques intercouches peuvent provoquer un gauchissement des bords du modèle, des fissures ou même un décollement du plateau d'impression. Une chambre fermée peut stabiliser la température ambiante à 45-60°C, réduisant considérablement les contraintes de retrait thermique et améliorant fortement le taux de réussite d'impression des grands modèles (plus de 15cm). Pour l'impression industrielle grand format (comme la série CreatBot D600 Pro3 HS), un équipement avec chambre chauffée à température constante est une condition clé pour garantir la qualité d'impression. Si seule une imprimante à cadre ouvert est disponible, il est recommandé de réduire le risque de gauchissement en installant des capots de protection en acrylique autour de l'imprimante, en utilisant de la colle anti-gauchissement ou des plaques en acier flexible PEI, et en augmentant la largeur du brim.
Plus de Matériaux
Contactez-nous


Imprimantes 3D
Message
Domaines d'Application
Liens rapides
