
TPU 95A
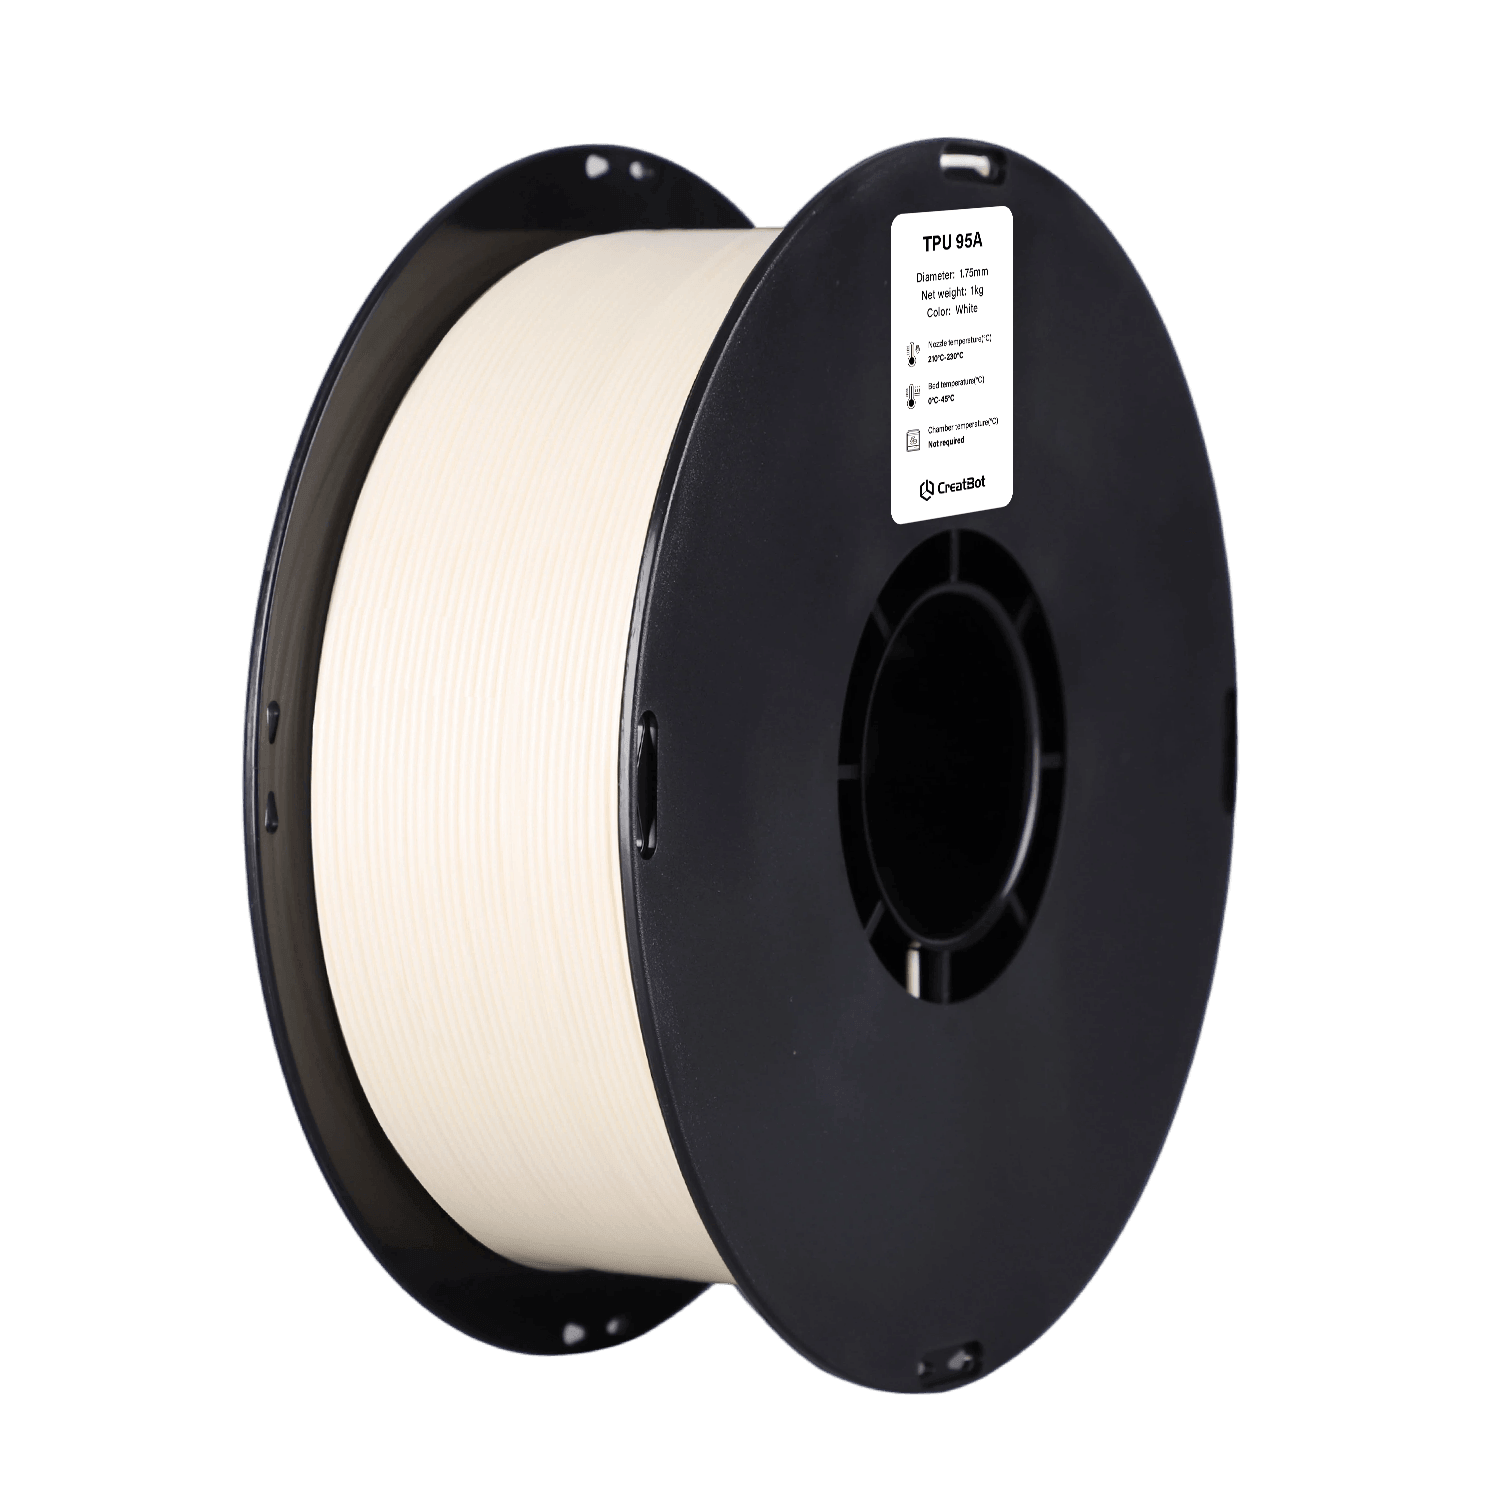
Applications du filament CreatBot TPU 95A
Joints et garnitures

Tuyaux et tubes
Semelles de chaussures
Appareils portables
Caractéristiques du filament TPU 95A



Aperçu d'impression CreatBot TPU 95A

Avantages de l'impression avec les filaments CreatBot
Qualité premium des matières premières
Sélection de résine TPU vierge de première classe auprès de grandes entreprises chimiques.
Calibré en usine, prêt à imprimer
Formulation du filament et tolérance de diamètre (±0.03mm) calibrées pour tous les modèles CreatBot.
Haute élasticité et résistance à l'usure
Le TPU 95A offre un excellent recouvrement élastique, une résistance à l'abrasion et aux huiles avec une grande élongation à la rupture, idéal pour joints, amortisseurs et charnières flexibles.
Imprimantes 3D Compatibles
Les imprimantes 3D industrielles CreatBot sont conçues pour les matériaux haute performance. Les modèles suivants disposent d'une chambre chauffée et de buses haute température pour des résultats professionnels.



Fiche technique
| Propriétés physiques | Méthode d'essai | Données |
|---|---|---|
| Densité | ISO1183 | 1.15g/cm³ |
| Dureté | ISO 7619 | 95A |
| Indice de fluidité | 200℃,2.16 kg | 30g/10 min |
| Température de fusion | DSC,10℃/min | / |
| Température de ramollissement Vicat | ISO 306,GB/T 1633 | 99℃ |
| Rebond résilient | ASTM D2632 | 28% |
| Propriétés mécaniques | Méthode d'essai | Données |
|---|---|---|
| Résistance à la traction XY | ISO 37 | 31 MPa |
| Allongement à la rupture XY | ISO 37 | 471% |
| Module à 100% XY | ISO 37 | 9.75 MPa |
| Module à 200% XY | ISO 37 | 12.2 MPa |
| Module à 300% XY | ISO 37 | 17.0 MPa |
| Paramètres d'impression recommandés | |
|---|---|
| Conditions de séchage avant impression | 70‑80℃,6‑8 H (étuve à circulation d'air) |
| Température de buse | 210‑230℃ |
| Diamètre de buse | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Traitement de surface de la plateforme d'impression | Spray d'impression 3D / Colle en bâton PVP / Adhésif spécialisé |
| Température de la plateforme d'impression | 20‑50℃ |
| Température de la chambre | / |
| Ventilateur de refroidissement | ON |
| Vitesse d'impression | 30‑120 mm/s |
FAQ sur le filament TPU 95A
Le TPU 95A est un élastomère flexible avec une grande élasticité, résistance à l'usure et aux huiles. Comparé au PLA/ABS, il offre un excellent recouvrement élastique et une bonne ténacité, idéal pour joints, amortisseurs, charnières flexibles et pièces de protection.
Paramètres clés: 1) Séchage avant impression; 2) Faible vitesse d'impression (30-50mm/s recommandée); 3) Distance de rétraction courte; 4) Extrudeur à entraînement direct; 5) Éviter les grands espaces entre l'extrudeur et le hotend.
Le TPU 95A convient aux pièces flexibles fonctionnelles telles que joints, coussins amortissants, tubes flexibles, pneus, coques de protection, semelles, poignées et supports d'écouteurs sans fil.
95A désigne la dureté Shore A. Le TPU 95A a une élasticité moyenne et une bonne conservation de la forme: il se plie facilement et revient rapidement à sa forme sans être trop mou, ce qui facilite l'impression.
Le TPU est fortement hygroscopique; conservez-le dans des sacs scellés ou des boîtes sèches avec déshydratant. Avant impression, séchez-le à 70-80°C pendant 4-6 heures pour éviter les bulles, les fils et la mauvaise adhérence entre couches.
Les pièces en TPU peuvent être taillées avec des ciseaux ou un cutter, lissées avec du papier de verre fin et collées avec une colle spéciale TPU/PU ou de l'époxy. Des revêtements colorés sont également possibles.
Problèmes courants: 1) Bouchage/rupture de filament – réduire la vitesse et bien sécher; 2) Filament – optimiser la rétraction; 3) Mauvaise adhérence – ajuster la température du plateau et la première couche; 4) Accumulation sur l'extrudeur – vérifier la force d'alimentation.
Le TPU 95A a une bonne résistance chimique aux huiles, graisses et solvants. La température de service continu est typiquement de -30°C à +80°C, ponctuellement jusqu'à environ 120°C.
Plus de Matériaux




Contactez-nous


Message
Domaines d'Application
Liens rapides
