
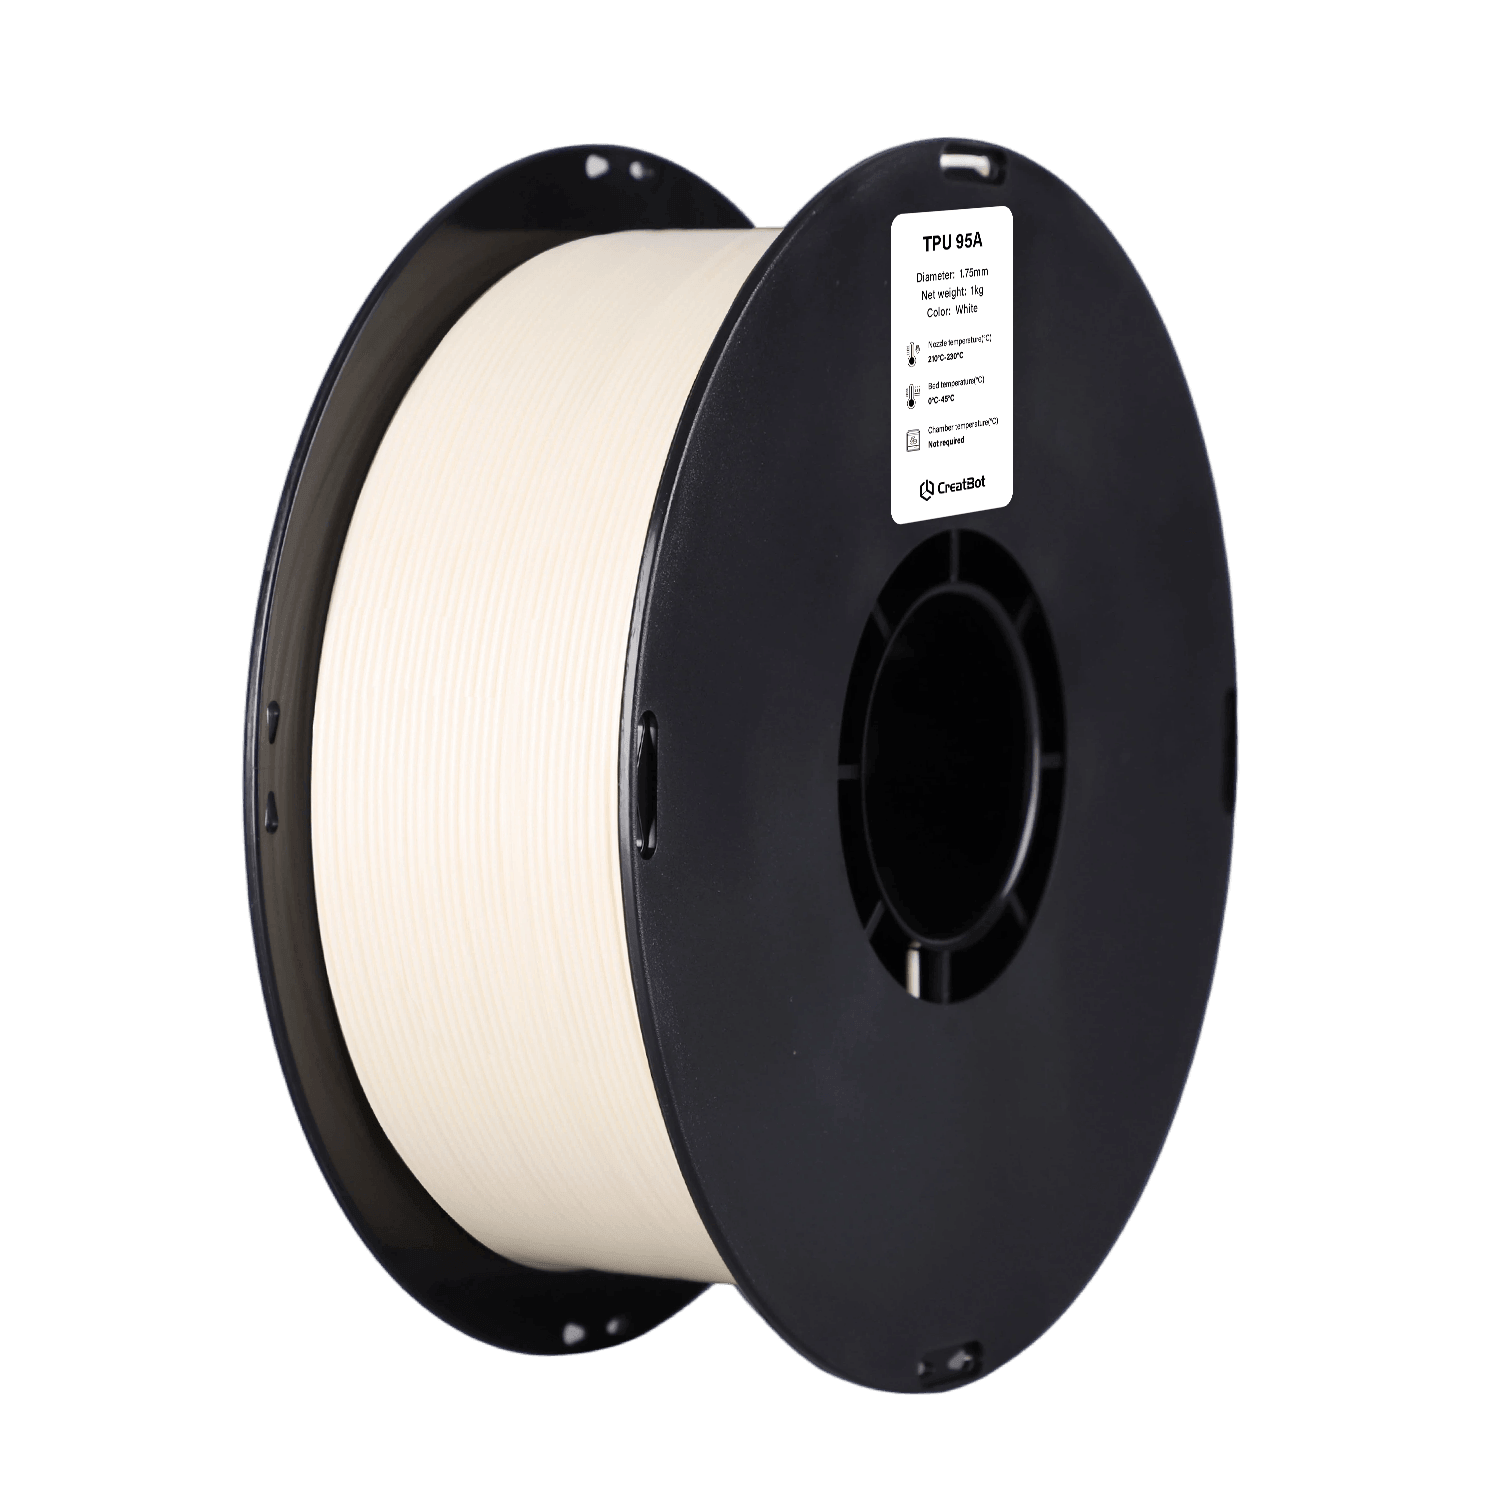
TPU 95A
Anwendungsgebiete für CreatBot TPU 95A
Dichtungen & Dichtungsprofile

Schläuche & Rohre
Schuhwaren
Tragbare Geräte
Eigenschaften von TPU 95A 3D-Druck



CreatBot TPU 95A Druckvorschau

Vorteile des Druckens mit CreatBot-Filamenten
Premium-Rohstoffqualität
Auswahl von erstklassigem TPU-Harz von erstklassigen Chemieunternehmen.
Fabrikal eingestellt, einsatzbereit
Filament-Formulierung und Durchmesser-Toleranz (±0.03mm) für alle CreatBot-Drucker eingestellt.
Hohe Elastizität und Verschleißfestigkeit
TPU 95A bietet hervorragende elastische Rückstellung, Abriebfestigkeit und Ölbeständigkeit mit hoher Bruchdehnung, ideal für Dichtungen, Dämpfer und flexible Scharniere.
Unterstützte 3D-Drucker
CreatBot Industrie-3D-Drucker sind für Hochleistungsmaterialien konzipiert. Die folgenden Modelle verfügen über beheizte Kammern und Hochtemperaturdüsen für professionelle Ergebnisse.



Technisches Datenblatt
| Physikalische Eigenschaften | Testmethode | Daten |
|---|---|---|
| Dichte | ISO1183 | 1.15g/cm³ |
| Härte | ISO 7619 | 95A |
| Schmelzindex | 200℃,2.16 kg | 30g/10 min |
| Schmelztemperatur | DSC,10℃/min | / |
| Vicat-Erweichungstemperatur | ISO 306,GB/T 1633 | 99℃ |
| Rückprallelastizität | ASTM D2632 | 28% |
| Mechanische Eigenschaften | Testmethode | Daten |
|---|---|---|
| Zugfestigkeit XY | ISO 37 | 31 MPa |
| Bruchdehnung XY | ISO 37 | 471% |
| 100% Dehngspannung XY | ISO 37 | 9.75 MPa |
| 200% Dehngspannung XY | ISO 37 | 12.2 MPa |
| 300% Dehngspannung XY | ISO 37 | 17.0 MPa |
| Empfohlene Druckparameter | |
|---|---|
| Trocknungsbedingungen vor dem Druck | 70‑80℃,6‑8 H (Umlufttrockenschrank) |
| Düsentemperatur | 210‑230℃ |
| Düsendurchmesser | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Druckplattengestell-Oberflächenbehandlung | 3D-Druck-Spray / PVP-Festkleber / Spezialkleber |
| Druckplattentemperatur | 20‑50℃ |
| Kammertemperatur | / |
| Kühlungslüfter | ON |
| Druckgeschwindigkeit | 30‑120 mm/s |
FAQ zum TPU 95A Filament
TPU 95A ist ein flexibles Elastomer mit hoher Elastizität, Abriebfestigkeit und Ölbeständigkeit. Im Vergleich zu PLA/ABS bietet es hervorragende Rückstellkraft und Zähigkeit und ist ideal für Dichtungen, Dämpfer, flexible Scharniere und Schutzteile.
Wichtige Parameter: 1) Trocknung vor dem Druck; 2) Niedrige Druckgeschwindigkeit (30-50mm/s empfohlen); 3) Geringe Retraktionsdistanz; 4) Temperatur des Direktantriebs-Einzugsmechanismus; 5) Keine zu großen Lücken zwischen Extruder und Hotend.
TPU 95A eignet sich für flexible funktionale Teile wie Dichtungen, Dämpfungspads, flexible Schläuche, Reifenprofile, Schutzhüllen, Schuheinlagen, Griffe und kabellose Kopfhörer-Halterungen.
95A bezeichnet die Shore-A-Härte. TPU 95A hat mittlere Elastizität und gute Formbeständigkeit: es lässt sich leicht verbiegen und springt schnell zurück, ohne zu weich zu sein, was den Druck erleichtert.
TPU ist stark hygroskopisch und sollte in versiegelten Beuteln oder Trockenboxen mit Trockenmittel gelagert werden. Vor dem Druck 70-80°C für 4-6 Stunden trocknen, um Blasenbildung, Fadenziehen und schlechte Schichtadhäsion zu vermeiden.
TPU-Teile können mit Schere oder Skalpell beschnitten, mit feinem Schleifpapier geglättet und mit speziellem Kleber für TPU/PU oder Epoxid geklebt werden. Farbige Beschichtungen sind ebenfalls möglich.
Häufige Probleme: 1) Verstopfung/Fadenriss – Geschwindigkeit senken und Material gut trocknen; 2) Fadenziehen – Retraktion optimieren; 3) Schlechte Haftung – Betttemperatur und erste Schicht anpassen; 4) Kugelbildung am Extruder – Einzugskraft prüfen.
TPU 95A hat eine gute chemische Beständigkeit gegen Öle, Fette und Lösungsmittel. Die Dauerbetriebstemperatur liegt typischerweise bei -30°C bis +80°C, kurzzeitig bis ca. 120°C.
Weitere Materialien




Kontaktieren Sie uns


Nachricht
Anwendungsbereiche
Schnellzugriff
