
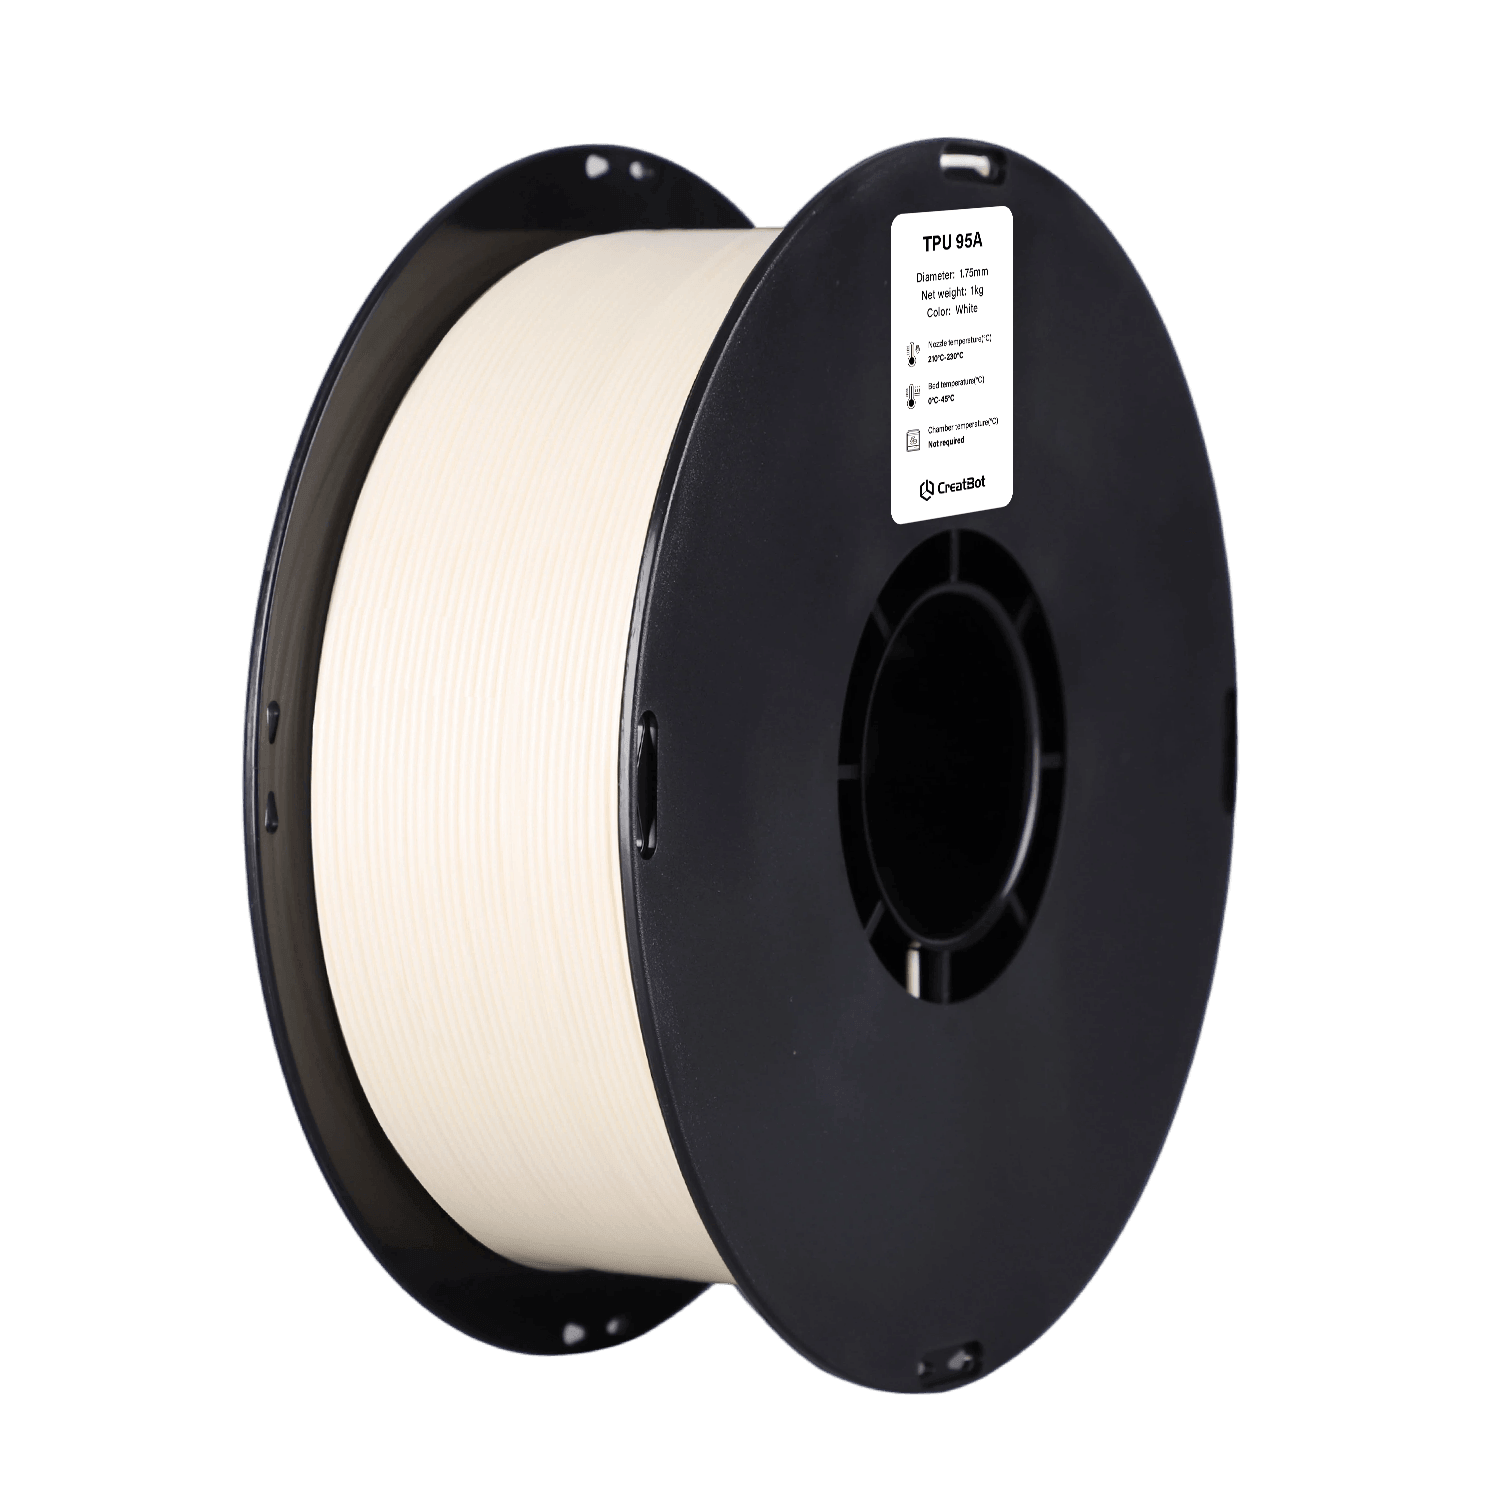
TPU 95A
Applicazioni del filamento CreatBot TPU 95A
Guarnizioni e sigilli

Tubi e tubi flessibili
Suole di scarpe
Dispositivi indossabili
Caratteristiche del filamento TPU 95A



Anteprima di stampa CreatBot TPU 95A

Vantaggi della stampa con filamenti CreatBot
Qualità premium delle materie prime
Selezione di resina TPU vergine di prima classe da grandi aziende chimiche.
Calibrato in fabbrica, pronto per la stampa
Formulazione del filamento e tolleranza del diametro (±0.03mm) calibrate per tutti i modelli CreatBot.
Alta elasticità e resistenza all'usura
Il TPU 95A offre eccellente recupero elastico, resistenza all'abrasione e agli oli con elevato allungamento a rottura, ideale per guarnizioni, ammortizzatori e cerniere flessibili.
Stampanti 3D Compatibili
Le stampanti 3D industriali CreatBot sono progettate per materiali ad alte prestazioni. I seguenti modelli dispongono di camera riscaldata e ugelli ad alta temperatura per risultati professionali.



Scheda tecnica
| Proprietà fisiche | Metodo di prova | Dati |
|---|---|---|
| Densità | ISO1183 | 1.15g/cm³ |
| Durezza | ISO 7619 | 95A |
| Indice di fusione | 200℃,2.16 kg | 30g/10 min |
| Temperatura di fusione | DSC,10℃/min | / |
| Temperatura di ramollimento Vicat | ISO 306,GB/T 1633 | 99℃ |
| Rimbalzo resiliente | ASTM D2632 | 28% |
| Proprietà meccaniche | Metodo di prova | Dati |
|---|---|---|
| Resistenza a trazione XY | ISO 37 | 31 MPa |
| Allungamento a rottura XY | ISO 37 | 471% |
| Modulo al 100% XY | ISO 37 | 9.75 MPa |
| Modulo al 200% XY | ISO 37 | 12.2 MPa |
| Modulo al 300% XY | ISO 37 | 17.0 MPa |
| Parametri di stampa consigliati | |
|---|---|
| Condizioni di essiccazione prima della stampa | 70‑80℃,6‑8 H (essiccatore a circolazione d'aria) |
| Temperatura dell'ugello | 210‑230℃ |
| Diametro dell'ugello | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Trattamento della superficie della piattaforma di stampa | Spray per stampa 3D / Colla solida PVP / Adesivo specializzato |
| Temperatura della piattaforma di stampa | 20‑50℃ |
| Temperatura della camera | / |
| Ventola di raffreddamento | ON |
| Velocità di stampa | 30‑120 mm/s |
FAQ sul filamento TPU 95A
Il TPU 95A è un elastomero flessibile con elevata elasticità, resistenza all'usura e agli oli. Rispetto a PLA/ABS, offre un eccellente recupero elastico e tenacità, ideale per guarnizioni, ammortizzatori, cerniere flessibili e parti di protezione.
Parametri chiave: 1) Essiccazione prima della stampa; 2) Bassa velocità di stampa (30-50mm/s consigliata); 3) Distanza di retrazione corta; 4) Estrusore ad azionamento diretto; 5) Evitare grandi spazi tra estrusore e hotend.
Il TPU 95A è adatto a parti flessibili funzionali come guarnizioni, cuscinetti ammortizzanti, tubi flessibili, pneumatici, coperture protettive, solette, impugnature e supporti per auricolari wireless.
95A indica la durezza Shore A. Il TPU 95A ha elasticità media e buona ritenzione di forma: si piega facilmente e torna rapidamente in forma senza essere troppo morbido, il che facilita la stampa.
Il TPU è altamente igroscopico; conservarlo in sacchetti sigillati o scatole asciutte con essicante. Prima della stampa essiccare a 70-80°C per 4-6 ore per evitare bolle, filamenti e scarsa adesione tra gli strati.
Le parti in TPU possono essere rifilate con forbici o cutter, levigate con carta vetrata fine e incollate con colla speciale per TPU/PU o epossidica. Sono possibili anche rivestimenti colorati.
Problemi comuni: 1) Intasamento/rottura del filamento – ridurre la velocità e essiccare bene; 2) Fili – ottimizzare la retrazione; 3) Scarsa adesione – regolare temperatura del piatto e primo strato; 4) Accumulo sull'estrusore – verificare la forza di alimentazione.
Il TPU 95A ha buona resistenza chimica a oli, grassi e solventi. La temperatura di esercizio continuo è tipicamente da -30°C a +80°C, con picchi brevi fino a circa 120°C.
Altri Materiali




Contattaci


Messaggio
Campi di Applicazione
Link rapidi
