
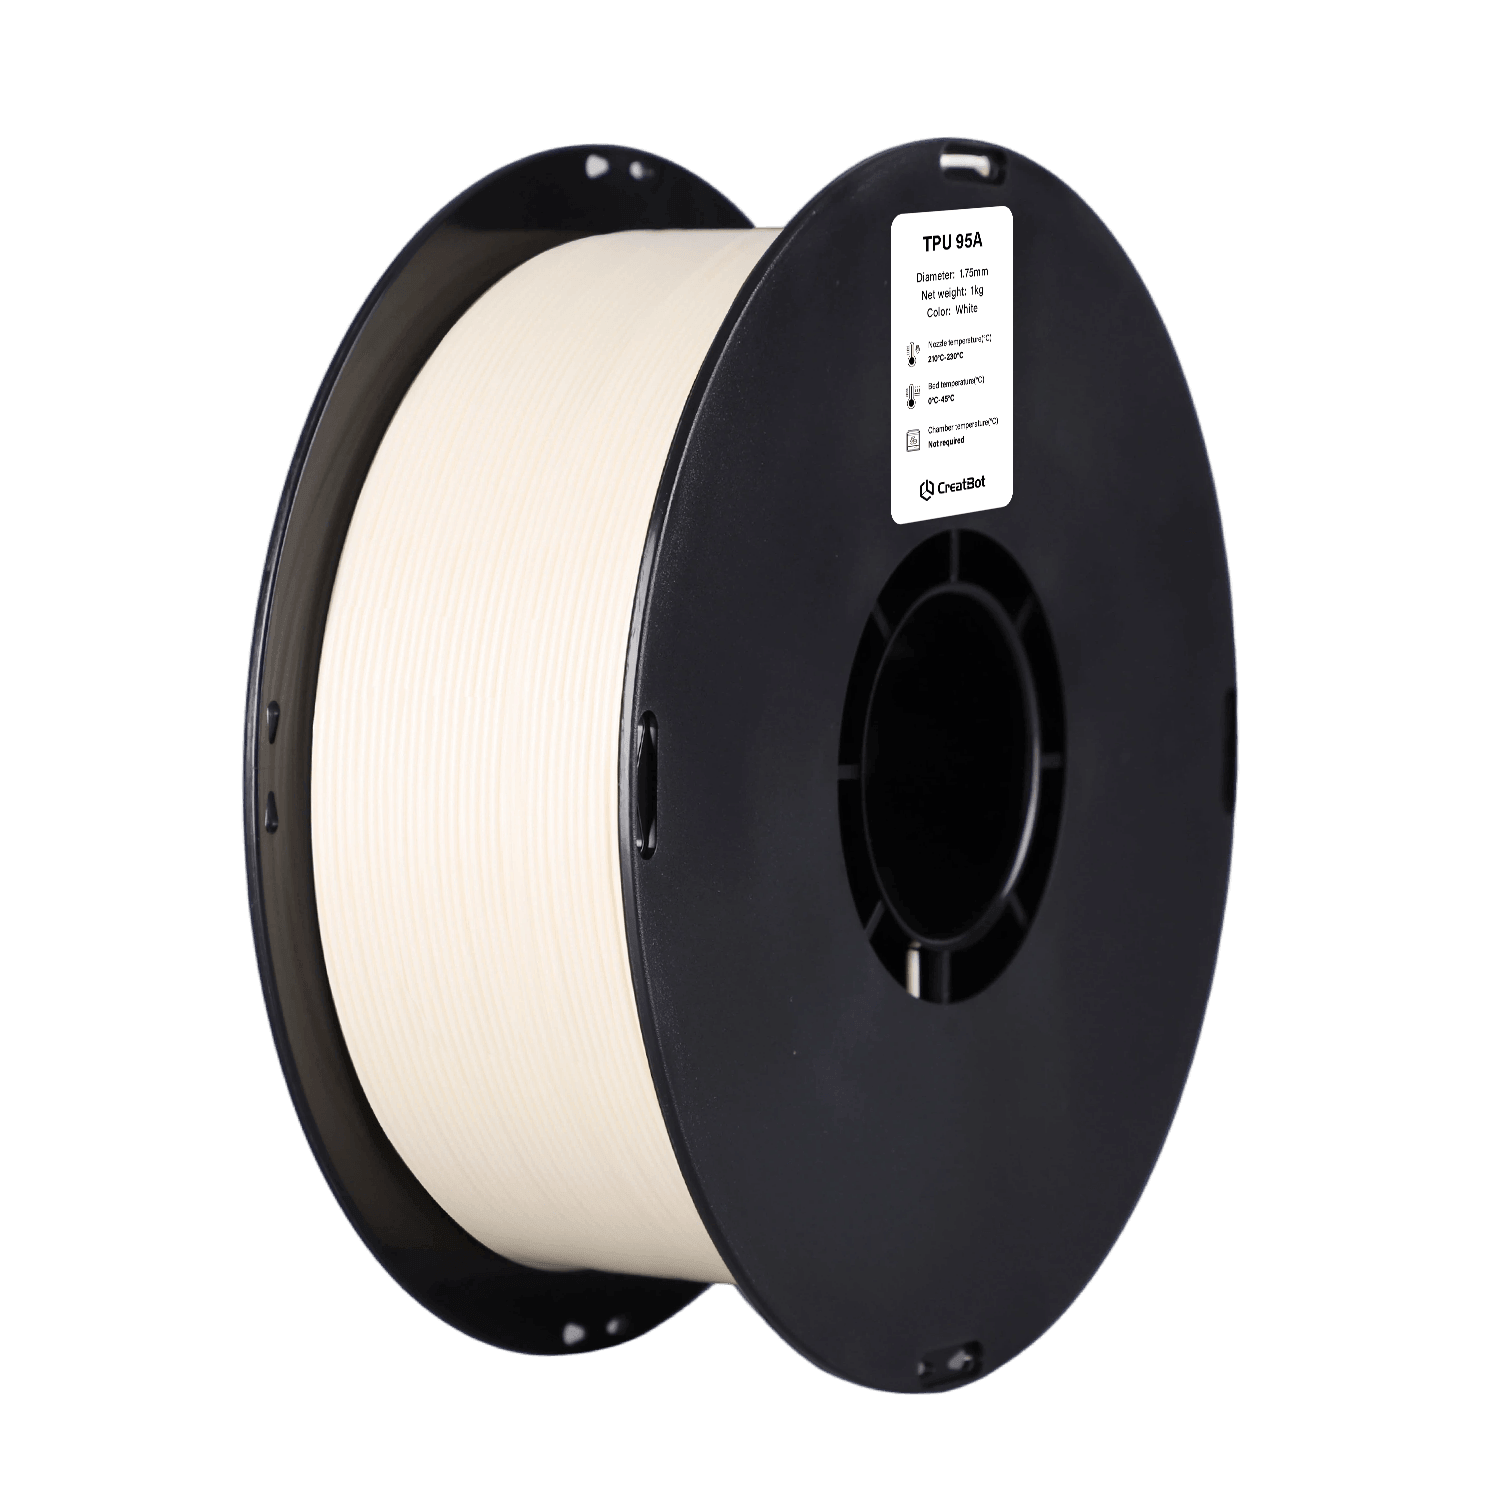
TPU 95A
تطبيقات خيط CreatBot TPU 95A
الحشيات والأختام
الخراطيم والأنابيب
نعل الأحذية الوسطي
الأجهزة القابلة للارتداء
ميزات خيط TPU 95A للطباعة ثلاثية الأبعاد
معاينة طباعة CreatBot TPU 95A

مزايا استخدام خيوط CreatBot
جودة مواد خام فاخرة
مختارة من راتنج TPU الأصلي لشركات كيمياء من الدرجة الأولى، لضمان نقاء المادة واتساقها من المصدر. تخضع كل دفعة لفحص كامل للصلابة ومقاومة الشد والمؤشر المنصهر قبل مغادرة المصنع، لضمان أداء مستقر وموثوق.
معايرة من المصنع، جاهزة للطباعة
معايَر تركيبة الخيط والانسيابية المنصهرة وسماحية القطر (±0.03مم) لجميع موديلات طابعات CreatBot، مع معايير مخصصة مدمجة في برنامج التقطيع. لا حاجة للتصحيح المتكرر، جاهزة للاستخدام من العلبة، وحتى المبتدئون يحققون جودة طباعة مستقرة.
مرونة عالية ومقاومة تآكل
يقدم TPU 95A استرجاعاً مرناً ممتازاً ومقاومة تآكل وزيوت مع استطالة عند الكسر عالية، مثالي للحشيات ومخمدات الصدمات والمفصلات المرنة والقطع الوظيفية المرنة.
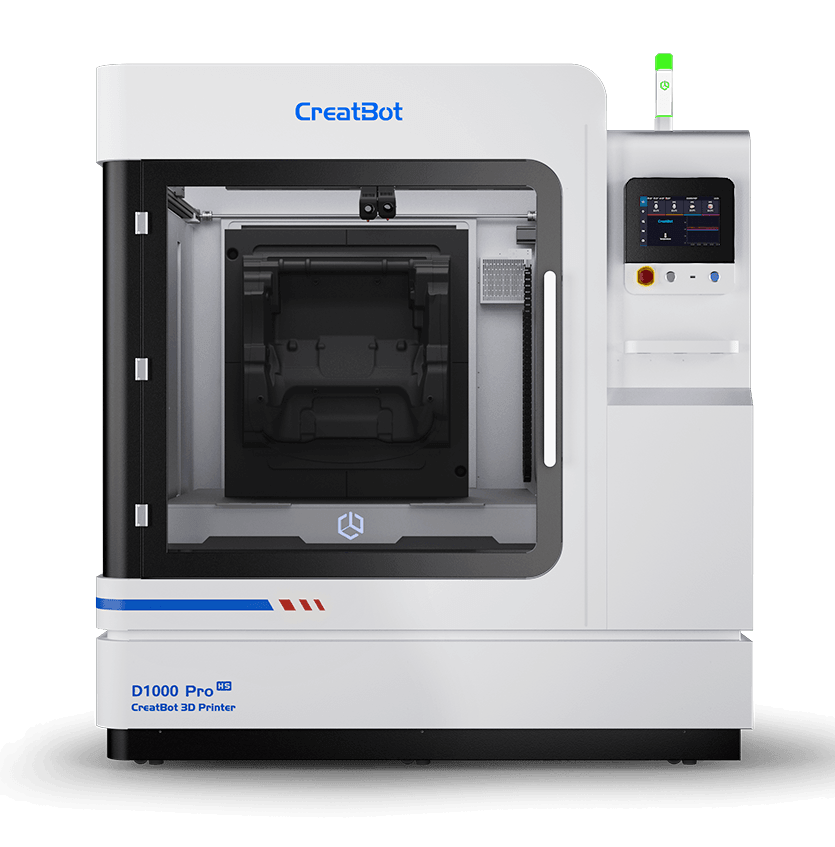
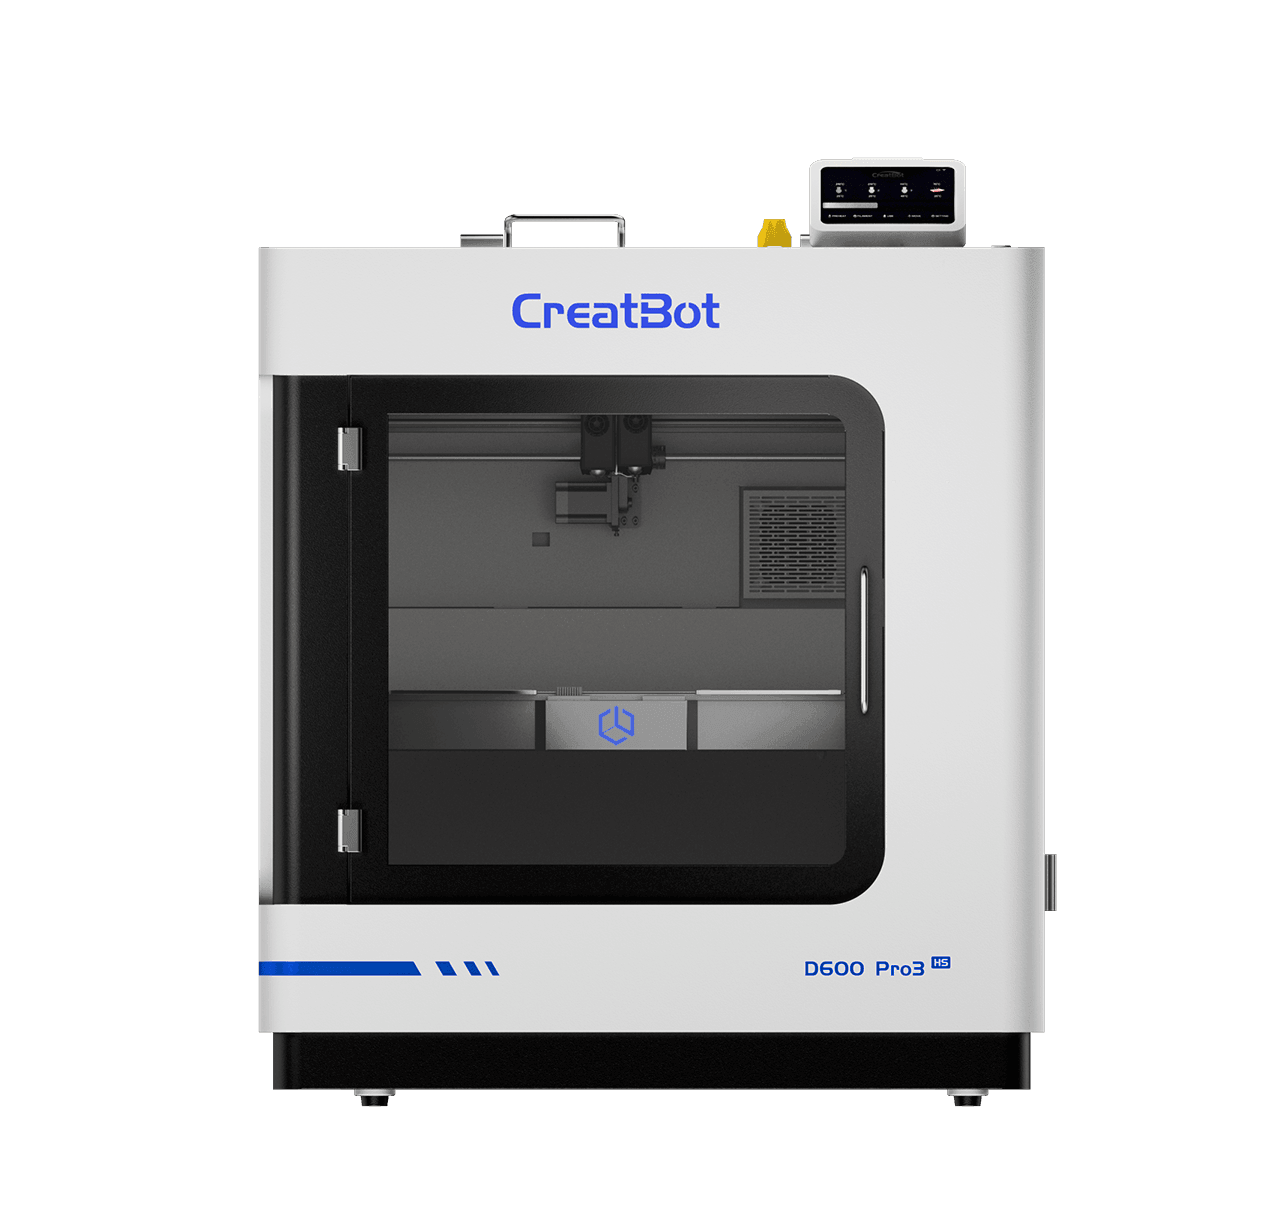
الطابعات ثلاثية الأبعاد المدعومة
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
ورقة البيانات التقنية
| الخواص الفيزيائية | طريقة الاختبار | البيانات |
|---|---|---|
| الكثافة | ISO1183 | 1.15g/cm³ |
| الصلابة | ISO 7619 | 95A |
| المؤشر المنصهر | 200℃,2.16 kg | 30g/10 min |
| درجة حرارة الانصهار | DSC,10℃/min | / |
| درجة حرارة تلين فيكات | ISO 306,GB/T 1633 | 99℃ |
| الارتداد المرن | ASTM D2632 | 28% |
| الخواص الميكانيكية | طريقة الاختبار | البيانات |
|---|---|---|
| قوة الكسر الشدي XY | ISO 37 | 31 MPa |
| الاستطالة عند الكسر XY | ISO 37 | 471% |
| معامل المرونة 100% XY | ISO 37 | 9.75 MPa |
| معامل المرونة 200% XY | ISO 37 | 12.2 MPa |
| معامل المرونة 300% XY | ISO 37 | 17.0 MPa |
| معايير الطباعة الموصى بها | |
|---|---|
| ظروف التجفيف قبل الطباعة | 70‑80°م، 6‑8 ساعات (فرن تجفيف بنفخ هواء) |
| درجة حرارة الفوهة | 210‑230℃ |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 mm |
| معالجة سطح منصة الطباعة | بخاخ الطباعة ثلاثية الأبعاد / عصا لاصقة PVP / مادة لاصقة متخصصة |
| درجة حرارة منصة الطباعة | 20‑50℃ |
| درجة حرارة الغرفة | / |
| مروحة التبريد | ON |
| سرعة الطباعة | 30‑120 mm/s |
الأسئلة الشائعة حول خيط TPU 95A
TPU 95A مادة إيلاستومرية، تختلف جوهرياً عن PLA وABS: 1) مقارنة بـ PLA/ABS: يتمتع TPU بمرونة فائقة (استطالة عند الكسر أكثر من 600%)، ويمكن انثياؤه مراراً دون تشوه، وبمقاومة صدمات ممتازة؛ 2) سيناريوهات التطبيق: يناسب PLA وABS القطع الصلبة، بينما يناسب TPU القطع المرنة كالحشيات والأختام والخراطيم والأحذية وغيرها؛ 3) صعوبة الطباعة: سرعة طباعة TPU أبطأ وتتطلب ضبط المعايير. نصيحة الاختيار: اختر PLA أو ABS للقطع التي تتطلب صلابة وقوة؛ واختر TPU 95A للقطع التي تتطلب مرونة وليونة ومقاومة تآكل.
تتطلب طباعة TPU 95A تحكماً صارماً بالمعايير الآتية: 1) التجفيف: يُوصى بالتجفيف عند 70-80°م لمدة 6-8 ساعات قبل الطباعة لإزالة الرطوبة وتجنب الفقاعات وانخفاض القوة؛ 2) درجة حرارة الفوهة: 210-230°م، فالمنخفضة جداً تسبب التصاقاً طبقياً ضعيفاً، والمرتفعة جداً تسبب التحلل؛ 3) سرعة الطباعة: 30-120مم/ث، فـ TPU عالي المرونة والسرعة الزائدة قد تسبب عدم استقرار البثق؛ 4) مروحة التبريد: شغّلها بشكل مناسب لتحسين أداء التراكيب البارزة؛ 5) إعدادات السحب: يُوصى بمسافة سحب 1-3مم وسرعة 20-40مم/ث، فالسحب المفرط قد يسبب الانسداد؛ 6) منصة الطباعة: 20-50°م، واستخدم شريط إخفاء أو لاصقاً مخصصاً لتعزيز الالتصاق؛ 7) تخطيط المسارات: تجنب التحركات الطويلة لتقليل التسليك.
TPU 95A مناسب لجميع طابعات CreatBot ثلاثية الأبعاد، لكن يُوصى بالطابعات ذات نظام البثق المباشر: 1) سطح المكتب: F430 وD400 وغيرها، فالتصميم المباشر أنسب لطباعة المواد المرنة؛ 2) الصناعية: D600 Pro3 HS وD1000 HS وغيرها، مناسبة لإنتاج القطع المرنة على نطاق واسع. الشروط المسبقة لاستخدام TPU: يجب أن تصل حرارة الفوهة فوق 210°م، ومجهزة بوظيفة منصة ساخنة (20-50°م). للطابعات ذات البثق البعيد، يلزم ضبط إعدادات السحب وتقليل سرعة الطباعة.
TPU 95A يحتاج إلى تخزين سليم. الطرق الصحيحة للتخزين: 1) المادة غير المفتوحة: خزّنها مباشرة في مكان جاف بارد، بعيداً عن أشعة الشمس المباشرة؛ 2) المادة المفتوحة: استخدم أكياساً محكمة أو صناديق تجفيف للتخزين، ويُوصى بمجفف؛ 3) المعالجة قبل الطباعة: حتى لو بدت المادة جافة، يُظل يُوصى بالتجفيف عند 70-80°م لمدة 6-8 ساعات لإزالة الرطوبة كلياً وضمان جودة طباعة مثالية؛ 4) القطع بعد الطباعة: رغم انخفاض امتصاص TPU للماء، فالتعرض الطويل في البيئات عالية الرطوبة سيؤثر على خواصه الميكانيكية، لذا يُوصى بالتخزين المحكم أو الاستخدام في بيئات جافة.
TPU 95A مناسب لطباعة أنواع مختلفة من القطع المرنة، وتشمل التطبيقات النموذجية: 1) الأختام: حلقات O وأغطية الزيوت والحشيات وغيرها، بمقاومة ممتازة للزيوت والتآكل؛ 2) الخراطيم والأنابيب: الأنابيب المرنة وأنابيب التوصيل والأنابيب المموجة وغيرها، باسترجاع مرن جيد؛ 3) الأحذية: الأنصال الوسطية للأحذية الرياضية ونعل الأحذية وعلب الحماية وغيرها، تجمع بين الراحة والمتانة؛ 4) الأجهزة القابلة للارتداء: الأساور وأسورة الساعات وأغطية الهواتف وغيرها، بليونة ولمس جيدين؛ 5) الملحقات الصناعية: وسائد امتصاص الصدمات وقواعد الأقدام وكتل التخميد وغيرها، بمقاومة صدمات ممتازة؛ 6) قطع السيارات: أغطية الغبار وكتل الصدمات وأشرطة الإحكام وغيرها، بمقاومة جيدة للزيوت والحرارة.
يتمتع TPU 95A بمقاومة حرارية جيدة: 1) درجة حرارة تلين فيكات: 99°م؛ 2) الارتداد المرن: 28%؛ 3) مقارنة بـ PLA/ABS: مقاومة حرارة TPU أقل من ABS، لكن أداءه في درجات الحرارة المنخفضة يتفوق بفارق كبير على PLA وABS؛ 4) سيناريوهات التطبيق: مناسب لديكورات السيارات الداخلية والمعدات الخارجية والملحقات الصناعية وغيرها من السيناريوهات التي تتطلب دورات حرارة عالية-منخفضة.
يمكن إخضاع القطع المطبوعة من TPU 95A لمعالجة لاحقة كالآتي: 1) إزالة هياكل الدعم: استخدم قواطع مائلة أو سكاكين حرفية لإزالة الدعوم، فـ TPU عالي المرونة، تجنب التمدد والتشوه المفرطين؛ 2) المعالجة السطحية: صنفرة سطح TPU صعبة، يُوصى بورق صنفرة (خشونة 80-120) للصنفرة الخفيفة، أو استخدام معجون تلميع؛ 3) التلدين: لا يُوصى بالتلدين، فالحرارة العالية ستغير صلابة TPU وغيره من الخواص؛ 4) اللاصق: يمكن استخدام لاصق TPU مخصص أو لاصق حراري للتجميع؛ 5) الصباغة: يمكن صباغة TPU بأصباغ مخصصة، لكن تأثير الصباغة يختلف حسب المادة؛ 6) التصلب اللاحق: يمكن وضع قطع TPU في درجة حرارة الغرفة لمدة 24 ساعة للوصول إلى الأداء الأمثل.
ينقسم TPU إلى مواصفات مختلفة حسب صلابة شور، منها الشائعة 85A و90A و95A و98A: 1) 85A-90A: لينة جداً، شبيهة بالمطاط، مناسبة لأغطية الهواتف وأغطية الحماية وسيناريوهات المرونة العالية؛ 2) 95A: صلابة متوسطة، تجمع بين الليونة والدعم، وهي TPU العام الأكثر استخداماً، مناسبة للأختام والأحذية والخراطيم وغيرها؛ 3) 98A: صلابة أعلى، قريبة من اللدائن، مناسبة للسيناريوهات التي تتطلب صلابة معينة مع الإبقاء على المرونة. نصيحة الاختيار: اختر 85A-90A لللمس الناعم والمرونة العالية؛ واختر 95A للموازنة بين الليونة والدعم؛ واختر 98A لصلابة أعلى مع بقاء المرونة. CreatBot TPU 95A هو المواصفة الأكثر تنوعاً، مناسبة لمعظم سيناريوهات التطبيق.
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
