
PETG-ESD
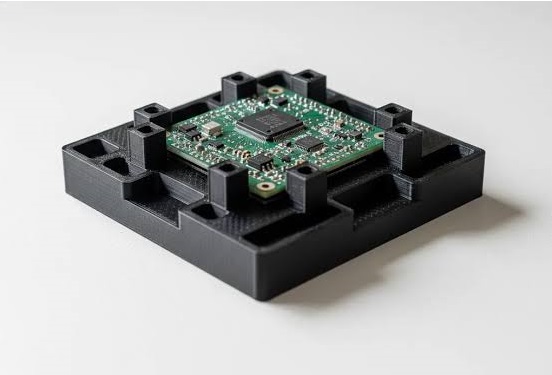
المكونات الإلكترونية
أدوات مضادة للسكون
تثبيتات SMT
معدات أشباه الموصلات
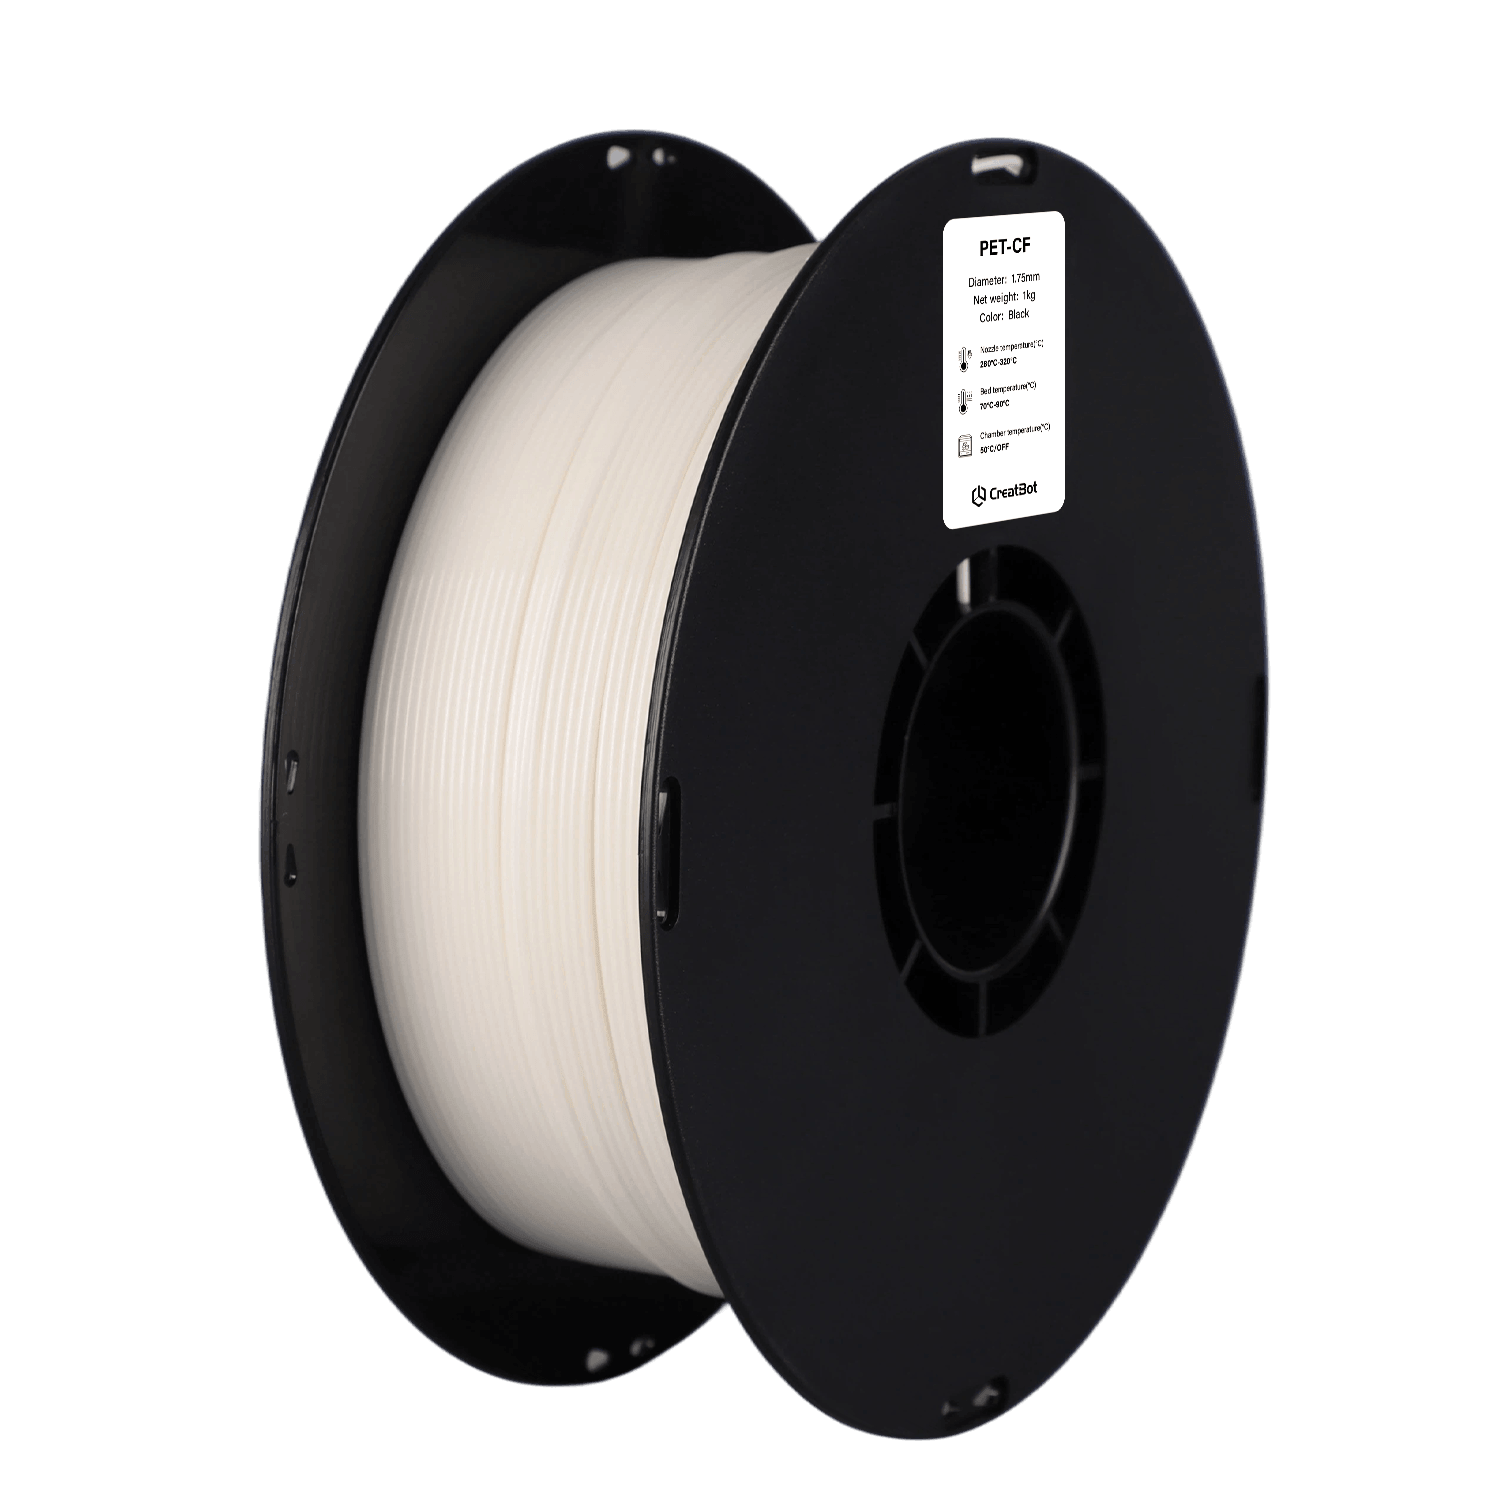
ميزات خيط PETG-ESD للطباعة ثلاثية الأبعاد

معاينة طباعة CreatBot PETG-ESD
مزايا الطباعة بخيوط CreatBot
جودة مواد خام فاخرة
مختارة من راتنج PETG عالي الجودة ومواد مالئة موصلة، مع جسيمات موصلة متناثرة بالتساوي في المصفوفة لضمان اتساق أداء التبديد الساكن بين الدفعات. تخضع كل دفعة لفحص كامل لمقاومة الشد وسماحية القطر قبل الشحن، لضمان أداء مستقر وموثوق.
معايرة من المصنع، جاهزة للطباعة
معايَر تركيبة الخيط وانسيابية الانصهار وسماحية القطر (±0.03مم) لكامل مجموعة طابعات CreatBot، مع معايير حصرية مدمجة في برنامج التقطيع. لا حاجة للتصحيح المتكرر — افتح العلبة واطبع، وحتى المبتدئون يحققون جودة طباعة مستقرة.
تبديد ساكن، حماية المكونات
أداء التبديد الساكن المستقر يضمن تفرّغ الشحنات الساكنة المتولدة أثناء الاحتكاك والتلامس والفصل بسرعة، مناسباً للتطبيقات الدقيقة الحساسة للكهرباء الساكنة مثل صواني المكونات الإلكترونية والأدوات المضادة للسكون.
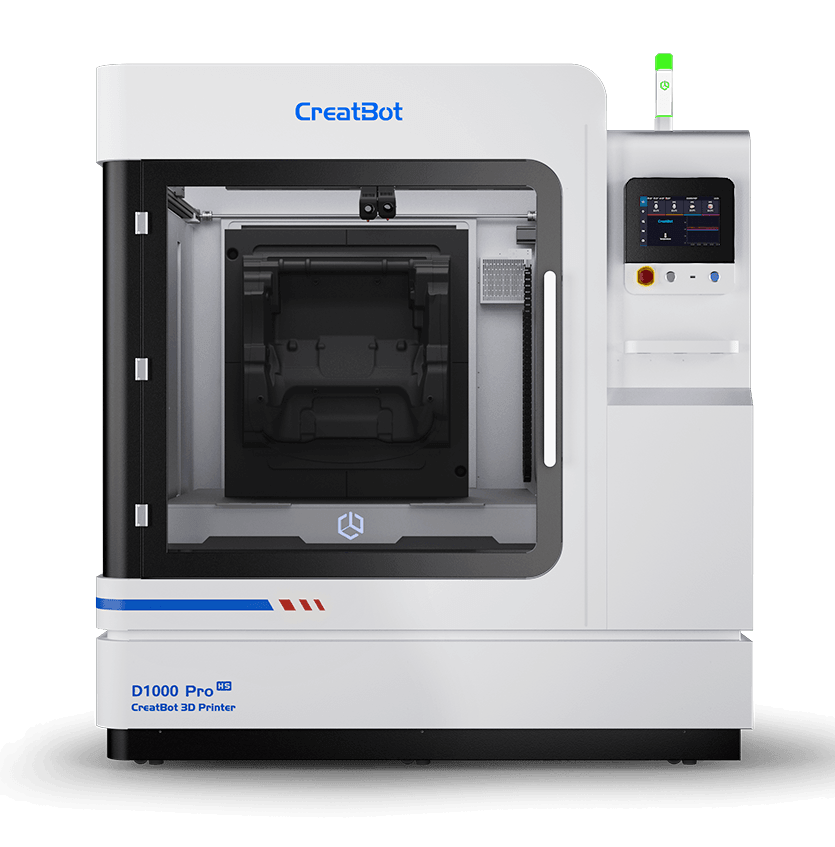
الطابعات ثلاثية الأبعاد المدعومة
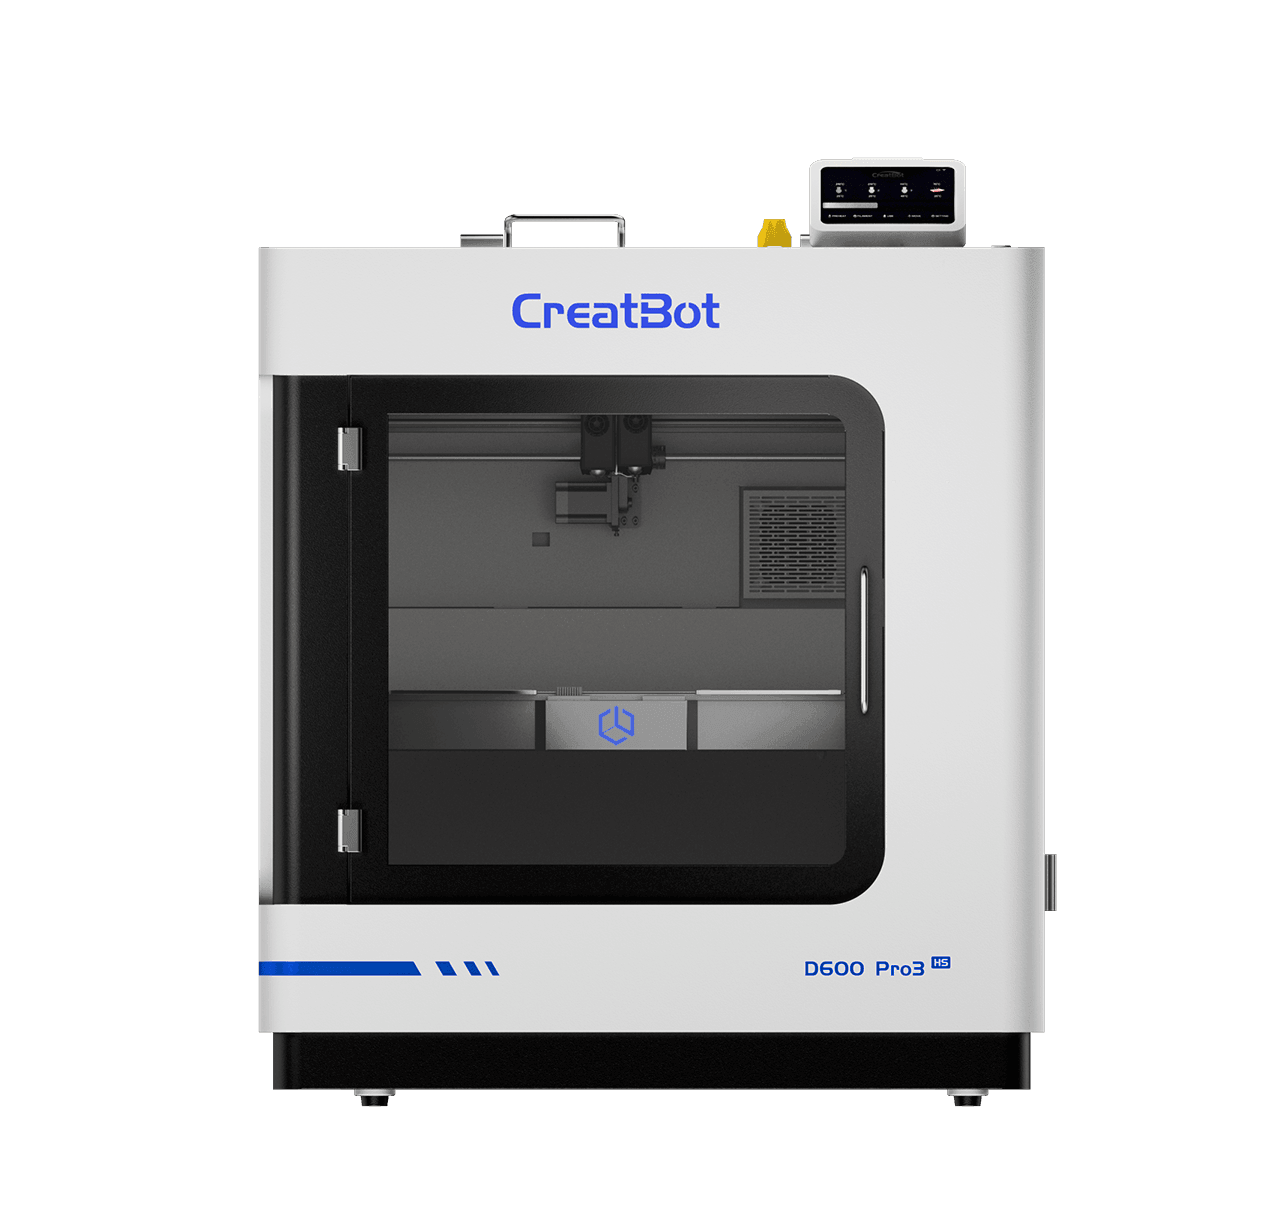
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
ورقة البيانات التقنية
| البند | القيمة |
|---|---|
| ظروف التجفيف قبل الطباعة | 50-60°م، 6-8 ساعات (فرن تجفيف بالحمل الحراري) |
| درجة حرارة الفوهة | 240-260°م |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 مم |
| معالجة سطح منصة الطباعة | بخاخ الطباعة ثلاثية الأبعاد / عصا لاصقة PVP / مادة لاصقة متخصصة |
| درجة حرارة المنصة | 70-90°م |
| درجة حرارة الغرفة | / |
| مروحة التبريد | 40-90% |
| سرعة الطباعة | < 300 مم/ث |
| الخواص الفيزيائية | طريقة الاختبار | القيمة |
|---|---|---|
| الكثافة | ISO1183 | 1.22g/cm³ |
| امتصاص الماء المشبع | 25°C, 55%RH | / |
| المؤشر المنصهر | 230°C, 5 kg | 18.1g/10 min |
| درجة حرارة الانصهار | DSC,10°C/min | / |
| درجة حرارة تلين فيكات | ISO 306, GB/T 1633 | / |
| درجة حرارة الانحراف الحراري | ISO 75, 0.45MPa | 68°C |
| الخواص الميكانيكية | طريقة الاختبار | القيمة |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 48 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | 19 MPa |
| معامل يونغ XY | ISO 527, GB/T 1040 | / |
| معامل يونغ Z | ISO 527, GB/T 1040 | / |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 8.6% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | 2.4% |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 76 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | 41 MPa |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 2150 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | 1450 MPa |
| قوة الصدمات بالمحزز XY | ISO 179, GB/T 1043 | 4.95 kJ/m² |
| قوة الصدمات بالمحزز Z | ISO 179, GB/T 1043 | 1.93 kJ/m² |
الأسئلة الشائعة حول خيط PETG-ESD
ESD اختصار Electrostatic Discharge (التفريغ الكهروستاتيكي). الخيط ESD مادة بخواص تبديد ساكن، تقع مقاومتها السطحية بين العوازل والموصلات، فتفرّغ الشحنات الساكنة المتراكمة ببطء إلى الأرض وتمنع التفريغ اللحظي من إتلاف المكونات الإلكترونية الحساسة. الفروق بين PETG-ESD وPETG العادي: ① الموصلية — يضيف PETG-ESD مواد مالئة موصلة إلى مصفوفة PETG ليصبح مادة مبددة للسكون، بينما PETG العادي عازل؛ ② اللون — مواد ESD عادة سوداء؛ ③ التطبيقات — صُمم PETG-ESD لصناعة الإلكترونيات، مناسباً لصواني المكونات الإلكترونية والأدوات المضادة للسكون وتثبيتات SMT وغيرها؛ ④ الخواص الميكانيكية — متكافئة أساساً، يحتفظ PETG-ESD بمتانة وقوة PETG بالكامل.
تقييم أداء التبديد الساكن لـ PETG-ESD: وفق معياري IEC 61340-5-1 أو ASTM D257، استخدم مقياس مقاومة سطحية — عند 23±2°م ورطوبة 50±5%، ضع قطباً بوزن 5 رطل (نحو 2.27 كجم) على سطح القطعة المطبوعة واقرأ قيمة المقاومة. تتأثر نتائج القياس برطوبة البيئة ونظافة السطح وسماكة الجدار، لذا يُوصى بالتقييم في بيئة حرارة ورطوبة ثابتتين. لمحددات المقاومة النوعية، تواصل مع CreatBot للحصول على أحدث الوثائق التقنية.
يُستخدم PETG-ESD على نطاق واسع في مجالات تصنيع الإلكترونيات الحساسة للسكون. تشمل التطبيقات النموذجية: ① صواني المكونات الإلكترونية — صواني تداول وتخزين للدارات المتكاملة والوصلات ولوحات الدارات لمنع الأضرار الساكنة؛ ② أدوات وتثبيتات مضادة للسكون — حوامل تحديد وعدادات فحص وحوامل ركوب على خطوط إنتاج SMT؛ ③ قطع معدات أشباه الموصلات — ملحقات صناديق الرقائق وواقيات المعدات وملحقات حوامل التفريغ وغيرها؛ ④ خطوط الإنتاج المؤتمتة — مخالب الروبوتات وموجهات النقل وحوامل المستشعرات وغيرها؛ ⑤ مستلزمات الغرف النظيفة — مكونات عربات مضادة للسكون وفواصل رفوف وغيرها. PETG-ESD هو الخيار المثالي أينما احتاج الأمر إلى ملامسة المكونات الإلكترونية الحساسة أو الاقتراب منها بقوة ومتانة معينتين.
معايير طباعة PETG-ESD متطابقة أساساً مع PETG العادي. المعايير الأساسية: ① التجفيف — جفف عند 50-60°م لمدة 6-8 ساعات قبل الطباعة لتجنب الفقاعات والتسليك والأسطح الخشنة الناجمة عن الرطوبة؛ ② درجة حرارة الفوهة — 240-260°م، فالمنخفضة جداً تقلل التصاق الطبقات والمرتفعة جداً تسبب التحلل؛ ③ درجة حرارة المنصة — 70-90°م، استخدم بخاخ الطباعة ثلاثية الأبعاد أو عصا لاصقة PVP أو لاصقاً متخصصاً لتعزيز التصاق الطبقة الأولى؛ ④ سرعة الطباعة — يُوصى بأقل من 300مم/ث، فالسرعة المفرطة تسبب التسليك؛ ⑤ مروحة التبريد — 40-90% لتحسين التراكيب البارزة وجودة السطح؛ ⑥ السحب — مسافة 2-5مم وسرعة 25-45مم/ث لتقليل التسليك. إضافةً لذلك، يُوصى بفوهة فولاذ مقسّى لأن المادة تحتوي مواد مالئة موصلة.
يحقق CreatBot PETG-ESD أداء التبديد الساكن بتناثر المواد المالئة الموصلة بالتساوي في مصفوفة PETG. هذا آلية موصلية حجمية والأداء مستقر، غير خاضع للتقشر أو الفشل من الاحتكاك والتنظيف الذي تعانيه المواد المضادة للسكون المطلية سطحياً. لكن انتبه: ① تلوث السطح — الزيوت والغبار وبقايا عوامل فصل القوالب قد تشكل طبقة عازلة تؤثر على قياسات المقاومة السطحية؛ نظّف السطح بالكحول الأيزوبروبيلي (IPA) وأعد القياس؛ ② التآكل الميكانيكي — الخدوش العميقة والتآكل قد تؤثر موضعياً على الشبكة الموصلة دون الأداء التبديدي الكلي؛ ③ الاستخدام طويل المدى — في ظروف الاستخدام الطبيعية يظل أداء التبديد الساكن مستقراً طوال عمر الخدمة. يُوصى بإجراء فحوص عشوائية للمقاومة السطحية كل ستة أشهر أو وفق معايير الشركة الداخلية.
الخواص الميكانيكية لـ PETG-ESD متكافئة أساساً مع PETG العادي. إضافة المواد المالئة الموصلة تأثير ضئيل على المتانة والقوة: مقاومة شد نحو 48 MPa (اتجاه XY)، مقاومة انحناء 76 MPa، معامل انحناء 2150 MPa، استطالة عند الكسر نحو 8.6%، بنفس مستوى PETG العادي. مقارنةً بـ PETG العادي، تكمن فروق PETG-ESD في: ① الأداء الكهربائي — وظيفة التبديد الساكن؛ ② اللون — عادة أسود، لا يمكن تحقيق الشفافية؛ ③ ملمس السطح — المواد المالئة الموصلة تعطي السطح تشطيباً مطفياً. لذا اختر PETG العادي لمتطلبات الشفافية، وPETG-ESD لمتطلبات مضادة للسكون.
يمتلك PETG-ESD نزعة امتصاص للرطوبة مثل PETG العادي. الامتصاص قد يسبب فقاعات وتسليكاً وخشونة سطح أثناء الطباعة، وقد يؤثر أيضاً على استقرار قياسات المقاومة السطحية. نصائح التخزين: ① الخيوط غير المفتوحة تُخزن في مكان بارد جاف (15-25°م، رطوبة < 30%) بعيداً عن أشعة الشمس المباشرة؛ ② الخيوط المفتوحة تُختم في أكياس مع مجفف (سيليكا جل، 5-10غ/لفة) أو تُخزن في مجفف خيوط عند رطوبة نسبية 10-20%؛ ③ لعدم الاستخدام قصير المدى (أكثر من 3 أيام)، أخرج الخيط من الطابعة وختمه. إذا وجدت رطوبة، جفف في فرن حمل حراري عند 50-60°م لمدة 6-8 ساعات، ثم برده إلى حرارة الغرفة قبل الاستخدام.
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
