PETG-ESD
Elektronische Bauteile
Antistatische Werkzeuge
SMT-Aufnahmen
Halbleiterausrüstung
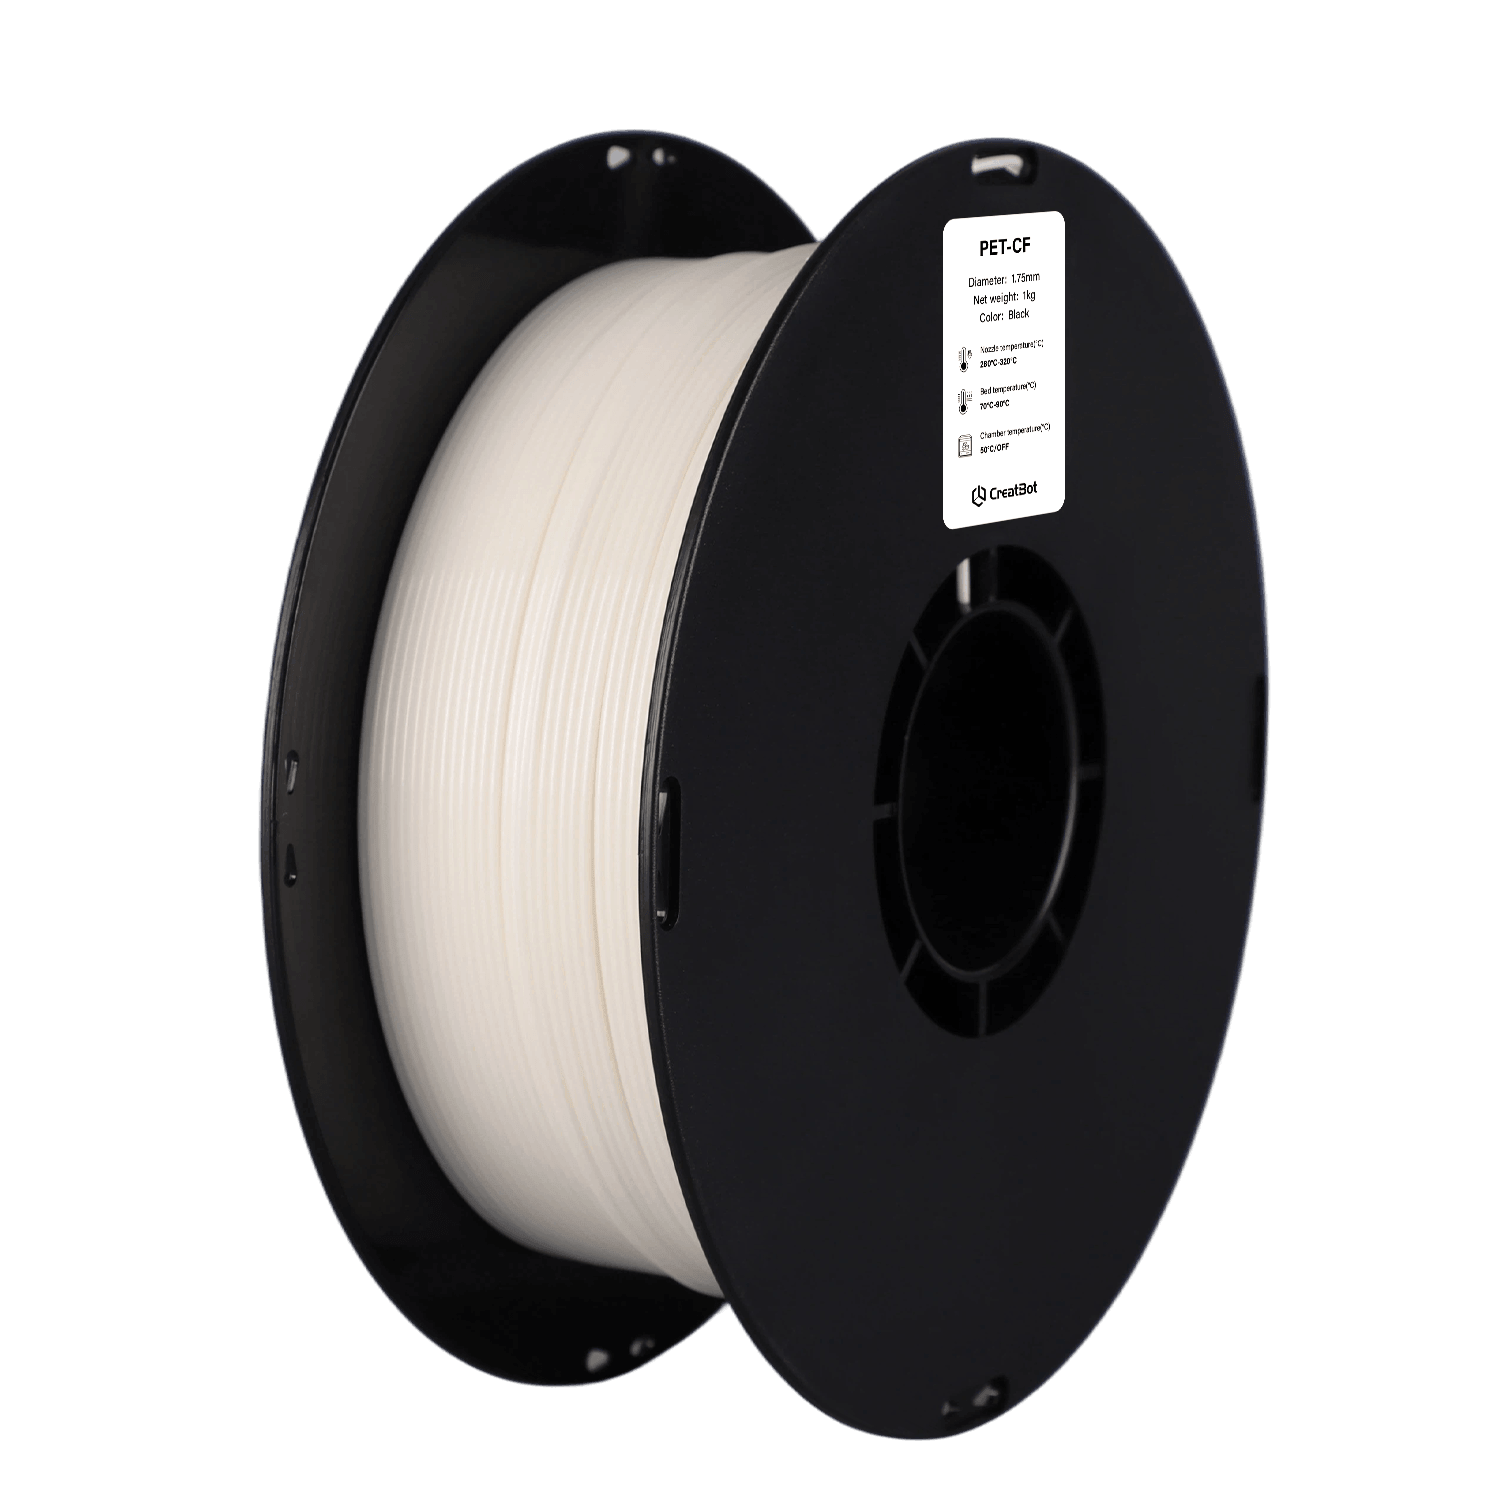
Eigenschaften von PETG-ESD 3D-Druckfilament

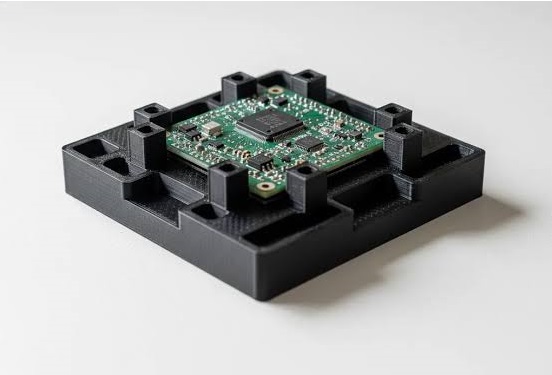
CreatBot PETG-ESD Druckvorschau
Vorteile des Druckens mit CreatBot Filamenten
Hochwertige Rohstoffqualität
Ausgewählte hochwertige PETG-Harze und leitfähige Füllstoffe, wobei die leitfähigen Partikel gleichmäßig in der Matrix verteilt sind, um eine gleichbleibende elektrostatische Ableitung über alle Chargen zu gewährleisten. Jede Charge wird vor dem Versand vollständig auf Zugfestigkeit und Durchmassertoleranz geprüft, um eine stabile und zuverlässige Leistung zu gewährleisten.
Werkseitig kalibriert, druckbereit
Filamentformulierung, Schmelzfluss und Durchmassertoleranz (±0.03mm) sind für alle CreatBot Modelle kalibriert, mit exklusiven Parametern in der Slicing-Software integriert. Kein wiederholtes Debugging nötig – auspacken und drucken, sogar Anfänger können stabile Druckqualität erzielen.
Elektrostatische Ableitung, Bauteilschutz
Die stabile elektrostatische Ableitung gewährleistet, dass statische Ladungen aus Reibung, Kontakt und Trennung schnell abgeführt werden – geeignet für präzise, elektrostatisch empfindliche Anwendungen wie Elektronikschalen und antistatische Werkzeuge.
Unterstützte 3D-Drucker
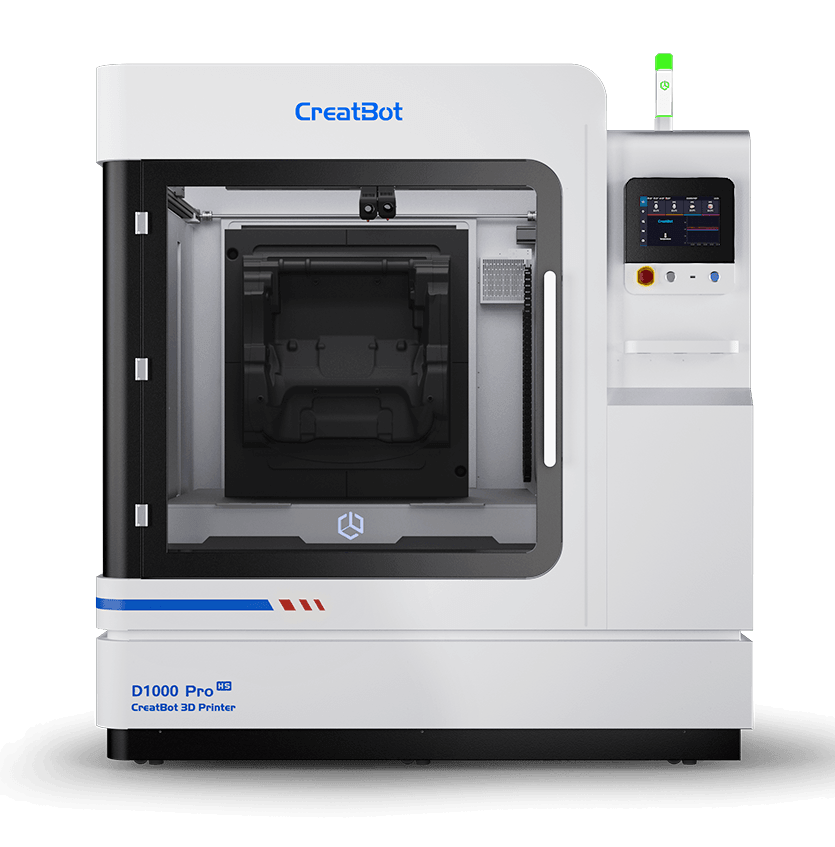
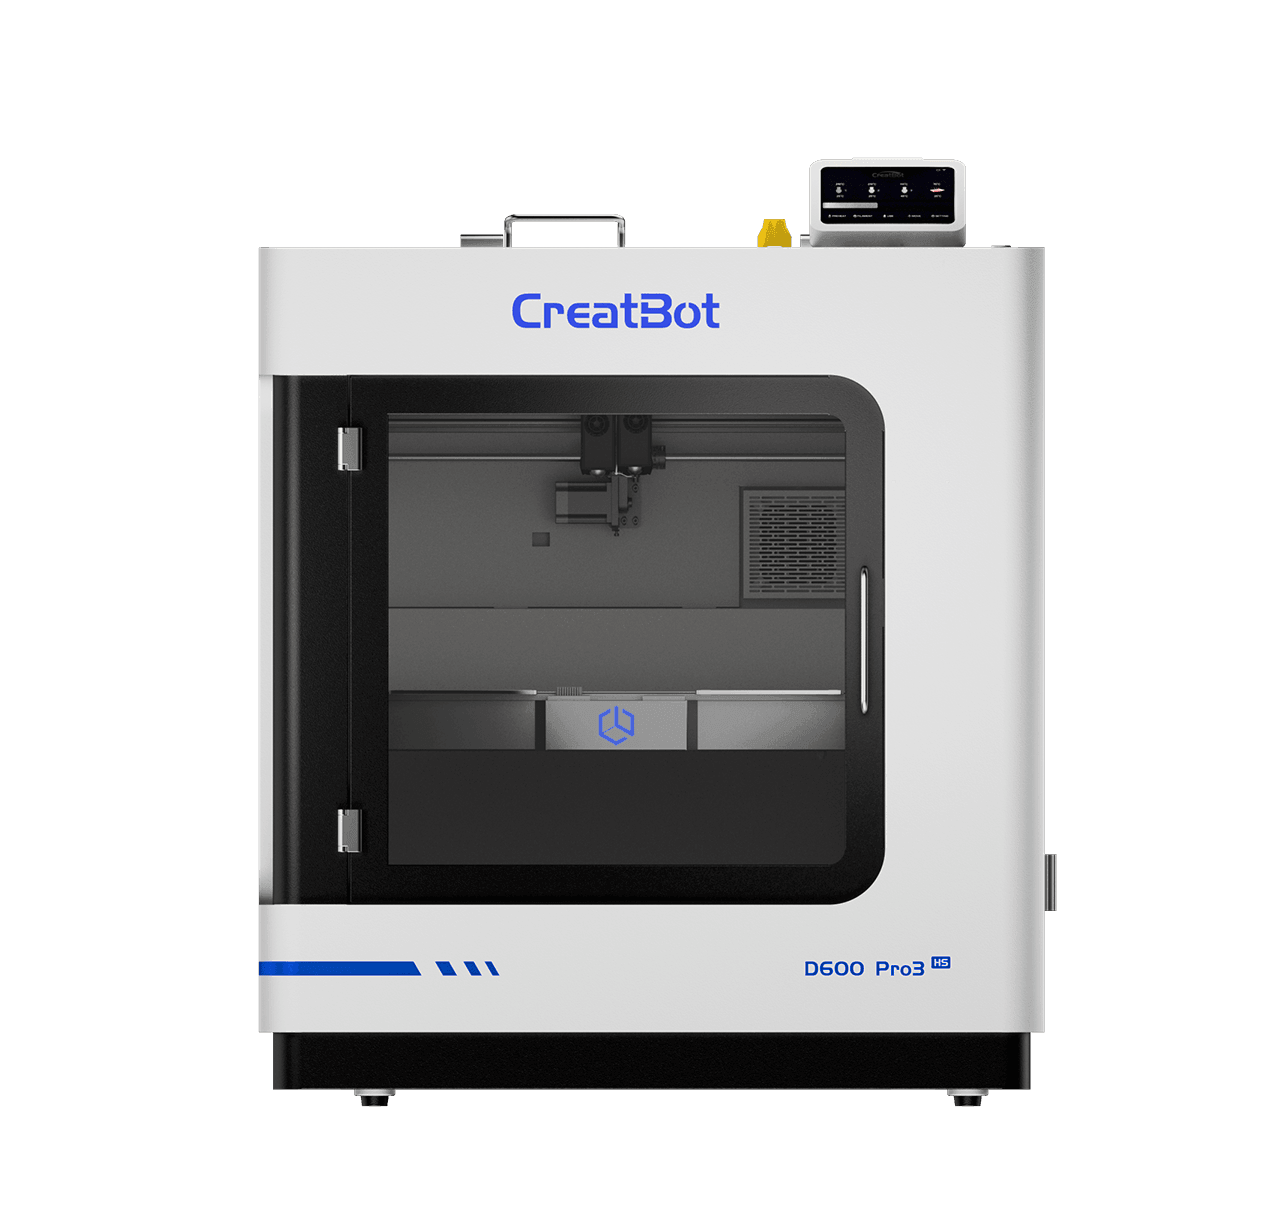
CreatBot Industrie-3D-Drucker sind für Hochleistungsmaterialien konzipiert. Die folgenden Modelle verfügen über beheizte Kammern und Hochtemperaturdüsen für professionelle Ergebnisse.
TECHNISCHE DATEN
| Projekt | Wert |
|---|---|
| Trocknungsbedingungen vor dem Druck | 50-60℃, 6-8 H (Umlufttrockenschrank) |
| Düsentemperatur | 240-260℃ |
| Düsendurchmesser | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Druckbettoberflächenbehandlung | 3D-Druckspray / PVP-Klebestift / Spezialkleber |
| Betttemperatur | 70-90℃ |
| Kammertemperatur | / |
| Kühlventilator | 40-90% |
| Druckgeschwindigkeit | < 300 mm/s |
| Physikalische Eigenschaften | Prüfmethode | Wert |
|---|---|---|
| Dichte | ISO1183 | 1.22g/cm³ |
| Sättigungswasseraufnahme | 25°C, 55%RH | / |
| Schmelzindex | 230°C, 5 kg | 18.1g/10 min |
| Schmelztemperatur | DSC,10°C/min | / |
| Vicat-Erweichungstemperatur | ISO 306, GB/T 1633 | / |
| Wärmeformbeständigkeit | ISO 75, 0.45MPa | 68°C |
| Mechanische Eigenschaften | Prüfmethode | Wert |
|---|---|---|
| Zugfestigkeit XY | ISO 527, GB/T 1040 | 48 MPa |
| Zugfestigkeit Z | ISO 527, GB/T 1040 | 19 MPa |
| Elastizitätsmodul XY | ISO 527, GB/T 1040 | / |
| Elastizitätsmodul Z | ISO 527, GB/T 1040 | / |
| Bruchdehnung XY | ISO 527, GB/T 1040 | 8.6% |
| Bruchdehnung Z | ISO 527, GB/T 1040 | 2.4% |
| Biegefestigkeit XY | ISO 178, GB/T 9341 | 76 MPa |
| Biegefestigkeit Z | ISO 178, GB/T 9341 | 41 MPa |
| Biegemodul XY | ISO 178, GB/T 9341 | 2150 MPa |
| Biegemodul Z | ISO 178, GB/T 9341 | 1450 MPa |
| Kerbschlagfestigkeit XY | ISO 179, GB/T 1043 | 4.95 kJ/m² |
| Kerbschlagfestigkeit Z | ISO 179, GB/T 1043 | 1.93 kJ/m² |
Häufige Fragen zu PETG-ESD Filament
ESD steht für Electrostatic Discharge (elektrostatische Entladung). ESD-Filamente sind Materialien mit elektrostatisch ableitfähigen Eigenschaften, deren Oberflächenwiderstand zwischen Isolatoren und Leitern liegt. So werden statische Aufladungen langsam zur Erde abgeführt und Schäden an empfindlichen elektronischen Bauteilen durch plötzliche Entladungen verhindert. Unterschiede zwischen PETG-ESD und normalem PETG: ① Leitfähigkeit – PETG-ESD enthält leitfähige Füllstoffe in der PETG-Matrix, wodurch es ein elektrostatisch ableitfähiges Material ist, während normales PETG ein Isolator ist; ② Farbe – ESD-Materialien sind in der Regel schwarz; ③ Anwendungen – PETG-ESD wurde für die Elektronikindustrie entwickelt und eignet sich für Elektronikschalen, antistatische Werkzeuge, SMT-Aufnahmen usw.; ④ Mechanische Eigenschaften – beide sind im Wesentlichen gleich, PETG-ESD behält die Zähigkeit und Festigkeit von PETG vollständig bei.
Bewertung der elektrostatischen Ableitfähigkeit von PETG-ESD: Gemäß IEC 61340-5-1 oder ASTM D257 mit einem Oberflächenwiderstandsmessgerät messen, wobei eine 5-Pfund-Elektrode (ca. 2,27 kg) bei 23±2°C und 50±5%RH auf die Druckteiloberfläche gelegt und der Widerstandswert abgelesen wird. Die Messergebnisse werden durch Umgebungsfeuchtigkeit, Oberflächenreinheit und Wandstärke beeinflusst; eine Bewertung in einer Umgebung mit konstanter Temperatur und Luftfeuchtigkeit wird empfohlen. Für konkrete Widerstandswerte wenden Sie sich bitte an CreatBot, um die neueste technische Dokumentation zu erhalten.
PETG-ESD wird in der elektrostatisch empfindlichen Elektronikfertigung breit eingesetzt. Typische Anwendungen: ① Elektronikschalen – Transport- und Aufbewahrungsschalen für ICs, Steckverbinder und Leiterplatten zur Vermeidung statischer Schäden; ② Antistatische Werkzeuge und Vorrichtungen – Positioniervorrichtungen, Prüfspannvorrichtungen und Bestückungsträger auf SMT-Linien; ③ Halbleiterausrüstungsteile – Waferbox-Zubehör, Geräteschutzgehäuse, Vakuumspannfutter-Zubehör usw.; ④ Automatisierte Fertigungslinien – Roboter-Greifer, Förderbandführungen, Sensorhalterungen usw.; ⑤ Reinraum-Zubehör – antistatische Wagenkomponenten, Regaltrenner usw. Überall dort, wo empfindliche elektronische Bauteile berührt oder angenähert werden müssen und eine gewisse Festigkeit und Zähigkeit erforderlich ist, ist PETG-ESD die ideale Wahl.
Die Druckparameter von PETG-ESD sind im Wesentlichen die gleichen wie bei normalem PETG. Schlüsselparameter: ① Trocknung – vor dem Druck 6-8 Stunden bei 50-60℃ trocknen, um Blasenbildung, Fädenziehen und raue Oberflächen durch Feuchtigkeit zu vermeiden; ② Düsentemperatur – 240-260℃, zu niedrig verringert die Schichthaftung, zu hoch führt zu Abbau; ③ Betttemperatur – 70-90℃, mit 3D-Druckspray, PVP-Klebestift oder Spezialkleber die Haftung der ersten Schicht verbessern; ④ Druckgeschwindigkeit – empfohlen nicht mehr als 300mm/s, zu hohe Geschwindigkeit verursacht Fädenziehen; ⑤ Kühlventilator – 40-90% Kühlung für bessere Überhänge und Oberflächenqualität; ⑥ Retraktion – Abstand 2-5mm, Geschwindigkeit 25-45mm/s zur Reduzierung des Fädenziehens. Da das Material leitfähige Füllstoffe enthält, wird zur Verlängerung der Düsenlebensdauer die Verwendung einer Hartstahldüse empfohlen.
CreatBot PETG-ESD erzielt seine elektrostatische Ableitung durch gleichmäßige Verteilung leitfähiger Füllstoffe in der PETG-Matrix. Dies ist ein Volumenleitungsmechanismus, und die Leistung ist stabil – sie unterliegt nicht dem Ablösen oder Versagen durch Reibung und Reinigung, wie es bei oberflächenbeschichteten Antistatik-Materialien der Fall ist. Zu beachten ist jedoch: ① Oberflächenkontamination – Öl, Staub und Trennmittelrückstände können eine Isolierschicht bilden und die Messung des Oberflächenwiderstands beeinflussen; die Oberfläche mit Isopropylalkohol (IPA) reinigen und erneut messen; ② Mechanischer Verschleiß – tiefe Kratzer und Abrieb können das leitfähige Netzwerk lokal beeinträchtigen, haben aber keinen Einfluss auf die gesamte Ableitfähigkeit; ③ Langzeitgebrauch – unter normalen Einsatzbedingungen bleibt die elektrostatische Ableitung über die gesamte Lebensdauer stabil. Es wird empfohlen, alle sechs Monate oder gemäß internen Standards eine Stichprobenprüfung des Oberflächenwiderstands durchzuführen.
PETG-ESD hat im Wesentlichen gleichwertige mechanische Eigenschaften wie normales PETG. Die Zugabe leitfähiger Füllstoffe hat nur geringen Einfluss auf Zähigkeit und Festigkeit: Zugfestigkeit ca. 48 MPa (XY-Richtung), Biegefestigkeit 76 MPa, Biegemodul 2150 MPa, Bruchdehnung ca. 8,6% – auf dem gleichen Niveau wie normales PETG. Die Unterschiede zu normalem PETG liegen hauptsächlich in: ① Elektrischen Eigenschaften – elektrostatisch ableitfähig; ② Farbe – in der Regel schwarz, keine Transparenz möglich; ③ Oberflächenbeschaffenheit – die leitfähigen Füllstoffe verleihen der Oberfläche eine matte Optik. Daher: Für Anwendungen mit Transparenzanforderung normales PETG wählen, für Anwendungen mit Antistatik-Anforderung PETG-ESD.
PETG-ESD ist wie normales PETG hygroskopisch. Feuchtigkeitsaufnahme kann beim Drucken Blasenbildung, Fädenziehen und raue Oberflächen verursachen und auch die Stabilität der Oberflächenwiderstandsmessung beeinträchtigen. Lagerungshinweise: ① Ungeöffnetes Filament an einem kühlen, trockenen Ort lagern (Temperatur 15-25℃, Luftfeuchtigkeit < 30%), vor direkter Sonneneinstrahlung schützen; ② Geöffnetes Filament in Beuteln mit Trockenmittel versiegeln (Silikagel-Trockenmittel, empfohlene Menge 5-10g/Rolle) oder in einer Filament-Trockenbox bei 10-20% relativer Luftfeuchtigkeit aufbewahren; ③ Bei kurzfristiger Nichtnutzung (über 3 Tage) das Filament aus dem Drucker entfernen und versiegeln. Bei festgestellter Feuchtigkeit in einem Umlufttrockenschrank bei 50-60℃ für 6-8 Stunden trocknen, dann auf Raumtemperatur abkühlen lassen und verwenden.
Weitere Materialien
Kontaktieren Sie uns


3D-Drucker
Nachricht
Anwendungsbereiche
Schnellzugriff
