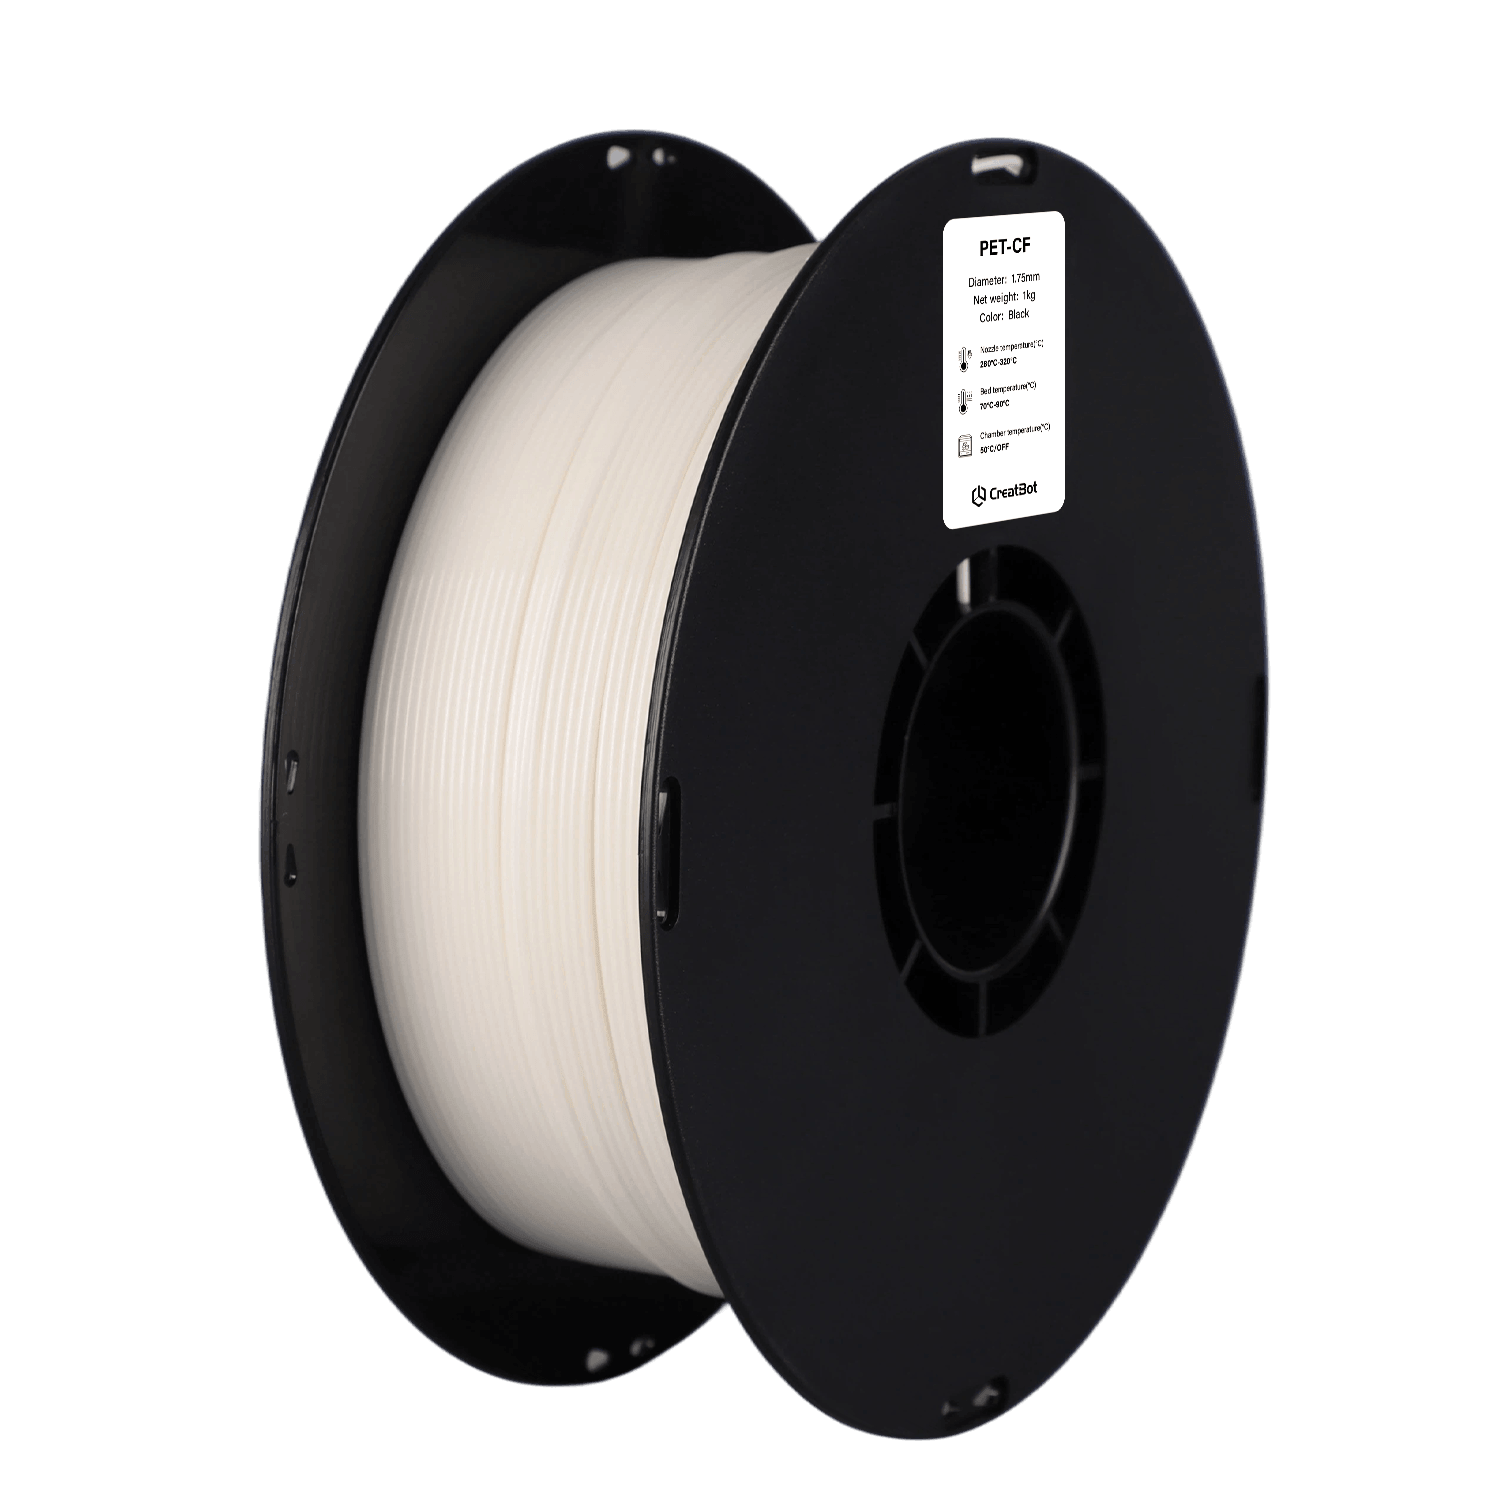
PETG-ESD
Componenti elettronici
Attrezzi antistatici
Supporti SMT
Apparecchiature a semiconduttori
Caratteristiche del filamento per stampa 3D PETG-ESD

Anteprima di stampa CreatBot PETG-ESD
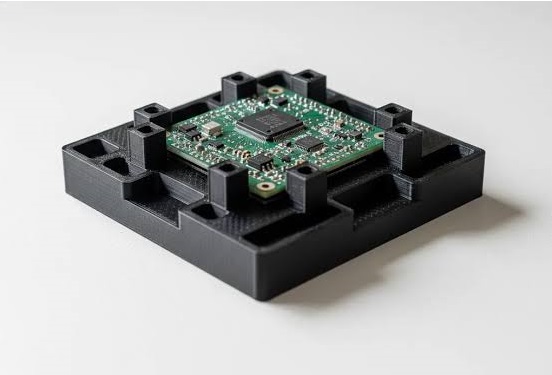
Vantaggi della stampa con i filamenti CreatBot
Qualità premium delle materie prime
Resina PETG e cariche conduttive di alta qualità selezionate, con particelle conduttive uniformemente disperse nella matrice per garantire la coerenza delle prestazioni di dissipazione statica tra i lotti. Ogni lotto è completamente ispezionato (resistenza a trazione, tolleranza del diametro) prima della spedizione, garantendo prestazioni stabili e affidabili.
Calibrato in fabbrica, pronto per la stampa
La formulazione del filamento, il flusso di fusione e la tolleranza del diametro (±0.03mm) sono calibrati per l'intera gamma di macchine CreatBot, con parametri esclusivi integrati nel software di slicing. Nessuna regolazione ripetuta necessaria – aprire e stampare, anche i principianti ottengono una qualità di stampa stabile.
Dissipazione statica, protezione dei componenti
Le prestazioni di dissipazione statica stabili garantiscono che le cariche statiche generate da attrito, contatto e separazione si dissipino rapidamente, adatto ad applicazioni di precisione sensibili all'elettricità statica come vassoi per componenti elettronici e attrezzi antistatici.
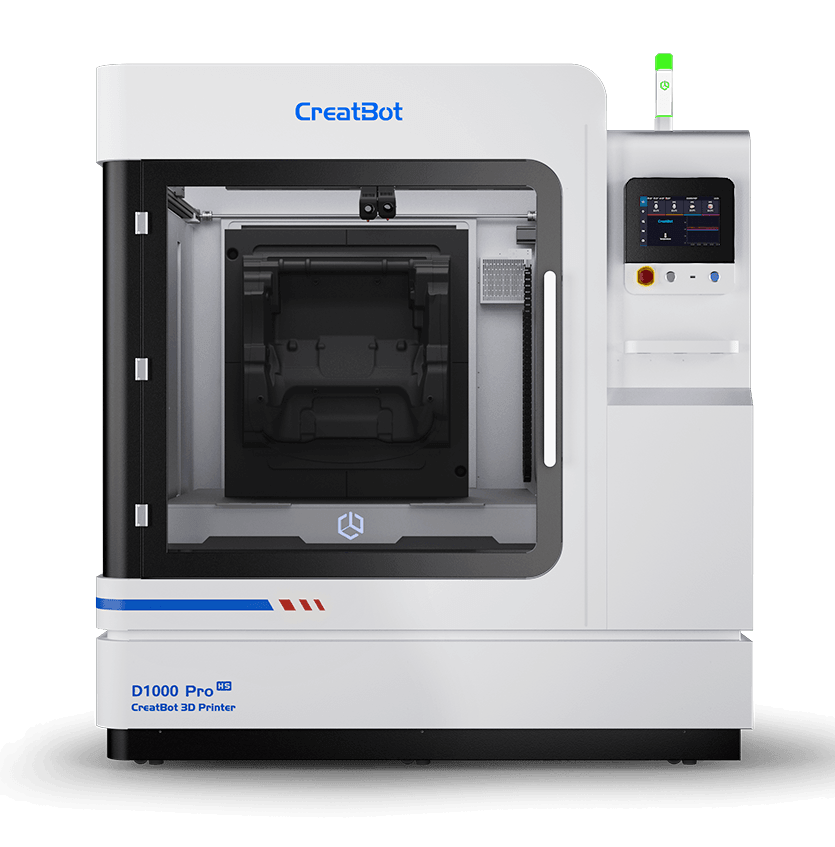
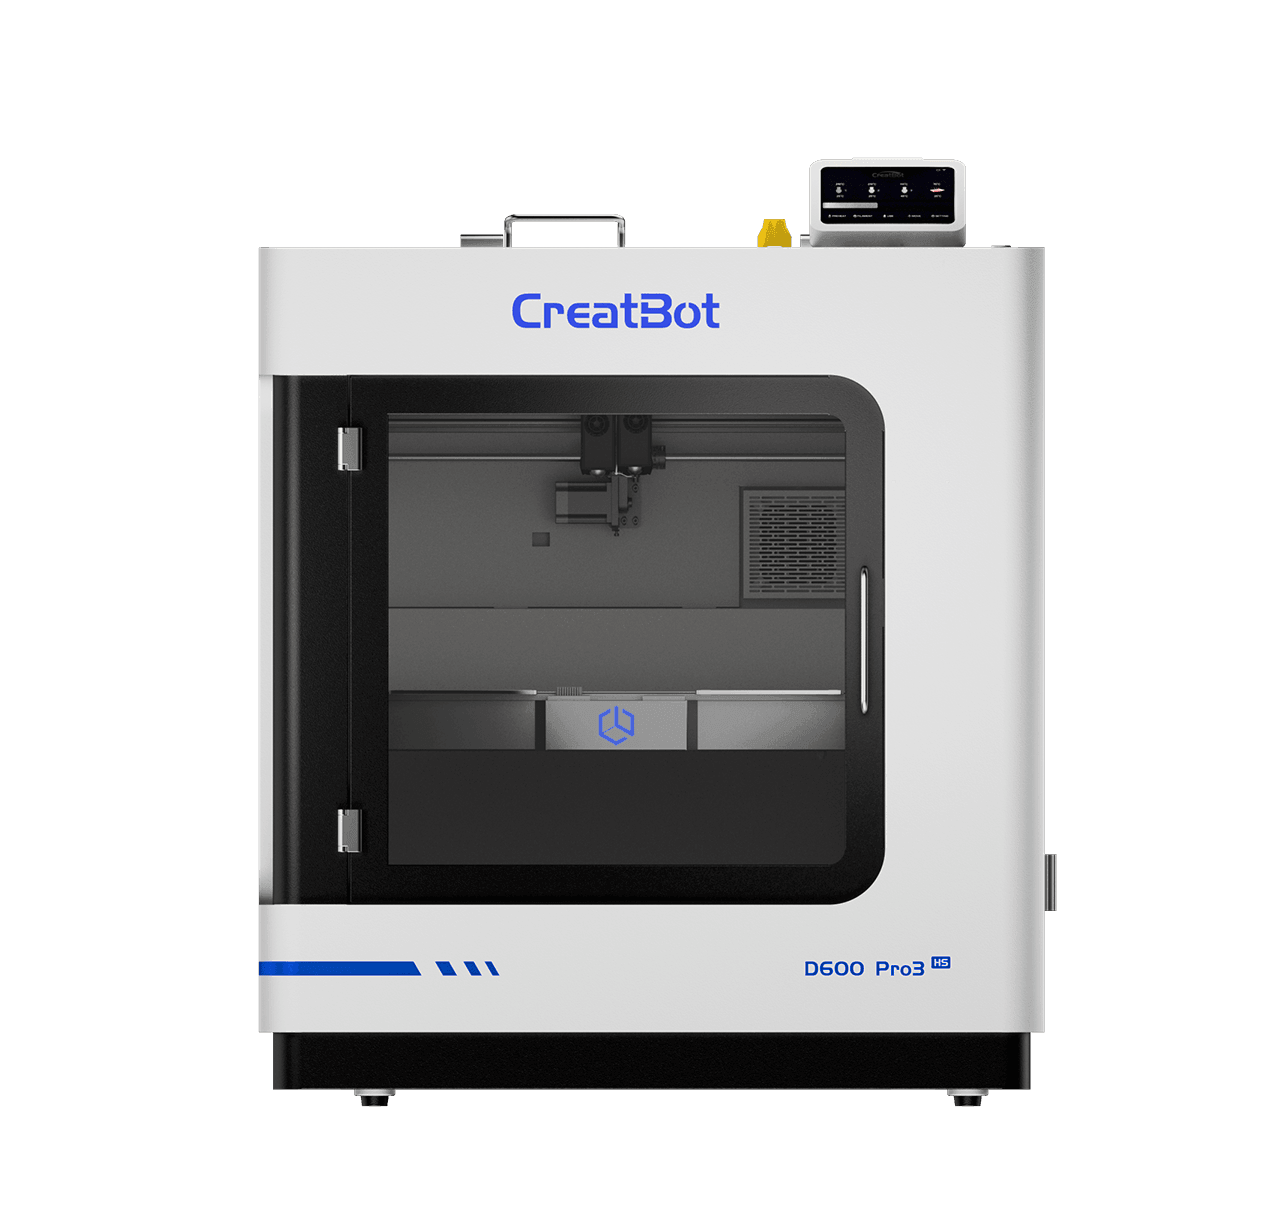
Stampanti 3D Compatibili
Le stampanti 3D industriali CreatBot sono progettate per materiali ad alte prestazioni. I seguenti modelli dispongono di camera riscaldata e ugelli ad alta temperatura per risultati professionali.
Scheda tecnica
| Proprietà | Valore |
|---|---|
| Condizioni di essiccazione prima della stampa | 50-60°C, 6-8 H (forno ad aria forzata) |
| Temperatura dell'ugello | 240-260°C |
| Diametro dell'ugello | 0,4 / 0,6 / 0,8 / 1,0 mm |
| Trattamento della superficie del piatto | Spray per stampa 3D / colla stick PVP / adesivo speciale |
| Temperatura del piatto | 70-90°C |
| Temperatura della camera | / |
| Ventola di raffreddamento | 40-90% |
| Velocità di stampa | < 300 mm/s |
| Proprietà fisiche | Metodo di prova | Valore |
|---|---|---|
| Densità | ISO1183 | 1.22g/cm³ |
| Assorbimento d'acqua saturo | 25°C, 55%RH | / |
| Indice di fluidità | 230°C, 5 kg | 18.1g/10 min |
| Temperatura di fusione | DSC,10°C/min | / |
| Temperatura di rammollimento Vicat | ISO 306, GB/T 1633 | / |
| Temperatura di deformazione sotto carico | ISO 75, 0.45MPa | 68°C |
| Proprietà meccaniche | Metodo di prova | Valore |
|---|---|---|
| Resistenza a trazione XY | ISO 527, GB/T 1040 | 48 MPa |
| Resistenza a trazione Z | ISO 527, GB/T 1040 | 19 MPa |
| Modulo di Young XY | ISO 527, GB/T 1040 | / |
| Modulo di Young Z | ISO 527, GB/T 1040 | / |
| Allungamento a rottura XY | ISO 527, GB/T 1040 | 8.6% |
| Allungamento a rottura Z | ISO 527, GB/T 1040 | 2.4% |
| Resistenza a flessione XY | ISO 178, GB/T 9341 | 76 MPa |
| Resistenza a flessione Z | ISO 178, GB/T 9341 | 41 MPa |
| Modulo a flessione XY | ISO 178, GB/T 9341 | 2150 MPa |
| Modulo a flessione Z | ISO 178, GB/T 9341 | 1450 MPa |
| Resistenza all'urto con intaglio XY | ISO 179, GB/T 1043 | 4.95 kJ/m² |
| Resistenza all'urto con intaglio Z | ISO 179, GB/T 1043 | 1.93 kJ/m² |
Domande frequenti sul filamento PETG-ESD
ESD sta per Electrostatic Discharge (scarica elettrostatica). Un filamento ESD è un materiale con proprietà di dissipazione statica la cui resistenza superficiale si colloca tra isolanti e conduttori, dissipando lentamente le cariche statiche accumulate verso terra ed evitando che scariche improvvise danneggino i componenti elettronici sensibili. Differenze tra PETG-ESD e PETG normale: ① Conduttività – il PETG-ESD aggiunge cariche conduttive alla matrice PETG, rendendolo un materiale dissipativo statico, mentre il PETG normale è un isolante; ② Colore – i materiali ESD sono generalmente neri; ③ Applicazioni – il PETG-ESD è progettato per l'industria elettronica, adatto a vassoi per componenti elettronici, attrezzi antistatici, supporti SMT, ecc.; ④ Proprietà meccaniche – praticamente identiche, il PETG-ESD conserva completamente la tenacità e la resistenza del PETG.
Valutazione delle prestazioni di dissipazione statica del PETG-ESD: secondo le norme IEC 61340-5-1 o ASTM D257, utilizzare un misuratore di resistenza superficiale, posizionare un elettrodo da 5 libbre (circa 2,27 kg) sulla superficie della parte stampata e leggere il valore di resistenza a 23±2°C, 50±5%UR. I risultati sono influenzati dall'umidità ambientale, dalla pulizia della superficie e dallo spessore delle pareti; si consiglia di valutare in un ambiente a temperatura e umidità costanti. Per dati specifici di resistività, contattare CreatBot per ottenere la documentazione tecnica più recente.
Il PETG-ESD è ampiamente utilizzato nei settori di produzione elettronica sensibili all'elettricità statica. Applicazioni tipiche: ① Vassoi per componenti elettronici – vassoi di rotazione e stoccaggio per CI, connettori e PCB per evitare danni statici; ② Attrezzi e dime antistatici – dime di posizionamento, montaggi di ispezione e supporti di posizionamento sulle linee SMT; ③ Parti di apparecchiature a semiconduttori – accessori per scatole di wafer, protezioni per apparecchiature, accessori per ventose a vuoto, ecc.; ④ Linee di produzione automatizzate – pinze robotiche, guide per trasportatori, supporti per sensori, ecc.; ⑤ Forniture per camere pulite – componenti di carrelli antistatici, separatori per scaffali, ecc. Ovunque sia necessario toccare o avvicinare componenti elettronici sensibili con una certa resistenza e tenacità, il PETG-ESD è la scelta ideale.
I parametri di stampa del PETG-ESD sono praticamente gli stessi del PETG normale. Parametri chiave: ① Essiccazione – asciugare a 50-60°C per 6-8 ore prima della stampa per evitare bolle, filamenti e superfici ruvide dovute all'umidità; ② Temperatura dell'ugello – 240-260°C, troppo bassa riduce l'adesione tra gli strati, troppo alta provoca degradazione; ③ Temperatura del piatto – 70-90°C, utilizzare spray per stampa 3D, colla stick PVP o adesivo speciale per rafforzare l'adesione del primo strato; ④ Velocità di stampa – consigliata non superiore a 300mm/s, una velocità eccessiva provoca filamenti; ⑤ Ventola di raffreddamento – raffreddamento del 40-90% per migliorare sporgenze e qualità della superficie; ⑥ Retrazione – distanza 2-5mm, velocità 25-45mm/s per ridurre i filamenti. Inoltre, si consiglia un ugello in acciaio temprato poiché il materiale contiene cariche conduttive.
Il CreatBot PETG-ESD ottiene la sua dissipazione statica disperdendo uniformemente cariche conduttive nella matrice PETG. È un meccanismo di conduttività volumetrica e le prestazioni sono stabili – non subisce il distacco o il guasto per attrito e pulizia dei materiali antistatici a rivestimento superficiale. Tuttavia, notare: ① Contaminazione superficiale – olio, polvere e residui di agente distaccante possono formare uno strato isolante che influisce sulla misurazione della resistività superficiale; pulire la superficie con alcol isopropilico (IPA) e rimisurare; ② Usura meccanica – graffi profondi e abrasione possono influire localmente sulla rete conduttiva ma non sulle prestazioni complessive di dissipazione; ③ Utilizzo a lungo termine – in condizioni normali, la dissipazione statica rimane stabile per tutta la vita utile. Si consiglia un controllo a campione della resistività superficiale ogni sei mesi o secondo gli standard interni.
Il PETG-ESD ha proprietà meccaniche sostanzialmente equivalenti a quelle del PETG normale. L'aggiunta di cariche conduttive ha scarso effetto su tenacità e resistenza: resistenza a trazione circa 48 MPa (direzione XY), resistenza a flessione 76 MPa, modulo a flessione 2150 MPa, allungamento a rottura circa 8,6% – allo stesso livello del PETG normale. Le differenze rispetto al PETG normale riguardano principalmente: ① Prestazioni elettriche – funzione di dissipazione statica; ② Colore – generalmente nero, impossibile ottenere trasparenza; ③ Texture superficiale – le cariche conduttive conferiscono una finitura opaca. Pertanto, scegliete il PETG normale per esigenze di trasparenza e il PETG-ESD per esigenze antistatiche.
Il PETG-ESD è igroscopico come il PETG normale. L'assorbimento di umidità può causare bolle, filamenti e superfici ruvide durante la stampa e può anche influire sulla stabilità delle misurazioni della resistività superficiale. Consigli di conservazione: ① Il filamento non aperto deve essere conservato in un luogo fresco e asciutto (temperatura 15-25°C, umidità < 30%), al riparo dalla luce solare diretta; ② Il filamento aperto deve essere sigillato in sacchetti con essiccante (gel di silice, quantità consigliata 5-10g per bobina) o conservato in una scatola essiccatrice per filamenti al 10-20% di umidità relativa; ③ In caso di non utilizzo per un breve periodo (più di 3 giorni), rimuovere il filamento dalla stampante e sigillarlo. Se viene rilevata umidità, asciugare in un forno ad aria forzata a 50-60°C per 6-8 ore, quindi raffreddare a temperatura ambiente prima dell'uso.
Altri Materiali
Contattaci


Stampanti 3D
Messaggio
Campi di Applicazione
Link rapidi
