
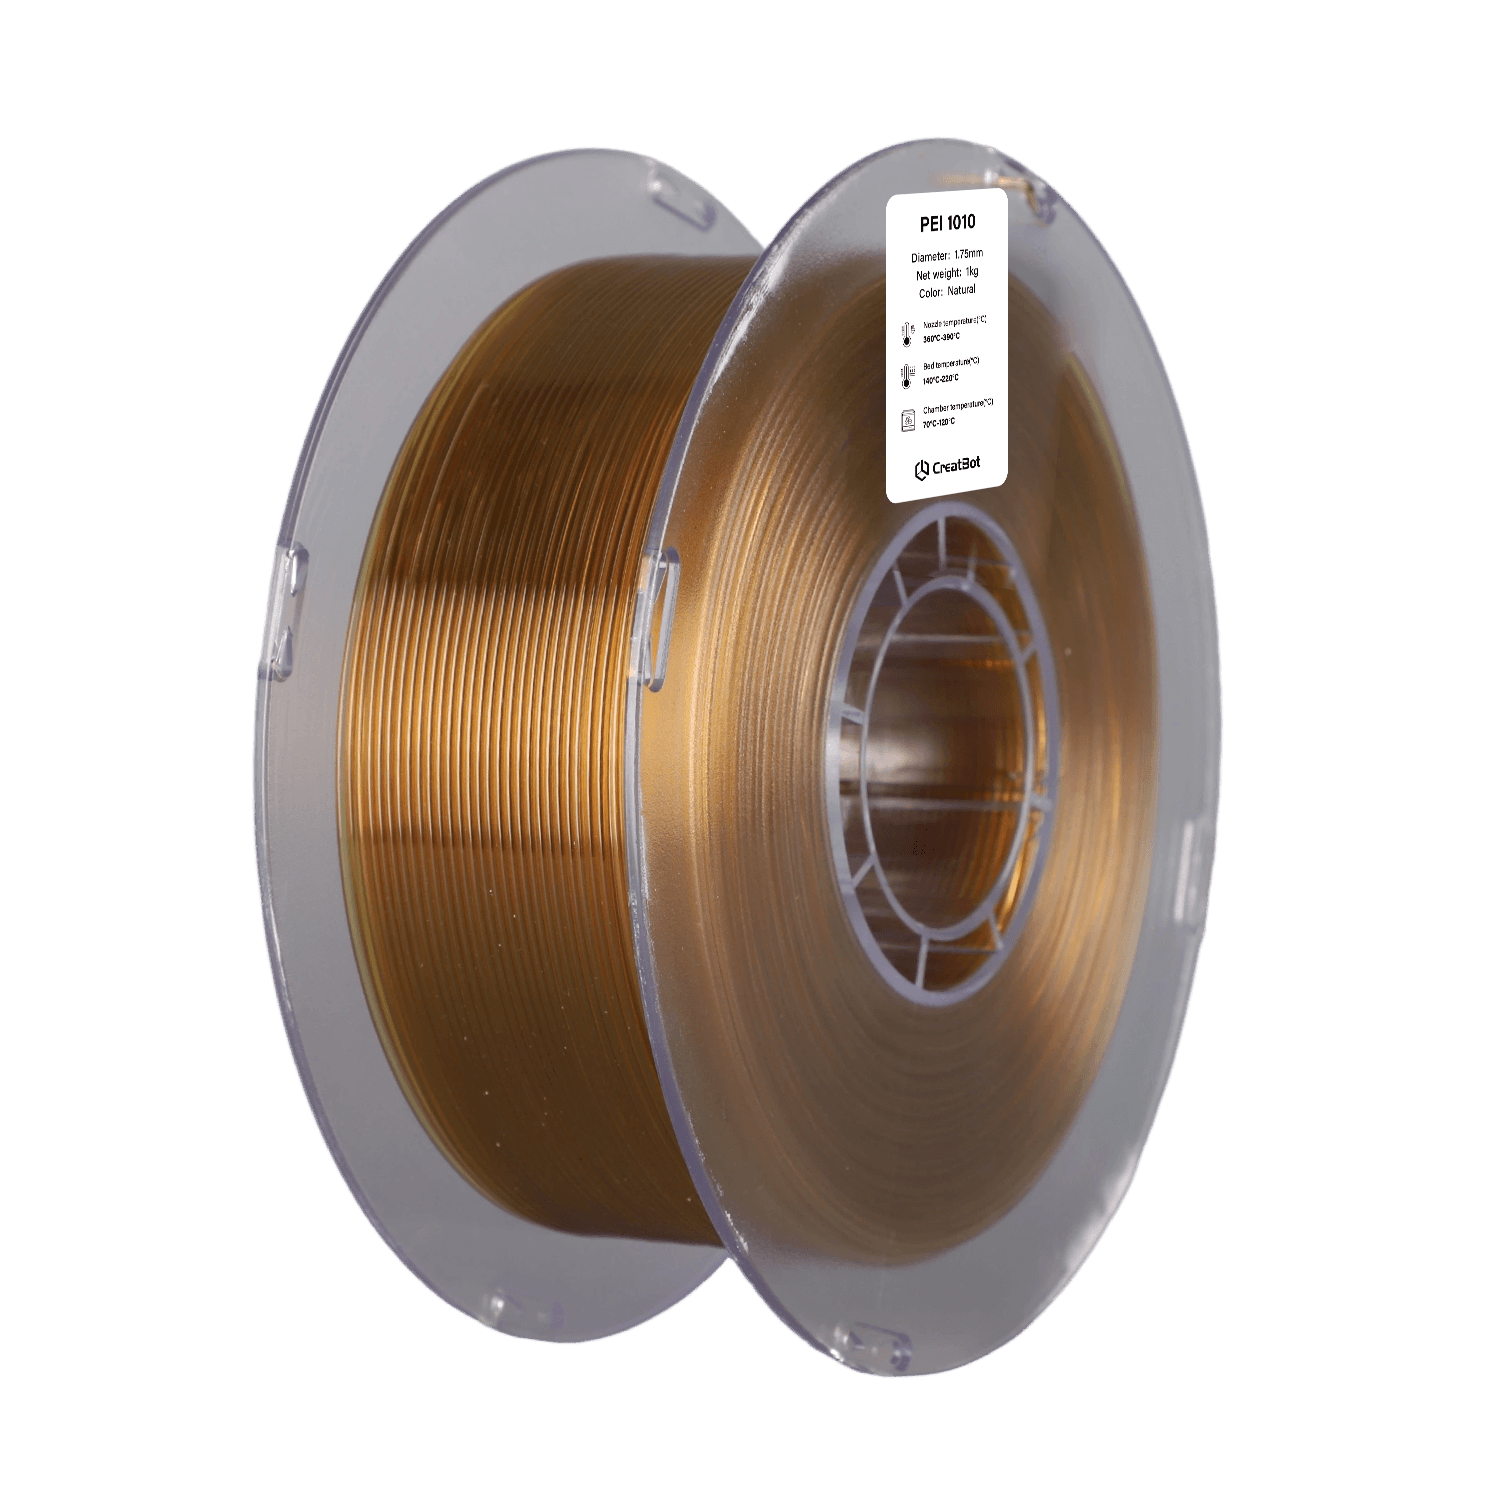
PEI 1010
تصنيع المركبات
أدوات التشغيل والتثبيت
النمذجة الأولية
الآلات
ميزات خيط PEI 1010 للطباعة ثلاثية الأبعاد
معاينة طباعة CreatBot PEI 1010
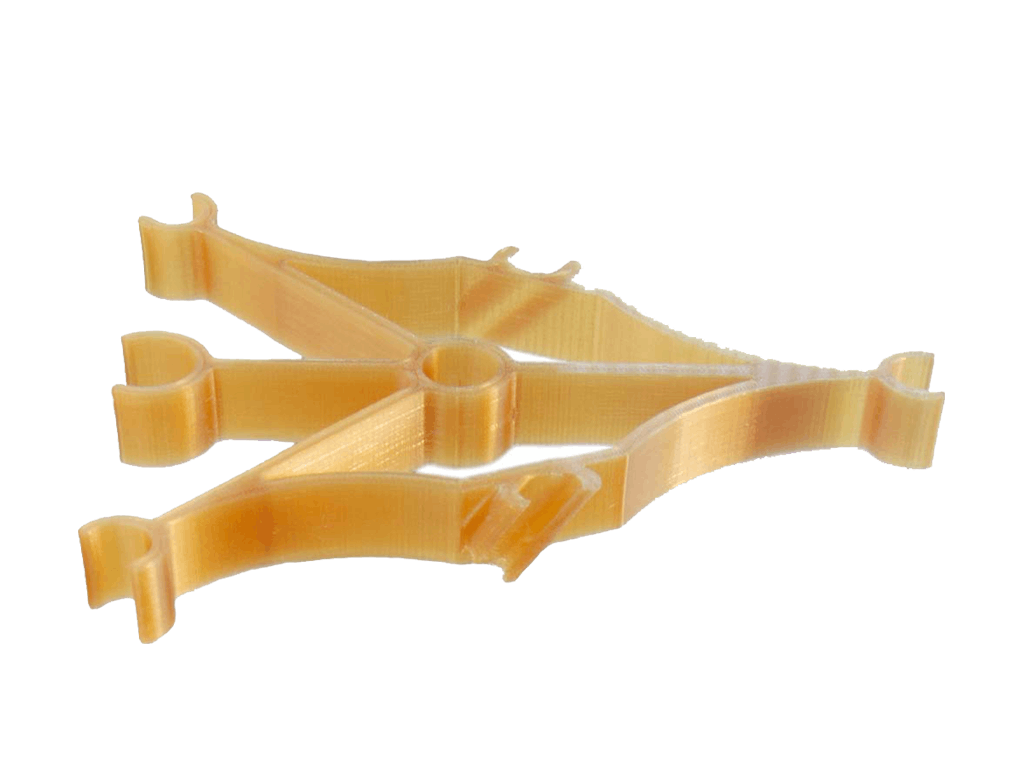
مزايا الطباعة بخيوط CreatBot
جودة مواد خام فاخرة
راتنج PEI من علامات دولية مختار، لضمان أداء المادة من المصدر. تخضع كل دفعة لاختبار أداء صارم قبل مغادرة المصنع.
معايرة من المصنع، جاهزة للطباعة
تركيبة الخيط والانسيابية المنصهرة وسماح قطر السلك (±0.03مم) معايَرة لجميع موديلات CreatBot، مع معايير حصرية مدمجة في برنامج التقطيع.
مقاومة حرارة ولهب فائقة
تقدم PEI 1010 درجة انحراف حراري فائقة الارتفاع ومقاومة لهب ذاتية وقوة ميكانيكية ممتازة للعزل الكهربائي عالي الحرارة والأجهزة الطبية.
ورقة البيانات التقنية
| ظروف التجفيف قبل الطباعة | |
|---|---|
| درجة حرارة التجفيف وزمنه | 100-120℃,6-8 H |
| معايير الطباعة | |
|---|---|
| درجة حرارة الفوهة | 360-390℃ |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 mm |
| معالجة سطح منصة الطباعة | بخاخ الطباعة ثلاثية الأبعاد / عصا لاصقة PVP / مادة لاصقة متخصصة |
| درجة حرارة منصة الطباعة | 150-240℃ |
| درجة حرارة الغرفة | 90-220℃ |
| مروحة التبريد | OFF |
| سرعة الطباعة | 30-60 mm/s |
| الخواص الفيزيائية | طريقة الاختبار | البيانات |
|---|---|---|
| الكثافة | ISO1183 | 1.28g/cm³ |
| معدل امتصاص الماء المشبع | 25℃,55%RH | / |
| معدل الانسيابية المنصهرة | 340℃,2.16 kg | 36g/10min |
| درجة حرارة الانصهار | DSC,10℃/min | 320℃ |
| درجة حرارة تلين فيكات | ISO 306,GB/T 1633 | 210℃ |
| درجة حرارة الانحراف الحراري | ISO 75,0.45MPa | 208℃ |
| الخواص الميكانيكية | طريقة الاختبار | البيانات |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 89 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | / |
| معامل يونغ XY | ISO 527, GB/T 1040 | 4800 MPa |
| معامل يونغ Z | ISO 527, GB/T 1040 | / |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 5.3% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | / |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 165 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | / |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 4000 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | / |
| قوة الصدمات XY | ISO 179, GB/T 1043 | 40 kJ/m² |
| قوة الصدمات Z | ISO 179, GB/T 1043 | / |
الأسئلة الشائعة حول خيط PEI 1010
تتطلب طباعة مادة PEI 1010 درجات حرارة عالية ومعدات متخصصة. درجة حرارة الفوهة الموصى بها 360-390°م، ودرجة حرارة منصة الطباعة 150-240°م، ودرجة حرارة الغرفة 90-220°م. يلزم التجفيف عند 100-120°م لمدة 6-8 ساعات في فرن تجفيف بالهواء القسري قبل الطباعة. ويجب إيقاف مروحة التبريد.
تمتلك PEI 1010 خواص ميكانيكية أعلى: مقاومة شد 89 MPa (PEEK 75 MPa)، معامل يونغ 4800 MPa (PEEK 4400 MPa)، مقاومة انحناء 165 MPa (PEEK 100 MPa). في الوقت نفسه تتمتع PEI 1010 بدرجة طباعة أقل (360-390°م مقابل 400-450°م)، ما يجعلها أسهل في الطباعة.
تمتلك مادة PEI 1010 امتصاصاً قوياً للرطوبة. تتبخر الرطوبة أثناء الطباعة عالية الحرارة مسببةً فقاعات داخل الطبعة وخطوطاً فضية على السطح، ما يؤثر بشدة على الخواص الميكانيكية وجودة المظهر.
تُستخدم PEI 1010 على نطاق واسع في مجالات راقية متعددة. تشمل التطبيقات النموذجية: ① الفضاء والطيران - قطع محيطية للمحركات وحوامل هيكلية وواقيات حرارية؛ ② الأجهزة الطبية - عظام اصطناعية وأدوات جراحية وزرعات؛ ③ تصنيع السيارات - قطع محركات ومحامل وأختام؛ ④ الإلكترونيات - حوامل رقائق وموصلات بعزل كهربائي ممتاز؛ ⑤ الآلات الدقيقة - قطع هيكلية عالية الصلابة.
تمتلك مادة PEI 1010 امتصاصاً قوياً للرطوبة، والتخزين الصحيح حاسم لضمان جودة الطباعة. طرق التخزين: ① الخيط غير المفتوح يُحفظ في مكان بارد وجاف (درجة حرارة 15-25°م ورطوبة أقل من 30%)؛ ② يُنصح بتخزين الخيط المفتوح في كيس محكم مع مجفف؛ ③ إذا لم يُستخدم لأكثر من 24 ساعة، أخرج الخيط من الطابعة واحفظه مغلقاً.
التصاق الطبقة الأولى هو مفتاح نجاح طباعة PEI 1010. الإجراءات الموصى بها: ① سخّن منصة الطباعة إلى 150-240°م؛ ② استخدم بخاخ الطباعة ثلاثية الأبعاد أو عصا لاصقة PVP أو مادة لاصقة متخصصة؛ ③ قلّل سرعة طباعة الطبقة الأولى إلى 15-20مم/ث؛ ④ اضبط عرض خط الطبقة الأولى على 120-150% من قطر الفوهة؛ ⑤ استخدم حافة (Brim) بعرض 8-12مم.
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
