薄壁模型的打印指南:3D打印中如何避免外壁产生内部结构痕迹
 发布日期:
 预计阅读时间:7分钟
在 FDM 3D 打印过程中,薄壁模型通常比普通厚壁模型对切片参数更加敏感。尤其是在打印外观要求较高的薄壁零件、壳体、结构件以及轻量化模型时,即使模型本身的几何结构没有问题,打印完成后仍可能发现外壁出现与内部结构相对应的纹路、阴影或局部凸起,影响最终表面质量。 这一现象在默认切片参数下尤其容易出现。对于普通壁厚模型而言,这类轻微的材料外溢通常并不明显,但当模型壁厚较薄时,内部线条之间的挤压会更加直接地影响外壁,因此缺陷也会被明显放大。 本文将结合实际打印测试,对薄壁模型外壁产生内部结构痕迹的原因进行分析,并介绍几种有效的参数调整方法。
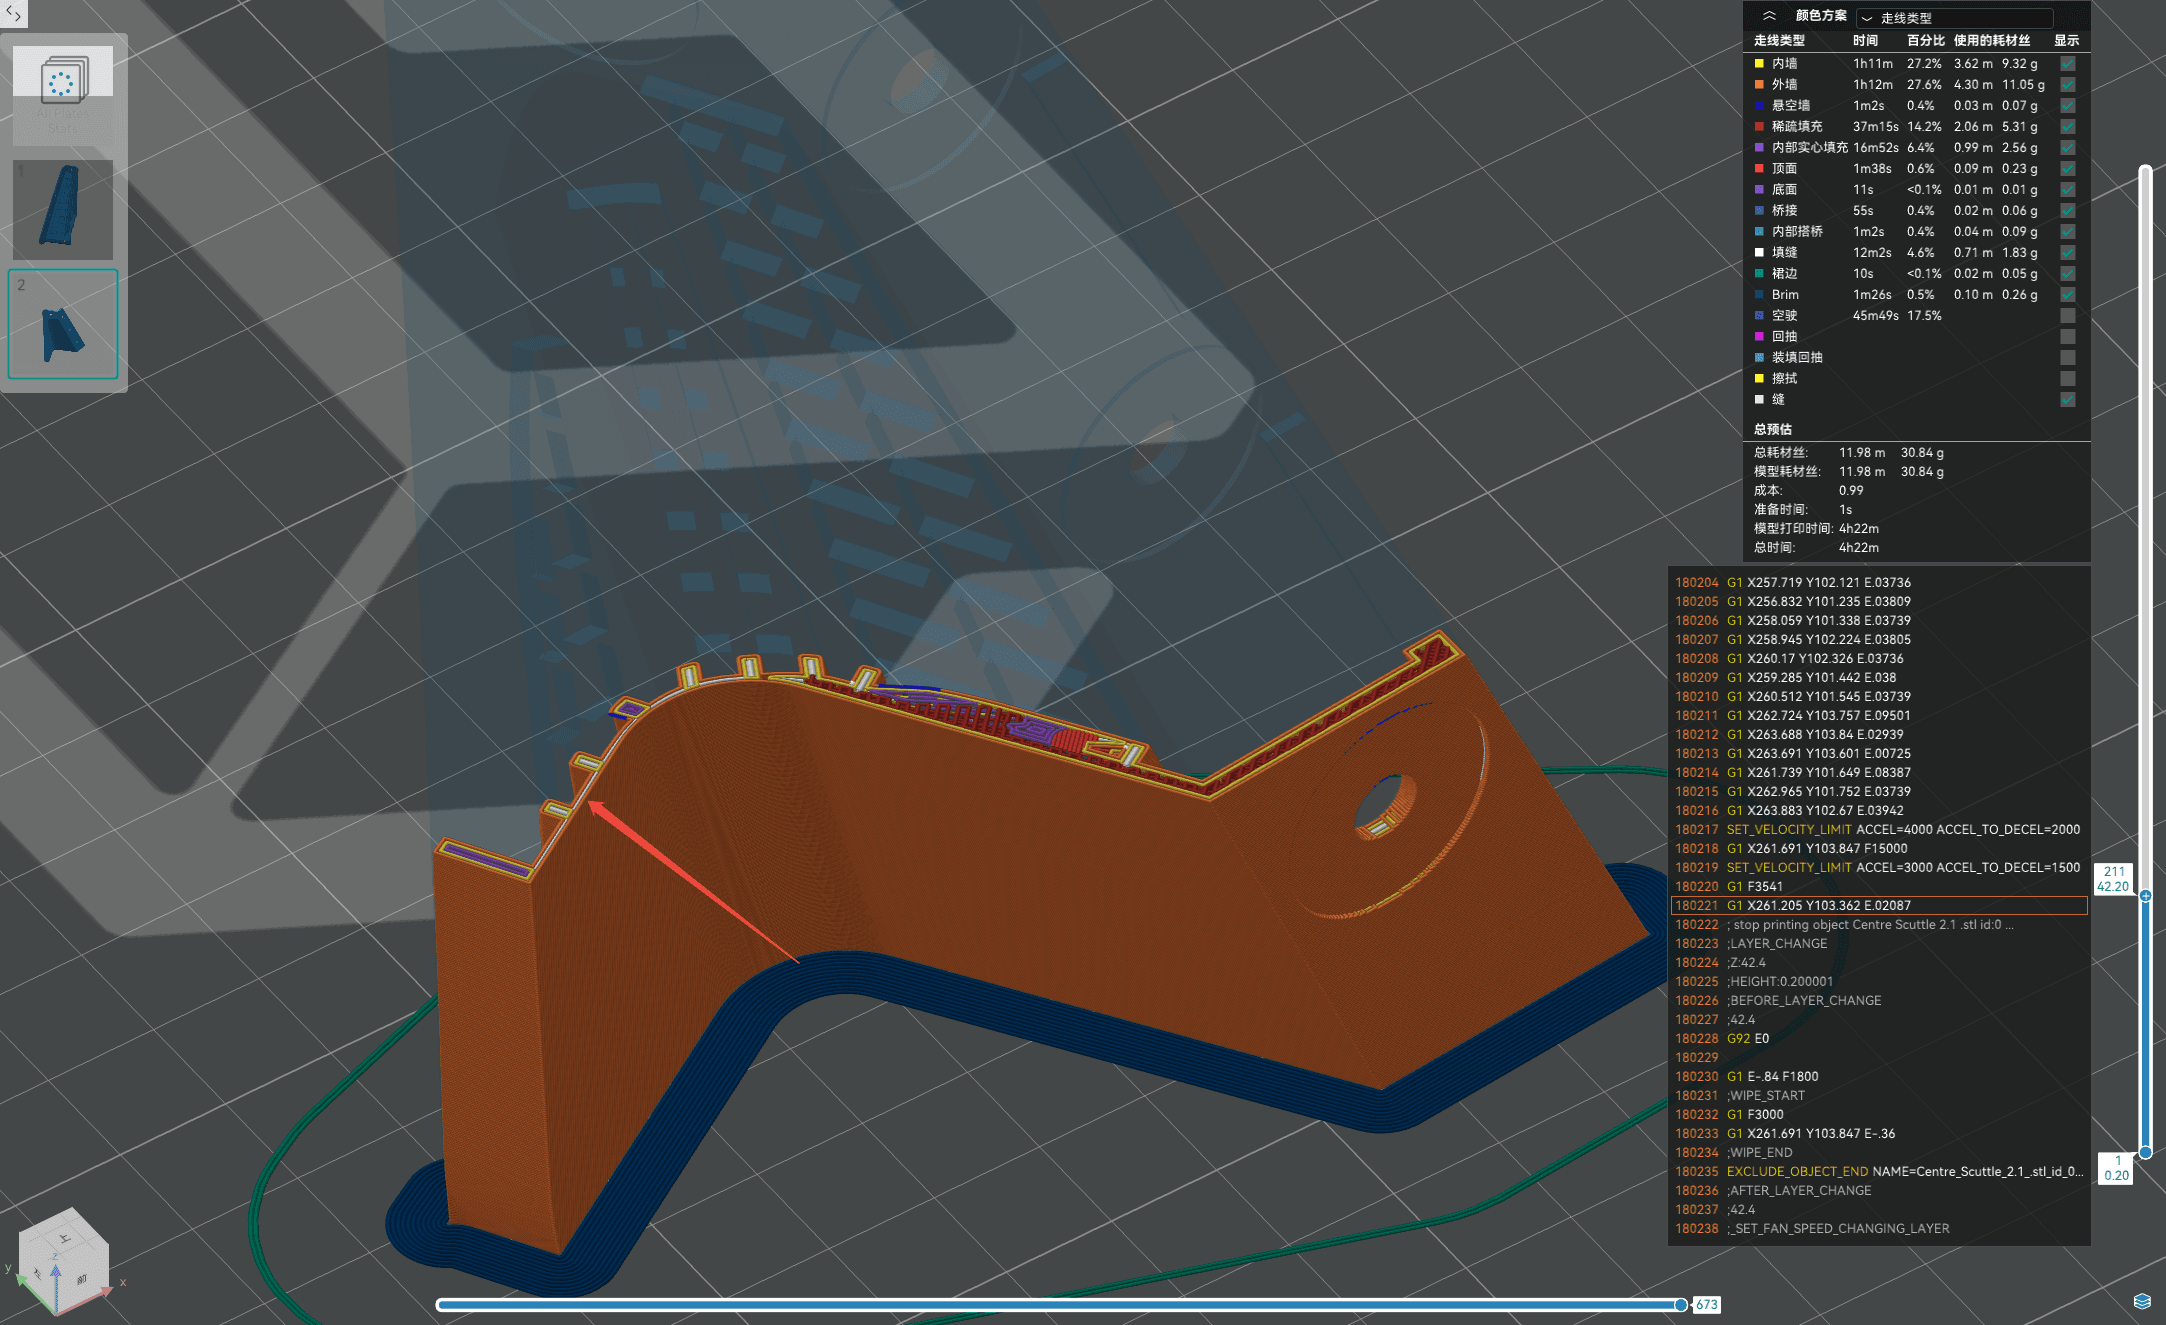
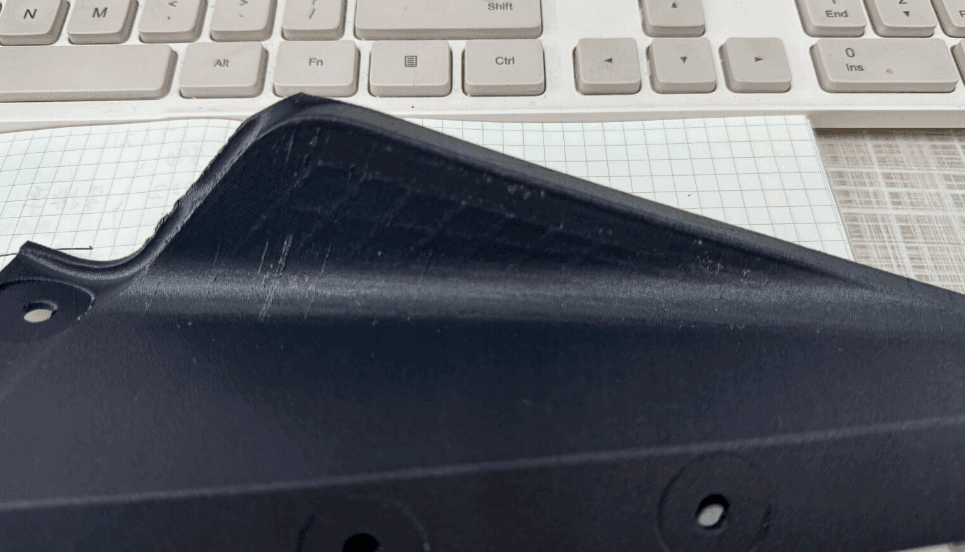
实际打印中的效果
一、薄壁模型为什么容易出现内部结构痕迹?
薄壁模型出现外壁纹路,并不一定意味着打印机机械精度不足,也不一定是模型表面本身存在问题。 其中一个重要原因,是打印线条之间的挤压以及材料流量外溢。 在 FDM 打印过程中,喷嘴按照切片路径逐层挤出熔融材料。当打印内壁时,材料需要与相邻线条产生一定程度的结合。如果线条之间存在较大的重叠,挤出的材料会受到相邻打印线条的挤压。 对于普通壁厚模型,多余材料通常会被内部空间吸收,因此从外壁观察并不明显。 但薄壁模型的内部空间有限,内外壁之间的距离较小。当内壁打印过程中产生的多余流量无法充分向内部释放时,就可能向外侧发生挤压和溢出,使外壁产生轻微的凸起或纹理。 因此,薄壁模型中的这一问题可以简单理解为: 线条之间相互挤压 → 多余材料产生外溢 → 外溢材料影响外壁 → 内部结构痕迹被“映射”到外壁。 实际测试也表明,在薄壁结构中,由于内外壁距离较近,流量外溢造成的影响会更加明显。
二、哪些情况下问题更加明显?
薄壁模型的外壁结构痕迹通常与以下因素有关:
1. 模型壁厚较薄
壁厚越薄,内部打印路径与外壁之间的距离越小,内部材料对外壁的影响越明显。
2. 流量偏高
如果实际挤出的材料量超过理论需求,多余材料会增加线条之间的挤压力,并提高向外侧溢出的可能性。
3. 墙体重叠率过高
内壁与外壁之间通常需要设置一定的重叠,以保证不同打印线之间具有良好的结合。但对于薄壁模型,如果重叠率过高,就可能造成局部材料堆积。
4. 内外壁打印顺序不合适
内壁和外壁的打印顺序会影响材料在有限空间中的分布,因此改变打印顺序有时也能够降低外壁受到内部结构影响的程度。
三、解决薄壁模型外壁痕迹的三种方法
针对这一问题,我们进行了多组参数测试。测试主要从线宽与流量、内外壁打印顺序以及墙体重叠率三个方向进行调整。
方法一:调整线宽与流量
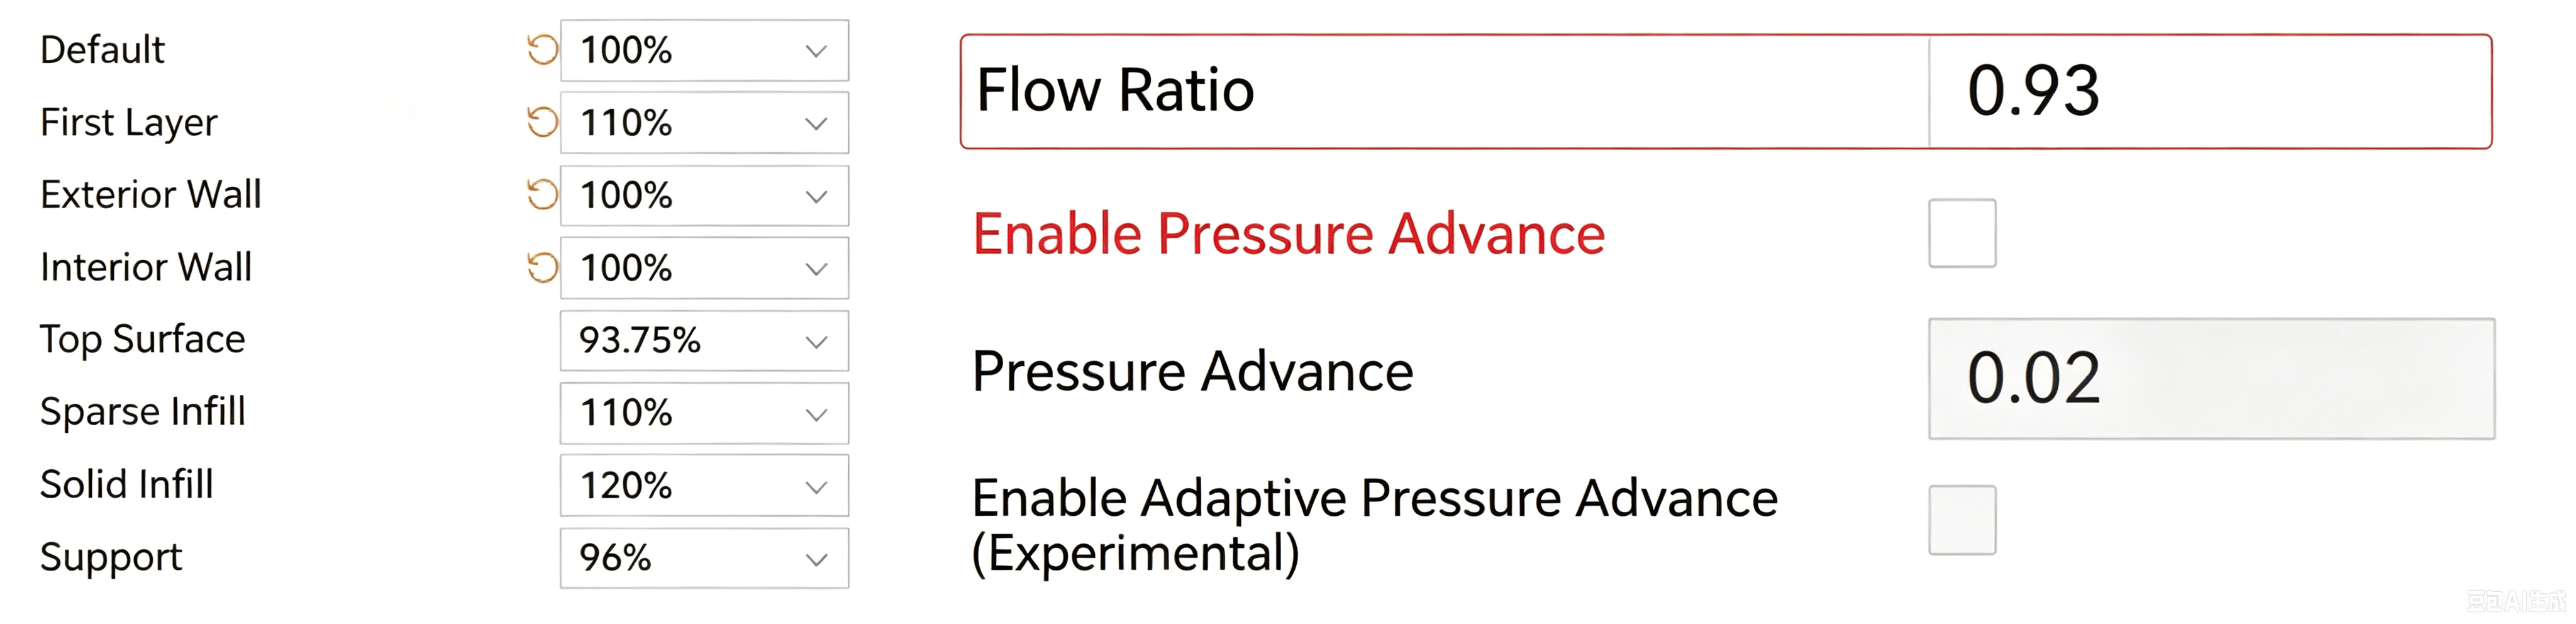
结果:外溢缺陷减少,但并没有解决。
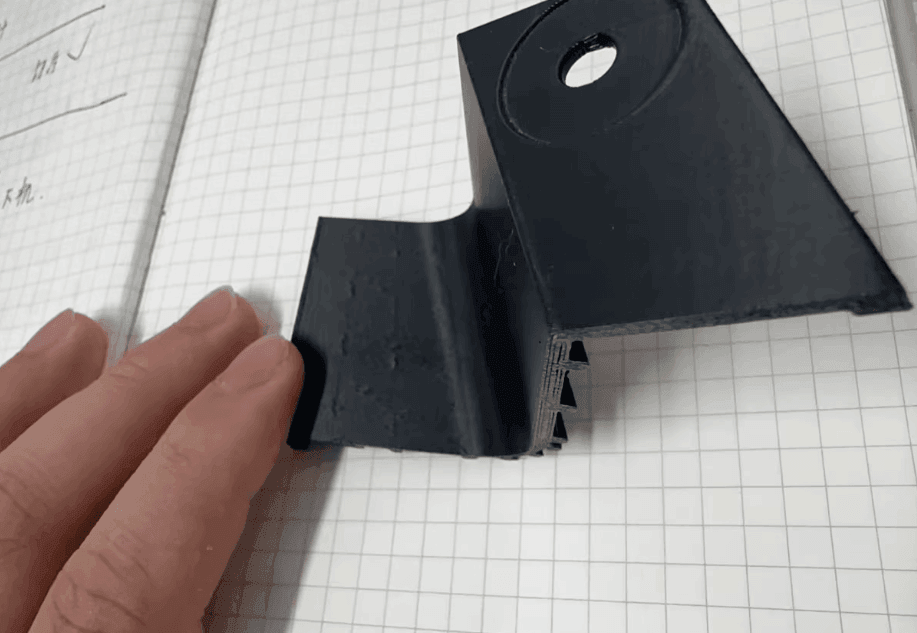
首先可以尝试降低打印流量,减少实际挤出的材料量。 当流量偏高时,每条打印线所挤出的材料更多,线条之间更容易产生挤压。因此,通过适当降低流量,可以减少多余材料向外壁溢出的情况。 同时,也可以结合线宽进行调整。 需要注意的是,流量并不是越低越好。流量过低可能导致:
壁面之间结合不足
出现缝隙
局部欠挤出
模型强度下降
因此,更合理的方法是根据薄壁模型的实际打印效果逐步调整,而不是一次性大幅降低流量。 实际测试中,通过调整线宽与流量,外壁的溢出缺陷有所减少,但并没有完全解决问题。 这说明对于薄壁模型而言,仅依靠流量调整往往还不够。
方法二:改变内外壁打印顺序
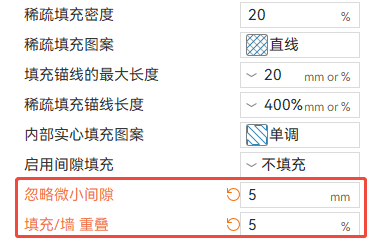
第二种方法是调整内壁和外壁的打印顺序。 不同的打印顺序会改变材料在壁面之间的挤压关系,也会影响外壁最终形成的表面状态。 如果当前切片配置下外壁容易受到内壁材料挤压,可以尝试更换内外壁打印顺序,然后重新进行小范围测试。 这一方法的优势是通常不需要大幅改变整体打印参数,因此对于已经比较稳定的打印配置,可以作为一种低风险的优化手段。 测试结果显示,调整内外壁打印顺序后,外壁溢出缺陷有所减少,但同样没有彻底解决问题。 因此,打印顺序可以作为辅助优化手段,但对于严重的薄壁外壁痕迹,还需要进一步调整墙体之间的重叠关系。
四、最有效的方法:降低墙体重叠率
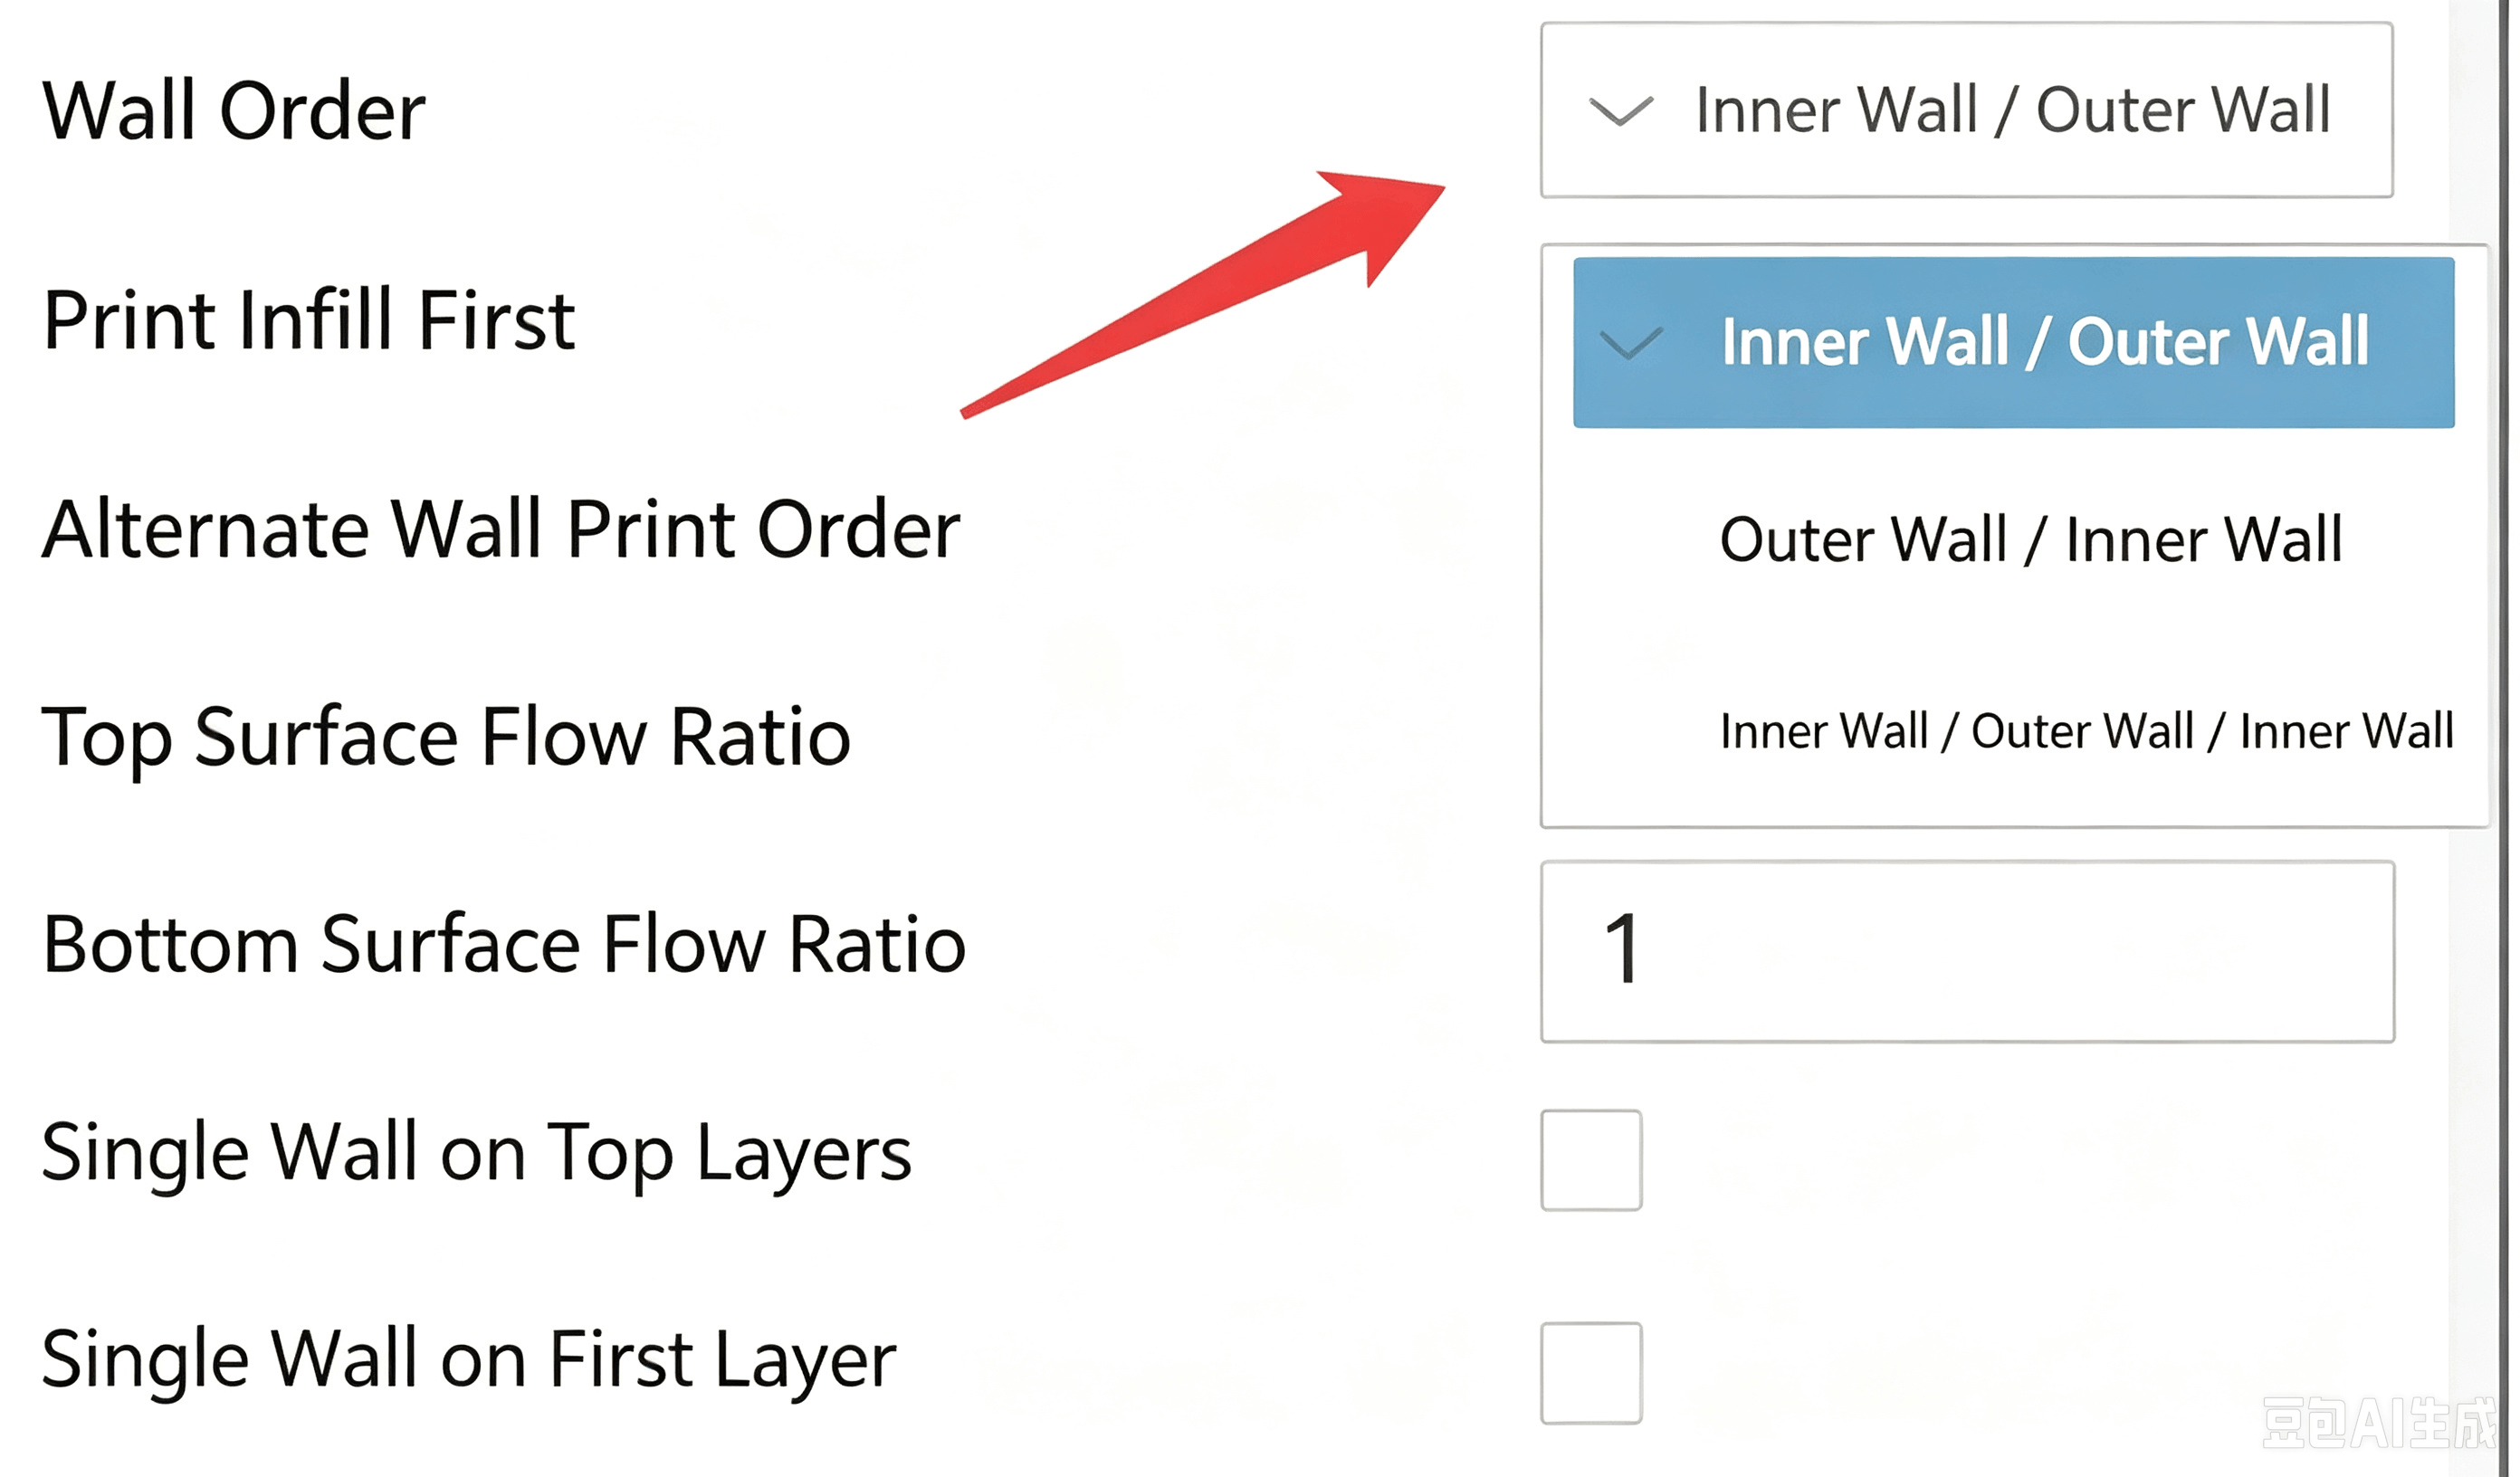
在实际测试中,第三种方法取得了最明显的改善效果。 墙体重叠率决定了不同打印线之间的结合程度。 适当的重叠可以保证壁面之间具有良好的连接,但如果重叠率设置过高,在薄壁模型中就可能造成更多材料集中在有限的空间内。 这会增加线条之间的相互挤压,使多余材料向外壁方向溢出。 因此,对于存在明显内部结构外溢的薄壁模型,可以尝试适当降低墙体重叠率。 测试结果表明,降低重叠率后,模型外表面的内部结构痕迹出现了明显改善,最终解决了测试中的表面缺陷问题。 这也说明,对于薄壁模型而言,墙体重叠并不是越高越好,而应该在结构结合、打印稳定性和外观质量之间寻找合适的平衡。
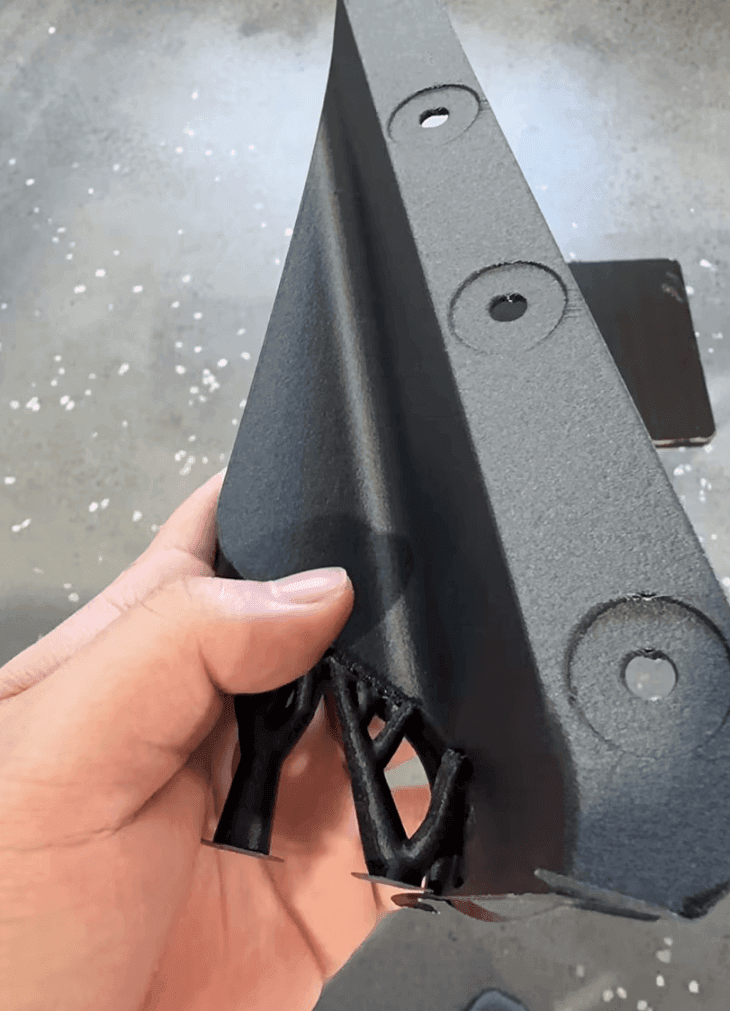
五、推荐的薄壁模型调参思路
如果在打印薄壁模型时发现外壁出现内部结构纹路,不建议一次修改大量参数。更合理的方式是按照由简单到复杂的顺序逐步排查。
第一步:检查流量
首先确认当前材料和喷嘴配置下的流量是否合理。如果存在明显过挤出,可以适当降低流量比例,并观察外壁纹理是否减弱。
第二步:检查墙体重叠率
如果降低流量后改善有限,可以进一步检查墙体重叠率。对于薄壁模型,可以尝试适当降低重叠率,减少内外壁之间不必要的材料挤压。
第三步:尝试调整内外壁打印顺序
如果仍然存在局部纹理,可以进一步测试不同的内外壁打印顺序。
第四步:进行小尺寸测试
不要直接使用完整模型进行反复测试。可以截取模型中最容易出现问题的区域,打印一个小型测试件。这样能够明显缩短测试时间,并降低材料消耗。
六、不要单纯追求更高的重叠率
对于薄壁模型,一个常见的误区是认为提高重叠率能够让壁面结合得更加牢固,因此应该尽可能提高重叠率。 实际上,重叠率需要根据模型结构进行调整。 对于壁厚较大的模型,内部空间能够容纳一定的多余材料,因此轻微的材料外溢通常不会直接影响外观。 但对于薄壁模型,内外壁之间的空间更加有限。过高的重叠率可能导致材料在局部区域聚集,从而产生表面凸起、纹理甚至内部结构轮廓。 因此: 重叠率的目标不是越高越好,而是在保证壁面结合的前提下,避免过度挤压。
七、如何兼顾外观与模型强度?
降低流量或墙体重叠率虽然可以改善外壁表面,但如果调整过度,也可能对模型强度造成影响。 因此,在实际打印过程中,需要同时观察三个指标: ① 外壁表面质量 是否仍然能够看到内部结构纹路、局部凸起或不均匀区域。 ② 壁面结合情况 不同打印线之间是否存在明显间隙或结合不足。 ③ 模型整体强度 调整参数后,模型是否仍然满足实际使用要求。 如果模型主要用于展示、外观验证或原型制作,可以更加关注表面质量;如果模型属于承力结构件,则需要在表面质量和结构强度之间找到合理平衡。
八、薄壁模型打印参数优化总结
通过本次测试可以看到,薄壁模型外壁产生内部结构痕迹,主要与线条之间的相互挤压以及多余材料外溢有关。 在正常壁厚模型中,这种现象通常不明显,但薄壁结构会将这种缺陷放大,因此需要针对模型特点对切片参数进行优化。 本次测试得到的主要结论如下:
调整方法 | 测试效果 | 推荐程度 |
|---|---|---|
调整线宽与流量 | 缺陷有所减少,但未完全解决 | ★★★ |
调整内外壁打印顺序 | 缺陷有所减少 | ★★★ |
降低墙体重叠率 | 表面明显改善,缺陷得到解决 | ★★★★★ |
因此,在遇到薄壁模型外壁出现内部结构痕迹时,可以优先从流量、墙体重叠率以及内外壁打印顺序三个方向进行排查。 其中,对于本次测试所遇到的薄壁模型外溢问题,适当降低墙体重叠率取得了最明显的改善效果。
结语
薄壁模型的打印质量不仅取决于3D打印机本身,也与切片参数和模型结构之间的匹配程度密切相关。 当外壁出现内部结构痕迹时,不要简单地将问题归因于打印机精度不足。通过分析材料流量、线宽、墙体重叠率以及内外壁打印顺序,可以更加准确地定位问题来源。 对于 FDM 3D 打印而言,稳定的打印结果往往来自设备、材料、模型与切片参数之间的合理匹配。特别是在薄壁零件、精密外壳和高表面质量模型的打印中,通过针对性的参数优化,可以有效减少材料外溢造成的表面缺陷,并获得更加均匀、平整的外壁效果。