


المؤتمر السادس عشر لـ CIRP للحساب الذكي في هندسة التصنيع، CIRP ICME '22، إيطاليا
اختبار أولي على أثر التلدين المباشر على خصائص الانحناء لـ PEEK المصنَّع إضافيًا
Luigi Morfinia, *, Maria Grazia Guerraa, Fulvio Lavecchiaa, Roberto Spinaa, b, c, Luigi Maria Galantuccia
a قسم الميكانيكا والرياضيات والإدارة (DMMM)، البوليتكنيك في باري، باري، إيطاليا
b المعهد الوطني للفيزياء النووية (INFN) - قسم باري، باري، إيطاليا
c المجلس الوطني للبحوث - معهد الفوتونيك والتقنيات النانوية (CNR-IFN)، باري، إيطاليا
الملخص
تستخدم البوليمرات الهندسية استخدامًا واسعًا في صناعات الفضاء والسيارات والطيران والطب الحيوي. ويمكن معالجتها بتقنيات مختلفة وبالتصنيع الإضافي. فالبولي إيثر إيثر كيتون (PEEK) بوليمر شبه بلوري يتمتع بخصائص ميكانيكية ممتازة ومقاومة للحرارة العالية. وكونه بوليمرًا شبه بلوري، يمكن استخدام المعالجات الحرارية لتحسين خصائصه. ويمكن إجراؤها في الفرن أو عبر نظام تلدين مباشر مدمج في آلة التشكيل بالترسيب المنصهر (FFF). تهدف هذه الدراسة إلى تقديم معلومات إضافية عن الارتباط بين التلدين وخصائص الانحناء لعينات PEEK المصنوعة بتقنية FFF. وقد أُجريت عملية تلدين مباشر أثناء الطباعة وقورنت بالتلدين التقليدي في الفرن بمدة مماثلة. وحُللت خصائص الانحناء بوصفها دالة في نوع التلدين ودرجة حرارته.
© 2023 The Authors. Published by Elsevier B.V.
هذه مقالة مفتوحة الوصول بموجب رخصة CCBY-NC-ND (https://creativecommons.org/licenses/by-nc-nd/4.0)
مراجعة أقران تحت مسؤولية اللجنة العلمية للمؤتمر السادس عشر لـ CIRP للحساب الذكي في هندسة التصنيع
الكلمات المفتاحية: التشكيل بالخيط المنصهر؛ PEEK؛ التلدين؛ قوة الانحناء؛ التصنيع الإضافي
1. المقدمة
تستخدم عمليات التصنيع الإضافي (AM) بالبوليمرات باستمرار في مجالات الفضاء والسيارات والطيران والطب الحيوي والطاقة للنمذجة الأولية وتصنيع الأجزاء الوظيفية مع طرح مواد جديدة عالية الجودة [1]. فالبولي إيثر إيثر كيتون (PEEK) بلاستيك حراري خطي أروماتي شبه بلوري [2] يستخدم في هذه المجالات لخصائصه الحرارية والكيميائية والميكانيكية الممتازة [3]. وتشمل عمليات PEEK المعالجة بالقولبة بالحقن، أو عمليات دمج كوامة المسحوق بالتصنيع الإضافي الأحدث مثل التلبيد الانتقائي بالليزر (SLS) أو الترسيب بالطاقة المباشرة (DED). وفي السنوات الأخيرة، بذلت جهود لإنتاج أجزاء PEEK باستخدام التشكيل بالخيط المنصهر (FFF) لتقليل تكاليف الإنتاج [4]. ورغم أن FFF يُنظر إليه على نحو متزايد بوصفه تقنية سهلة الاستخدام، فإن الحصول على نتائج طباعة جيدة بـ PEEK يتطلب جهدًا كبيرًا بسبب الخصائص الخاصة للمادة والعملية. وتؤثر عدة معاملات في النتائج، أبرزها حرارة الطباعة وارتفاع الطبقة وسرعة الطباعة [5]. وقد أجرى El Magri وآخرون [6] تحليل تصميم التجارب (DoE) على معاملات عملية FFF الرئيسية، وكشفوا أن حرارة البثق هي الأكثر تأثيرًا في خصائص الشد ودرجة التبلور لـ PEEK المطبوع. أما معاملات أخرى تتعلق باستراتيجيات الترسيب، مثل كثافة التعبئة وزاوية شبكة التعبئة، فقد كانت ذات تأثير معنوي في خصائص الشد والانحناء [7]، [8]. والمعاملات المذكورة آنفًا حاسمة لأنها تؤثر مباشرة في التلاصق بين الطبقات. وفي هذا الصدد، أظهرت عينات PEEK المطبوعة بمعاملات غير محسّنة خصائص ميكانيكية أدنى من العينات المصنوعة من أكريلونتريل بوتادايين ستايرين (ABS) بمعاملات محسّنة، وفقًا لـ Wu وآخرين [9].
أُجريت دراسات معنوية على PEEK، بما فيها تحليل المسح الحراري التفاضلي (DSC) وطرق أخرى في إنشاء ملف حراري للمادة. فقد وجد Jin وآخرون [10] أن قممي الانصهار المزدوجين في تحليل DSC نشآ من إعادة تنظيم بلورات PEEK بسبب معدل إعادة التبلور الأسرع لـ PEEK من معدلات التسخين والتبريد المفروضة. ووفقًا لـ Liaw وآخرين [11]، أشار تحليل درجة التبلور إلى أهمية تحويل قيمة عالية لتحسين تلاصق الترابط بين الطبقات، ما يقود إلى خصائص ميكانيكية عالية. وجرى تحقيق تبلور أعلى برفع حرارة الفوهة وارتفاع الطبقة، مع خفض زمن الانتظار قبل إزالة الجزء وسرعة الطباعة. وكون PEEK بوليمرًا شبه بلوري، فمن الضروري بحث إمكانية زيادة تبلور أجزاء PEEK المطبوعة عبر المعالجة الحرارية بعد الطباعة. وكما هو الحال مع البوليمرات الأخرى، خضع المنصهر لتاريخ تشوه وتبريد معقد، ما نتج عنه توزيع بنية مجهرية غير منتظم في المكون، كما أفاد Laschet وآخرون [12]. وأظهر Yang وآخرون [13] كيف أثرت طرق المعالجة الحرارية المختلفة في تبلور PEEK، ما أثّر موضعيًا في الخصائص الميكانيكية. وقد أفادت المراجعات بالتبريد الهوائي والتبريد في الفرن والتبريد السريع والتلدين والإرجاع. وأظهرت نتائج التلدين أنها أفضل لبلوغ درجة تبلور أعلى. ودرس Basgul وآخرون [14] كيف تغيرت بنية مسام أجزاء PEEK بعد التلدين دون بلوخفض في المسامية غير المرغوبة المتكونة أثناء عملية الطباعة ثلاثية الأبعاد، الناتجة عن فصل الطبقات. وبحث آخر أظهر أن التلدين قدم نتائج جيدة على الخصائص الميكانيكية والاحتكاكية واللزجة المرنة [15]. ودرس Regis وآخرون [16] سلوك وتبلور عينات PEEK المقولبة بالحقن الخاضعة لمعالجة تلدين من 200°م إلى 300°م. وأفادت النتائج بتبلور أعلى تحقق بإجراء المعالجات عند درجات حرارة أعلى.
تهدف هذه الدراسة إلى تقديم معلومات إضافية عن الارتباط بين التلدين وخصائص الانحناء لعينات PEEK المصنوعة بتقنية FFF. وقد أُجريت عملية تلدين مباشر أثناء الطباعة وقورنت بالتلدين التقليدي في الفرن بمدة مماثلة. وحُللت خصائص الانحناء بوصفها دالة في نوع التلدين ودرجة حرارته.
2. المادة والطرق
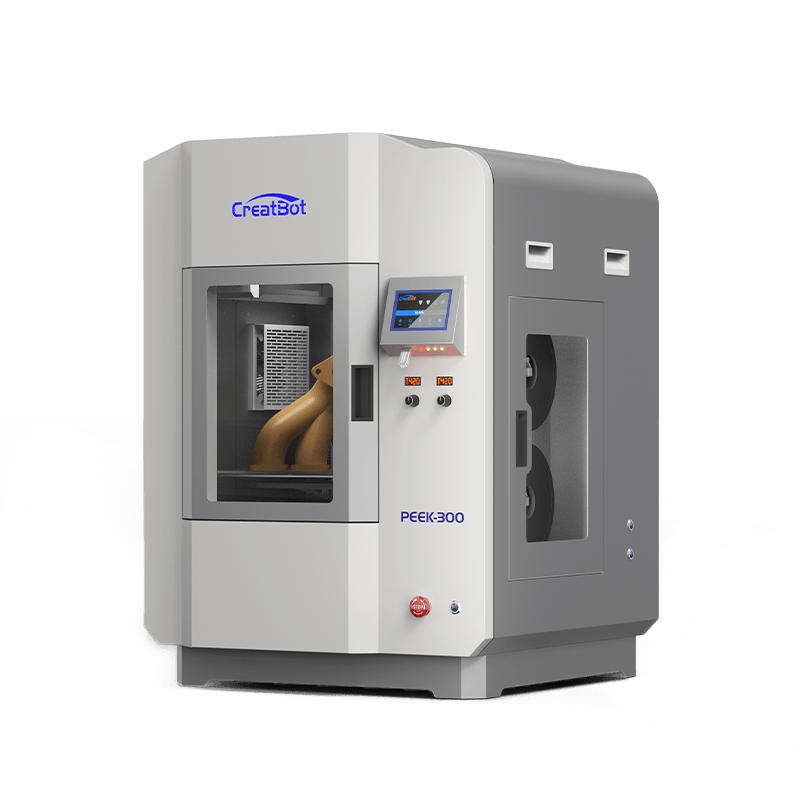
كانت المادة المستخدمة هي خيط PEEK KetaSpire®MS NT1 AM بقطر 1.75مم من Solvay SA (بروكسل، بلجيكا)، وهو خيط طبيعي قادر على تقديم أداء طويل الأمد حتى 240°م. وإن مقاومته العالية للتآكل والكيميائيات والحرارة وطلقه وثباته الأبعادي تجعله ملائمًا لتطبيقات مثل الاستبدال المعدني في الفضاء والسيارات والنفط والغاز. وتبلغ حرارة الانصهار المعلنة من المورد 343°م [17]، وتبلغ حرارة الانتقال الزجاجي نحو 145°م [14]. وجُففت البكرة 8 ساعات عند 150°م في فرن تداول هوائي وخُزنت في أكياس مفرغة حتى الطباعة. ووفق UNI EN ISO 178 [18]، بلغت أبعاد عينات الانحناء 80×10 مم² وبسماكة 4 مم. وأُنتجت العينات بطابعة Creatbot PEEK-300 ثلاثية الأبعاد ببنية coreXY بحجم بناء 300×400×300مم³ في غرفة ساخنة مغلقة بالكامل.

الشكل 1. نظام التلدين المباشر.
وكانت مزودة بنظام بثق مزدوج. وبلغت أقصى حرات الفوهات والمنصة والغرفة 500°م و200°م و120°م على التوالي. وكانت إحدى السمات الأولية الإضافية لهذه الآلة هي نظام التلدين المباشر (DAS)، وهو تقنية شركة لتلدين الجزء أثناء الترسيب. وأفاد المورد بأن تقنية DAS محمية ببراءة اختراع ومتوافرة على آلات CreatBot وحدها. واستُخدم عنصر تسخين على شكل تاج للحفاظ على المنطقة المحيطة بفوهة الترسيب في الطبقة الأخيرة عند حرارة مضبوطة (الشكل 1). وميزة التلدين المباشر كانت تحسين قوة الترابط بين الطبقات، وتجنب المشكلات المتعلقة بفصل الطبقات. واستُخدمت فوهة فولاذ مقسى 0.4مم وصفيحة ألياف كربون أثناء التجارب.
أُجريت اختبارات طباعة أولية لتقييم التلاصق بمنصة الطباعة. وقد ضمن صمغ عالي الحرارة مخصص تلاصق منصة الطباعة على مدى 15 خط حافة. وأُجريت اختبارات الطباعة الأولية باستخدام معاملات وجدت في المراجعات وأفاد بها الجدول 1.
الجدول 1. معاملات الطباعة.| Parameter | Value | Unit |
|---|---|---|
الحرارات | ||
الفوهة | 430 | °م |
المنصة | 150 | °م |
الغرفة | 100 | °م |
القشرة | ||
ارتفاع الطبقة | 0.2 | مم |
عرض الخط | 0.4 | مم |
عدد طبقات الجدار | 3 | - |
التعبئة | ||
كثافة التعبئة | 100 | % |
انزياح زاوية التعبئة | -45°/+45° | - |
السرعة | ||
سرعة الطباعة | 20 | مم/ث |
واستُخدم تصميم عوامل 2² DoE لدراسة تأثير عملية التلدين المباشر ومقارنته بالعملية التقليدية بالفرن. واختير 2² DoE لأن العملية كانت في مرحلة استكشاف. ويفيد الجدول 2 بالعوامل ومستوياتها النسبية المختارة للتحليل، مع ثلاث نسخ لكل توليفة. وكانت العوامل المدروسة نوع التلدين وأقصى حرارة. وصُنعت خمس عشرة عينة. وخُصص ست منها للمعالجة في الفرن لاحقًا، بينما خضعت ست أخرى للتلدين المباشر. وبقيت الثلاث المتبقية بلا معالجة.
| العملية | التلدين المباشر (DA) | تلدين الفرن (OA) |
|---|---|---|
الحرارة (°م) | 200 | 300 |
مستوى العامل

الشكل 2. دورة التلدين.
بلغ زمن طباعة كل عينة 40 دقيقة. وكان زمن عملية التلدين المباشر مماثلًا لزمن الطباعة لأن التاج الساخن أجرى المعالجة أثناء إيداع الطرف للخيط المنصهر. وكان زمن المعالجة في الفرن مماثلًا للتلدين المباشر لإتاحة مقارنة نتائج التجربة. وبلغ معدل التسخين والتبريد المستخدمان 5°م/دقيقة. ويُفيد الشكل 2 بالدورة الحرارية.
2.1. تحليل الزمن والتكلفة
أُجري أيضًا تحليل عوامل الزمن والتكلفة. ويلخص الجدول 3 الأزمنة. وكان زمن الطباعة tprint مماثلًا لكل عينة ومعالجة. وشمل زمن التلدين في الفرن زمنَي التسخين والإبقاء.
الجدول 3. جدول أزمنة الطباعة والتلدين.
| Direct Annealing | Oven Annealing | |||
|---|---|---|---|---|
| Time(min) | 200°C | 300°C | 200°C | 300°C |
| ID | DA200 | DA300 | OA200 | OA300 |
| Annealing time (toven) | - | - | 75 | 95 |
ارتبطت أسعار الساعة بالطابعة ثلاثية الأبعاد (Cp) والفرن (Co, Cco) والطباعة (Ccp) والتلدين المباشر (Ca, Cda). واعتُبر سعر شراء المادة، المماثل للعمليتين، مهملًا. وسعر ساعة الآلة هو تكلفة ساعية من حيث الأعباء المصنعية لتشغيل آلة معينة. ويُحسب بقسمة المصروفات المصنعية المرتبطة بالآلة عن فترة معينة على عدد ساعات عمل الآلة خلال تلك الفترة. ولهذا السبب، كانت أسعار الساعة كالآتي:
وتكاليف إنتاج جزء بالتلدين المباشر CDA وبتلدين الفرن COA كانت:
وتتشارك المعادلتان (1) و(2) عدة عناصر مشتركة (Cp, Ccp) يمكن إهمالها لإبراز الفارق في التكلفة بين العمليتين.
تكاليف المعالجات المنفردة المحددة إذن هي:
وبافتراض تكلفة ساعية قدرها 0.5 يورو/ساعة لمعدات التلدين المباشر، واستهلاك طاقة لنظام التلدين المباشر قدره 80 واط ساعة، وتكلفة ساعية لفرن المعالجة الحرارية قدرها 10.0 يورو/ساعة، واستهلاك طاقة للفرن قدره 2200 واط ساعة، كانت معالجة الفرن أغلى بكثير، فالمعادلة (2) أكبر من المعادلة (1).
3. النتائج والمناقشة
3.1. الاختبارات الميكانيكية
أُجريت اختبارات الانحناء ثلاثية النقاط لتقييم تأثير معالجتي التلدين في الخصائص الميكانيكية للمادة (الشكل 3). وأشارت النتائج (الشكل 4) إلى أن أثر المعالجة الحرارية كان جوهريًا، إذ غيّر قوة الانحناء مقارنة بالعينات غير المعالجة. وبلغ متوسط قوة الانحناء للعينات غير المعالجة (UNT) 124.43 ميجاباسكال بانحراف معياري 6.75 ميجاباسكال، وهو مماثل لما أفادت به المراجعات [19]. وقد حسّنت عملية التلدين عند الحرارة العالية الخصائص الميكانيكية للبلاستيك الحراري، كما أبرز Butt وBhaskar [20] في دراسة تأثير التلدين على البوليمرات شائعة الاستخدام. ولهذا السبب كان من المتوقع زيادة الخصائص في PEEK. وأفادت العينات الخاضعة لمعالجة التلدين في الفرن عند 300°م (OA300) بقوة انحناء أعلى بنسبة 16% من UNT، ما أكدته بعض الأعمال [14]، [15]. علاوة على ذلك، حسّن التلدين الخصائص الميكانيكية عند حرارات التسخين العالية بفضل تلاصق ترابط أعلى بين الطبقات [21]. وتلاصق الترابط بين الطبقات عامل حاسم في الاختبارات الميكانيكية لتقييم الإجهادات. وقد قاد تحسين تلاصق الترابط إلى خفض مسامية المادة، بالاقتراب من خصائص المادة نفسها المعالجة بالقولبة بالحقن [6]. غير أن عينات OA300 أظهرت سلوكًا أهش، إذ انكسر 66% من العينات. أما جميع العينات الأخرى فلم تبلغ الفشل عند نهاية الاختبار.
ولم تبلغ العينات الخاضعة لمعالجة التلدين المباشر عند 300°م (DA300) قيم قوة الانحناء نفسها لدى OA300. فقد أظهرت زيادة في قوة الانحناء بنسبة تقارب 6% مقارنة بالعينات غير المعالجة، بمتوسط قوة انحناء 131.77 ميجاباسكال وانحراف معياري 3.30 ميجاباسكال. ومن ناحية أخرى، أظهرت العينات المعالجة عند 200°م تدهورًا في الخصائص الميكانيكية.

الشكل 3. عينات الانحناء قبل الاختبار الميكانيكي وبعده.

الشكل 4. القيم المئوية لقوة الانحناء للعينات المعالجة حراريًا مقارنة بالعينات غير المعالجة (0%).
ونتيجة لذلك، ساءت الخصائص بنسبة 6.5% للعينات المعالجة في الفرن عند 200°م (متوسط 116.2 ميجاباسكال، انحراف معياري 19.41 ميجاباسكال) وبنسبة 5% للعينات المعالجة مباشرة عند 200°م (متوسط 118.3 ميجاباسكال).
3.2. التحليل الإحصائي
أُجري تحليل إحصائي. واختيرت عوامل الدخل (المعالجة، حرارة المعالجة) لتأثيرهما المدهش في الخصائص الميكانيكية. وقد أظهرت أعمال سابقة [6]، [14] اهتمامًا بإجراء دورات تلدين عند 200°م و300°م. وحُللت البيانات المتعلقة بقوة الانحناء للعينات الاثنتي عشرة الخاضعة للمعالجة الحرارية، المستمدة سابقًا من الاختبارات الميكانيكية. وفي تحليل ANOVA بفاصل ثقة 95%، كانت حرارة المعالجة وحدها مؤثرة (قيمة p 0.016). وكان هذا السلوك مرئيًا كذلك من مخطط التأثيرات الرئيسية (الشكل 5).

الشكل 5. مخطط التأثيرات الرئيسية لقوة الانحناء.
يُظهر المخطط أن نوع المعالجة كان له تأثير طفيف في قوة الانحناء. ومن جهة أخرى، أظهرت حرارة المعالجة تأثيرًا معنويًا واضحًا، ما أكد اتجاه المراجعات المحللة سابقًا [6]، [11]، [16].
3.3. تحليل SEM
قيّم المجهر الإلكتروني الماسح (SEM) التغيرات في بنية المادة الناجمة عن التلدين (الشكل 6). فقد حسّن التلدين المباشر وتلدين الفرن عند 300°م الترابط بين الطبقات، ما أكد نتائج الاختبارات الميكانيكية ومراجعة المراجعات. وأظهرت عينات اختبار الانحناء المحللة في هذه الورقة سلوكًا مماثلًا، مبرزةً الحرجية الرئيسية في فصل الطبقات بسبب الإجهادات التي أدخلها اختبار الانحناء. وثمّن مناطق انقطاع بين الطبقات في العينات ذات قوة الانحناء الأدنى، بدلائل الفصل الطبقي والفراغات. ويُظهر الشكل 6-أ عينة UNT بوصفها مرجعًا قبل الاختبار الميكانيكي. فقد تسبب عملية الطباعة في تلاصق منخفض بين الطبقات. ويُظهر الشكل 6 صور مقاطع العينات المعالجة مباشرة والمعالجة في الفرن العرضية، المحللة بعد الاختبار الميكانيكي. وكانت DA200 شديدة الشبه بـ UNT، مبرزةً كيف أن المعالجة قد لا يكون لها أي أثر، وكما في الحالة المدروسة، أدت إلى قيم أدنى من قوة الانحناء. وأظهر الشكل 6-ج السلوك نفسه الذي في الشكل 6-ب. والفجوات بين الطبقات، المحفزة بالانحناء، هي السبب الرئيسي لتدهور خصائص الانحناء.

الشكل 6. صور مسح إلكتروني (SEM) لمقاطع العينات العرضية: (a) اتجاه الطباعة (xy) مع إبراز المقطع العرضي (zy)؛ (b) UNT؛ (c) DA200؛ (d) OA200؛ (e) DA300؛ (f) OA300.
في المقابل، كانت العينات المعالجة عند 300°م أكثر تماسكًا. وقد أكد هذا السلوك ما حُصل عليه من الاختبارات الميكانيكية، محققًا خصائص انحناء محسّنة أكثر. وكانت فجوات العينات بين الطبقات أقل. وكان لـ DA300 بعض الفجوات التي أثرت في القيم المحصلة من الاختبارات. وكانت OA300 الأكثر تماسكًا، وكانت نتائجها الأفضل من حيث قوة الانحناء لكنها أظهرت تشوهًا أقل قبل الانكسار. وكانت فجوات DA200 وOA200 أوسع وأعمق من فجوات DA300 وOA300.
4. الاستنتاجات
تتناول هذه الورقة التوصيف الميكانيكي لـ PEEK الخاضع لعملية تلدين مباشر. وأُجريت مقارنة بين هذا التلدين وتلدين الفرن. والبيانات المحللة بوصفها دالة في نوع المعالجة، مباشرة أو في الفرن، لم تؤثر معنويًا في قوة الانحناء، بينما كانت الحرارة مؤثرة. وأظهرت التحليلات أن المعالجة الأنسب هي تلك عند 300°م. إذ اكتسبت الخصائص الميكانيكية لقوة الانحناء زيادة بنسبة 16% و6% على التوالي لتلدين الفرن والتلدين المباشر. وقد زادت المعالجة في الفرن عند 300°م الأداء الميكانيكي بنسبة 10%. غير أنها تطلبت زمن إنتاج كلي (زمن الطباعة زائد زمن تلدين الفرن) قدره 3.5 أضعاف زمن الإنتاج الكلي بالتلدين المباشر. وكان التلدين المباشر (DA300) جليًا بالنظر إلى زمن الإنتاج، المختصر إلى زمن الطباعة فقط، وبالتالي التكاليف. وعادة ما قدم تفعيل نظام التلدين المباشر فوائد لعملية طباعة PEEK. وقد أتاح التلدين المباشر عند 300°م الحصول على جودة طباعة أفضل، وتلاصق ترابط محسّن، وقوة انحناء محسّنة، بزيادة تكلفة مهملة، بسبب استهلاك كهربائي مختلف، مقارنة بالأجزاء غير المعالجة.
شكر وتقدير
دعمت وزارة التعليم الإيطالية هذا العمل، والجامعة والبحث بموجب برنامج «قسم التميز» القانون 232/2016 المنحة رقم CUP - D94I18000260001. وكان هذا البحث جزءًا من مشروع بحثي PON SIADD – «حلول ابتكارية لجودة واستدامة عمليات التصنيع الإضافي» CUP B36G18001430005، الممول من البرنامج التشغيلي الوطني PON - البحث والابتكار 2014-2020.


